Acabamento em peça impressa 3D: lixar, primer e pintar
Aprenda o processo completo de acabamento em peça impressa 3D: lixamento por grão, preenchimento de falhas, primer, pintura e verniz para resultados profissionais.
 Equipe Confia Maker10 min de leitura
Você passou horas fatiando o modelo, ajustando as configurações e esperando a impressora terminar. O resultado saiu — mas parece exatamente o que é: plástico com listras visíveis, marcas de suporte e aquela textura escalonada que grita "feito em casa". A boa notícia? Com as técnicas certas de acabamento em peça impressa 3D, você transforma esse protótipo numa peça que parece saída de molde por injeção.
Neste guia você vai ver o processo completo: lixamento por etapas, preenchimento de falhas, aplicação de primer, pintura e verniz de proteção. Cada técnica com materiais verificados e números reais — sem achismo.
Por que o acabamento faz diferença na impressão 3D
A impressão FDM (Fused Deposition Modeling) deposita plástico camada por camada. Essa característica gera as chamadas linhas de camada — ranhuras horizontais que ficam visíveis principalmente em superfícies curvas e inclinadas. Dependendo da altura de camada que você usou (0,2 mm é o padrão mais comum), essas marcas podem ser discretas ou bem pronunciadas.
Além da estética, o acabamento tem impacto funcional: superfícies lixadas e seladas resistem melhor à umidade, têm menos atrito em peças móveis e aceitam tinta sem descascar. Se você vende peças impressas, o acabamento é a diferença entre cobrar como produto e cobrar como protótipo — e isso impacta diretamente a precificação da impressão 3D.
O processo completo segue esta ordem: remoção de suportes → lixamento progressivo → preenchimento de falhas → primer → pintura → verniz. Pular etapas gera retrabalho.
Ferramentas e materiais que você vai precisar
Antes de começar, organize tudo na bancada. Interromper no meio do processo para buscar material arruína o resultado.
Para lixar:
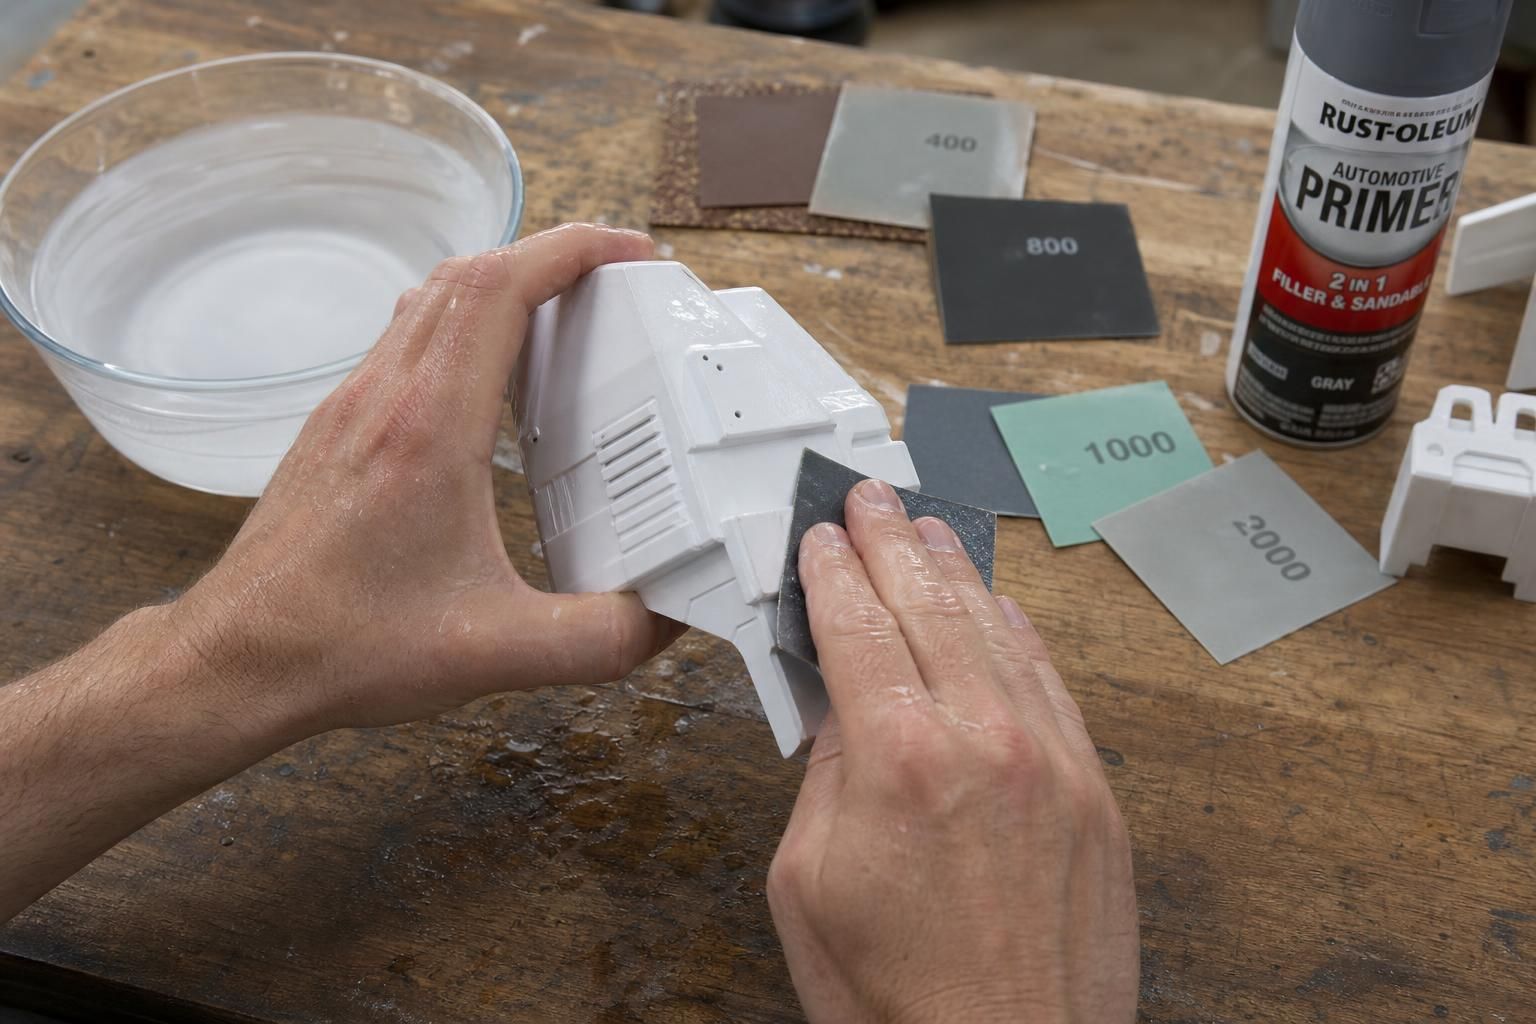
- Lixas de grão 120, 220, 400, 600, 800 e 1000 (mínimo)
- Lixas de grão 1500 e 2000 para acabamento polido
- Bloco de lixar (para manter pressão uniforme em superfícies planas)
- Bacia com água (para lixamento úmido)
Para preencher falhas:
- Massa plástica automotiva ou massa de modelar epóxi (two-part epoxy putty)
- Espátula de silicone ou palito de madeira
- Spot glazing / glazing putty para imperfeições pequenas
Para primar:
- Primer de enchimento (filler primer) em spray — cinza ou branco
- Distância de aplicação: 25–30 cm
Para pintar:
- Tinta acrílica em spray, aerógrafo ou pincel
- Recipiente de água (para diluição em aerógrafo)
Para proteger:
- Verniz em spray (acetinado, fosco ou brilhante)
- Compatível com plástico
Equipamento de segurança:
- Máscara de proteção respiratória
- Luvas nitrílicas
- Área ventilada ou ao ar livre para sprays
A escolha do material base da peça influencia quais etapas são necessárias. PLA é o mais trabalhoso no lixamento porque amolece com calor de atrito. ABS e ASA aguentam mais pressão. Se você ainda está escolhendo filamento para um projeto externo, compare as opções no guia de ABS vs ASA para peças externas.
Como lixar peças impressas em 3D (passo a passo por grão)
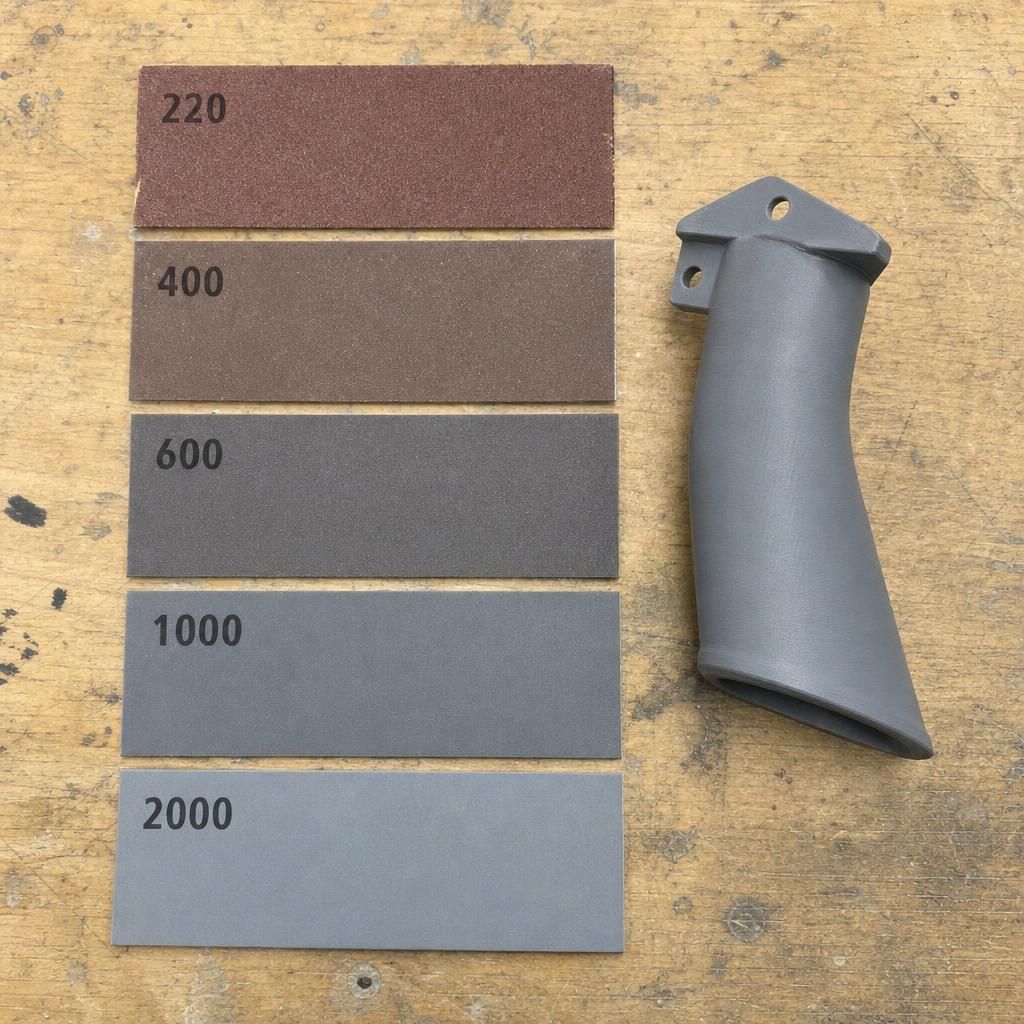
O lixamento é a etapa mais trabalhosa e também a mais importante. A regra fundamental: nunca pule grãos — a sequência progressiva é o que elimina os arranhões do grão anterior.
Grão 120–150: remoção grosseira
Use apenas se houver marcas de suporte pronunciadas, rebarbas ou imperfeições grandes. Remova o excesso de material antes de iniciar a sequência fina. Movimentos circulares e leves.
Grão 220: aplainamento das linhas de camada
Aqui começa o trabalho real. Lixe em movimentos circulares suaves, cobrindo toda a superfície. Você vai ver as linhas de camada diminuírem visualmente. Para PLA, tome cuidado com pressão excessiva — o atrito gera calor e o plástico pode amolecer e marcar.
Grão 320–400: transição seca para úmida
A partir do grão 400, é hora de introduzir a lixa úmida (wet sanding). Mergulhe a lixa em água e mantenha a superfície molhada enquanto lixa. A água atua como lubrificante, reduz o calor e carrega as partículas de plástico removidas, evitando que a lixa entupa. Movimentos leves, quase sem pressão.
Grão 600–800: refinamento úmido
Continue com lixa úmida. A superfície começa a parecer uniforme e levemente fosca. Enxágue a peça periodicamente para ver o resultado real sem o "lodo" de plástico.
Grão 1000: pré-acabamento
A superfície deve estar bem homogênea neste ponto. Se ainda houver riscos visíveis do grão anterior, volte um passo. Não avance enquanto houver inconsistências.
Grão 1500–2000: acabamento polido (opcional)
Para peças que não vão receber pintura — ou para dar brilho após o verniz — os grãos 1500 e 2000 entregam uma superfície quase translúcida em PLA natural. Aplique com pressão mínima: o peso da mão já é suficiente.
Uma dica prática: risque suavemente com a unha em ângulo reto após cada grão. Se sentir resistência, continue lixando naquele grão antes de avançar. Para uma referência visual completa de cada etapa, o tutorial de pós-processamento da Prusa Research mostra o antes e depois de cada grão com fotos reais.
Preenchimento de falhas com massa plástica
Mesmo com lixamento cuidadoso, algumas imperfeições persistem: marcas de suporte profundas, junções entre partes, bolhas de camada ou pequenos buracos. Para isso, existe a massa de preenchimento.
Para falhas pequenas (até 0,5 mm): use glazing putty ou spot glaze automotivo. Aplique com espátula fina, espalhe em camada finíssima sobre a área problemática. Seca ao ar em 30–60 minutos. Depois, lixe com grão 400–600.
Para falhas médias a grandes: use massa plástica bicomponente (epoxy putty). Misture as duas partes até obter cor uniforme, aplique com espátula, modele com dedo úmido ou palito. O tempo de cura varia por marca — geralmente 1 a 4 horas para manuseio e cura completa em 24 horas. Após curado, lixe normalmente na sequência de grãos.
Um erro comum é aplicar massa em excesso esperando que o lixamento "compense". Aplique o mínimo necessário para cobrir a falha — excesso cria mais trabalho de lixamento e pode criar bordas irregulares.
Depois do preenchimento, faça um passe de primer e observe: as micro-imperfeições ficam muito mais visíveis com uma camada cinza uniforme. Se necessário, repita o ciclo massa → lixa → primer antes de partir para a pintura final.
Como aplicar primer na peça impressa
O primer tem duas funções: revelar imperfeições e criar uma camada de aderência para a tinta. Para impressão FDM, o filler primer (primer de enchimento) é o mais indicado — é mais espesso que o primer comum e preenche micro-texturas residuais.
Preparação da peça:
Lave a peça com água e sabão neutro ou álcool isopropílico para remover gordura, poeira de lixa e resíduos. Gordura nas mãos é suficiente para prejudicar a aderência do primer. Deixe secar completamente.
Técnica de aplicação:
- Agite o spray por 2 a 3 minutos antes de usar (não apenas sacuda — gire o recipiente para dissolver o pigmento no solvente)
- Mantenha o spray a 25–30 cm da peça
- Aplique em passadas contínuas e uniformes — nunca pare o movimento enquanto o spray estiver aberto
- 2 a 3 camadas finas são superiores a 1 camada grossa
- Entre camadas, aguarde 10–15 minutos ou até a superfície ficar fosca (chamado de "flash off")
Após secar completamente (siga o tempo indicado na embalagem — geralmente 1 hora para toque e 24 horas para cura plena), examine a peça sob luz rasante. Qualquer imperfeição vai ficar evidente em cinza uniforme.
Se ainda houver linhas de camada visíveis, lixe com grão 600–800 úmido e aplique mais uma demão de primer. A maioria das peças FDM precisa de pelo menos 2 ciclos de primer + lixamento para atingir superfície de qualidade.
Pintura: spray, pincel ou aerógrafo
Com a peça primada e lixada, você tem três caminhos para a pintura:
Spray em lata (rattle can)
A opção mais rápida e acessível. Boa para cores sólidas e cobertura uniforme em peças de médio a grande porte. Use tinta acrílica em spray compatível com plástico. Mesma técnica do primer: 25–30 cm de distância, passadas contínuas, camadas finas. Aguarde o flash off entre camadas.
Prós: acessível, rápido, boa cobertura
Contras: difícil para detalhes finos, cores limitadas, desperdício de tinta em peças pequenas
Pincel
Ideal para detalhes, miniaturas, partes específicas ou quando você precisa de controle total. Tintas acrílicas são as mais recomendadas — base d'água, secagem rápida, sem solventes agressivos ao plástico e fáceis de diluir (veja o guia de pintura de impressões 3D da All3DP para mais técnicas). Aplique em camadas finas diluídas, deixando secar entre camadas para evitar marcas de pincelada.
Prós: precisão máxima, sem limite de cores, custo baixo de entrada
Contras: mais lento, marcas de pincelada visíveis se a técnica não for boa
Aerógrafo
O melhor dos dois mundos: cobertura uniforme com controle de detalhes. Permite transições suaves entre cores, efeitos de sombra e highlight. Para usar com acrílicas, dilua na proporção de aproximadamente 1:1 com água ou diluente específico — a consistência certa é como leite. Pressão de trabalho típica: 15–25 PSI dependendo do bico e da tinta.
Prós: acabamento profissional, transições suaves, flexibilidade total
Contras: curva de aprendizado, custo inicial do equipamento, limpeza trabalhosa
Independente da técnica, aplique sempre em camadas finas e deixe secar entre cada uma. Pressa nessa etapa é a principal causa de descascamento e manchas.
Verniz de proteção e acabamento final
O verniz é a última linha de defesa da sua peça. Ele protege a tinta contra umidade, UV, abrasão e o contato diário. Além disso, define o acabamento visual: fosco, acetinado ou brilhante.
Tipos de verniz:
- Fosco: elimina o brilho e dá aspecto mais "sério" ou realista, muito usado em miniaturas e peças técnicas
- Acetinado (semi-brilho): equilíbrio entre proteção e aparência, o mais versátil
- Brilhante: maximiza o impacto visual e a profundidade das cores
Aplicação:
Use verniz em spray compatível com plástico (verifique a embalagem). A técnica é idêntica ao primer e à tinta: camadas finas, passadas contínuas a 25–30 cm, aguarde o flash off entre demãos. Duas a três camadas são suficientes para proteção adequada.
Um detalhe importante: aplique verniz sempre após a tinta estar completamente curada — não apenas seca ao toque. Para tintas acrílicas em spray, aguarde pelo menos 24 horas antes do verniz. Verniz aplicado sobre tinta parcialmente curada pode causar reações químicas que mancham ou craterem a superfície.
Para peças que terão contato frequente ou exposição ao sol, vernizes de poliuretano bicomponente oferecem durabilidade superior, embora exijam mais cuidado na aplicação (ventilação e EPI adequados).
FAQ — Perguntas frequentes sobre acabamento em peça impressa 3D
Posso lixar PLA sem usar lixa úmida?
Sim, mas apenas até o grão 320–400. A partir daí, o calor gerado pelo atrito pode amolecer o PLA e criar marcas. Para grãos mais finos (600+), o lixamento úmido é essencial para proteger a peça e obter melhor resultado.
Qual primer é melhor para peças impressas em 3D?
O filler primer (primer de enchimento) em spray é o mais indicado para FDM. Ele é mais espesso que primers comuns, preenche micro-texturas residuais e é compatível com PLA, ABS e PETG. Marcas automotivas funcionam bem e são acessíveis.
Preciso de primer se vou pintar com spray colorido?
Sim. Sem primer, a tinta pode descascar com o tempo, a cobertura fica irregular e defeitos da peça aparecem através da cor. O primer também garante aderência entre o plástico e a tinta final.
Quanto tempo leva para fazer o acabamento completo de uma peça?
Depende do tamanho e da complexidade, mas planeje pelo menos 2 a 3 dias para um acabamento de qualidade: 1 dia de lixamento e massa, 1 dia de primer + análise de falhas, 1 dia de pintura e verniz. Pressa é o maior inimigo do bom acabamento.
Posso pintar PETG diretamente sem primer?
Não é recomendado. PETG tem baixa adesão a tintas e primers, portanto lixe levemente com grão 400 para criar microrriscos que aumentam a aderência, depois aplique filler primer antes de qualquer tinta.
Conclusão: da impressora para o mundo real com qualidade
O acabamento em peça impressa 3D não é opcional se você quer um resultado profissional. É o processo que separa um objeto que "saiu da impressora" de um produto que impressiona.
A sequência é simples na teoria — lixar progressivamente, preencher falhas, primer, tinta, verniz — mas exige paciência em cada etapa. A boa notícia é que os materiais são baratos e a curva de aprendizado é rápida: na segunda ou terceira peça, você já vai perceber uma diferença enorme.
Se você quer continuar evoluindo na impressão 3D, aprenda também a calibrar o flow rate para peças dimensionalmente mais precisas — que precisam de menos trabalho de acabamento desde o início.
Qual técnica você vai testar primeiro? Conta nos comentários.
- impressão 3d
- acabamento
- pintura
- pós-processamento
- PLA
- lixamento
- primer
Publicado originalmente no Confia Maker.Ver o artigo original