Primeira Camada Não Gruda na Mesa: Guia Completo
A primeira camada não gruda na mesa e a impressão "vira espaguete"? Veja o guia de diagnóstico — do Z-offset à limpeza — para resolver na ordem certa.
 Equipe Confia Maker10 min de leitura
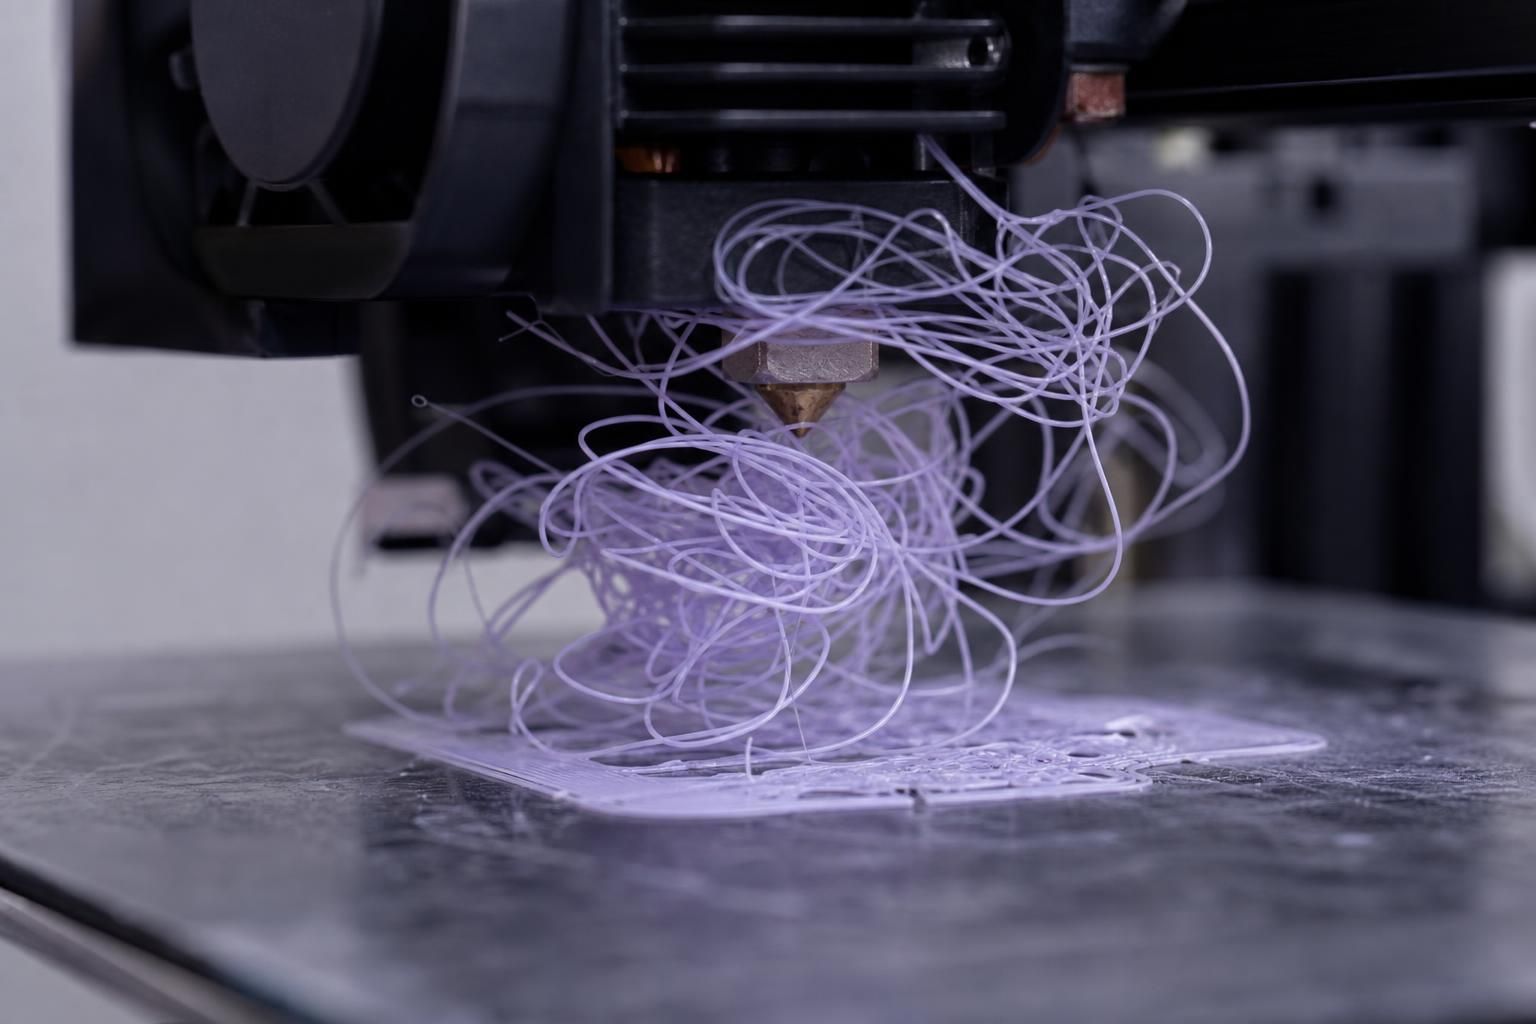
Você dá start, vira pra fazer um café e volta pra encontrar aquele emaranhado de plástico no ar — a impressão "virou espaguete". Quase sempre a culpa é a mesma: a primeira camada não gruda na mesa, o filamento não ancora e o resto do print desanda. A boa notícia é que isso raramente é azar. É diagnóstico.
A primeira camada é o ponto único de falha mais determinante de uma impressão FDM: se ela falha, nada do que vem depois se sustenta. Neste guia você vai aprender a ler o sintoma, encontrar a causa pela ordem de probabilidade e aplicar a correção certa — sem ficar trocando filamento no chute.
A gente vai do mais provável (altura do bico e nivelamento) para o menos óbvio (filamento úmido), do jeito "mão na massa". Bora resolver.
"Virou espaguete"? Por que a primeira camada decide a impressão inteira
Na impressão 3D FDM, tudo é construído de baixo pra cima, camada sobre camada. A primeira é a fundação: é ela que prende a peça na mesa e segura a tração do bico arrastando filamento por cima durante horas.
Se essa base não adere, o resultado é previsível. A peça se solta no meio do caminho, o bico continua extrudando no vazio e o que era pra ser um objeto vira aquele ninho de fios — o famoso espaguete. Filamento úmido também alimenta o problema: a umidade vira vapor no bico, forma bolhas e enfraquece a adesão da base, segundo a Polymaker.
Por isso o jogo todo se decide nos primeiros milímetros. Acerte a primeira camada e 90% das falhas de impressão somem. Erre, e nenhum slicer no mundo salva o resto.
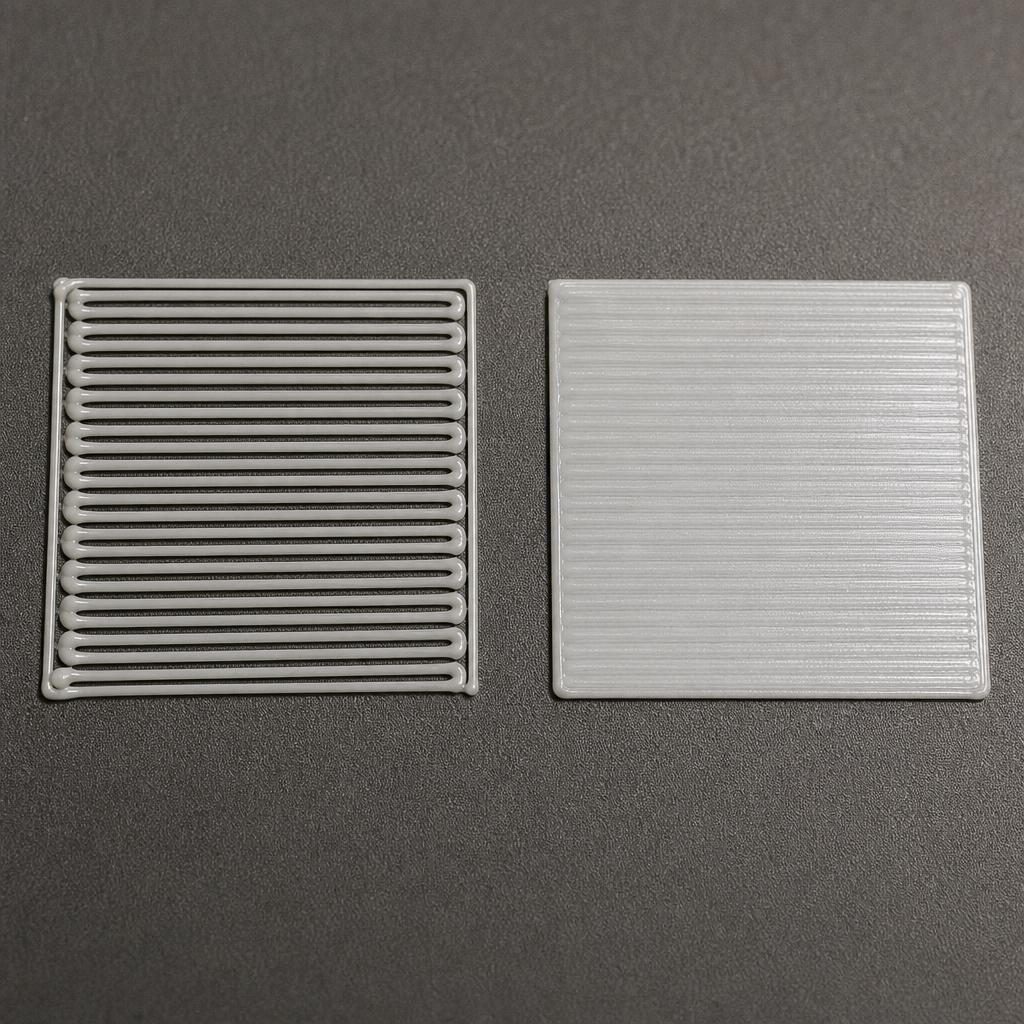
Diagnóstico rápido: como o defeito se manifesta
Antes de mexer em qualquer parafuso, observe a peça. O sintoma aponta a causa. Olhe a primeira camada ainda na mesa, com a impressora parada, e compare:
- Linhas finas, redondas e com vãos entre elas, que não se fundem: o bico está alto demais. O filamento mal toca a mesa em vez de ser pressionado contra ela.
- Filamento solto sendo arrastado pelo bico: não houve adesão nenhuma — bico alto, mesa suja ou mesa fria.
- Cantos da peça levantando no meio da impressão: warping/empenamento, ligado a resfriamento rápido, corrente de ar ou temperatura de cama baixa.
- Adesão boa em uma região e ruim em outra: mesa desnivelada ou sujeira/gordura localizada (dedadas costumam aparecer perto das bordas da frente, onde a gente segura a chapa).
Guarde esse mapa mental. As próximas seções atacam cada causa na ordem em que ela costuma aparecer.
Causa nº 1: Z-offset e altura do bico mal ajustados
Essa é a campeã. Quando o bico fica longe da mesa, o filamento "pousa" na superfície em vez de ser gentilmente prensado contra ela — e sem pressão, não há adesão. A QIDI Tech descreve exatamente esse mecanismo.
O ajuste se chama Z-offset: a distância entre a ponta do bico e a mesa na primeira camada. Bico alto → camada solta. Bico baixo demais → filamento esmagado, sem espaço pra sair (pode até não extrudar). O ponto certo é uma primeira camada levemente esmagada, com as linhas se tocando e formando uma superfície contínua.
Na prática, o jeito mais confiável de calibrar é ajustar o Z-offset durante a impressão da primeira camada, observando o filamento: ele deve sair achatado e "colado" no vizinho. Um detalhe importante: o nivelamento automático (auto bed leveling) não garante que a altura efetiva da primeira camada está certa — o Z-offset ainda precisa do seu olho, como reforça a própria QIDI Tech. Se você quer entender o ajuste a fundo, vale ler depois nosso guia de como calibrar o Z-offset da primeira camada.
Nivelamento da mesa: o teste da folha de papel, passo a passo
Antes do Z-offset fino, a mesa precisa estar plana em relação ao bico. Se um canto está mais perto e outro mais longe, a adesão será boa de um lado e péssima do outro. O método clássico é o teste da folha de papel — funciona em qualquer impressora, com ou sem sensor.
Faça assim:
- Aqueça a mesa na temperatura do material antes de nivelar. O metal dilata com o calor e o nível muda; nivelar a frio mente pra você.
- Mande a impressora fazer o home e desligue os motores (ou use o menu de leveling).
- Coloque uma folha de papel comum entre o bico e a mesa, num canto.
- Ajuste o parafuso (ou o knob) daquele canto até sentir uma leve resistência ao deslizar o papel — ele move, mas raspa.
- Repita nos quatro cantos e no centro. Faça uma segunda volta, porque ajustar um canto desloca levemente os outros.
Com a mesa plana, o Z-offset da seção anterior passa a valer pra toda a superfície. Se a sua impressora tem nivelamento manual, aprender a nivelar a mesa corretamente é o investimento de tempo que mais paga.
Mesa suja: a limpeza que resolve antes de mexer em settings
Parece bobo, mas é uma das causas mais subestimadas: gordura. Óleo da pele, poeira e resíduo de filamento criam uma película invisível que impede o plástico de aderir. Por isso a recomendação é começar pela limpeza antes de adicionar cola ou mudar vários ajustes de uma vez — em muitos casos, limpar resolve o problema na hora.
O procedimento é simples:
- Use álcool isopropílico (IPA) em concentração de pelo menos 70% (90%+ é melhor ainda), num pano sem fiapos ou papel toalha.
- Limpe a superfície em movimentos circulares até tirar resíduo, dedadas e gordura.
- Segure a chapa pelas bordas. As dedadas aparecem com mais frequência perto dos cantos da frente, onde a gente costuma pegar a placa. Tocar o centro depois de limpar recoloca a gordura que você acabou de tirar.
Uma dica de hábito: limpe a mesa antes de cada impressão importante. É barato, rápido e elimina uma das maiores fontes de "impressão 3D não adere na mesa". A Wevolver detalha o cuidado por tipo de superfície (vidro, PEI, adesiva).
Temperatura da cama por material: PLA, PETG e ABS
A cama aquecida amolece levemente a base da peça e ajuda a colar. Cada material tem sua faixa — e essas são faixas de partida para ajustar, não verdade absoluta: sempre confira a etiqueta do fabricante do seu filamento, que pode pedir valores diferentes.
| Material | Faixa de temperatura da cama (referência) |
|---|---|
| PLA | ~50-60 °C |
| PETG | ~70-90 °C |
| ABS/ASA | ~95-110 °C |
| TPU | ~50-75 °C |
Fonte das faixas: QIDI Tech. Materiais que contraem muito ao esfriar (ABS e nylon, principalmente) exigem cama mais quente e cuidado redobrado com corrente de ar — é onde mora o warping.
Um aviso de ouro: cama quente demais também atrapalha. Em PLA, passar do ponto deixa a base "elefante" (elephant foot) ou gruda forte demais. Comece pela faixa, observe a primeira camada e ajuste de 5 em 5 °C. Se quiser ir mais fundo na escolha do material, veja as diferenças entre PLA, PETG e ABS.
Velocidade e altura da primeira camada no slicer
O slicer (Cura, OrcaSlicer, Bambu Studio) tem dois ajustes que mudam tudo na adesão: velocidade e altura da primeira camada.
Velocidade. Imprimir a primeira camada devagar dá tempo do filamento "esparramar" e grudar. O padrão do Cura é 20 mm/s na camada inicial, justamente pra isso: mais lento, o material fica quente por mais tempo, aumenta a área de contato com a mesa e adere melhor. Você pode trabalhar na faixa de 20-30 mm/s, mas evite acelerar demais a base.
Altura. Uma primeira camada mais alta perdoa pequenos erros de nivelamento e gruda melhor. Muitos makers usam altura inicial de 0,2 mm como padrão, e vários sobem para ~0,3 mm (cerca de 1,5× a altura de camada normal) buscando adesão. A 3D Printerly cobre esses ajustes no Cura em detalhe.
Desligue (ou reduza muito) a ventoinha de resfriamento nas primeiras camadas. O resfriamento precoce faz o plástico contrair rápido e descolar; manter a base quente por algumas camadas melhora a estabilidade das bordas, segundo a QIDI Tech. E mantenha a impressora longe de janela aberta ou ar-condicionado batendo direto: corrente de ar é causa silenciosa de warping.
Reforços de adesão e checklist anti-falha
Se a base já está limpa, nivelada e na temperatura certa e a peça ainda solta — geralmente porque tem pé pequeno ou material propenso a empenar — entram os reforços de adesão. Por ordem de quando usar:
- Brim: uma "aba" de uma camada ao redor da peça, aumentando a área de contato. Gasta pouco material, sai fácil. É a primeira escolha para peças altas, finas ou com base pequena.
- Raft: uma base de várias camadas embaixo da peça. Adesão mais forte, mas gasta mais material/tempo e pode piorar o acabamento da face de baixo. Reserve para materiais muito propensos a warping (ABS) ou casos em que o brim não segurou.
- Cola bastão / laquê: uma camada extra de "grude" na superfície, útil em vidro ou em materiais difíceis.
A regra prática, segundo a All3DP: se um brim resolve, use brim; só vá para o raft se o empenamento persistir.
Checklist anti-falha (rode na ordem):
- Mesa limpa com álcool isopropílico, segurando pelas bordas.
- Mesa nivelada com a cama aquecida (teste da folha).
- Z-offset ajustado: primeira camada levemente esmagada.
- Temperatura da cama na faixa do material.
- Primeira camada lenta (~20 mm/s) e, se preciso, mais alta no slicer.
- Ventoinha reduzida nas primeiras camadas; sem corrente de ar.
- Ainda solta? Brim (ou raft em casos extremos).
- Adesão inconsistente print a print? Suspeite de filamento úmido e seque o filamento.
Perguntas frequentes
Por que a primeira camada não gruda na mesa?
Na maioria dos casos, o bico está alto demais e o filamento "pousa" sem ser pressionado contra a mesa. Outras causas comuns são mesa suja com gordura, mesa desnivelada, temperatura da cama baixa para o material e corrente de ar resfriando a base rápido demais.
Como ajustar o Z-offset da primeira camada?
Ajuste o Z-offset durante a impressão da primeira camada, observando o filamento: ele deve sair levemente achatado, com as linhas se tocando e formando uma superfície contínua. Bico alto deixa linhas finas e separadas; bico baixo demais impede a saída do material. O ponto certo é uma camada um pouco esmagada.
Qual a temperatura da cama para PLA, PETG e ABS?
Como referência de partida: PLA ~50-60 °C, PETG ~70-90 °C e ABS/ASA ~95-110 °C, segundo a QIDI Tech. São faixas para ajustar, não regras fixas — confira sempre a etiqueta do fabricante do filamento e ajuste de 5 em 5 °C observando a adesão da primeira camada.
Limpar a mesa com álcool isopropílico ajuda mesmo?
Sim, e é uma das correções mais subestimadas. Óleo da pele e poeira formam uma película que impede a adesão. Limpe com álcool isopropílico 70% ou mais, em movimentos circulares, e segure a chapa pelas bordas para não recolocar gordura. Faça isso antes de mudar qualquer ajuste.
Filamento úmido faz a peça não grudar?
Pode, sim. A umidade vira vapor no bico, forma bolhas e altera como as primeiras camadas aderem, deixando a adesão inconsistente de print a print. Se a mesa está limpa, nivelada e o Z-offset certo, mas a adesão varia sem explicação, seque o filamento e guarde com sílica.
Conclusão: resolva pela ordem, não no chute
Quando a primeira camada não gruda na mesa, o erro mais comum é sair mexendo em tudo de uma vez. O caminho que funciona é diagnóstico: olhe o sintoma, comece pela causa mais provável (bico alto e nivelamento), limpe a mesa, acerte a temperatura e só então recorra a brim, raft ou secagem de filamento.
Siga o checklist anti-falha na ordem e você vai parar de "adivinhar" — passa a corrigir. Calibre seu Z-offset hoje, rode um teste de primeira camada e comenta aqui o que destravou a sua adesão.
- impressão 3d
- primeira camada
- adesão à mesa
- z-offset
- troubleshooting
- FDM
Publicado originalmente no Confia Maker.Ver o artigo original