Pillowing na Impressão 3D: Topo Furado e Como Resolver
O topo da sua peça fica com buracos e bolhas? Veja as causas do pillowing na impressão 3D e o passo a passo no fatiador para fechar a superfície.
 Equipe Confia Maker11 min de leitura
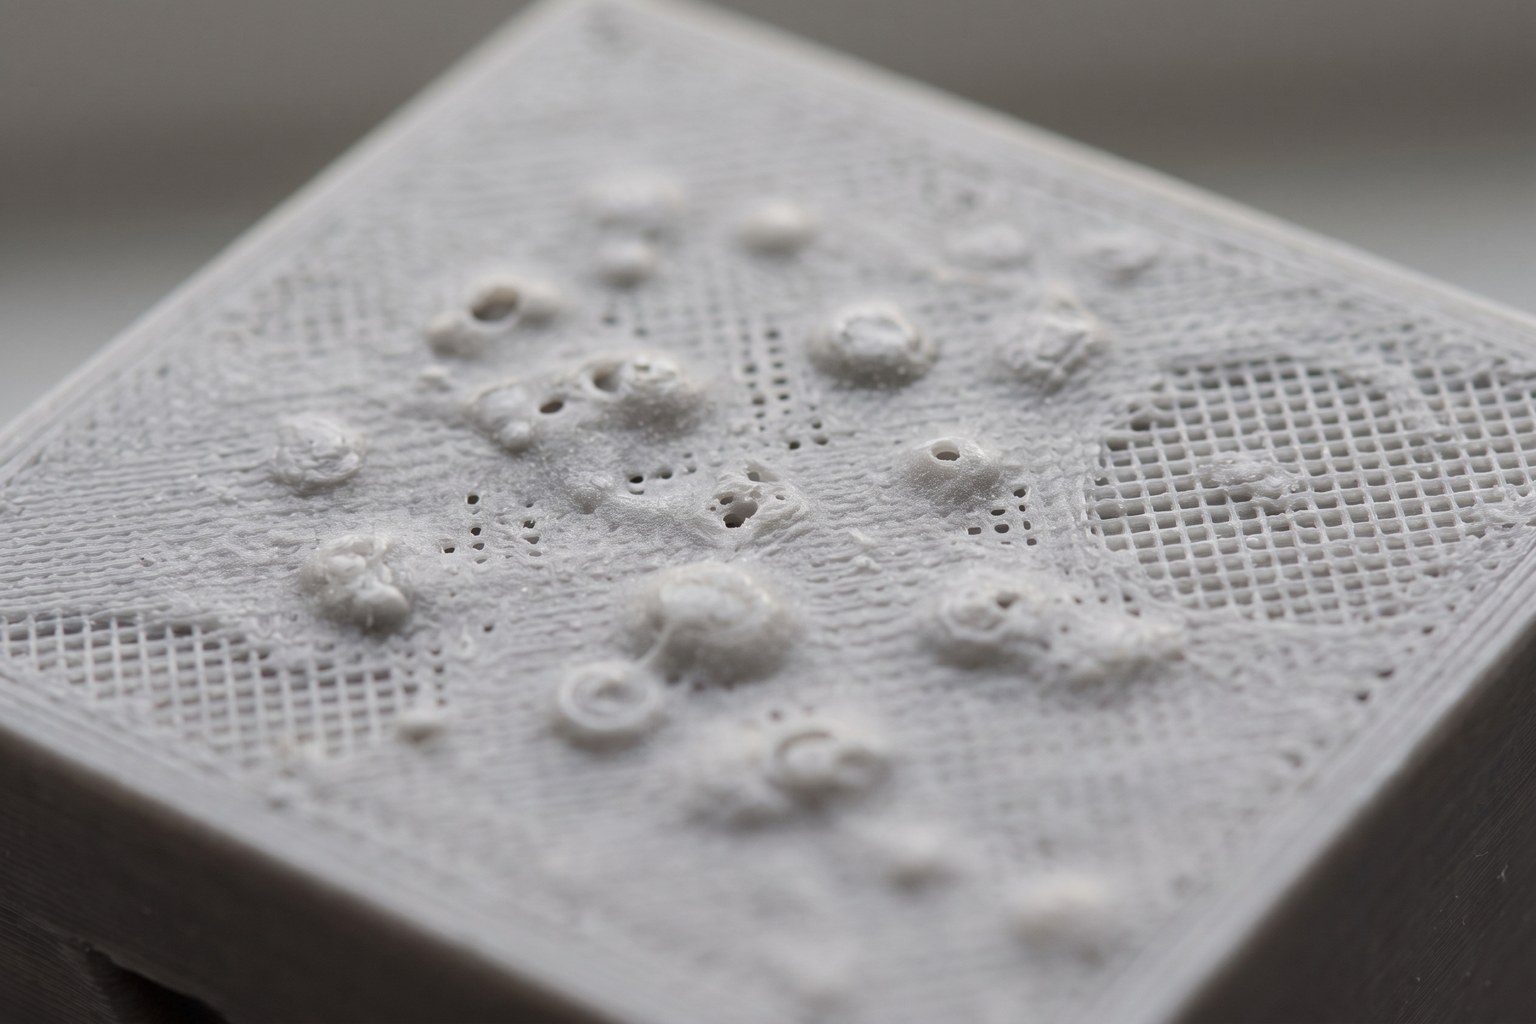
A peça imprimiu a noite inteira, as paredes ficaram lisas, a primeira camada grudou perfeita — e aí você olha o topo: cheio de bolhinhas, sulcos e buraquinhos por onde dá pra ver o preenchimento lá dentro. Esse defeito tem nome: pillowing na impressão 3D, ou "almofadamento" da camada superior.
A boa notícia é que pillowing quase nunca é problema de máquina. É problema de fatiador. E, diferente de outros defeitos, ele tem uma ordem de correção bem definida: primeiro camadas de topo, depois preenchimento, depois resfriamento e velocidade.
Neste guia você vai ver o que causa o topo furado, quais valores usar como ponto de partida (com fonte de fabricante), onde mexer no OrcaSlicer, Cura, Bambu Studio e PrusaSlicer, e um checklist na ordem certa de teste — pra não sair mudando dez parâmetros de uma vez e ficar sem saber o que resolveu.
O que é pillowing na impressão 3D (e como não confundir com sub-extrusão)
Pillowing é a deformação da camada superior sólida da peça: o topo fica ondulado, com bolhas, sulcos e furos, normalmente em regiões planas e amplas.
A mecânica é simples. O topo da peça não é impresso sobre uma base sólida — ele é impresso em cima do preenchimento, que é uma grade com vãos de ar. Cada linha da primeira camada sólida é, na prática, uma pequena ponte entre dois filetes de infill. Se essa ponte não tiver apoio suficiente ou não esfriar rápido, ela afunda no vão (buraco) ou encurva pra cima nas bordas (a "almofada").
A Creality descreve exatamente isso no guia oficial sobre pillowing: quando o resfriamento é insuficiente, o plástico fica fundido tempo demais e cede antes de solidificar.
Como diferenciar de outros defeitos:
| Sintoma | Provável causa |
|---|---|
| Só o topo tem falhas; paredes lisas | Pillowing (camadas de topo / infill / resfriamento) |
| Falhas no topo e nas paredes, linhas finas | Sub-extrusão |
| Topo fechado, mas com "escamas" e textura irregular | Fluxo desregulado — vale calibrar o flow rate |
| Topo fechado, mas com marcas repetidas nas paredes | Ghosting (vibração), não pillowing |
Se a peça inteira está falhando, não é pillowing — é extrusão. Pillowing é um defeito localizado na superfície superior.
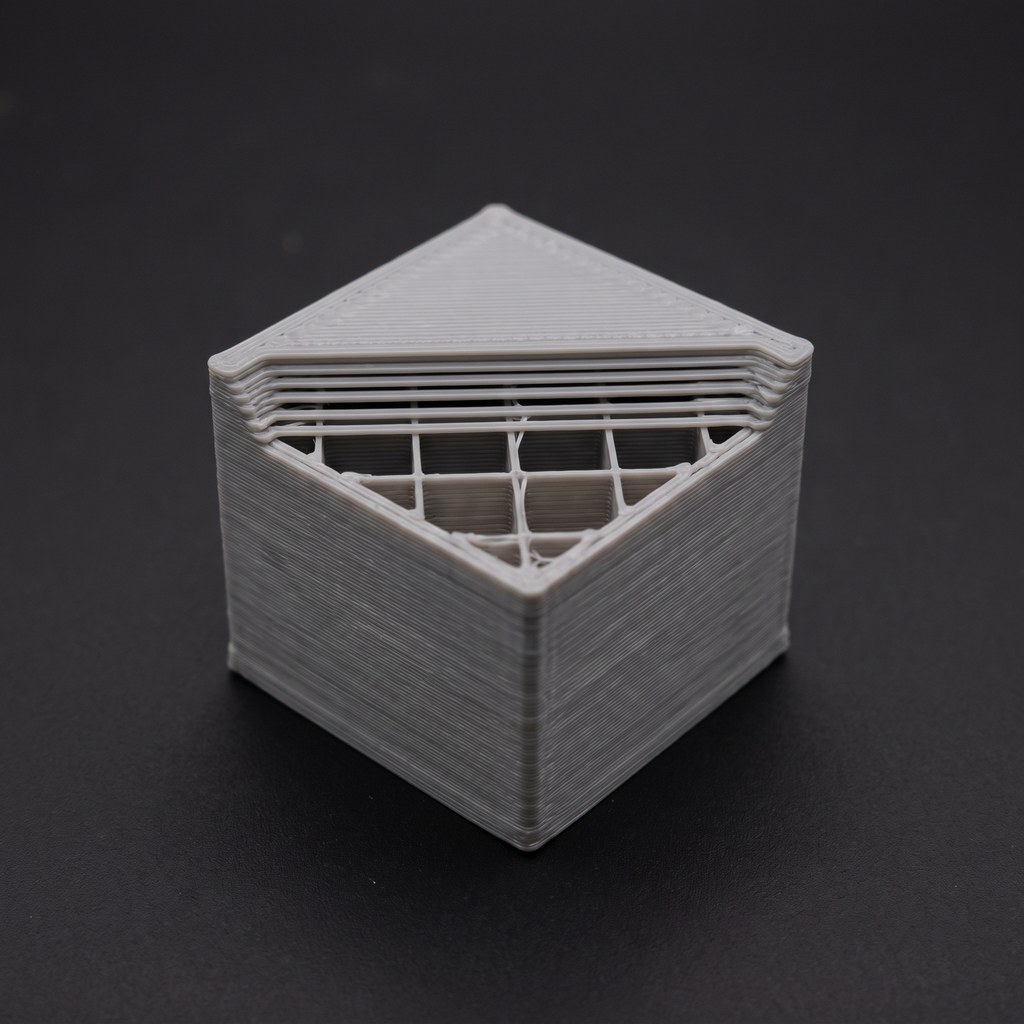
As 4 causas reais do topo furado
O blog oficial da Creality lista quatro causas para o defeito, e elas cobrem praticamente todos os casos:
- Resfriamento insuficiente — o plástico permanece mole tempo demais e cede entre as linhas de infill.
- Poucas camadas de topo — não há espessura sólida suficiente para cobrir a grade do preenchimento.
- Densidade de infill baixa demais — os vãos ficam largos e a linha de topo precisa vencer uma ponte longa demais.
- Temperatura de impressão alta demais — filamento mais mole demora mais para solidificar e afunda.
A Anycubic, no guia próprio sobre pillowing, resume as causas em três frentes — apoio insuficiente do infill, camada de topo fina e resfriamento inadequado — e afirma que temperatura e infill são os fatores mais significativos.
Repare que nenhuma das causas é "impressora ruim" — as quatro são configuráveis no fatiador. Pillowing na impressão 3D aparece em máquina de entrada e em CoreXY rápida igual. E não é por acaso que a Creality lista redução de velocidade entre as correções (faixa de 40 a 60 mm/s na tabela deles): quanto mais rápido o bico volta, menos tempo a linha de topo teve para solidificar.
Correção nº 1: camadas de topo suficientes (a regra do 5-6x)
Essa é a correção que resolve a maioria dos casos, e é por onde você deve começar.
A regra prática publicada pela Anycubic é direta: a espessura do topo deve ser de 5 a 6 vezes a altura de camada. Com camada de 0,1 mm, isso significa 0,5 a 0,6 mm de topo sólido.
A Creality trabalha com a mesma ideia expressa em número de camadas — a tabela do guia deles indica 4 a 6 camadas de topo como faixa de trabalho.
Traduzindo para as alturas de camada mais usadas:
| Altura de camada | Camadas de topo | Espessura resultante |
|---|---|---|
| 0,10 mm | 5 a 6 | 0,50 – 0,60 mm |
| 0,16 mm | 5 a 6 | 0,80 – 0,96 mm |
| 0,20 mm | 5 a 6 | 1,00 – 1,20 mm |
| 0,28 mm | 5 a 6 | 1,40 – 1,68 mm |
Atenção à armadilha das camadas finas. Se você usa altura de camada pequena (0,08–0,12 mm) e deixou "4 camadas de topo" no perfil, sua espessura sólida pode ficar abaixo de 0,5 mm — fino demais para cobrir o infill. Por isso o OrcaSlicer tem o parâmetro Top shell thickness: segundo a wiki oficial do OrcaSlicer, o fatiador aumenta automaticamente o número de camadas sólidas se a espessura calculada pelas camadas ficar menor que esse valor. Um valor
0desativa a proteção e deixa tudo por conta da contagem de camadas.
Use a contagem de camadas como ajuste fino e a espessura como trava de segurança. É a combinação que evita o defeito voltar quando você muda a altura de camada do perfil.
Correção nº 2: infill que sustenta a superfície
Se o topo já tem camadas suficientes e ainda afunda, o problema é o apoio — o vão entre os filetes de preenchimento está largo demais.
A Anycubic aponta cerca de 20% de densidade de infill como suficiente para sustentar o topo da maioria dos modelos. A faixa indicada pela Creality é 15% a 25%, o que bate com a mesma leitura.
Alguns pontos práticos que valem mais do que só subir o número:
- Suba em degraus. Saiu de 10% e não resolveu? Vá para 15%, depois 20%. Subir direto para 40% resolve, mas custa filamento e tempo sem necessidade — veja os trade-offs no nosso guia de qual porcentagem e padrão de infill usar.
- O padrão importa tanto quanto a densidade. O que decide não é a porcentagem em si, e sim o tamanho do vão que a linha de topo precisa vencer: na mesma densidade, um padrão que cruza com mais frequência (grid, gyroid) deixa vãos menores do que um de linhas longas e paralelas.
- Use o recurso de apoio de topo do fatiador. O Cura tem o Skin Edge Support, que gera linhas extras de infill especificamente para sustentar detalhes da superfície superior. É a solução cirúrgica: reforça só onde precisa, sem encher a peça inteira.
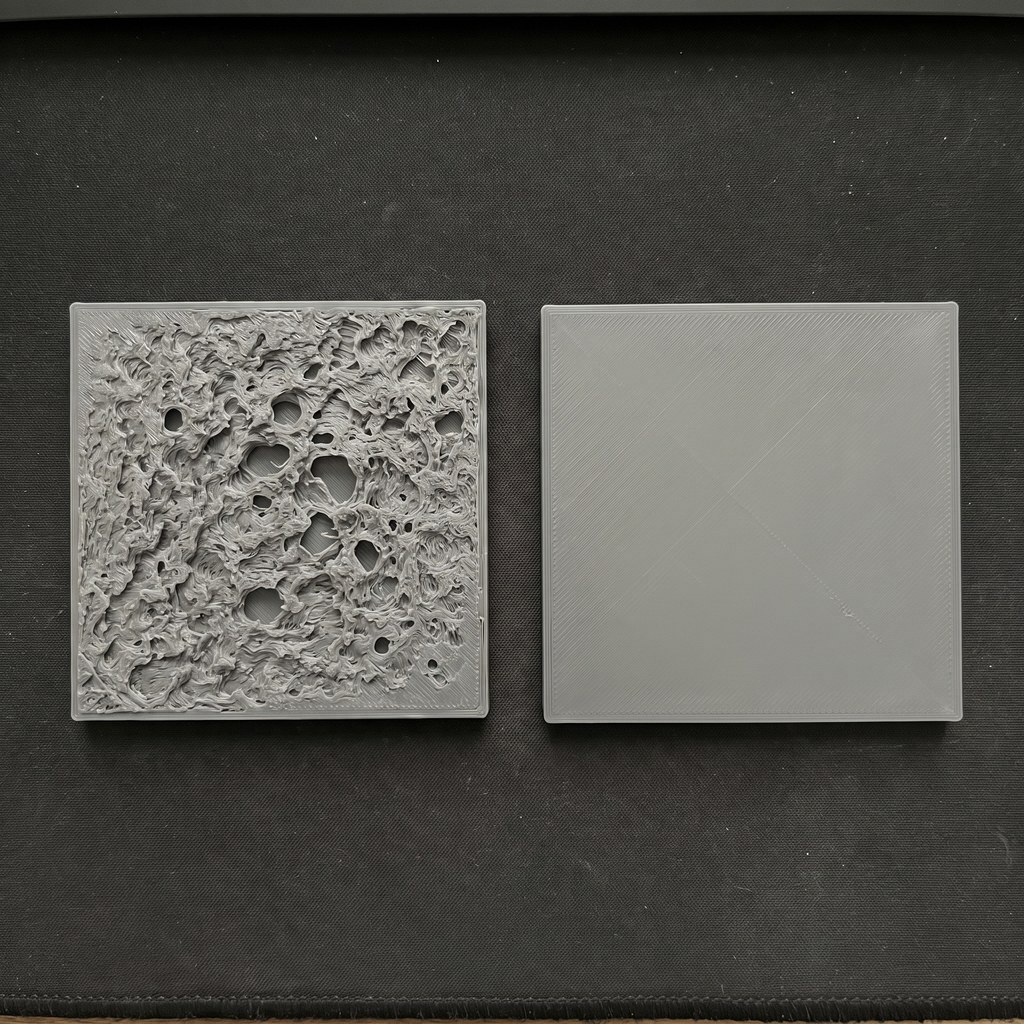
Correção nº 3: resfriamento e velocidade nas camadas de topo
Camada de topo é bridging. E bridging precisa de ar.
A recomendação da Anycubic é clara: ventoinha de peça a 100% na camada de topo. A faixa da Creality é 80% a 100%. Se você imprime PLA com fan reduzido para melhorar adesão entre camadas, o topo é justamente onde essa escolha cobra o preço.
Os outros dois parâmetros da mesma frente, conforme a tabela da Creality:
- Velocidade de impressão entre 40 e 60 mm/s. Mais lento dá tempo de a linha solidificar antes da próxima passada. A maioria dos fatiadores permite ajustar a velocidade só da superfície superior, sem derrubar a velocidade da peça inteira — é o ajuste certo aqui, e mantém o resto do seu perfil rápido intacto (falamos das outras alavancas em como imprimir mais rápido sem perder qualidade).
- Temperatura de bico um pouco menor, se o problema persistir. A Creality descreve o ajuste como "ligeiramente menor" — não é para despencar 20 °C e criar sub-extrusão. Desça de 5 em 5 °C e observe.
Um detalhe do mundo real: se a ventoinha está no máximo e o topo continua ruim, verifique se ela está mesmo girando e se o duto não está entupido ou torto. Ventoinha declarada a 100% no slicer e parada na máquina é um clássico.
Onde mexer em cada fatiador
Os nomes mudam, a lógica é a mesma. Procure por estes campos:
OrcaSlicer / Bambu Studio (aba Strength e Speed):
Top shell layers— número de camadas sólidas do topo.Top shell thickness— espessura mínima; força mais camadas se o cálculo ficar fino.Top surface density— densidade da superfície superior; 100% é superfície sólida, segundo a wiki oficial.Top surface pattern— o OrcaSlicer oferece monotonic e monotonic line entre as opções, e a documentação indica monotonic line como a recomendação usual para topo. O padrão monotônico não fecha buraco sozinho, mas deixa o acabamento visualmente muito mais uniforme.- Velocidade da superfície superior (top surface speed) — reduza aqui, não na velocidade global.
Cura:
Top Layers/Top Thickness— contagem e espessura (a regra prática mais citada para o Top Thickness é 6x a altura de camada).Infill DensityeInfill Pattern.Skin Edge Support— apoio extra só para a superfície.Cooling → Fan Speed.
PrusaSlicer (Print Settings → Layers and perimeters, seção Horizontal shells):
Solid layers → Top— contagem de camadas sólidas do topo.Minimum shell thickness → Top— override em milímetros: se você define 1 mm e depois muda a altura de camada para 0,1 mm, o fatiador passa a gerar 10 camadas sozinho para cumprir a espessura.Fill densityeFill pattern, na aba Infill.- Velocidade de solid infill e top solid infill, separadas.
É a mesma lógica dos outros dois: pense em milímetros de casca, não em número de camadas. Cinco camadas a 0,2 mm fecham 1 mm de topo; cinco camadas a 0,08 mm fecham só 0,4 mm — e não fecham nada.
Se depois de fechar o topo você quiser aquele acabamento espelhado, o passo seguinte é o ironing — o passe que alisa o topo sem lixa. Mas atenção à ordem: ironing não fecha buraco. Passar ferro sobre uma superfície furada só espalha o problema. Feche primeiro, alise depois.
Checklist anti-pillowing na impressão 3D: a ordem certa de teste
Mude um parâmetro por vez e reimprima um teste pequeno — um cubo de 30 mm ou uma peça achatada resolve, e leva minutos em vez de horas.
- Meça sua espessura de topo atual. Camadas de topo x altura de camada. Deu menos de 5x a altura de camada? Já achou o problema.
- Suba para 5-6 camadas de topo (ou defina a espessura mínima de topo e deixe o fatiador contar).
- Ainda furado? Suba o infill em degraus: 15% → 20% → 25%.
- Ative o apoio de superfície (Skin Edge Support no Cura) em vez de subir mais a densidade.
- Ventoinha de peça a 100% nas camadas de topo — e confirme fisicamente que ela gira.
- Reduza a velocidade da superfície superior para a faixa de 40-60 mm/s.
- Baixe o bico de 5 em 5 °C, por último e só se necessário.
- Só então aplique ironing, se quiser o topo espelhado.
- Persistiu com filamento higroscópico? PETG e Nylon úmidos borbulham na saída do bico e sabotam qualquer superfície — vale secar o filamento antes de continuar caçando parâmetro.
Uma observação sobre paredes: aumentar o número de perímetros não corrige pillowing (o defeito é de superfície horizontal, não vertical), mas topo e paredes compartilham a mesma lógica de "casca sólida" — se você nunca mexeu nisso, o guia de quantas paredes usar na impressão 3D ajuda a entender o conjunto.
Perguntas frequentes
Pillowing na impressão 3D é defeito da impressora ou do fatiador?
Na esmagadora maioria dos casos, do fatiador. As quatro causas listadas pelos fabricantes — resfriamento, camadas de topo, densidade de infill e temperatura — são todas configuráveis. Só investigue hardware (ventoinha parada, duto entupido, bico obstruído) depois de esgotar os ajustes de perfil.
Quantas camadas de topo eu devo usar?
A faixa indicada pela Creality é de 4 a 6 camadas. A Anycubic recomenda pensar em espessura: 5 a 6 vezes a altura de camada. Com camada de 0,2 mm isso dá 5 a 6 camadas (1,0 a 1,2 mm). Com camada fina, de 0,1 mm, você precisa de mais camadas para chegar à mesma espessura.
Aumentar o infill resolve sozinho?
Às vezes sim, mas é a solução mais cara em tempo e filamento. A Creality indica a faixa de 15% a 25%, e a Anycubic aponta cerca de 20% como suficiente para a maioria dos modelos. Se o topo continua falhando acima disso, o gargalo provavelmente é espessura de topo ou resfriamento, não densidade.
Ironing resolve pillowing?
Não. Ironing é um passe de alisamento sobre a superfície já formada — ele melhora textura, não fecha vão. Se há buraco, o ferro passa por cima e o buraco continua lá. Feche o topo com camadas, infill e resfriamento primeiro; use ironing como acabamento final.
Por que aparece mais em impressão rápida?
Porque velocidade reduz o tempo de resfriamento de cada linha. Numa camada de topo, cada filete é uma ponte sobre o vão do infill: se ele ainda está mole quando o bico volta, cede. Por isso a recomendação de reduzir a velocidade só da superfície superior e manter a ventoinha no máximo.
Fechando o topo de vez
Pillowing na impressão 3D assusta porque aparece no fim, depois de horas de máquina rodando — mas é um dos defeitos mais previsíveis do FDM. A ordem é sempre a mesma: espessura de topo primeiro, infill depois, resfriamento e velocidade por último.
Abra o perfil que você usa todo dia, olhe quantas camadas de topo estão configuradas e multiplique pela altura de camada. Se der menos que 5 vezes a altura de camada, você acabou de encontrar a causa do seu topo furado — corrija agora e imprima um cubo de teste.
Ajustou e funcionou? Comenta aqui qual altura de camada e quantas camadas de topo resolveram no seu caso — isso ajuda muito quem tem a mesma máquina. Para comparar abordagens, a Tom's Hardware também mantém um how-to sobre pillowing.
- pillowing na impressão 3D
- impressão 3d
- camada superior
- troubleshooting
- fatiador
Publicado originalmente no Confia Maker.Ver o artigo original