Impressão 3D mais rápida: 7 formas sem perder qualidade
O número gigante na caixa da impressora não é a velocidade real. Descubra o gargalo que trava suas peças e 7 formas de imprimir mais rápido sem perder qualidade.
 Equipe Confia Maker8 min de leitura
Sua impressora estampa 500 mm/s na caixa, mas aquele vaso ainda leva seis horas. Frustrante, né? A verdade que ninguém conta na propaganda: esse número gigante quase nunca é a velocidade real de impressão. Deixar a impressão 3D mais rápida de verdade não é mexer num único slider — é destravar o gargalo certo, na ordem certa, sem transformar a peça num borrão.
Neste guia mão na massa você vai entender por que sua máquina imprime mais devagar do que poderia e vai levar 7 formas testadas de ganhar tempo mantendo a qualidade. Nada de achismo: cada ajuste vem com o motivo técnico por trás.
Por que sua impressora imprime mais devagar do que podia
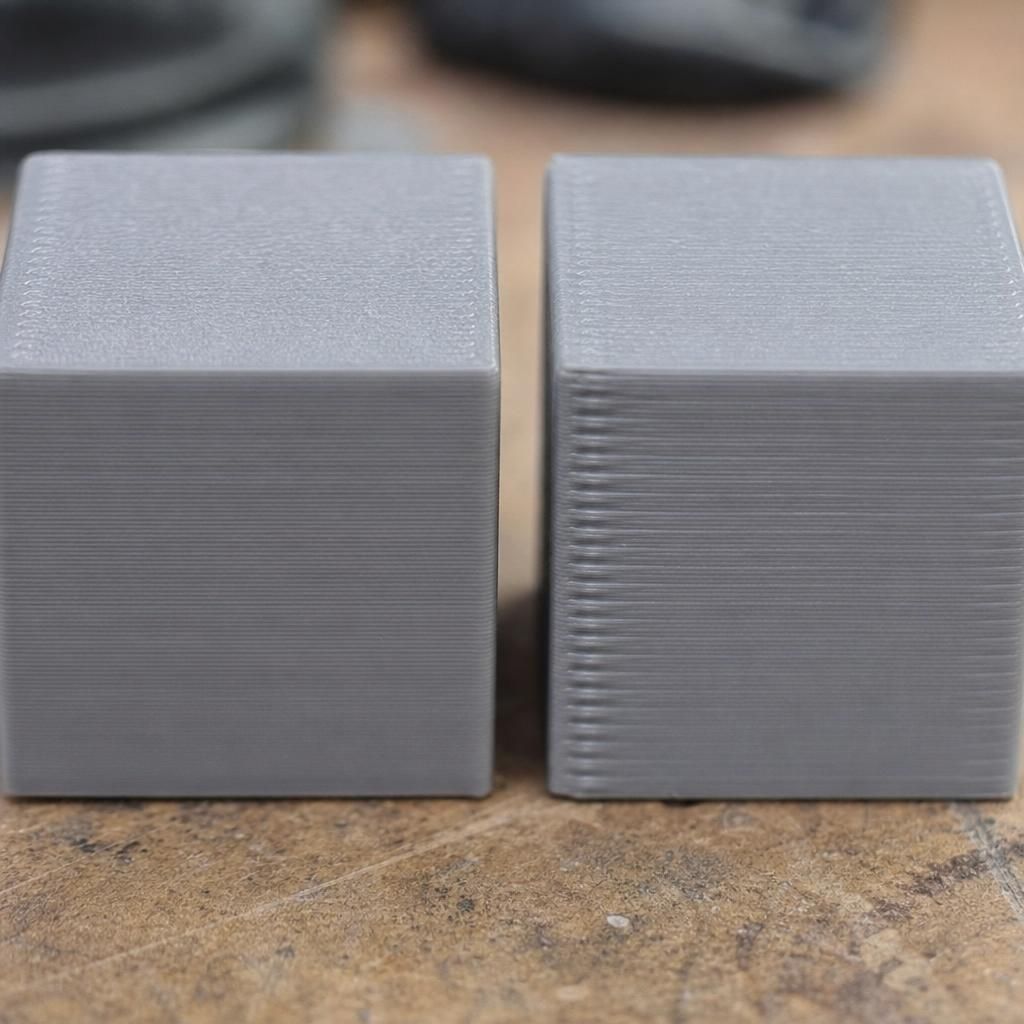
Velocidade de impressão não é uma coisa só. Ela é o menor valor entre três limites simultâneos: quanto plástico o hotend consegue derreter por segundo, quanta aceleração a mecânica aguenta sem vibrar, e quanto a ventoinha consegue resfriar a camada antes da próxima passar por cima. Segundo o guia de calibração do Ellis, o teto real da sua impressora é sempre o mais baixo desses três — aumentar só a velocidade no fatiador sem respeitar esses limites gera falha, não peça pronta.
É por isso que colocar 300 mm/s no slider e mandar imprimir raramente funciona: você bate no gargalo do hotend e a peça sai com sub-extrusão. Antes de acelerar qualquer coisa, vale entender esses limites — é o que separa quem ganha tempo de quem só perde filamento.
Fluxo volumétrico: o teto de mm³/s que manda de verdade
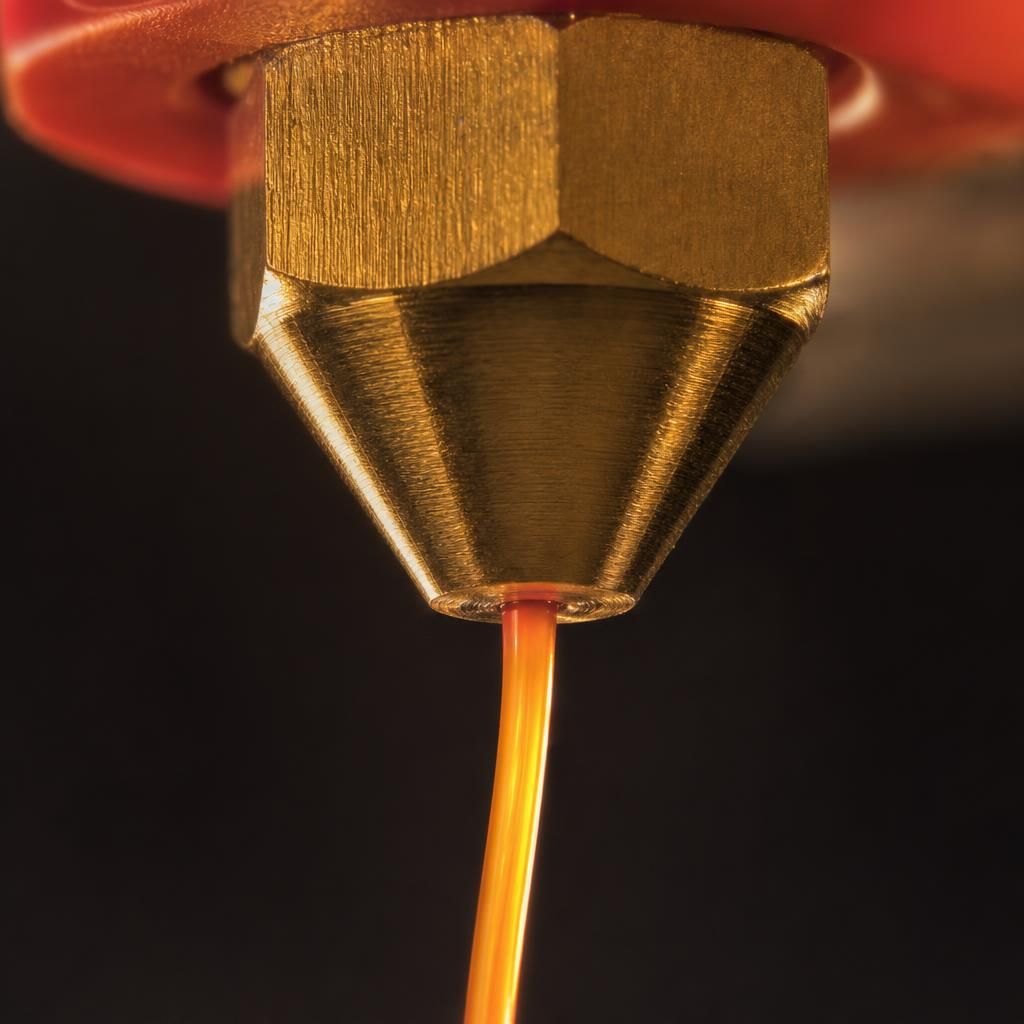
O fator mais ignorado por quem quer velocidade é o fluxo volumétrico: o volume de plástico derretido que passa pelo bico por segundo, medido em mm³/s. É ele, e não o número em mm/s, que define o limite físico da sua máquina.
A conta é direta: fluxo = velocidade × largura da linha × altura de camada. Um bico 0.4 imprimindo linha de 0.4 mm a 0.2 mm de altura, se você acelera para 300 mm/s, exige cerca de 25 mm³/s de fluxo. O problema? Um hotend comum não derrete plástico tão rápido. Para referência, uma Ender 3 de fábrica gira em torno de 8 a 10 mm³/s, enquanto máquinas de alto fluxo como a Bambu Lab X1C chegam perto de 28 mm³/s. Se você exige mais do que o hotend entrega, a engrenagem do extrusor patina e vem a sub-extrusão.
Como usar isso a seu favor: todo fatiador moderno (Orca, Prusa, Bambu Studio) tem o campo Max Volumetric Speed no perfil do filamento. Descubra o limite real do seu hotend com um teste de flow (imprimir aumentando a vazão até a extrusão falhar), coloque esse valor ali, e o fatiador passa a frear sozinho só quando precisa — mantendo a velocidade máxima segura no resto. É o ajuste que mais rende sem risco.
Input shaping: velocidade sem fantasma (ghosting)
Quando você acelera, a máquina inteira treme. Essa vibração aparece na peça como "fantasmas" ou ondulações depois de cada quina — o famoso ghosting (ou ringing). O input shaping (compensação de ressonância) resolve isso na origem.
A técnica mede as frequências em que a impressora ressoa e ajusta os comandos de movimento para cancelar essas vibrações antes que elas apareçam. Na prática: você imprime mais rápido E com menos defeito de superfície ao mesmo tempo. A documentação do Klipper explica que, com um acelerômetro conectado, o firmware calibra sozinho a melhor frequência para a sua máquina. O Marlin também trouxe input shaping na versão 2.1, embora com implementação mais simples e sem autocalibração.
Se a sua impressora roda Klipper (caso da maioria das CoreXY rápidas), ative a compensação de ressonância antes de subir a velocidade. Sem ela, acelerar só troca tempo por peça feia. Vale lembrar: correia frouxa e eixo sujo pioram muito a ressonância, então uma boa manutenção da impressora é pré-requisito.
Altura de camada e bico maior: o atalho mais fácil
Este é o ganho mais fácil e menos arriscado de todos, porque não exige empurrar a mecânica ao limite: você imprime menos camadas.
Subir a altura de camada de 0.2 para 0.28 mm reduz o tempo de impressão em torno de 30 a 40%, porque a peça tem menos camadas para depositar. O custo? Linhas de camada mais visíveis. Para protótipos, peças funcionais e rascunhos, é uma troca excelente. A regra prática é manter a altura entre 25% e 80% do diâmetro do bico — abaixo disso você só desperdiça tempo sem ganhar detalhe.
Quer ir além? Troque o bico. Um bico de 0.6 mm deposita muito mais material por passada. Um suporte de câmera que leva 90 minutos num bico 0.4 sai em cerca de 45 minutos num 0.6 a 0.3 mm de camada — e ainda mais forte, porque camadas mais grossas colam melhor entre si. Você perde detalhe fino, mas para peças utilitárias o ganho de tempo é enorme.
Ajustes de fatiador que dão tempo "de graça"
Muito tempo de impressão vai embora em coisas que não são a parede externa da peça. Otimizar isso no fatiador é o caminho mais barato para uma impressão 3D mais rápida sem custo de qualidade visível:
- Perímetros internos e preenchimento mais rápidos que a parede externa. A camada externa é a única que você vê. Deixe a parede de fora numa velocidade conservadora e acelere o resto — a maioria dos perfis já separa esses valores.
- Reduza o preenchimento. Poucas peças precisam de mais de 15 a 20% de infill. Padrões como giroide ou grade a 15% seguram bem a maioria das peças funcionais e economizam material e tempo.
- Menos perímetros quando dá. Se a peça não é estrutural, 2 perímetros bastam.
- Corte retração desnecessária. Cada retração custa tempo e ainda pode piorar o stringing. Ajuste, não exagere.
Se você ainda escolhe o fatiador pela força do hábito, vale conferir nosso comparativo de fatiadores — o Orca traz calibração de fluxo e velocidade muito mais acessível para quem quer otimizar.
Aceleração, jerk e resfriamento: o trio do equilíbrio
Velocidade média alta depende de aceleração. De que adianta 500 mm/s se a máquina só atinge isso no meio de uma linha reta longa? Peças cheias de detalhe são uma sucessão de partidas e paradas, e aí quem manda é a aceleração. Máquinas como a Bambu Lab X1C e a Creality K1 Max anunciam até 20.000 mm/s² justamente por isso — mas números de fábrica são medidos em condições ideais. Na vida real, a K1 costuma girar em média perto de 300 mm/s, com o pico de 600 mm/s aparecendo só em camadas de 0.1 mm em laboratório.
O limite final é o resfriamento. Se a camada nova é depositada antes de a anterior esfriar, a peça deforma, especialmente em detalhes pequenos e pontes. Por isso máquinas rápidas investem pesado em ventoinhas auxiliares. Ao acelerar em PLA, garanta 100% de cooling; se a peça pequena começa a derreter, a solução é imprimir duas ao mesmo tempo para dar tempo de esfriar entre camadas — não baixar a qualidade.
E não esqueça da temperatura: plástico que passa mais rápido pelo bico precisa de mais calor para derreter a tempo. Ao subir a velocidade, suba também alguns graus e confirme com uma calibração de temperatura. Filamentos "high speed" existem exatamente para fluir mais fácil em alta vazão.
Quando a impressão 3D mais rápida não vale a pena
Velocidade tem hora. Miniaturas, peças cosméticas, roscas e encaixes precisos pedem calma — aqui a qualidade de superfície vale mais que o relógio. A primeira camada também deve ser sempre lenta (em torno de 20 a 30 mm/s), porque é ela que garante a adesão de toda a peça.
E o mais importante: mude uma variável de cada vez. Suba a velocidade, imprima um teste, avalie. Depois mexa na altura de camada. Trocar tudo junto e a peça falhar não te diz o que deu errado. Antes de tudo, calibre o flow rate — sem extrusão precisa, velocidade só amplifica o defeito.
Perguntas frequentes
Aumentar a velocidade sempre piora a qualidade?
Não necessariamente. Com input shaping ativo, resfriamento adequado e fluxo dentro do limite do hotend, dá para imprimir bem mais rápido com qualidade praticamente igual. A perda aparece quando você acelera ignorando esses três limites ao mesmo tempo.
Qual o ajuste que mais deixa a impressão 3D mais rápida?
Para ganho fácil e seguro, subir a altura de camada (de 0.2 para 0.28 mm) corta 30 a 40% do tempo na hora. Para ganho maior sem perder qualidade de superfície, o combo é fluxo volumétrico bem calibrado + input shaping.
Minha impressora antiga consegue imprimir rápido?
Em parte. Máquinas mais antigas costumam ter hotend de baixo fluxo e mecânica com mais folga, então o teto é menor. Mesmo assim, otimizar altura de camada, preenchimento e velocidades internas no fatiador rende tempo em qualquer impressora.
O que é fluxo volumétrico e por que ele importa?
É o volume de plástico derretido por segundo (mm³/s) que o bico consegue entregar. Ele é o limite físico real da velocidade: se você exige mais fluxo do que o hotend derrete, a extrusão falha, independentemente do número em mm/s no fatiador.
Preciso de uma impressora "de 500 mm/s" para imprimir rápido?
Não. Esse número é a velocidade de pico em condições ideais, não a média real. Boa calibração de fluxo, aceleração e resfriamento numa máquina mediana costuma render mais que um número grande mal aproveitado.
Conclusão: velocidade é calibração, não sorte
Impressão 3D mais rápida não sai de um slider mágico — sai de destravar o gargalo certo: fluxo volumétrico no limite do hotend, input shaping contra o ghosting, altura de camada e bico bem escolhidos, e ajustes espertos de fatiador. O resto é resfriamento e paciência para mudar uma variável por vez.
Escolha UM ajuste desta lista, aplique hoje na sua próxima peça e cronometre o antes e o depois. Depois volta aqui e conta nos comentários quanto tempo você economizou — e qual ajuste rendeu mais na sua máquina. Quer mais otimização? Explore os outros guias do blog.
- impressão 3D mais rápida
- velocidade de impressão
- input shaping
- fluxo volumétrico
- otimização
Publicado originalmente no Confia Maker.Ver o artigo original