Como Resolver Stringing na Impressão 3D: Guia
Fios e teias na sua peça? Veja como resolver stringing na impressão 3D: temperatura, retração no OrcaSlicer e secagem do filamento, na ordem certa.
 Equipe Confia Maker9 min de leitura
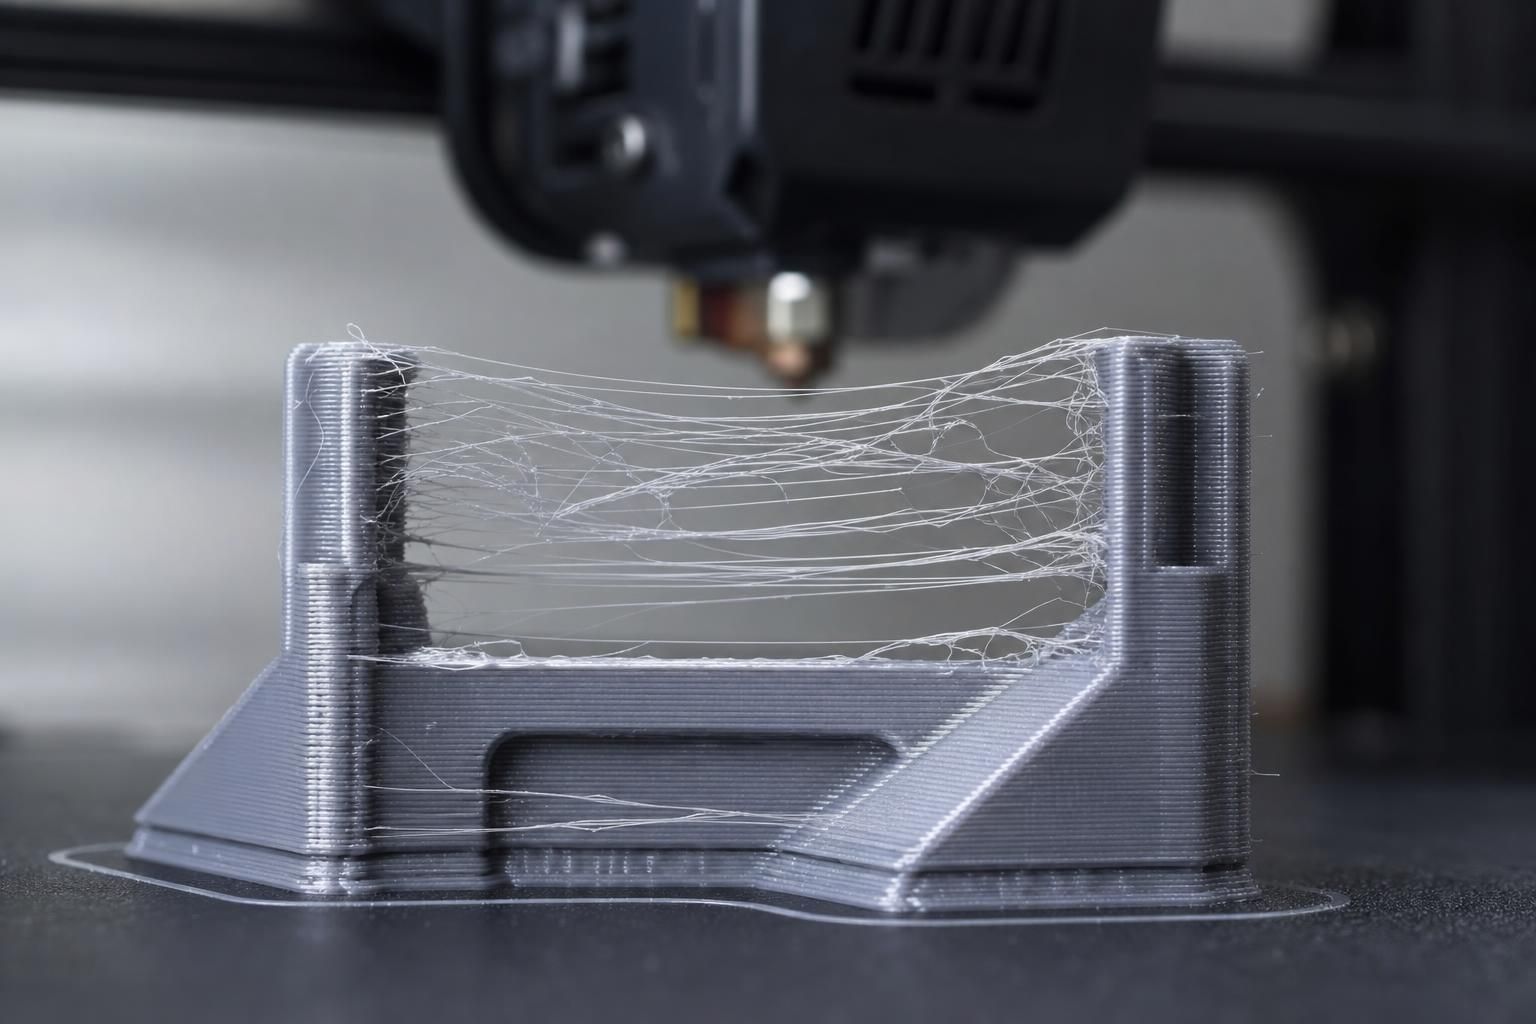
Sua peça saiu coberta de fios finos, teias e fiapos ligando uma parte à outra? Esse defeito tem nome: stringing. Aprender como resolver stringing na impressão 3D é uma das habilidades que mais separa o iniciante frustrado do maker que entrega peça limpa. E a boa notícia é que quase nunca é azar — é temperatura, retração ou filamento úmido, nessa ordem.
Neste guia você vai diagnosticar a origem dos fios pelo sintoma e aplicar a correção certa, da causa mais comum à mais rara. No fim, você calibra a retração de vez com o teste automático do OrcaSlicer, com os valores certos para a sua extrusora. Nada de chute: cada ajuste tem uma ordem lógica de teste.
O que é stringing (fios e teias) e como identificar
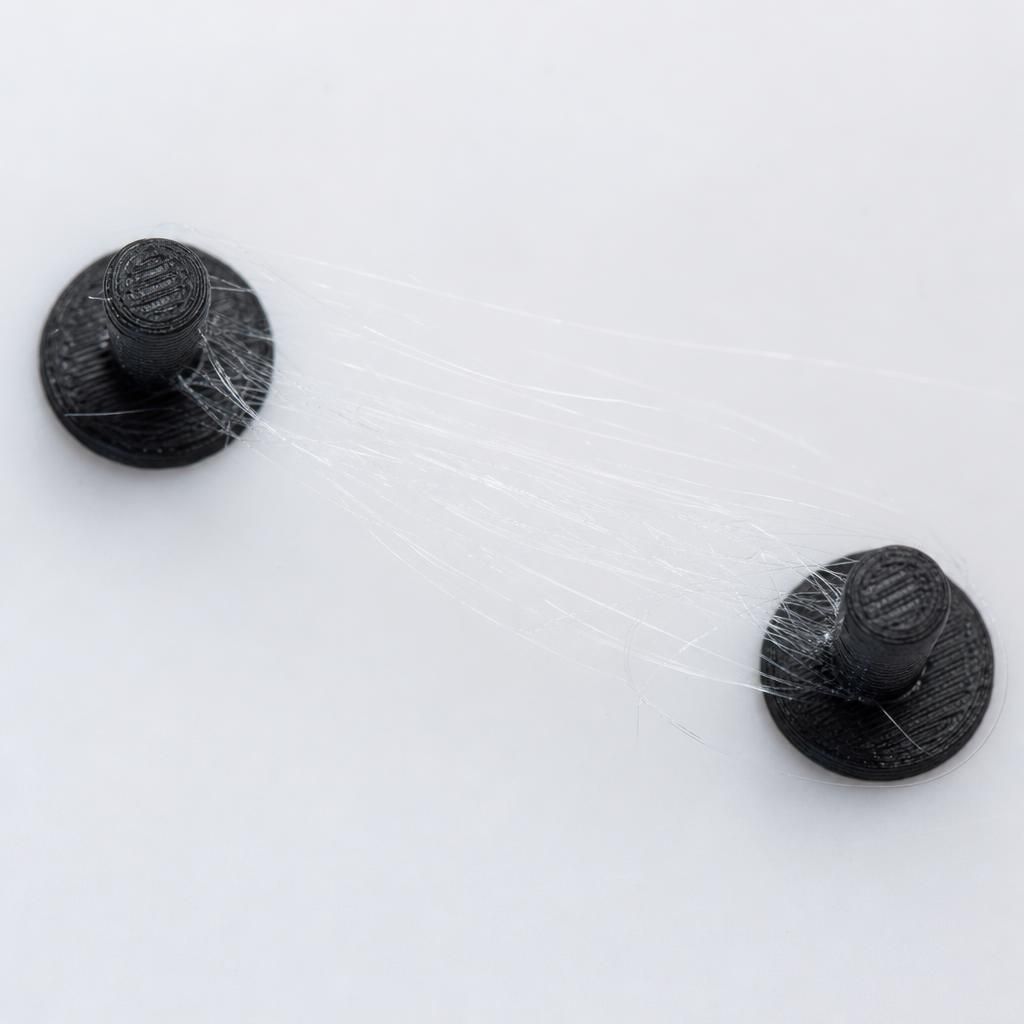
Stringing é o plástico derretido que escapa do bico durante os movimentos de deslocamento (travel) — quando a extrusora salta de uma ilha da peça para outra sem imprimir. Esse filete de material fica pendurado no ar, esfria e vira um fio fino, uma teia ou o que o pessoal chama de "fiapo" ou "cabelo" na peça.
Você identifica stringing assim:
- Fios finos ligando torres, pinos ou partes separadas do modelo.
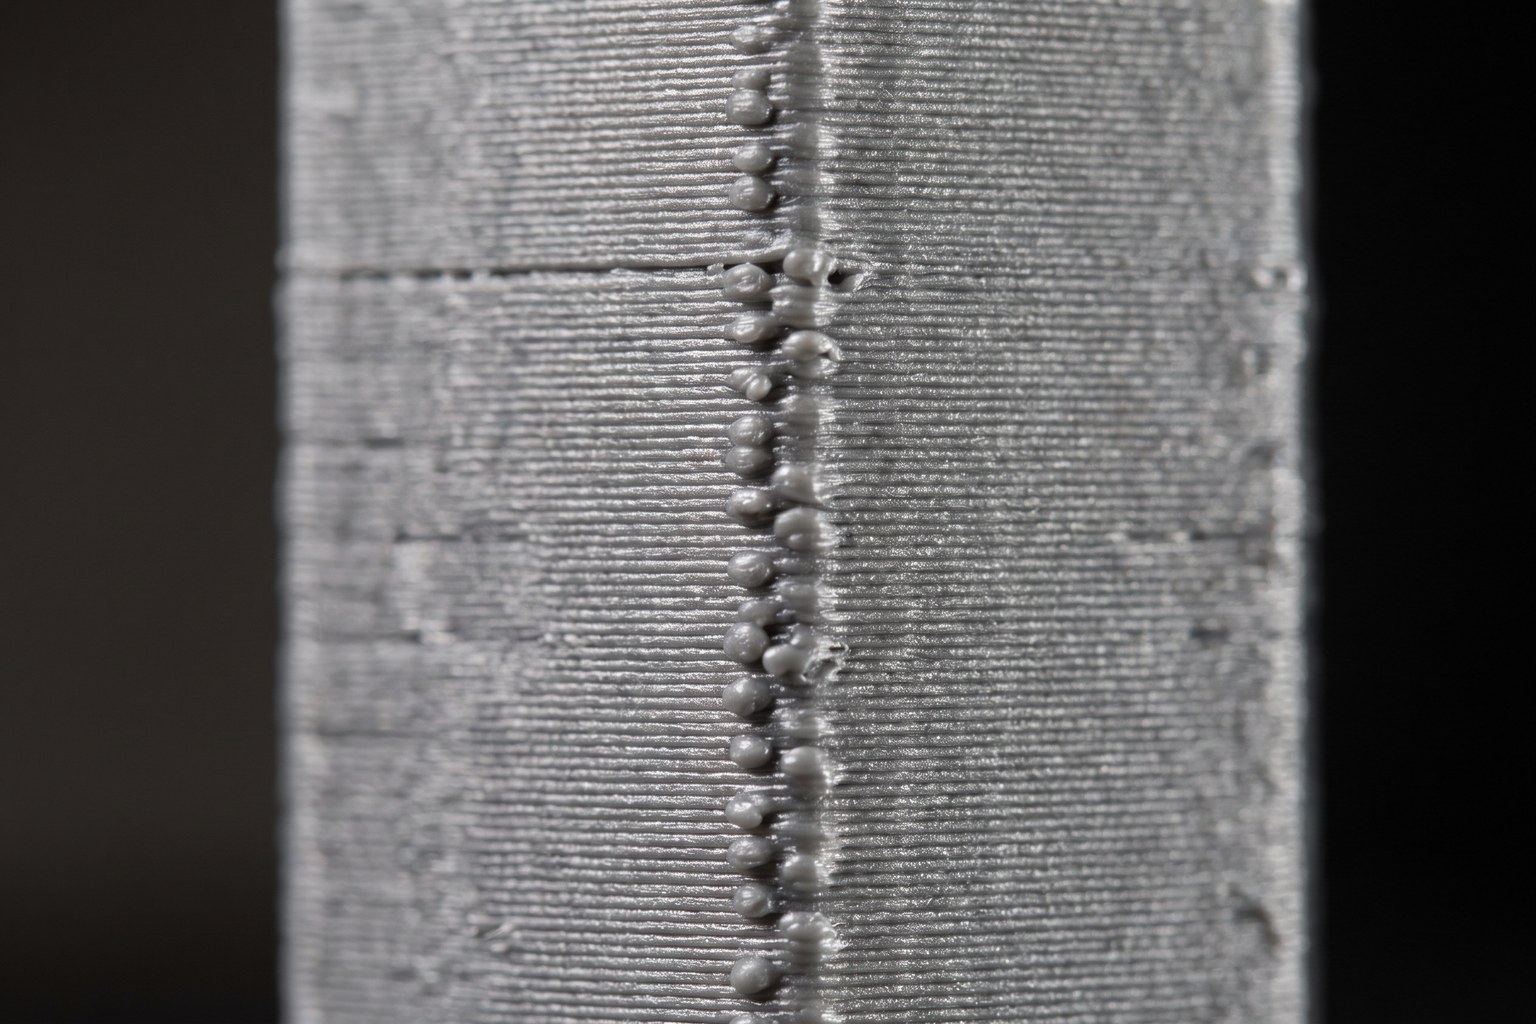
- Uma "penugem" na superfície, principalmente em peças com muitos buracos ou detalhes soltos.
- Bolinhas (blobs) no ponto onde o bico recomeça a imprimir.
É diferente de outros defeitos: não é adesão de base (peça descolando da mesa) nem sub-extrusão (falha de material). Stringing acontece no ar, no caminho entre dois pontos.
Por que acontece: as causas mais comuns
O stringing tem quatro gatilhos principais, e vale atacá-los nesta ordem, porque é a ordem de "maior impacto com menor esforço":
- Temperatura do bico alta demais — quanto mais quente o plástico, mais fluido ele fica e mais fácil escorre sozinho pelo bico durante o travel.
- Retração mal ajustada — a retração puxa o filamento de volta antes de um deslocamento. Curta demais, não segura o material; do jeito certo, alivia a pressão no bico e corta o fio.
- Filamento úmido — materiais higroscópicos como o PETG absorvem água do ar. A umidade vira vapor no bico, empurra material para fora e causa stringing mesmo com tudo o mais calibrado.
- Movimentos de travel lentos — quanto mais tempo o bico passa viajando aberto, mais tempo o plástico tem para escorrer.
Existem gatilhos secundários (bico entupido, Z-hop mal configurado), mas se você resolver esses quatro, elimina a grande maioria dos casos.
Ajuste 1 — Baixar a temperatura do bico
Temperatura alta é a causa número um de stringing, e o ajuste é o mais rápido de testar. Plástico mais frio é mais viscoso e escorre menos pelo bico nos deslocamentos.
A regra prática é reduzir o bico de 5 em 5 °C, sempre dentro da faixa recomendada pelo fabricante do filamento — nunca abaixo dela, senão você troca stringing por falha de adesão entre camadas.
Faixas de referência (sempre confira a etiqueta do seu rolo):
| Material | Faixa de bico típica | Onde começar a testar |
|---|---|---|
| PLA | 190–220 °C | Baixe para ~200 °C |
| PETG | 230–250 °C (faixa ampla 220–260 °C) | Baixe para 235–230 °C |
Uma forma limpa de achar o ponto ideal é imprimir uma torre de temperatura (temperature tower), disponível no menu de calibração do OrcaSlicer: cada segmento da torre sai numa temperatura diferente, e você escolhe o segmento mais limpo e forte. É o mesmo princípio da torre de retração que vem a seguir.
Ajuste 2 — Calibrar a retração com o teste do OrcaSlicer
Se baixar a temperatura não resolveu de vez, a retração é o próximo alvo. A retração puxa uma pequena quantidade de filamento de volta antes de cada deslocamento, aliviando a pressão dentro do bico para que nada escorra.
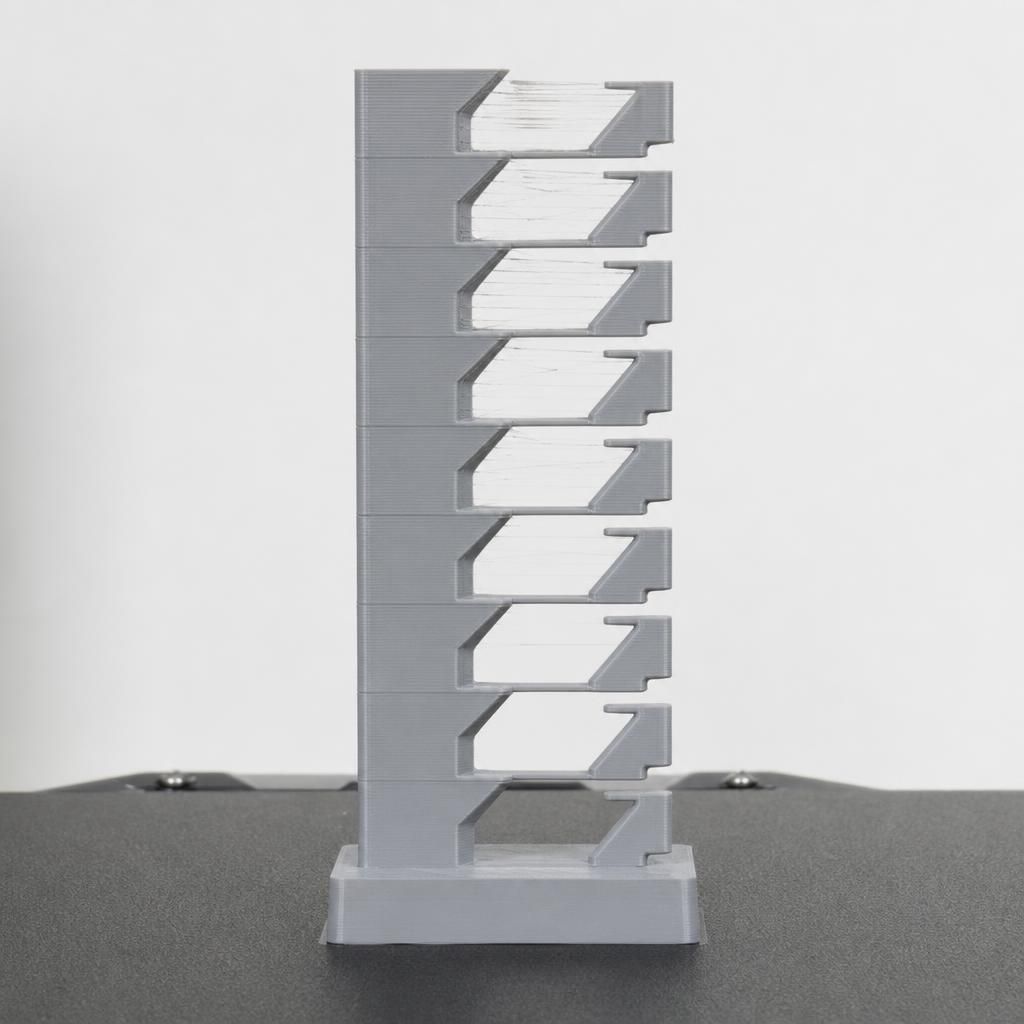
O problema é acertar o valor no olho. Por isso o OrcaSlicer tem o teste de retração: ele gera automaticamente uma torre com vários entalhes, cada um impresso com uma distância de retração diferente. Você imprime uma peça só e lê o resultado.
Como rodar o teste
No OrcaSlicer, vá em Calibration > Retraction test. Ele pede três valores — início, fim e passo — e eles mudam conforme o tipo da sua extrusora:
| Tipo de extrusora | Início | Fim | Passo |
|---|---|---|---|
| Direct Drive (bico junto ao motor) | 0 mm | 2 mm | 0,1 mm |
| Bowden (tubo longo até o bico) | 1 mm | 6 mm | 0,2 mm |
Esses são os valores recomendados pela documentação oficial do OrcaSlicer. A lógica: no Direct Drive o filamento está pertinho do bico, então precisa de pouca retração; no Bowden o tubo é longo e absorve parte do movimento, exigindo mais.
Como ler a torre
Depois de imprimir, olhe a torre de baixo para cima e ache o trecho mais limpo, sem fios e sem oozing. O melhor valor de retração é o menor que produz a torre mais limpa — retração exagerada desgasta o filamento e pode entupir o bico, então não vale "chutar alto".
Para descobrir o valor exato daquele trecho, meça a altura e procure o comentário Calib_Retraction_tower no preview do G-code, que marca a distância usada em cada seção.
Como aplicar no perfil
Achou o número? Aplique ao perfil do filamento:
- Abra as configurações do filamento.
- Vá na aba Settings overrides.
- Marque a opção length (comprimento) da retração.
- Digite o novo valor e salve.
A partir daí, sempre que você selecionar aquele filamento, a retração calibrada entra sozinha. Se ainda sobrar um pouco de fio, suba a velocidade de retração em pequenos passos — puxar mais rápido corta melhor o filete.
Ajuste 3 — Secar o filamento (o vilão do PETG no Brasil)
Aqui está a causa que mais engana o maker brasileiro: você calibra temperatura, calibra retração, e o PETG continua stringando. O culpado quase sempre é a umidade.
O PETG é bem mais higroscópico que o PLA — ele puxa água do ar rápido. Num país úmido como o Brasil, um rolo aberto passa poucos dias (às vezes horas, em dia chuvoso) e já começa a absorver umidade suficiente para dar problema. Dentro do bico quente, essa água vira vapor, forma microbolhas, empurra material para fora e gera stringing que nenhuma retração resolve enquanto o filamento estiver molhado.
Como secar:
- Temperatura: PETG seca em torno de 60–65 °C. Não ultrapasse 70 °C, ou o rolo pode deformar.
- Tempo: de 4 a 8 horas, dependendo de quão úmido está. Filamento muito exposto pode precisar de mais.
- Equipamento: o ideal é um secador de filamento (dryer) ou um desidratador de alimentos com controle de temperatura. Forno comum é arriscado porque muitos não seguram temperaturas baixas com precisão e passam do ponto.
Depois de seco, guarde em caixa fechada com sílica-gel. Vale lembrar por que esse material sofre tanto: se você ainda está decidindo entre materiais, vale entender as diferenças entre quando usar PLA ou PETG em cada projeto — o PETG ganha em resistência, mas cobra esse cuidado extra com umidade.
Ajustes finos: travel, Z-hop, coasting e wipe
Se você já baixou temperatura, calibrou retração e secou o filamento e ainda vê um fiapo ou outro, é hora dos ajustes finos. Eles resolvem o resíduo, não o problema de raiz.
- Velocidade de travel (deslocamento): aumente a velocidade dos movimentos sem impressão. Quanto mais rápido o bico atravessa o vão, menos tempo o plástico tem para escorrer e virar fio.
- Wipe (limpar antes de viajar): faz o bico deslizar sobre o último traço impresso antes do deslocamento, "limpando" o excesso na própria peça em vez de deixá-lo no ar.
- Coasting: corta a extrusão um pouco antes do fim de cada traço; a pressão residual do bico termina a linha, reduzindo o excesso acumulado.
- Z-hop (salto em Z): levanta o bico durante o travel para não arrastar sobre a peça. Ajuda a não puxar fio e protege detalhes delicados — use com moderação, porque em excesso pode até criar oozing no ponto de subida.
O erro comum é começar por aqui. Esses recursos são o acabamento, não a base: sem temperatura e retração no lugar, eles maquiam o problema sem resolver.
Checklist anti-stringing (a ordem certa de testar)
Quando a peça sair com fios, siga esta sequência do mais provável ao mais raro — assim você não perde horas testando na ordem errada:
- Baixe a temperatura do bico de 5 em 5 °C, dentro da faixa do fabricante. (Resolve a maioria.)
- Rode o teste de retração do OrcaSlicer e aplique o menor valor limpo ao perfil.
- Seque o filamento, principalmente se for PETG ou qualquer material higroscópico.
- Aumente a velocidade de travel para o bico passar menos tempo escorrendo.
- Ligue wipe e/ou coasting para limpar o resíduo final.
- Ajuste o Z-hop por último, com cuidado.
Regra de ouro: mude uma coisa por vez e reimprima um teste rápido (um par de torres ou pinos) entre cada mudança. Mexer em tudo junto e você nunca vai saber o que funcionou.
Perguntas frequentes sobre stringing
Stringing só acontece com PETG?
Não. O PETG é o mais famoso por stringar por ser bem higroscópico, mas PLA, TPU e outros também dão fios quando a temperatura está alta, a retração mal ajustada ou o filamento úmido. A diferença é que o PETG é mais sensível à umidade, então exige atenção redobrada à secagem.
Diminuir a temperatura resolve o stringing?
Na maioria dos casos ajuda muito, porque plástico mais frio escorre menos pelo bico. Baixe de 5 em 5 °C, sempre dentro da faixa do fabricante. Mas se o filamento estiver úmido, só baixar a temperatura não elimina os fios — você precisa secar o rolo primeiro.
Preciso de um dryer ou dá para secar no forno?
Um secador de filamento ou desidratador com controle de temperatura é o mais seguro, mantendo o PETG por volta de 60–65 °C sem passar de 70 °C. O forno comum funciona, mas é arriscado: muitos não seguram temperaturas baixas com precisão e podem deformar ou passar do ponto do rolo.
Qual a diferença entre stringing e a peça descolar da mesa?
São defeitos diferentes. Stringing são fios no ar durante os deslocamentos do bico. Peça descolando é falha de adesão da base à mesa. Se o seu problema é a base soltando, veja o guia sobre primeira camada que não gruda na mesa.
Conclusão: fios não são azar, são calibração
Resolver stringing na impressão 3D é um processo de eliminação, não de sorte. Na prática, quase todo caso cai em três frentes: temperatura do bico alta, retração mal ajustada e filamento úmido — nessa ordem de probabilidade. Ataque uma por vez, com o teste de retração do OrcaSlicer para tirar o chute da equação, e a peça sai limpa.
Sua vez: escolha o próximo rolo problemático, rode o teste de retração hoje e volte para contar nos comentários qual valor deixou sua torre mais limpa. Se você imprime PETG no calor úmido brasileiro, comece pela secagem — é o ajuste que mais surpreende. Bora tirar essas teias da mesa.
- impressão 3d
- stringing
- troubleshooting
- OrcaSlicer
- PETG
- calibração
- retração
Publicado originalmente no Confia Maker.Ver o artigo original