Como Secar Filamento de Impressão 3D: Guia Completo
Aprenda a identificar filamento úmido (estalos, bolhas, peça fraca) e descubra como secar PLA, PETG, ABS, Nylon e TPU com a temperatura e tempo certos.
 Equipe Confia Maker6 min de leitura
Sua impressão saiu com bolhas, superfície áspera e estalos estranhos vindos do bico? O problema pode não ser o slicer nem a temperatura — pode ser umidade no filamento. Saber como secar filamento de impressão 3D é uma das habilidades mais importantes (e mais ignoradas) do maker.
Filamentos como PETG, Nylon e TPU são higroscópicos: absorvem água do ar. E no Brasil, onde a umidade relativa passa de 70% em boa parte do ano, isso acontece rápido. O resultado? Peças fracas, superfícies porosas e horas de impressão jogadas fora. Neste guia, você vai aprender a identificar filamento úmido, secar corretamente cada material e armazenar para não ter que repetir o processo toda semana.
Como saber se seu filamento está úmido
Antes de secar, você precisa confirmar que o problema é umidade mesmo. Aqui vão os sinais mais comuns:
- Estalos ou som de "pipoca" durante a extrusão — a água dentro do filamento vira vapor e causa micro-explosões no hotend.
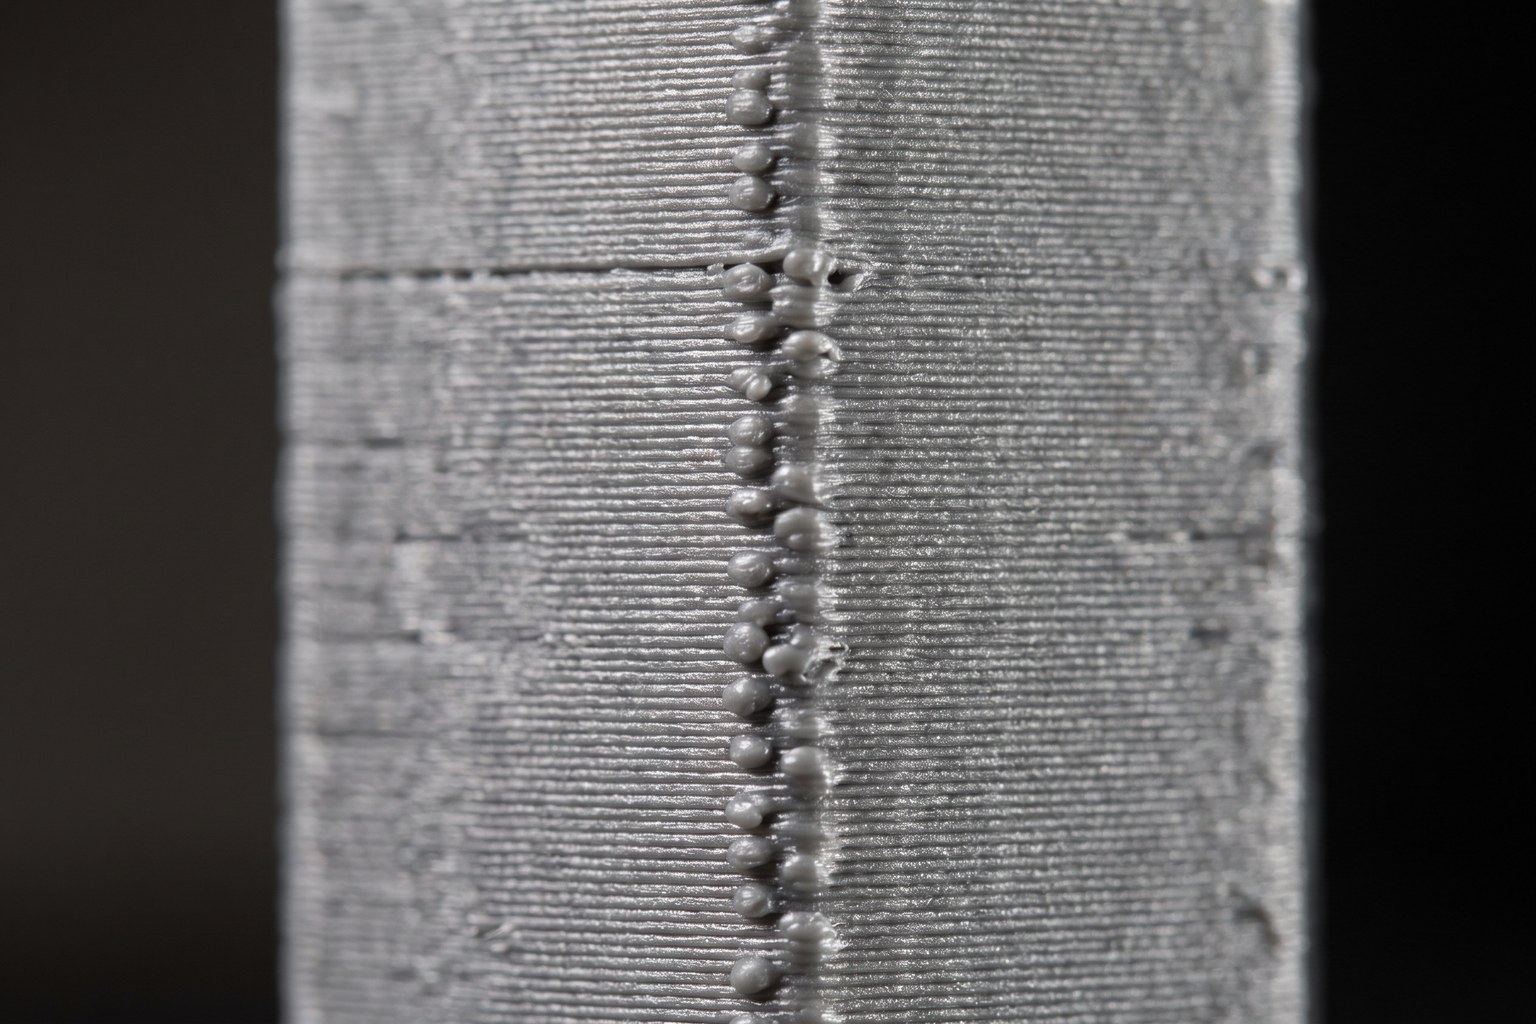
- Bolhas e crateras na superfície da peça, especialmente em paredes finas.
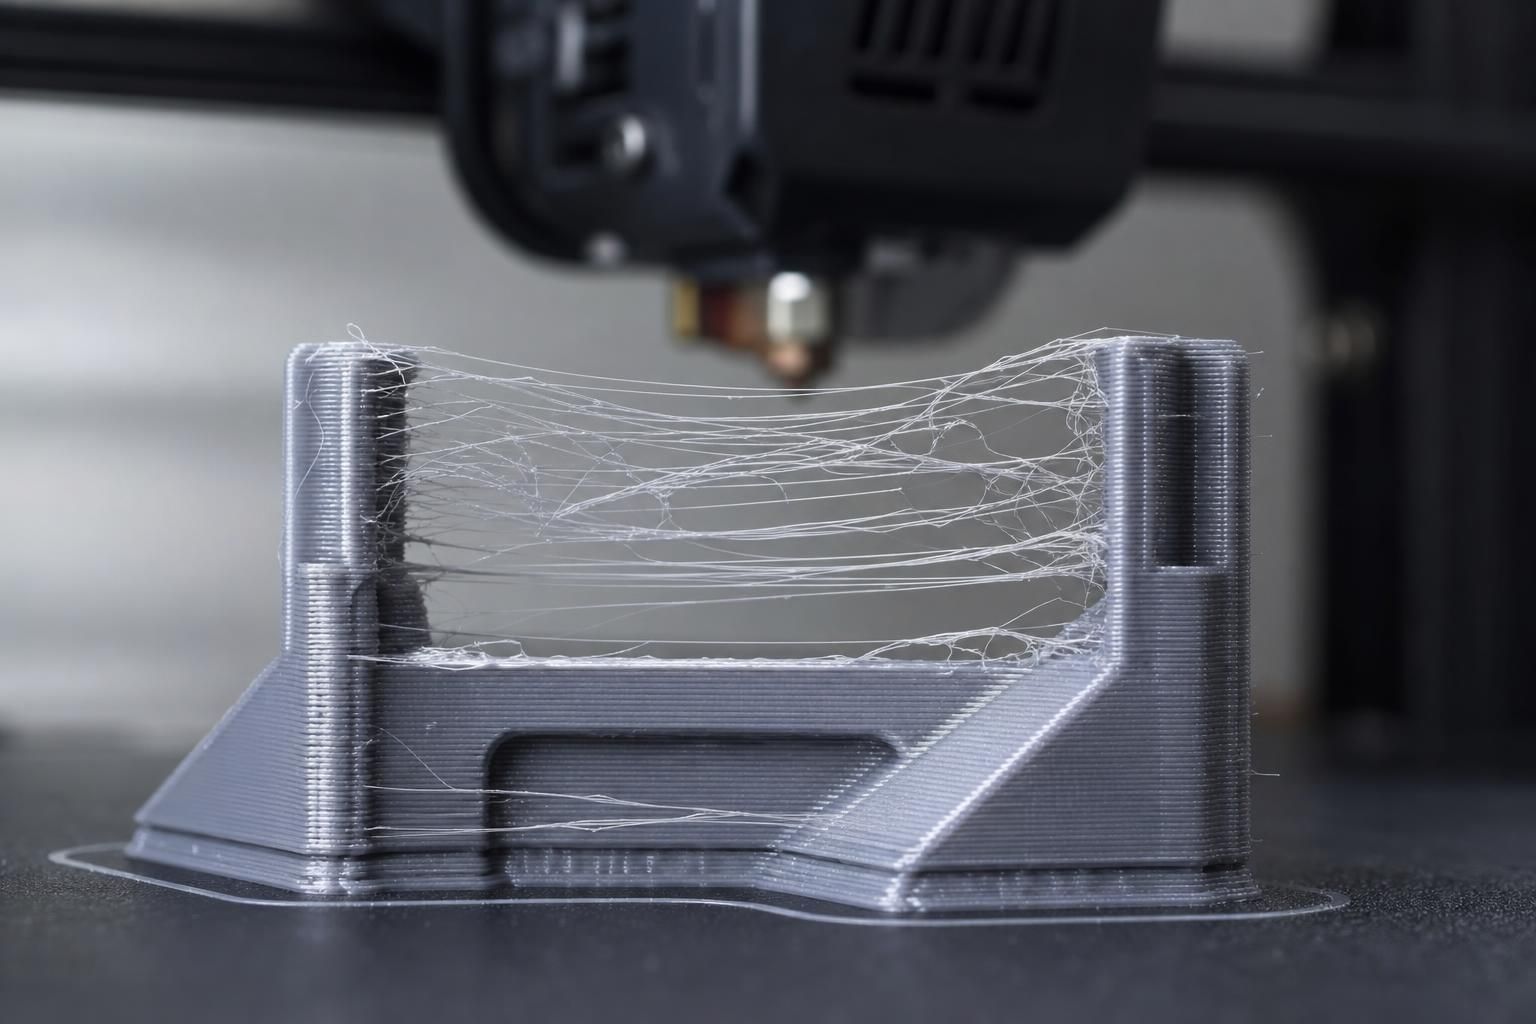
- Fios e stringing excessivos que não melhoram mesmo após ajustar a retração.
- Aderência entre camadas fraca — a peça quebra fácil ao longo das linhas de camada.
- Filamento quebradiço — se o filamento estala ao dobrar em vez de flexionar, pode estar degradado por umidade prolongada.
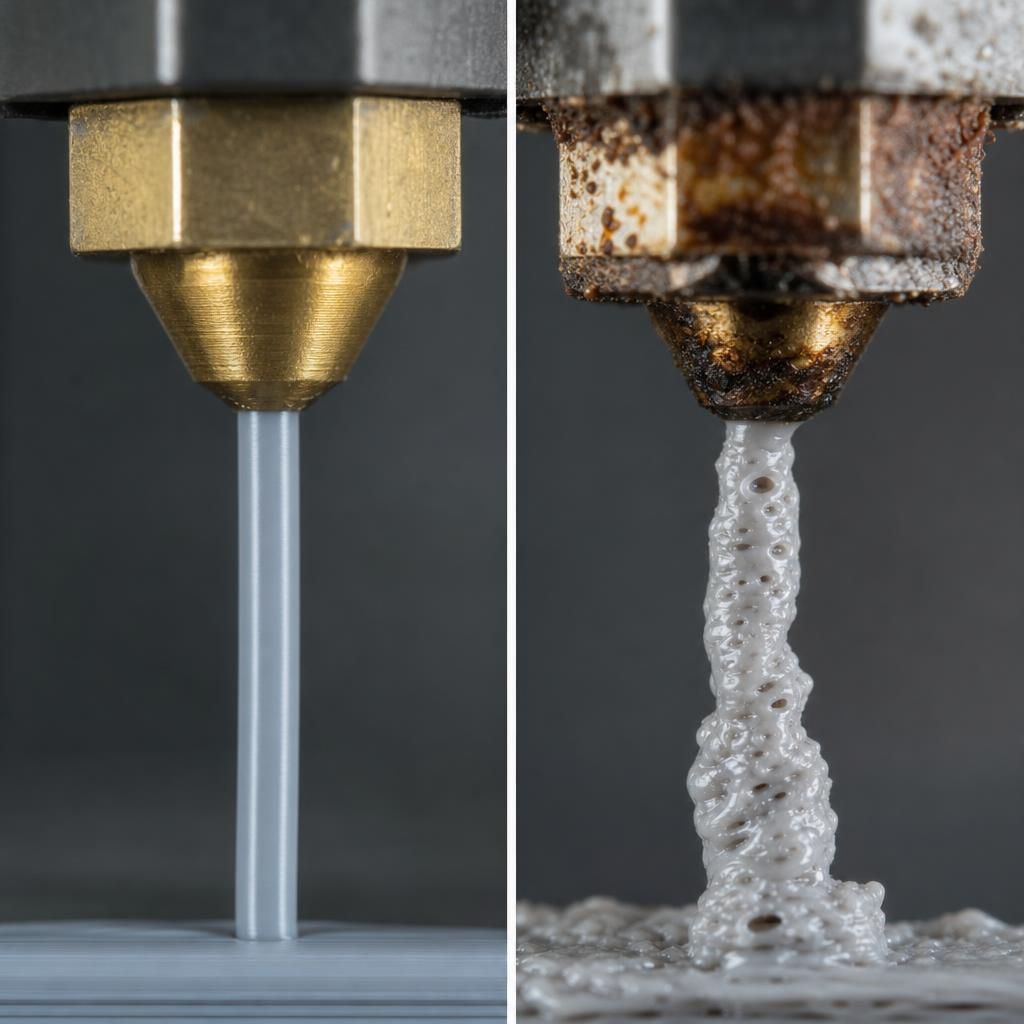
Um teste rápido: extrude uns 10 cm de filamento no ar (sem imprimir). Se sair com bolhas visíveis ou você ouvir estalos, é umidade. Filamento seco sai liso e uniforme.
Por que a umidade estraga suas impressões 3D
Quando o filamento passa pelo hotend (acima de 180 °C), a água absorvida vira vapor instantaneamente. Esse vapor cria bolhas dentro do plástico derretido, que:
- Rompem a parede do extrudado, gerando superfície porosa e rugosa.
- Interrompem o fluxo, causando sub-extrusão intermitente que parece entupimento.
- Enfraquecem a adesão entre camadas, porque o vapor impede a fusão completa entre uma camada e a seguinte.
O impacto varia por material. Nylon (poliamida) é extremamente higroscópico e pode absorver umidade suficiente em apenas 30 minutos de exposição ao ar em ambiente úmido para degradar significativamente a qualidade de impressão, segundo o guia da Prusa. PLA absorve menos, mas não é imune — especialmente em climas tropicais como o brasileiro.
Temperaturas e tempos de secagem por material
Cada material tem uma faixa segura de secagem. Passar da temperatura pode deformar o filamento no carretel. A tabela abaixo compila dados do Bambu Lab Wiki e do guia da Prusa:
| Material | Temperatura | Tempo | Observação |
|---|---|---|---|
| PLA | 45–50 °C | 6–8 h | Nunca acima de 55 °C — PLA amolece a partir de ~60 °C |
| PETG | 60–65 °C | 6–8 h | Higroscópico moderado; secar antes de projetos críticos |
| ABS / ASA | 70–80 °C | 4–8 h | Mais tolerante ao calor; boa resposta à secagem |
| Nylon (PA) | 80–95 °C | 8–12 h | Muito higroscópico; exige secador que chegue a 95 °C |
| TPU | 50–60 °C | 4–6 h | Flexível e poroso, absorve rápido |
Importante: essas são faixas de referência. Sempre confira a recomendação específica do fabricante do seu filamento — marcas diferentes podem ter formulações com limites distintos.
Métodos de secagem: desidratador, forno e soluções caseiras
Existem três métodos principais, cada um com prós e contras:
Desidratador de filamento dedicado
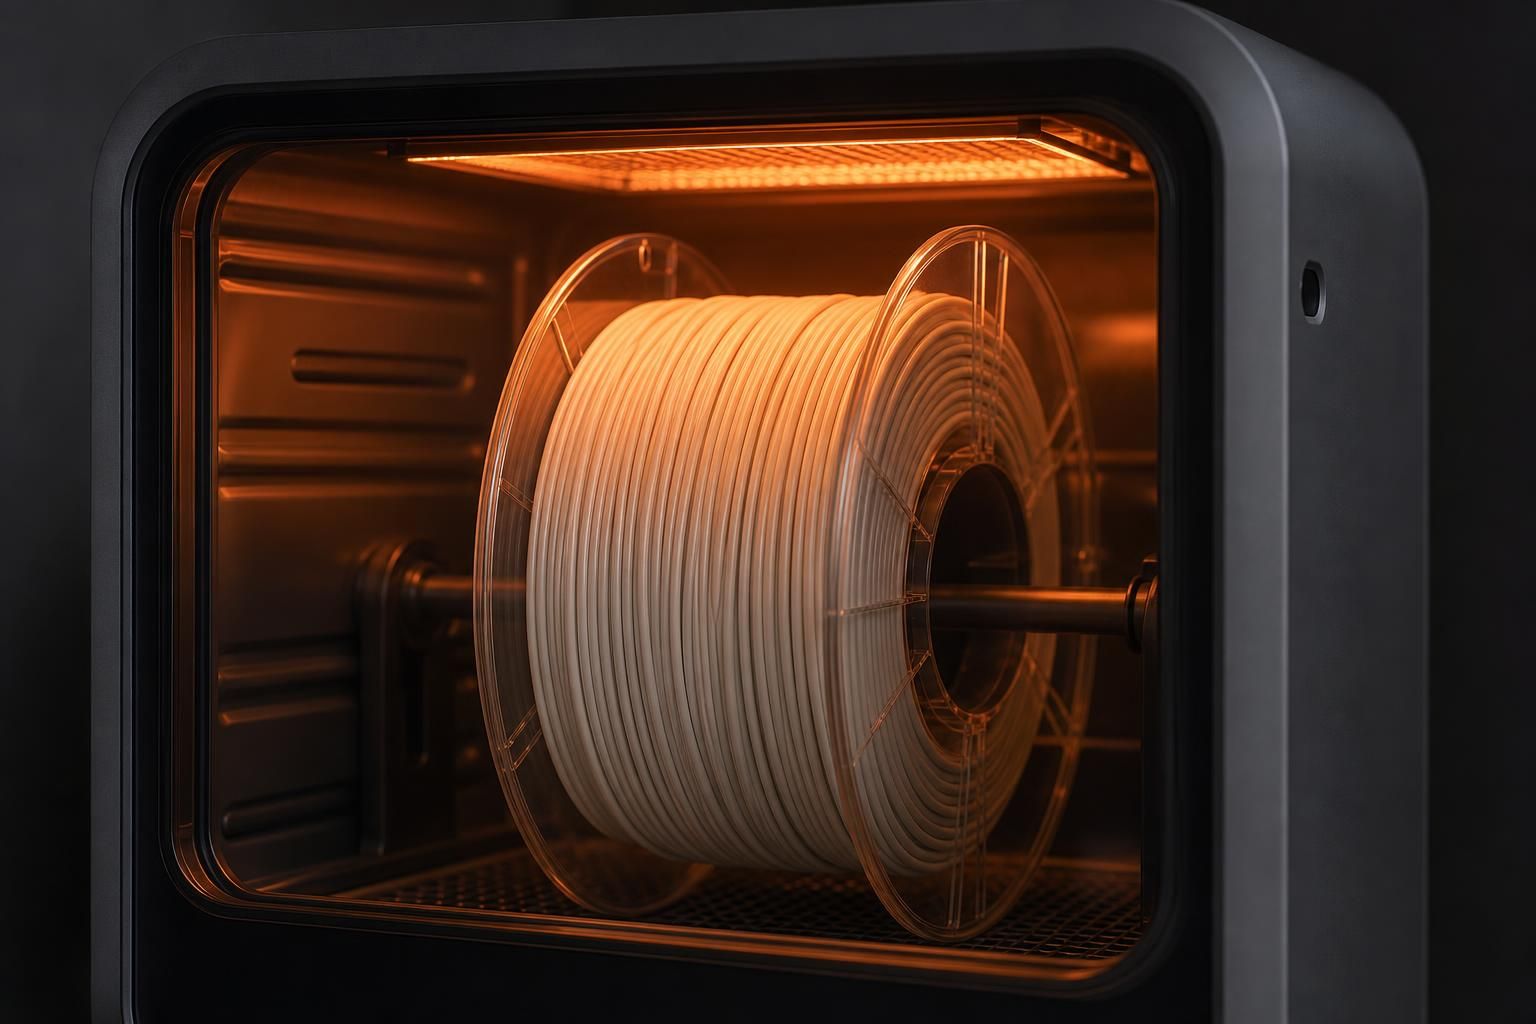
Equipamentos como o PrintDry, Sunlu S2 ou eSUN eBox são feitos para isso: encaixam o carretel, mantêm temperatura estável e alguns permitem imprimir direto do secador. É o método mais prático e seguro.
Prós: temperatura precisa, sem risco de deformar, alguns alimentam a impressora direto.
Contras: custo adicional (verifique o preço atual no varejo BR).
Desidratador de alimentos
Desidratadores de alimentos funcionam bem para PLA e PETG, desde que a temperatura máxima cubra a faixa necessária. A maioria chega a 70 °C, o que é suficiente para PLA, PETG e TPU, mas não para Nylon ou ABS que exigem temperaturas mais altas.
Prós: barato, fácil de encontrar no Brasil, dual-use.
Contras: pode não atingir temperatura para Nylon/ABS; nem todo modelo encaixa o carretel.
Forno elétrico convencional
Funciona, mas com ressalvas. Fornos domésticos têm variação de temperatura significativa e raramente são precisos abaixo de 100 °C. Risco real de deformar PLA se o termostato oscilar.
Prós: você já tem um.
Contras: imprecisão de temperatura, risco de deformação, precisa monitorar com termômetro externo.
Dica prática: se for usar o forno, coloque um termômetro de forno dentro para monitorar a temperatura real e nunca confie apenas no dial do aparelho.
Desidratador de filamento: vale a pena comprar?
Se você imprime regularmente com PETG, Nylon ou TPU, um desidratador dedicado se paga em filamento que você deixa de desperdiçar. Impressões falhadas por umidade custam material, tempo e energia.
Para quem imprime só PLA ocasionalmente e vive em região seca, um desidratador de alimentos ou uma caixa hermética com sílica gel pode resolver.
A conta é simples: se você já jogou fora meio carretel por umidade, o desidratador já começou a se pagar.
Como armazenar filamento para não absorver umidade de novo
Secar resolve o problema atual. Armazeamento correto evita que ele volte. Aqui está o que funciona:
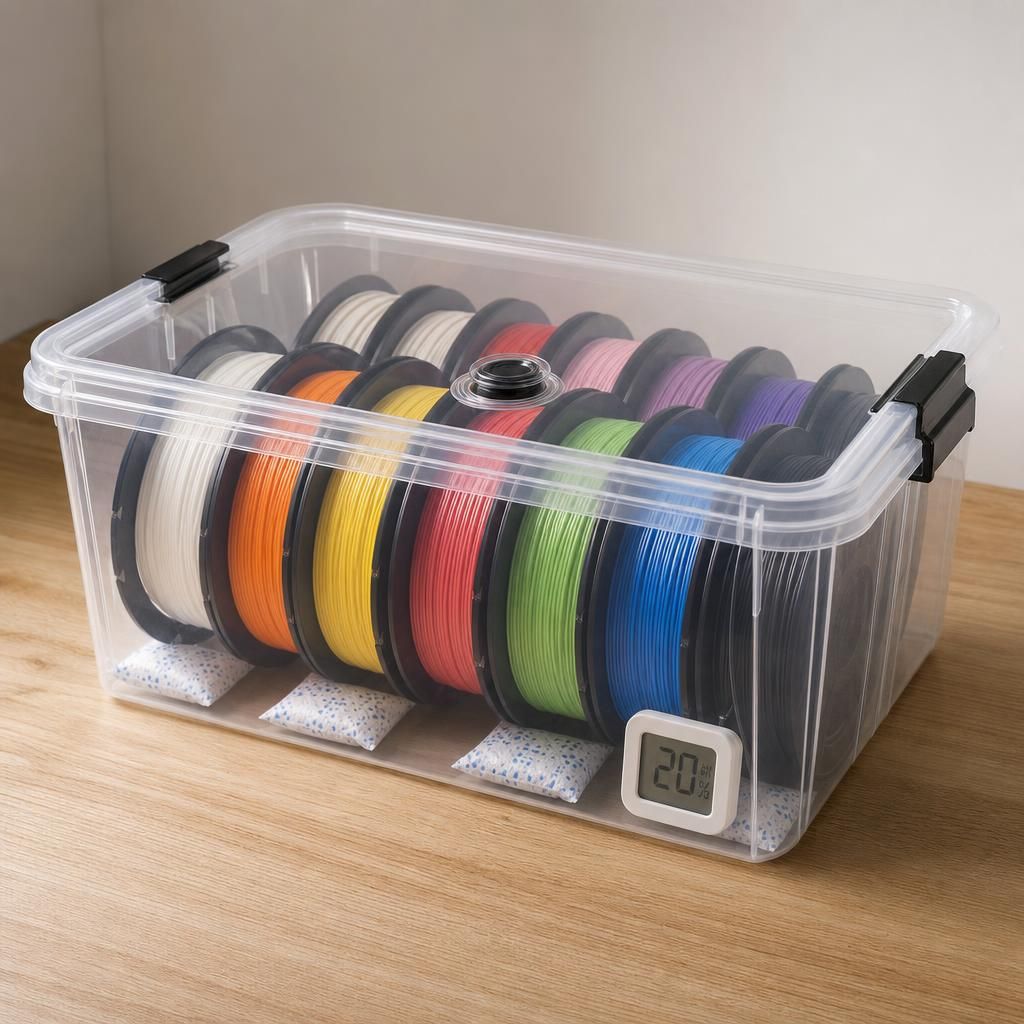
- Caixa hermética (tipo SAMLA ou similar) com vedação de borracha. Acomode os carretéis dentro e adicione sílica gel.
- Sílica gel: use 20–30 g por carretel. Prefira sílica com indicador de cor (azul → rosa quando saturada) para saber quando trocar. Sílica saturada pode ser regenerada no forno a 120 °C por 2–3 horas.
- Sacos a vácuo com sílica dentro funcionam bem para filamento que você não vai usar por semanas.
- Higrômetro dentro da caixa — um mini higrômetro digital custa pouco e mostra a umidade relativa. Mire em manter abaixo de 20% UR para a maioria dos materiais, e abaixo de 15% para Nylon.
Evite deixar o carretel montado na impressora por dias em ambiente aberto. Se não estiver imprimindo, guarde o filamento.
Perguntas frequentes sobre secagem de filamento
PLA precisa ser seco?
PLA absorve menos umidade que PETG ou Nylon, mas não é imune. Se você notar estalos, bolhas ou superfície rugosa, seque a 45–50 °C por 6–8 h. Em regiões muito úmidas do Brasil, até PLA novo pode se beneficiar de uma secagem antes do primeiro uso.
Posso secar filamento no micro-ondas?
Não. Micro-ondas aquece de forma desigual e pode derreter ou deformar partes do carretel e do filamento em segundos. Use apenas métodos de calor uniforme e controlado (desidratador, forno elétrico com termômetro).
Quanto tempo o filamento dura armazenado corretamente?
Em caixa hermética com sílica gel e umidade abaixo de 20% UR, a maioria dos filamentos FDM mantém qualidade de impressão por meses. Nylon e TPU são mais sensíveis e devem ser verificados mesmo em armazenamento adequado.
Sílica gel ou peneira molecular — qual é melhor?
Peneiras moleculares (molecular sieves) têm capacidade de absorção maior e funcionam melhor em umidades muito baixas, sendo ideais para Nylon e materiais técnicos. Sílica gel é mais barata e suficiente para PLA e PETG em armazenamento geral.
Conclusão: filamento seco é filamento que imprime bem
Umidade no filamento é um dos problemas mais comuns e mais fáceis de resolver na impressão 3D. O investimento é baixo — seja em um desidratador dedicado ou numa caixa com sílica gel — e o retorno é imediato: peças com superfície lisa, camadas bem aderidas e zero desperdício.
Se sua última impressão saiu com bolhas ou a primeira camada não grudou direito, antes de mexer no slicer, verifique a umidade do filamento. Pode ser a solução mais simples que você estava ignorando.
Teste hoje: extrude no ar, ouça os estalos e, se confirmar umidade, seque com a tabela deste guia. Depois volta aqui e conta o resultado nos comentários.
- impressão 3d
- filamento
- secar filamento
- umidade
- PETG
- Nylon
- armazenamento
- troubleshooting
Publicado originalmente no Confia Maker.Ver o artigo original