Manutenção da impressora 3D: guia de cuidados essenciais
Cronograma prático de manutenção da impressora 3D: lubrificação certa, tensão de correia, limpeza de bico com cold pull e quando trocar peças de desgaste.
 Equipe Confia Maker8 min de leitura
Fazer a manutenção da impressora 3D com regularidade é o que separa quem imprime por anos sem dor de cabeça de quem vive brigando com entupimento, camada deslocada e peça que não gruda. A boa notícia: não é difícil nem caro. Com um cronograma simples, um pano sem fiapos, um pouco de graxa certa e cinco minutos por semana, você mantém a máquina imprimindo como nova.
Este guia reúne as rotinas que realmente importam para impressoras FDM (as de filamento), com foco no que fazer, com que frequência — e no que nunca fazer, porque muita gente estraga a própria máquina achando que está cuidando dela.
Por que manutenção preventiva economiza dinheiro
Quase todo defeito recorrente de impressão tem raiz mecânica que a manutenção preventiva evita. Bico sujo vira sub-extrusão. Correia frouxa vira ghosting e camada deslocada. Eixo seco vira ruído e desgaste prematuro do rolamento.
Trocar um tubo de PTFE ressecado custa alguns reais; trocar um motor de passo ou um trilho danificado por falta de lubrificação custa muito mais. Manutenção é o investimento de menor custo e maior retorno na impressão 3D.
Cronograma de manutenção
Você não precisa fazer tudo toda semana. O segredo é distribuir as tarefas por frequência. Uma referência prática, usada em guias de manutenção, organiza assim (para uso doméstico; em produção de alto volume, rode as tarefas semanais a cada 15–20 horas de impressão):
| Frequência | O que fazer |
|---|---|
| Após cada impressão | Limpar a mesa ainda morna; inspecionar a ponta do bico por resíduo queimado ou stringing |
| Semanal (ou 15–20 h) | Limpar a mesa com álcool isopropílico; conferir tensão das correias; passar pano seco no chassi e nos trilhos |
| Mensal | Lubrificar hastes e fuso Z; inspecionar o tubo de PTFE; reapertar parafusos acessíveis |
| A cada 3–6 meses | Trocar o tubo de PTFE se estiver amarelado/rachado; avaliar troca de bico se a qualidade caiu |
Fontes: StackSheriff — Maintenance Schedule.
Lubrificação: o que usar em cada eixo
Lubrificar errado é pior que não lubrificar. Cada componente pede um produto diferente.
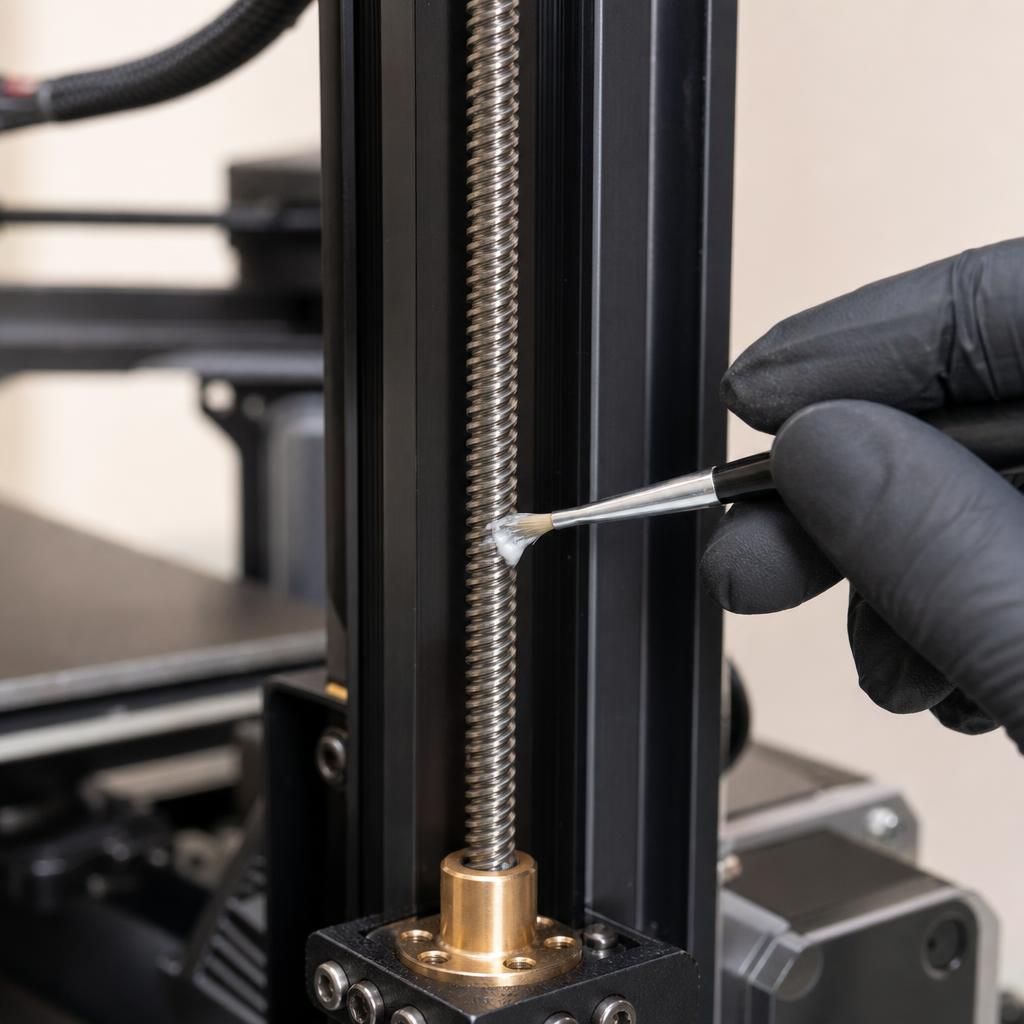
- Hastes lisas e trilhos lineares (eixos X/Y): graxa sintética com PTFE ou graxa de lítio branca, em camada fina. Para hastes cromadas com rolamento de esferas, um óleo sintético leve funciona bem.
- Fuso Z (barra roscada vertical): use uma graxa sintética robusta, não óleo. Óleo escorre com a gravidade e não protege bem um componente vertical de movimento lento. Uma dose do tamanho de uma ervilha basta.
Como aplicar (com a impressora desligada):
- Limpe a superfície com álcool isopropílico 99% até tirar a graxa velha e a poeira.
- Aplique pouca graxa — cerca de uma ervilha no fuso, uma camada fininha nas hastes.
- Mova o eixo à mão de 20 a 30 vezes por todo o curso para distribuir.
- Remova o excesso: um trilho bem cuidado deve parecer quase seco.
Faça isso a cada ~3 meses, ou antes se a graxa estiver escura (de branca/transparente para cinza ou preta). Fontes: Snapmaker — Lubricant Guide, Sovol — Lubrication Guide.
O que NUNCA usar
Esta parte é a que mais salva máquinas:
- WD-40 não é lubrificante. É um solvente/deslocador de água: ele dissolve e expulsa a graxa boa dos rolamentos, evapora em horas e deixa o mecanismo seco.
- Óleo de cozinha / vegetal: oxida e vira um verniz duro e pegajoso em semanas.
- Vaselina: derrete quando a mesa aquecida esquenta e escorre para onde não deve.
- Rodas POM (roldanas de V-slot) e trilhos de fibra de carbono: não lubrifique. Elas trabalham a seco; graxa ali só acumula poeira. Se houver folga, ajuste a porca excêntrica em vez de lubrificar.
Fonte: Snapmaker — Lubricant Guide.
Tensão de correia: como testar
Correia frouxa causa ghosting (sombras/eco nas paredes) e deslocamento de camada. Correia esticada demais força os rolamentos do motor.
O ponto certo é firme com leve flexibilidade, como corda de violão. Na prática: pressionando a correia com o dedo no ponto médio do eixo, ela deve ceder no máximo 1–2 mm. Se você "dedilhar" a correia, o tom deve ficar em torno de 50 Hz. Se estiver frouxa, ajuste o tensor (a maioria das impressoras atuais tem parafuso ou botão de tensão nos eixos X e Y).
Fonte: StackSheriff — Maintenance Schedule.
Limpeza do bico e o cold pull
A limpeza externa é rotina: com o bico quente (na temperatura de impressão), passe uma escova de latão — nunca de aço, que risca o bico. Faça isso durante a rotina de purga, antes de imprimir.
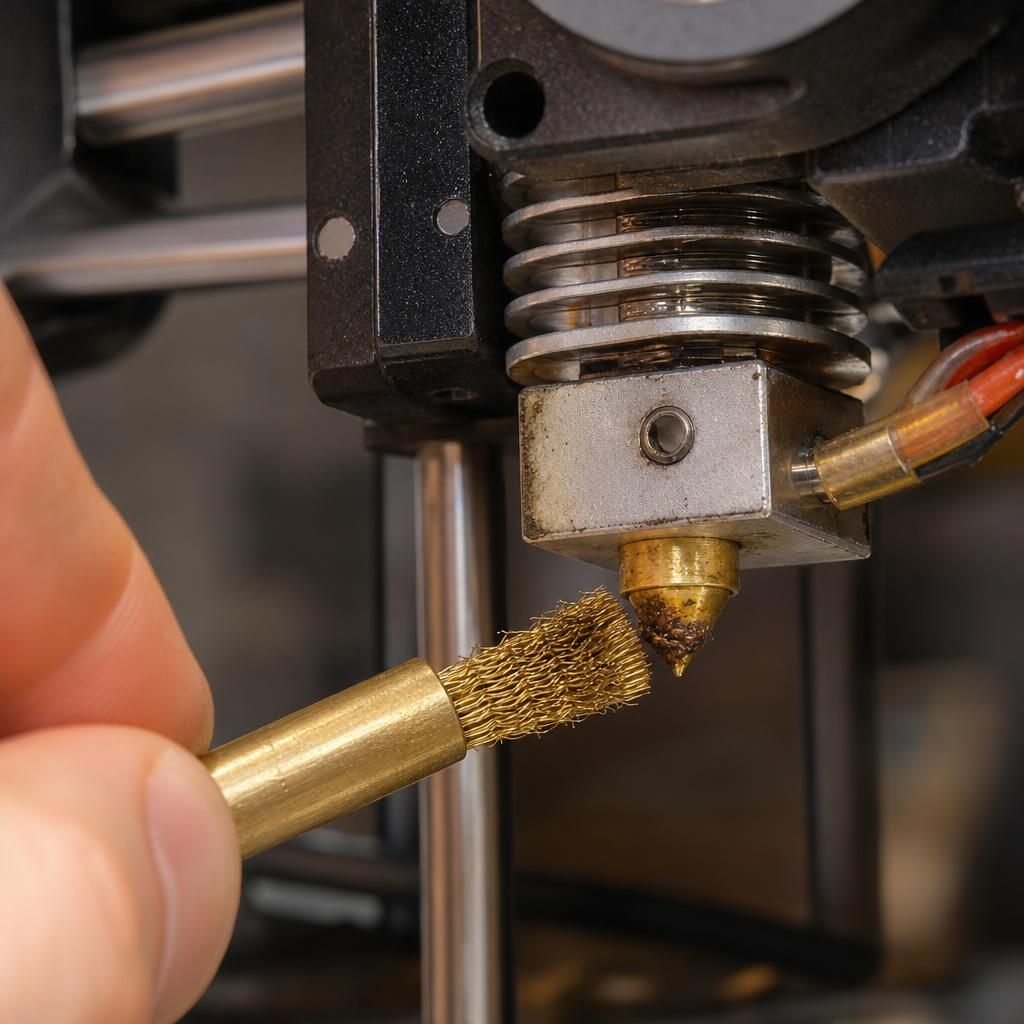
Quando há entupimento parcial (sub-extrusão que não melhora com ajuste), o cold pull (ou "atomic pull") resolve a maioria dos casos sem desmontar nada:
- Aqueça o hotend na temperatura normal do filamento (200 °C para PLA, 240 °C para PETG).
- Empurre à mão um filamento de limpeza ou nylon até sair limpo pelo bico.
- Desligue o aquecimento e mantenha uma leve pressão para baixo no filamento enquanto esfria.
- Ao chegar em ~90 °C (PLA) ou ~130 °C (nylon), puxe o filamento de uma vez, com firmeza.
- Olhe a ponta: deve sair um "molde" da parte interna do bico com a sujeira presa.
- Repita 2–3 vezes até a ponta sair limpa, no formato do canal do bico.
O cold pull resolve cerca de 70% dos entupimentos e não custa nada. Se ainda assim entupir, veja o passo a passo completo em como desentupir o bico da impressora 3D. Fontes: printpal — Clogged Nozzle, Recreus — Cold Pull Method.
Limpeza da mesa de impressão
Gordura da mão é a causa número um de primeira camada que não gruda. Limpe a superfície regularmente com álcool isopropílico 90% ou mais, em pano sem fiapos. Em placas PEI, limpe com a mesa levemente morna (30–40 °C) e evite deixar poças de álcool escorrerem sob os clipes magnéticos.
Se mesmo limpa a peça não adere, o problema pode ser nivelamento ou temperatura — cobrimos isso em primeira camada que não gruda na mesa.
Ambiente: poeira e umidade
Manutenção também é onde a máquina vive. Poeira acumulada nos trilhos vira um abrasivo que se mistura à graxa e desgasta rolamentos; manter a impressora coberta quando parada reduz bastante essa limpeza.
Umidade é o outro inimigo silencioso: filamento que absorve água causa estalos, bolhas e stringing mesmo com a mecânica perfeita. Guarde os rolos vedados com sílica — e, se já umedeceram, veja como secar filamento de impressão 3D.
Peças de desgaste: quando trocar
Nenhuma peça de contato dura para sempre. Fique de olho nestes sinais:
| Peça | Vida útil típica | Sinais de troca |
|---|---|---|
| Bico (latão, PLA) | 300–500 h | Stringing ou sub-extrusão que persiste mesmo após ajustes; furo visivelmente deformado |
| Tubo de PTFE (PLA/PETG) | 6–12 meses | Amarelado, rachado ou com folga na junção com o bico |
| Placa PEI | 1–2 anos | Peças não aderem mesmo após limpeza com álcool; riscos permanentes |
Um bico de latão desgastado ou um PTFE ressecado imitam defeitos de configuração — por isso, antes de brigar com o slicer, descarte o desgaste mecânico. Se a sub-extrusão persistir, veja o diagnóstico em sub-extrusão na impressão 3D. Fonte: StackSheriff — Maintenance Schedule.
Checklist rápido de manutenção
- ✅ Toda impressão: limpar mesa morna, olhar a ponta do bico.
- ✅ Toda semana: álcool na mesa, conferir tensão das correias, tirar poeira dos trilhos.
- ✅ Todo mês: lubrificar hastes e fuso Z (pouca graxa!), inspecionar PTFE, reapertar parafusos.
- ✅ A cada 3–6 meses: avaliar troca de PTFE e bico, revisar rodas POM/porcas excêntricas.
- ❌ Nunca: WD-40, óleo de cozinha ou vaselina; escova de aço no bico; lubrificar rodas POM.
Perguntas frequentes
Com que frequência devo lubrificar minha impressora 3D?
Em geral a cada ~3 meses de uso doméstico, ou antes se a graxa estiver escura (de clara para cinza/preta). Máquinas de uso intenso pedem intervalos mais curtos.
Posso usar WD-40 nos eixos?
Não. O WD-40 é solvente, não lubrificante: ele remove a graxa boa e deixa o mecanismo seco. Use graxa sintética com PTFE ou de lítio branca nas hastes e no fuso.
Preciso lubrificar as rodinhas de V-slot (POM)?
Não. Elas trabalham a seco. Se houver folga ou trepidação, ajuste a porca excêntrica em vez de passar graxa, que só atrai poeira.
Qual escova usar para limpar o bico?
Escova de latão, com o bico quente. Evite escova de aço, que risca a superfície do bico.
O cold pull serve para qualquer filamento?
O método funciona bem com filamento de limpeza ou nylon, que fazem um bom "molde" do interior do bico. A temperatura de puxada muda: ~90 °C para PLA, ~130 °C para nylon.
Conclusão
Manutenção de impressora 3D não é sobre gastar horas na bancada — é sobre pequenas rotinas na frequência certa: limpar a mesa, conferir a correia, lubrificar com o produto certo e trocar peças de desgaste antes que virem defeito. Faça isso e a maioria dos problemas de impressão simplesmente deixa de aparecer.
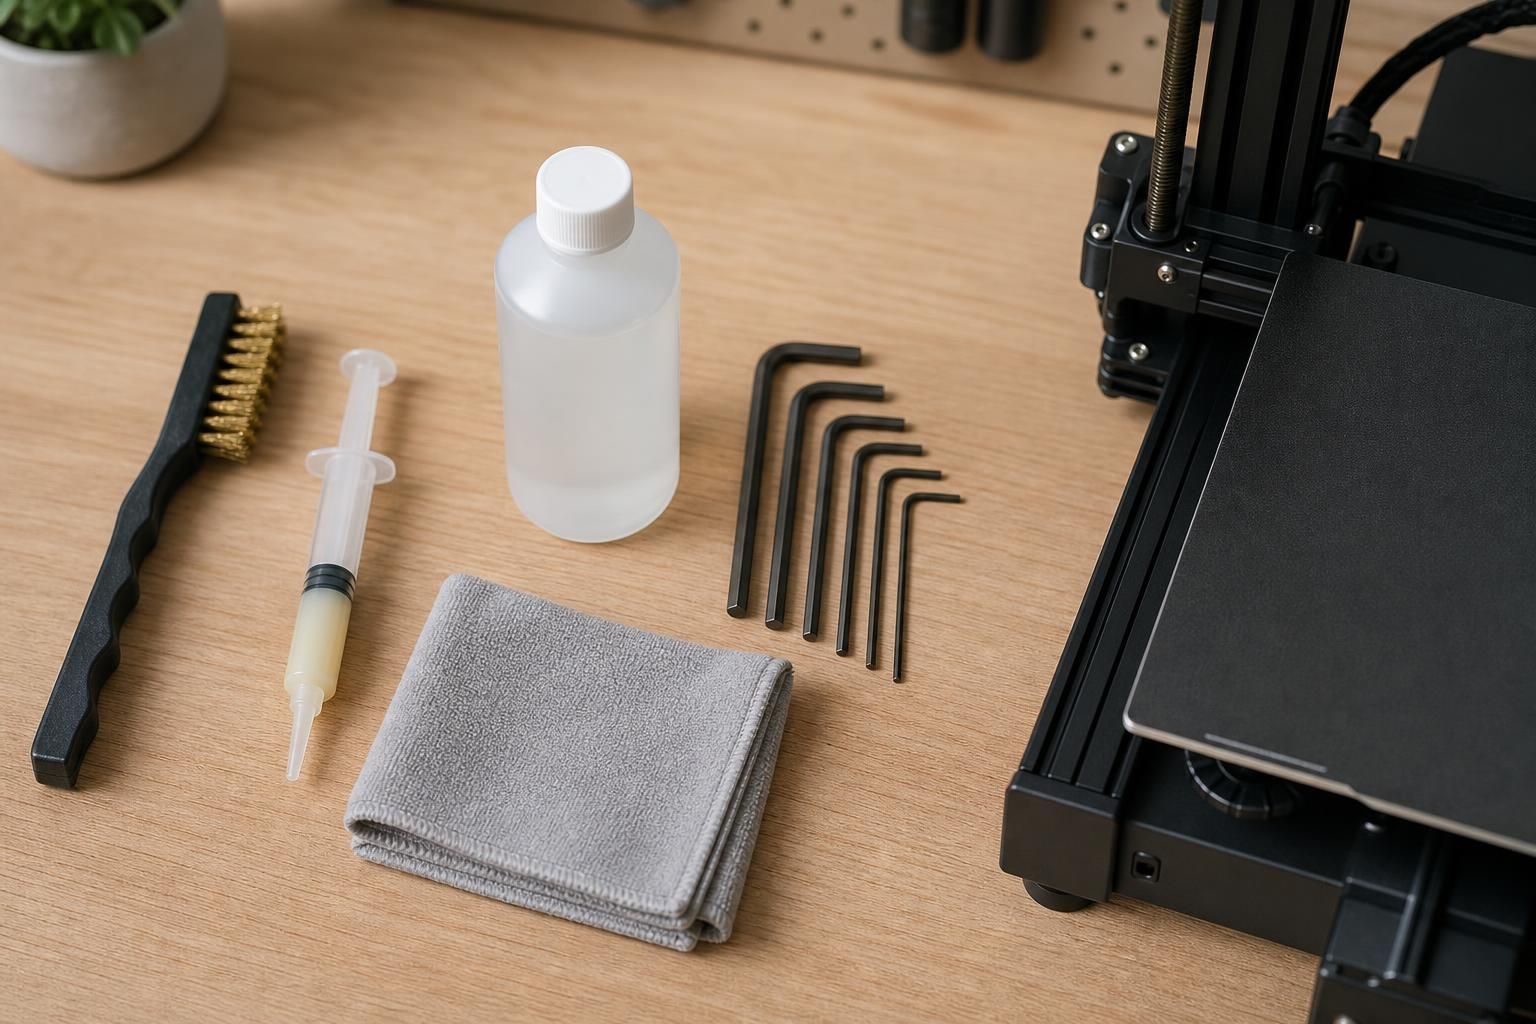
Comece hoje: monte um kit básico de manutenção (escova de latão, álcool isopropílico 90%+, graxa sintética com PTFE, chaves Allen e pano sem fiapos) e cole o checklist acima perto da impressora. Quer mais guias práticos como este? Acompanhe o blog da Confia Maker.
- manutenção impressora 3D
- lubrificação impressora 3D
- limpeza de bico
- cold pull
- tensão de correia
Publicado originalmente no Confia Maker.Ver o artigo original