Como Desentupir o Bico da Impressora 3D (Guia Completo)
Bico da impressora 3D entupido? Este guia completo mostra como desentupir o nozzle com agulha, cold pull ou limpeza química — e como evitar que entupe de novo.
 Equipe Confia Maker11 min de leitura
Você estava no meio de uma impressão, tudo ia bem — e de repente o filamento parou de sair. Ou pior: a peça ficou cheia de falhas, camadas faltando, e nada que você ajustasse resolvia. Se isso aconteceu com você, há uma boa chance de que o bico (nozzle) da sua impressora 3D está entupido. A boa notícia é que saber como desentupir o bico da impressora 3D é uma habilidade que todo maker precisa ter no bolso — e na maioria dos casos você resolve em menos de 30 minutos.
Neste guia você vai aprender a diagnosticar, limpar e prevenir entupimentos, do mais simples ao mais severo.
Por Que o Bico da Impressora 3D Entope (Causas Reais)
Antes de sair enfiando agulha no bico, vale entender o que causou o problema. Os culpados mais comuns são:
Heat creep (rastejamento de calor)
O fenômeno acontece quando o calor migra do bloco aquecido para a zona fria do hotend (acima do heatbreak). O filamento começa a amolecer antes da hora, expande e trava dentro do tubo. Impressoras com resfriamento deficiente de heatsink são as mais vulneráveis. Sintomas típicos: a impressão funciona bem nos primeiros 20–30 minutos e depois a extrusão para.
Filamento úmido ou contaminado
Filamento que absorveu umidade (especialmente Nylon e PETG) cria bolhas e vapor ao fundir, deixando resíduos carbonizados dentro do bico. Filamento barato pode conter impurezas sólidas que se acumulam com o tempo. Se você ouve estalos durante a impressão, o filamento está úmido — confira nosso guia completo de como secar filamento de impressão 3D.
Temperatura incorreta
Temperatura baixa demais → o filamento não derrete completamente e fica travado. Temperatura alta demais por muito tempo → o plástico queima e carboniza dentro do bico. Sempre respeite a faixa indicada pelo fabricante do filamento.
Bico muito próximo da mesa
Se a distância da primeira camada for pequena demais, o bico literalmente tapa a saída — o plástico não tem para onde ir e começa a acumular. Se você luta com isso, veja o guia de primeira camada que não gruda na mesa.
Troca de filamento sem purga adequada
Restos de filamento anterior (especialmente os de alta temperatura, como ABS ou PC) podem carbonizar quando você troca para um de temperatura menor. A regra é: sempre purgue bem ao trocar de material.
Como Identificar um Bico Entupido (Sinais e Diagnóstico)
Nem toda falha de impressão significa bico entupido — mas estes sinais apontam para isso:
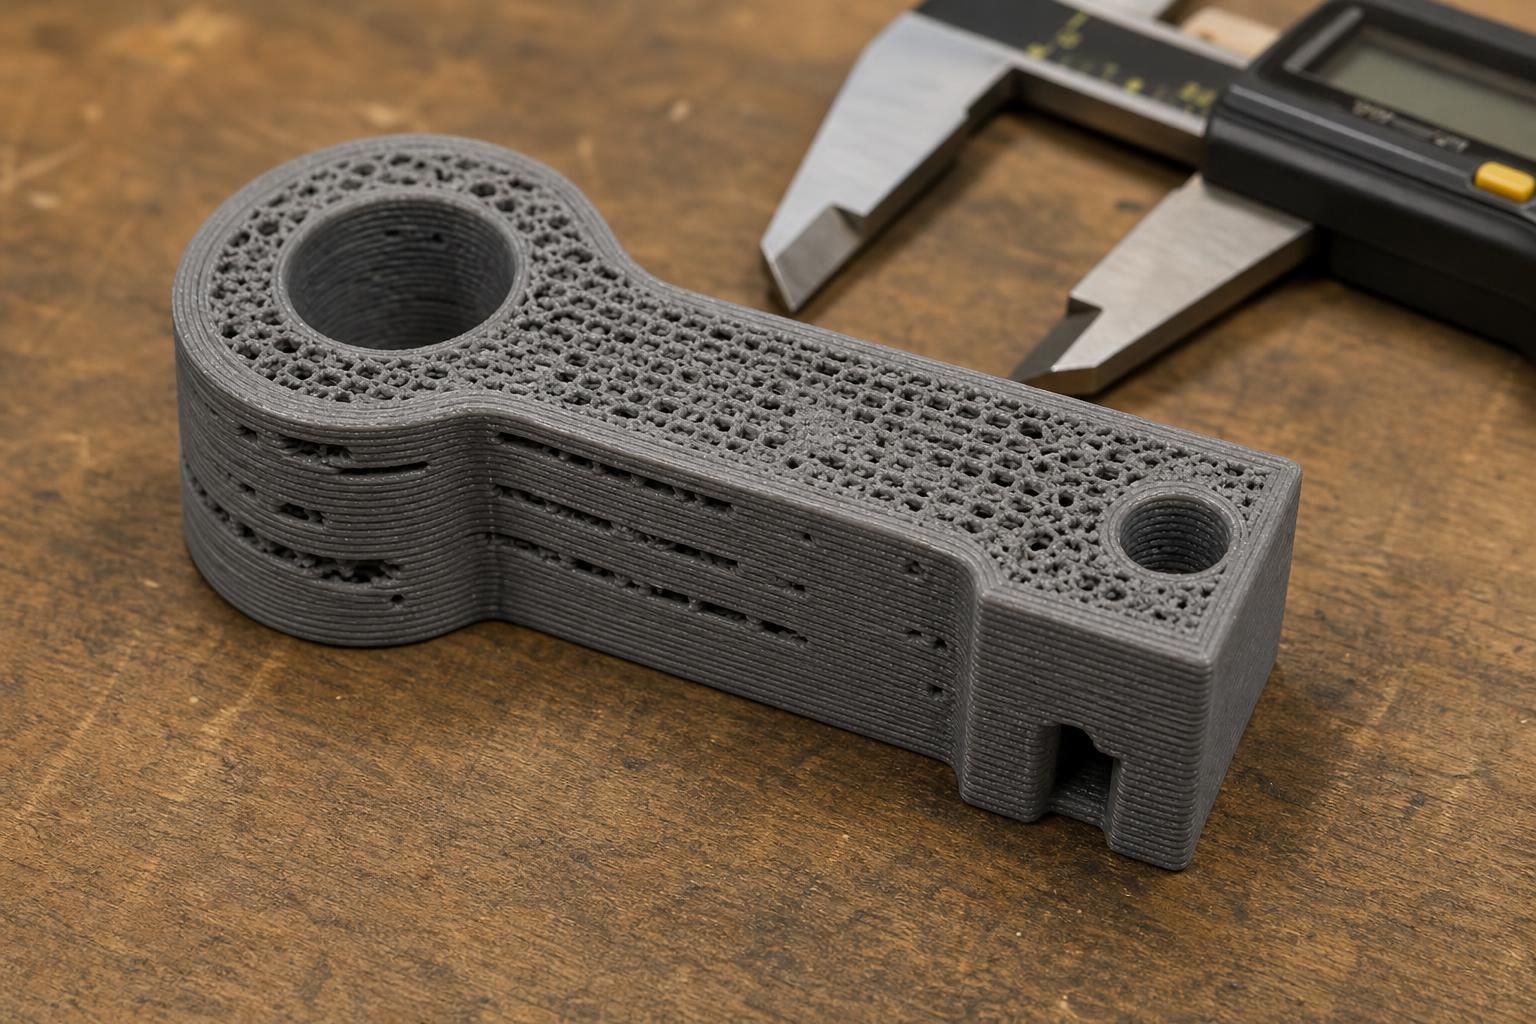
- Subextrusão visível: camadas finas, linhas faltando, peça porosa
- Filamento não sai ao aquecer: você aquece o hotend e aperta o filamento manualmente, mas nada sai (ou sai com muita resistência)
- Fios de plástico saem finos ou torcidos em vez de uma linha contínua e uniforme
- Nozzle faz "click" ou skip no extrusor: o motor de extrusão pula porque encontra resistência no caminho
- Filamento saindo pela lateral do bico em vez de pela ponta
- Impressão começou bem e parou no meio: clássico sinal de heat creep ou entupimento parcial
Teste rápido de diagnóstico:
- Aqueça o bico até a temperatura de impressão do filamento carregado
- Empurre o filamento manualmente com a mão (sem usar o motor)
- Se precisar de muita força ou não sair nada — o bico está entupido
Método 1: Agulha de Limpeza (Entupimento Leve)
O método mais rápido para desentupimentos superficiais. Funciona quando o entupimento é parcial e a causa é recente.
O que você precisa:
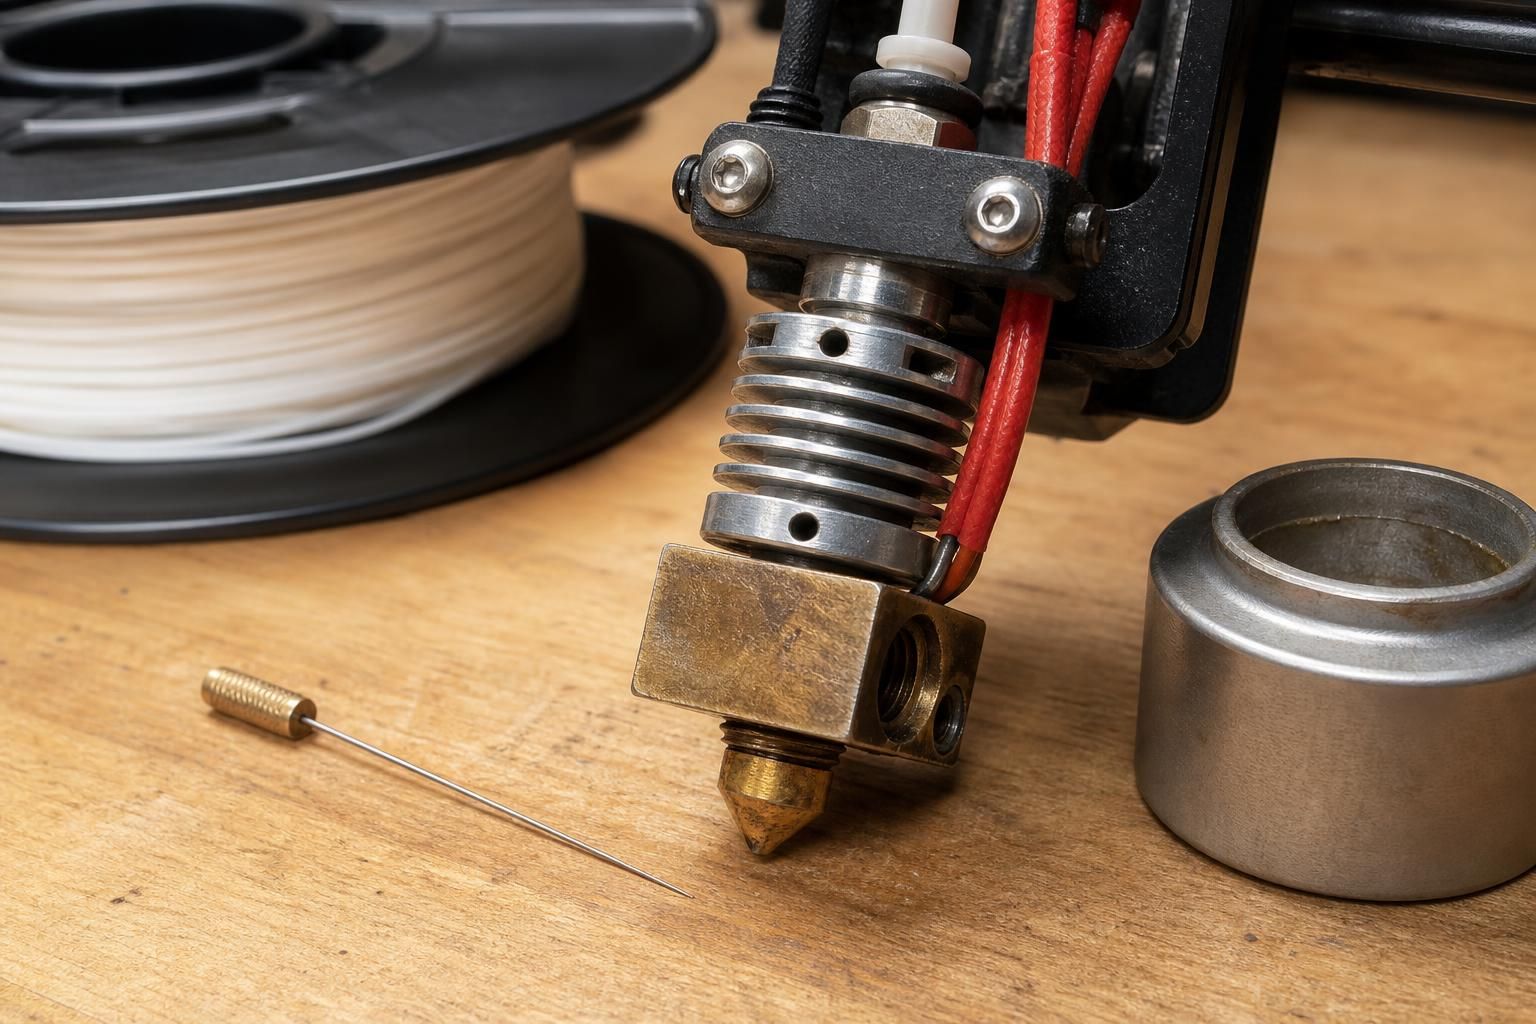
- Agulha de limpeza de nozzle (acupuntura 0,4mm ou kit específico para impressoras 3D)
- Luvas resistentes ao calor
Passo a passo:
- Aqueça o bico até a temperatura de impressão do filamento atual (ex.: 200–210°C para PLA)
- Com o bico quente, introduza a agulha pelo orifício da ponta do bico
- Faça movimentos suaves de vai e vem — não force lateralmente para não danificar o orifício
- Ao mesmo tempo, tente empurrar o filamento pelo extrusor para ajudar a liberar o entupimento
- Repita até o filamento fluir normalmente
Atenção: Este método funciona para entupimentos leves. Se após 3–4 tentativas o fluxo não melhorar, passe para o Método 2.
Método 2: Cold Pull / Puxão a Frio (Entupimento Moderado)
O cold pull (ou "puxão a frio") é o método mais recomendado por fabricantes como Prusa e Bambu Lab para limpeza de nozzles com entupimento moderado. Ele remove resíduos do interior do hotend que a agulha não alcança.
Filamento ideal para cold pull:
- Nylon é o material mais recomendado: mais resistente e flexível que o PLA, agarra melhor os resíduos e não quebra no meio do puxão. Temperatura de aquecimento: ~240°C; temperatura de pull: ~140°C (verifique com o fabricante do seu filamento Nylon)
- PLA funciona para casos mais simples: temperatura de aquecimento: ~200–210°C; temperatura de pull: ~90°C
O procedimento descrito pela Bambu Lab Wiki e pela Prusa Knowledge Base segue a mesma lógica:
Passo a passo:
- Carregue o filamento de limpeza (Nylon ou PLA) e aqueça o hotend até a temperatura de extrusão
- Extrude 20–30mm de filamento para garantir que o material preencheu o interior do hotend
- Reduza a temperatura: para Nylon, vá para ~140°C; para PLA, vá para ~90°C
- Aguarde estabilizar — não puxe antes de a temperatura atingir o valor alvo
- Puxe com firmeza e constância: segure o filamento logo acima do extrusor e puxe em linha reta para cima com força contínua (não solavanco)
- Examine o filamento removido: deve sair com a forma cônica da ponta do bico. Se ainda tiver marcas escuras ou resíduos, repita o processo
- Repita até o filamento sair limpo e sem partículas escuras
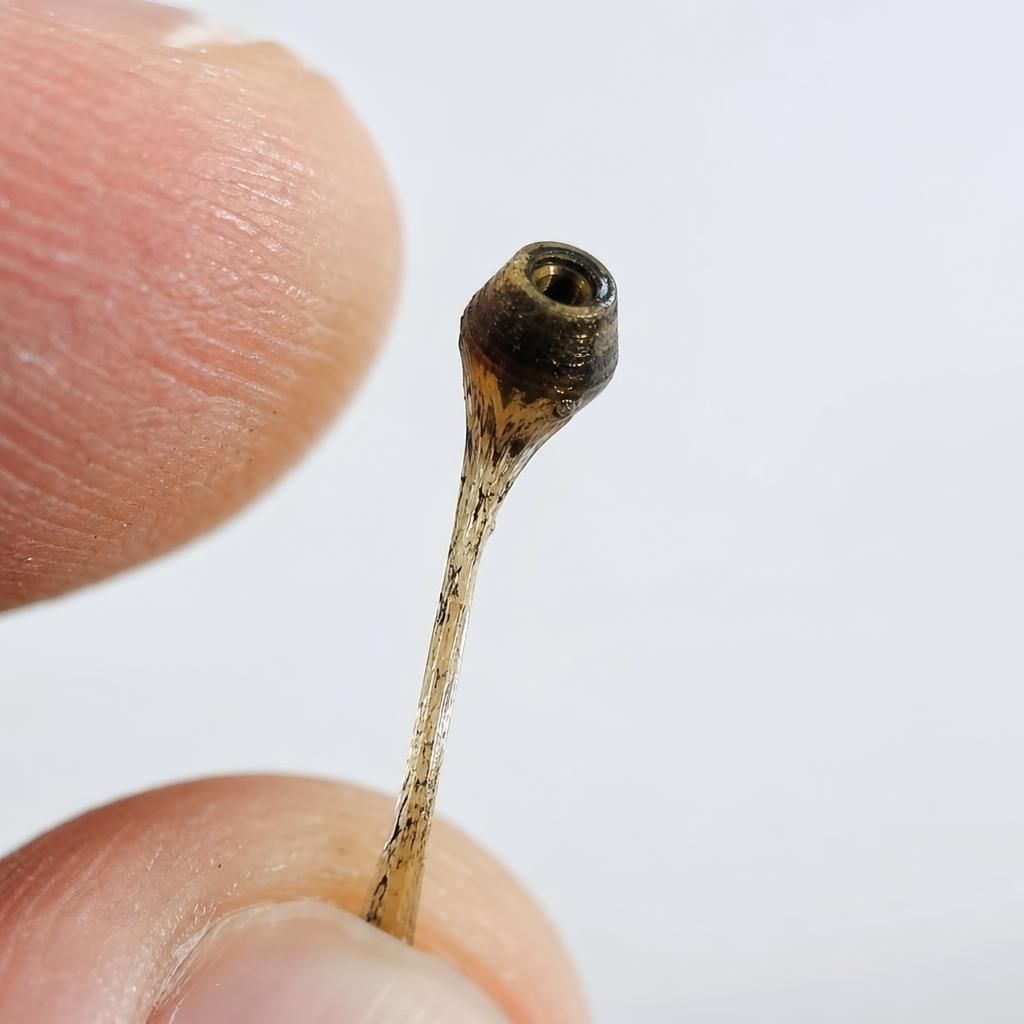
Dica prática: Se o filamento quebrar durante o puxão (especialmente PLA), tente repetir com temperatura ligeiramente maior (2–3°C acima) no momento do pull, ou mude para Nylon.
Para quem imprime em Bambu Lab, o processo oficial está documentado na wiki da Bambu Lab com os passos específicos para cada modelo.
Se você está tendo problemas de stringing junto com o entupimento, pode ser um problema relacionado à retração — veja nosso guia de como resolver stringing na impressão 3D.
Método 3: Banho Químico e Limpeza Profunda (Entupimento Severo)
Quando os métodos anteriores não resolvem, é hora de remover o bico e fazer uma limpeza química. Este método é indicado para entupimentos severos com material carbonizado ou quando você trocou de material de alta temperatura sem purgar adequadamente.
Atenção: este método requer remover o bico com a impressora aquecida. Use luvas de proteção e muito cuidado para não se queimar.
O que você precisa:
- Chave de boca adequada para o seu bico
- Acetona (para ABS e HIPS) ou limoneno (para HIPS) — para PLA e PETG não há solvente simples, use apenas o método térmico
- Recipiente pequeno de vidro ou metal (não plástico — a acetona corrói)
- Escova de aço fina ou palito de dente
Passo a passo:
- Aqueça o hotend até ~200–220°C (facilita a remoção e evita danificar a rosca)
- Remova o bico com a chave de boca — cuidado com o calor
- Mergulhe o bico na acetona por pelo menos 30 minutos (idealmente algumas horas ou overnight para material muito carbonizado). A acetona dissolve ABS; para outros materiais, confira com o fabricante se há solvente compatível
- A cada hora, agite levemente o recipiente e limpe os resíduos soltos com escova ou pano
- Enxágue com álcool isopropílico e seque completamente antes de recolocar
- Limpeza mecânica final: com o bico frio, use uma agulha fina para verificar se o orifício está desobstruído
Importante: A acetona é altamente inflamável. Trabalhe em local bem ventilado, longe de fontes de calor e chama. Use em recipiente de vidro ou metal, nunca plástico.
Se o entupimento for de PLA e os outros métodos falharam, a alternativa mais prática é simplesmente trocar o bico — um bico de latão de 0,4mm custa menos de R$5 na maioria dos lugares.
Como Evitar que o Bico Entupa de Novo (Prevenção)
Resolver o entupimento é ótimo. Não ter mais entupimento é melhor ainda. Estas práticas eliminam a maioria dos problemas:
1. Armazene o filamento corretamente
Filamento úmido é a principal causa de entupimentos repetitivos. Guarde em potes herméticos com sílica gel e seque antes de usar, especialmente Nylon, PETG e TPU. Se você imprime com TPU, veja nosso guia de como imprimir com TPU — ele tem requisitos específicos de armazenamento.
2. Use as temperaturas corretas
Evite temperaturas excessivamente altas por longos períodos. Se for pausar a impressora por mais de 10 minutos, reduza a temperatura do hotend para um valor de espera (tipicamente 10–20°C abaixo da temperatura de impressão), ou configure o firmware para fazer isso automaticamente.
3. Purgue ao trocar de filamento
Especialmente ao trocar de um material de temperatura alta para um mais baixo (ex.: de ABS para PLA). Extrude pelo menos 50–100mm do novo material antes de começar a impressão.
4. Verifique o resfriamento do heatsink
O ventilador do heatsink deve estar funcionando sempre que o hotend estiver acima de 50°C. Um heatsink mal resfriado é a principal causa de heat creep. Se sua impressora estiver em ambiente fechado ou com temperatura acima de 30°C, considere melhorar o fluxo de ar.
5. Calibre a primeira camada
Bico muito próximo da cama → entupimento. Calibre o Z-offset com cuidado. Se você luta com a primeira camada, nosso guia específico vai ajudar.
6. Use filamento de qualidade
Filamentos baratos e sem procedência são campeões em causar entupimentos. Além das impurezas, muitos têm diâmetro inconsistente, o que também causa subextrusão e entupimentos parciais.
Quando Vale Trocar o Bico em Vez de Limpar
Nem sempre o problema é entupimento — às vezes o bico simplesmente chegou ao fim da vida útil. Considere trocar quando:
- O bico é de latão e você imprimiu muitas horas com filamentos abrasivos (fibra de carbono, fibra de vidro, filamentos com madeira ou metal): o latão é macio e se desgasta rapidamente com abrasivos. Após ~250g de filamento com fibra de carbono, um bico de latão já pode mostrar desgaste visível
- O orifício está visivelmente alargado ou deformado: você pode verificar olhando na luz com uma lupa
- Entupimentos frequentes sem causa aparente: se o bico entope toda semana mesmo com filamento seco e temperaturas corretas, provavelmente a superfície interna está degradada
- Qualidade das impressões caiu progressivamente: linhas inconsistentes, dimensional incorreto em features pequenas, apesar de calibrações corretas
- Danos físicos: se você bateu o bico na mesa ou no modelo durante a impressão
Bicos de latão têm vida útil estimada de 3 a 6 meses com uso regular e PLA. Com filamentos abrasivos, podem durar menos de uma semana.
A alternativa ao latão: bicos de aço endurecido (hardened steel) resistem muito mais ao desgaste abrasivo. Para filamentos como PLA ou PETG comuns, o latão é suficiente e mais barato.
A boa notícia: bicos são componentes baratos. Um bico de latão de 0,4mm custa entre R$3 e R$15 dependendo da marca. Trocar um bico desgastado é frequentemente mais rápido do que tentar reanimar um que já não tem mais jeito.
FAQ: Perguntas Frequentes sobre Bico Entupido
O que é cold pull e por que é eficiente?
Cold pull é uma técnica em que você preenche o hotend com filamento, resfria até uma temperatura intermediária (onde o plástico fica firme mas ainda aderido aos resíduos internos) e puxa com força. O filamento sai trazendo os resíduos presos junto, limpando o interior do bico de forma mecânica sem precisar de ferramentas especiais. É recomendado pela Prusa, Bambu Lab e outros fabricantes.
Posso usar a agulha de limpeza no bico frio?
Não. Nunca insira a agulha com o bico frio — você pode danificar o orifício ou travar a agulha dentro. O bico precisa estar na temperatura de impressão do filamento para que qualquer resíduo interno esteja amolecido o suficiente para ser movimentado.
Com que frequência devo fazer cold pull preventivo?
A frequência ideal depende do uso. Para impressoras domésticas com uso regular, fazer um cold pull a cada 2–3 kg de filamento impresso é uma boa prática preventiva. Se você trocar frequentemente de material, faça a cada troca de tipo de filamento.
Acetona limpa bico entupido com PLA?
Não, o PLA não é solúvel em acetona. Para PLA, use o método do cold pull ou limpeza mecânica com agulha aquecida. A acetona funciona bem para ABS e HIPS, mas não dissolve PLA, PETG ou Nylon de forma eficiente.
Meu bico de 0,4mm entupiu — devo trocar por um maior?
Não necessariamente. Tente limpar primeiro. Bicos maiores (0,6mm ou 0,8mm) imprimem mais rápido mas perdem detalhes finos. Só mude o diâmetro se tiver uma razão técnica — para peças funcionais que não precisam de detalhes, um bico maior pode ser uma opção válida; mas não é a solução para o entupimento em si.
Coloque Sua Impressora para Funcionar Agora
Com este guia você tem tudo que precisa para resolver um bico entupido da impressora 3D — seja um entupimento leve (agulha), moderado (cold pull) ou severo (limpeza química ou troca). O segredo é identificar o nível do entupimento e escolher o método certo, sem gastar tempo e dinheiro à toa.
Próximo passo prático: Faça um cold pull agora mesmo, mesmo que sua impressora não esteja entupida. É o melhor jeito de aprender a técnica sem pressão — e de manter seu hotend sempre limpo.
Tem alguma dúvida ou situação específica que não está neste guia? Deixe nos comentários abaixo — a comunidade Confia Maker está aqui para ajudar.
- impressão 3d
- bico entupido
- nozzle
- cold pull
- manutenção impressora 3d
- hotend
- solução de problemas
- filamento
Publicado originalmente no Confia Maker.Ver o artigo original