Como Imprimir com TPU na Impressão 3D: Guia de Configurações
Aprenda a configurar sua impressora 3D para TPU: temperatura, velocidade, retração e dicas para evitar buckling e stringing com filamento flexível.
 Equipe Confia Maker7 min de leitura
Você comprou um rolo de TPU, mandou imprimir com as mesmas configurações do PLA e a peça saiu uma bagunça — filamento enrolando na engrenagem, stringing por todo lado e sub-extrusão. Se passou por isso, você não está sozinho: como imprimir TPU na impressão 3D é uma das dúvidas mais recorrentes de quem quer ir além dos materiais rígidos.
O TPU (Poliuretano Termoplástico) é um filamento flexível da família dos TPEs (Elastômeros Termoplásticos) que dobra, estica e absorve impactos sem quebrar — ideal para capas protetoras, vedações, pneus de RC e peças que sofrem desgaste mecânico. Mas a mesma flexibilidade que torna as peças incríveis é o que dificulta a extrusão.
Neste tutorial você vai aprender as configurações exatas no slicer, entender qual extrusora funciona e sair imprimindo TPU com confiança.
O que é TPU e por que ele é diferente do PLA e PETG
TPU é um elastômero termoplástico — ao contrário do PLA e PETG (que são rígidos), ele é flexível como borracha. A dureza é medida na escala Shore A: quanto menor o número, mais macio o material.
Os graus mais comuns no mercado maker são:
- TPU 95A — semi-rígido, sensação de capa de celular firme. Mais fácil de imprimir, compatível com a maioria das impressoras incluindo algumas Bowden (fonte: Siraya Tech).
- TPU 85A — muito macio, sensação de palmilha de gel. Exige extrusora Direct Drive e velocidades de 15-20 mm/s (fonte: Maktra Equipments).
A diferença de 10 pontos parece pequena no papel, mas na prática representa um salto enorme de dificuldade de impressão — o filamento 85A é macio o suficiente para comprimir e dobrar entre as engrenagens e o hotend.
Extrusora Direct Drive vs Bowden: qual funciona com TPU
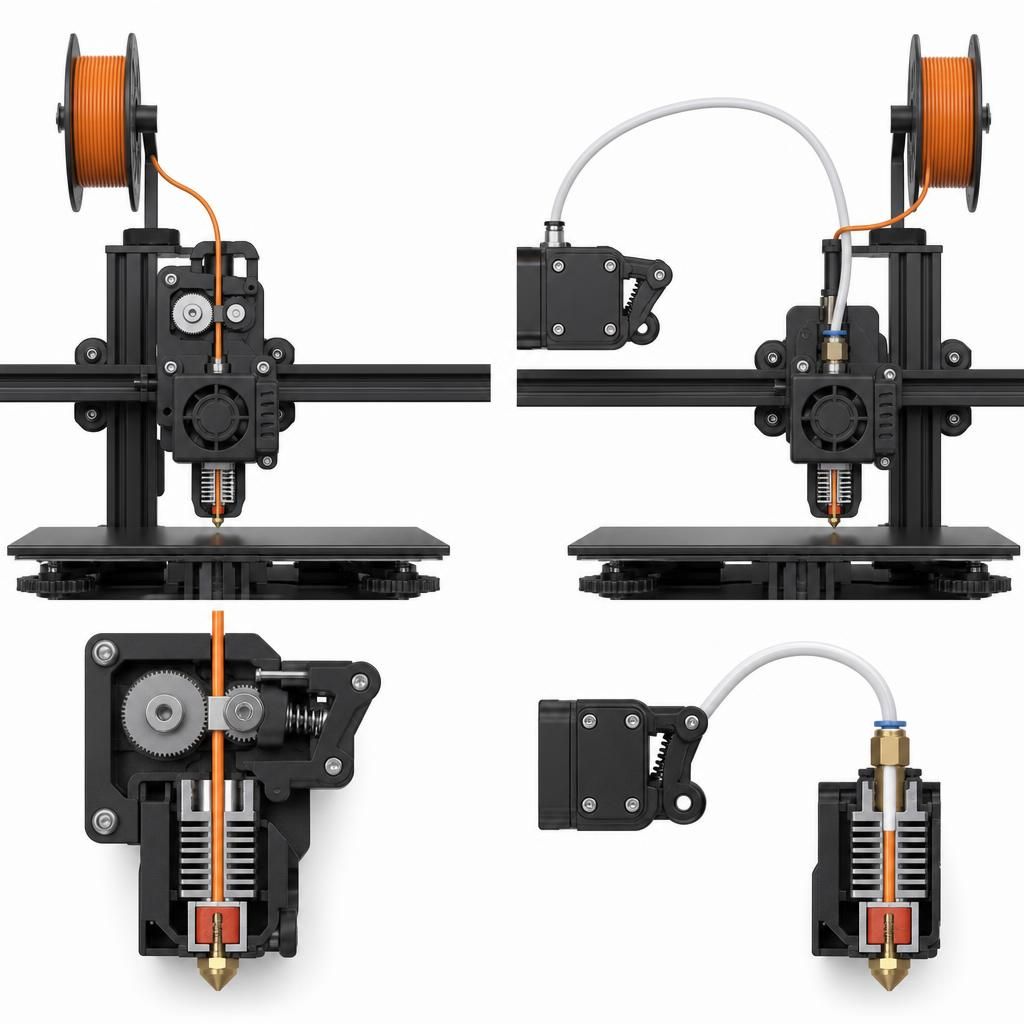
Esse é o ponto mais importante antes de tentar imprimir TPU. A extrusora Direct Drive posiciona o motor e as engrenagens logo acima do hotend, sem tubo longo entre eles. Isso reduz o espaço onde o filamento flexível pode dobrar (buckling).
Direct Drive (recomendado):
- Caminho curto do filamento = menos chance de buckling
- Funciona bem com TPU 95A e 85A
- Retração precisa e controlada
- Exemplos: Bambu Lab A1/P1S, Creality K1, Prusa MK4 (fonte: MatterHackers)
Bowden (possível, com limitações):
- Tubo longo = mais espaço para o filamento comprimir
- Funciona apenas com TPU 95A (mais rígido)
- Velocidade deve cair para 15-20 mm/s
- Retração reduzida ou zerada
- Exemplo: Creality Ender 3 (possível mas desafiador)
Se sua impressora é Bowden e você quer imprimir TPU regularmente, considere um upgrade para extrusora Direct Drive — existem kits de conversão para Ender 3 e similares.
Configurações essenciais no slicer para TPU
Aqui estão os parâmetros de partida para TPU 95A em extrusora Direct Drive. Ajuste conforme seu equipamento e marca de filamento:
| Parâmetro | Valor de partida | Notas |
|---|---|---|
| Temperatura do nozzle | 220-235°C | Comece em 225°C e ajuste (fonte: FlashForge) |
| Temperatura da mesa | 40-60°C | 50°C funciona bem para a maioria |
| Velocidade de impressão | 25-35 mm/s | Máximo 40 mm/s para 95A (fonte: in3dtec) |
| Retração (distância) | 0,5-1,5 mm | Nunca acima de 2 mm — o filamento estica em vez de retrair (fonte: Overture3D) |
| Retração (velocidade) | 20-30 mm/s | Velocidade baixa evita buckling |
| Altura de camada | 0,2-0,3 mm | Camadas mais grossas ajudam na adesão entre layers |
| Fan de resfriamento | 50-100% | TPU tolera cooling; ajuda no stringing |
| Flow (vazão) | 100-105% | Ajuste se notar gaps entre linhas |
Dica importante: desative o "combing" (ou ative o modo "within infill") no slicer para reduzir movimentos desnecessários sobre a peça, que causam stringing com TPU.
Como evitar os problemas mais comuns com TPU
Buckling (filamento dobra na extrusora)
- Causa: velocidade alta demais ou caminho de filamento com folga
- Solução: reduza a velocidade para 25 mm/s, verifique se não há gap entre a engrenagem e a entrada do hotend, e afrouxe levemente a tensão da mola da extrusora (fonte: MatterHackers)
Stringing (fios entre partes da peça)
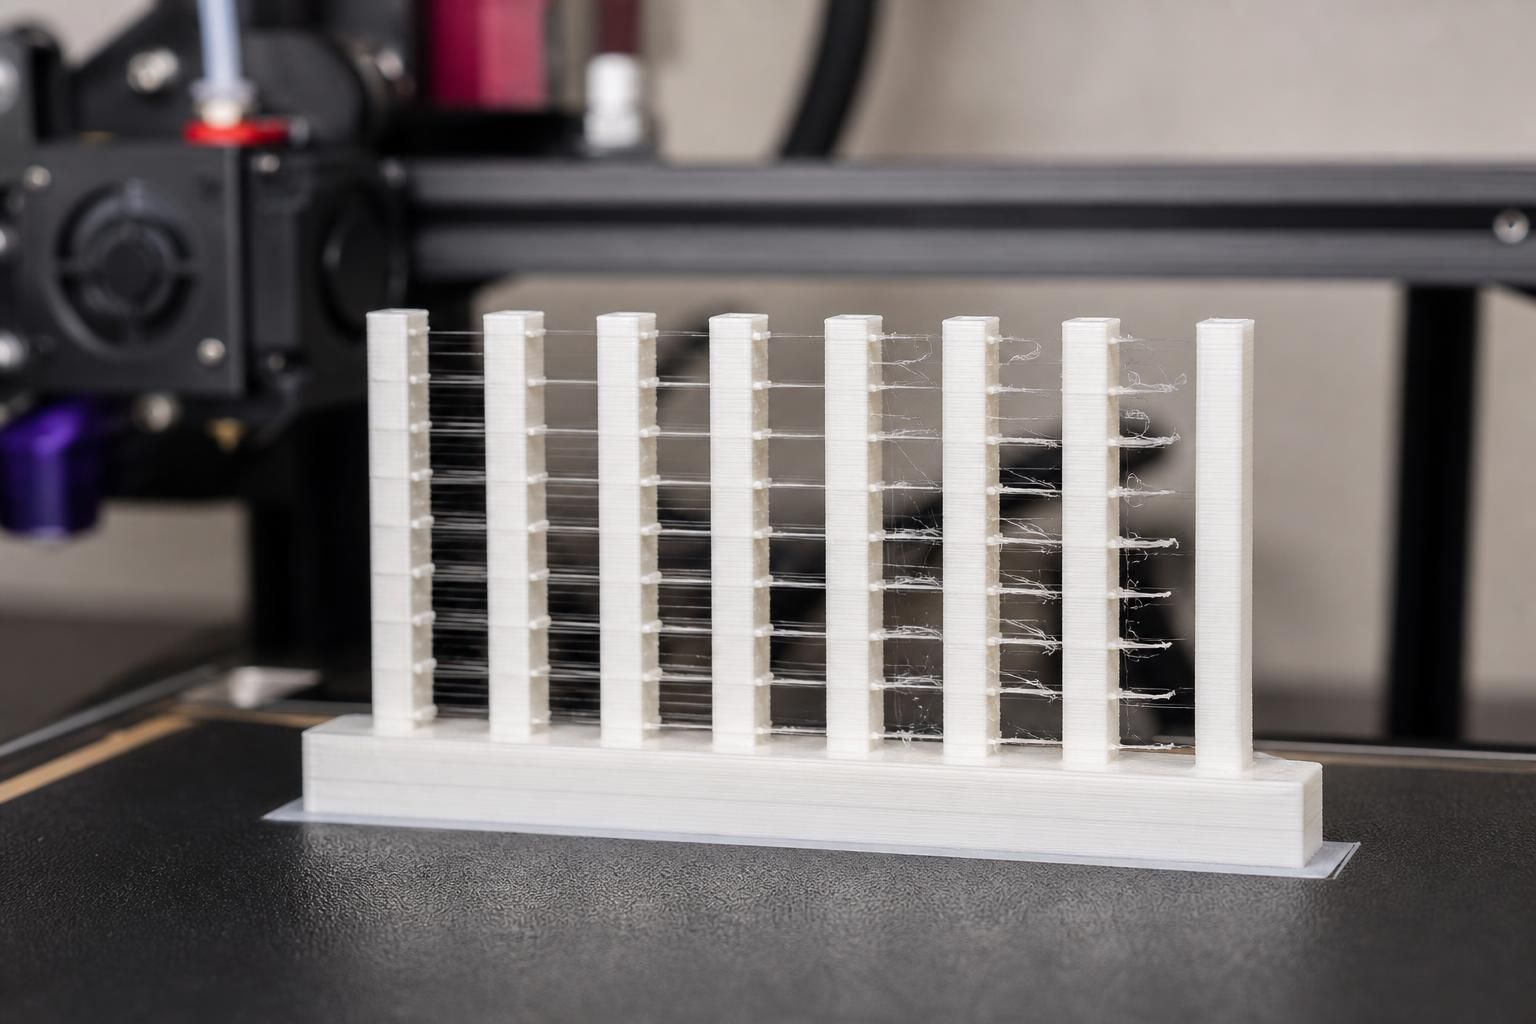
Stringing é comum com TPU porque a retração é limitada. Para reduzir:
- Retração de 0,8-1,2 mm a 25 mm/s
- Velocidade de travel alta (150+ mm/s)
- Temperatura no limite inferior do range (220°C)
- Se persistir com TPU, um pouco de stringing é aceitável — limpa fácil com soprador térmico
Se você já domina como resolver stringing na impressão 3D, as técnicas são similares — mas com TPU o espaço de ajuste é menor.
Sub-extrusão (gaps entre linhas)
- Causa: velocidade alta ou flow baixo
- Solução: reduza a velocidade em 5 mm/s ou aumente o flow para 103-105%. Verifique se a engrenagem não está patinando no filamento macio.
Melhores superfícies de mesa e adesão para TPU
TPU adere muito bem — às vezes bem demais. As melhores opções:
- PEI texturizada — excelente adesão durante a impressão e liberação fácil após esfriar. A escolha mais prática.
- Vidro com cola bastão (PVA) — boa adesão. A cola atua como agente de liberação também, evitando que grude demais.
- Fita Blue Tape — funciona, mas precisa trocar com frequência.
Evite: superfícies PEI lisas sem agente de liberação — o TPU pode grudar permanentemente e danificar a superfície.
A temperatura da mesa entre 40-60°C ajuda na adesão da primeira camada. Com TPU 95A, muitos makers imprimem até com mesa fria em PEI texturizada.
Projetos práticos para imprimir com TPU
TPU brilha em peças que precisam de flexibilidade, absorção de impacto ou encaixe por pressão:
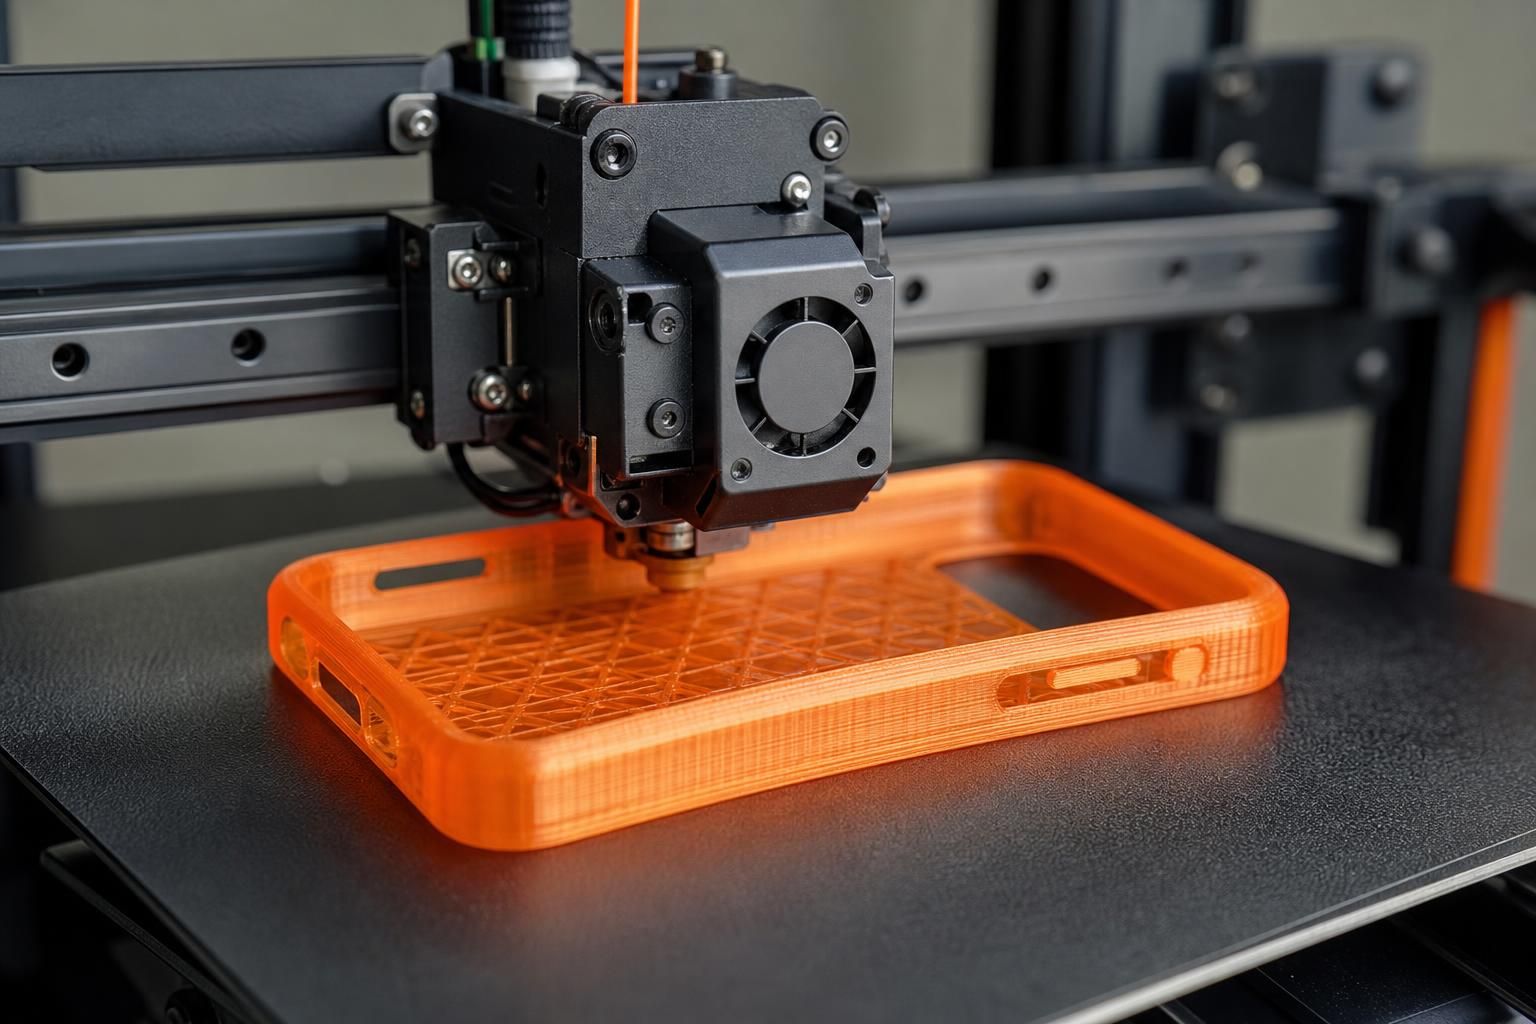
- Capas e bumpers de celular — proteção com design personalizado
- Para-choques de drones — absorvem impacto sem quebrar
- Pneus para carros RC e robôs — grip e amortecimento
- Vedações e juntas (gaskets) — substituem peças de borracha sob medida
- Pulseiras e acessórios vestíveis — confortáveis e flexíveis
- Acoplamentos flexíveis — conexões entre motores e eixos com absorção de vibração
- Solas de chinelo/sandália — protótipos ou peças finais em TPU 85A
Para encontrar modelos prontos, pesquise "TPU" no MakerWorld ou Printables — há centenas de projetos otimizados para filamento flexível.
Checklist rápido antes de imprimir TPU
- Extrusora Direct Drive? Se Bowden, use apenas TPU 95A a 15-20 mm/s
- Temperatura do nozzle: 220-235°C (comece em 225°C)
- Velocidade: 25-35 mm/s (nunca acima de 40 para 95A)
- Retração: 0,5-1,5 mm — nunca acima de 2 mm
- Mesa: 40-60°C em PEI texturizada ou vidro + cola
- Tensão da mola da extrusora: não muito apertada
- Filamento seco? TPU absorve umidade — seque antes se estiver exposto
- Teste com um cubo de 20mm antes de peças complexas
Perguntas frequentes
TPU funciona em impressora com extrusora Bowden?
Sim, mas apenas TPU 95A (mais rígido). Reduza a velocidade para 15-20 mm/s, minimize ou zere a retração e certifique-se de que o tubo PTFE não tem folga. TPU 85A em Bowden geralmente não funciona — o filamento dobra no caminho longo até o hotend.
Qual a diferença entre TPU e TPE?
TPU é um tipo específico de TPE (Elastômero Termoplástico). TPE é a família; TPU é o membro mais popular em impressão 3D por equilibrar flexibilidade e facilidade de impressão. Outros TPEs como TPC ou TPEE existem mas são menos comuns no mercado maker.
TPU precisa de cama aquecida?
Não obrigatoriamente — TPU 95A adere bem em PEI texturizada mesmo com mesa fria. Porém, mesa a 50°C melhora a consistência da primeira camada e reduz chances de descolamento em peças grandes. Para TPU 85A, mesa aquecida é recomendada.
Como saber se meu TPU absorveu umidade?
Sinais: estalos durante a extrusão, bolhas na superfície da peça e stringing excessivo. TPU absorve umidade do ar assim como PETG e Nylon. Seque a 50°C por 4-6 horas em estufa ou desumidificador de filamento antes de imprimir.
Posso imprimir TPU com retração calibrada para PLA?
Não use os mesmos valores. PLA tipicamente usa 4-6 mm de retração; TPU precisa de 0,5-1,5 mm no máximo. Retração alta estica o filamento flexível em vez de puxá-lo de volta, causando falha de extrusão ou entupimento.
Conclusão
Imprimir com TPU não é difícil — é diferente. O segredo está em respeitar a flexibilidade do material: velocidade baixa, retração curta e caminho de filamento sem folga. Comece com TPU 95A (mais perdoador), use o checklist acima e faça um teste com um cubo simples antes de partir para peças complexas.
Já tem uma impressora com Direct Drive? Pegue um rolo de TPU 95A, aplique essas configurações e imprima seu primeiro case de celular personalizado hoje. Volte nos comentários e conte como ficou!
- impressão 3d
- TPU
- filamento flexível
- tutorial
- configurações slicer
- direct drive
Publicado originalmente no Confia Maker.Ver o artigo original