Como Calibrar a Retração na Impressão 3D: Passo a Passo
Aprenda a calibrar a retração da sua impressora 3D com valores de partida para Direct Drive e Bowden, passo a passo no OrcaSlicer e Cura, e ajustes por material.
 Equipe Confia Maker8 min de leitura
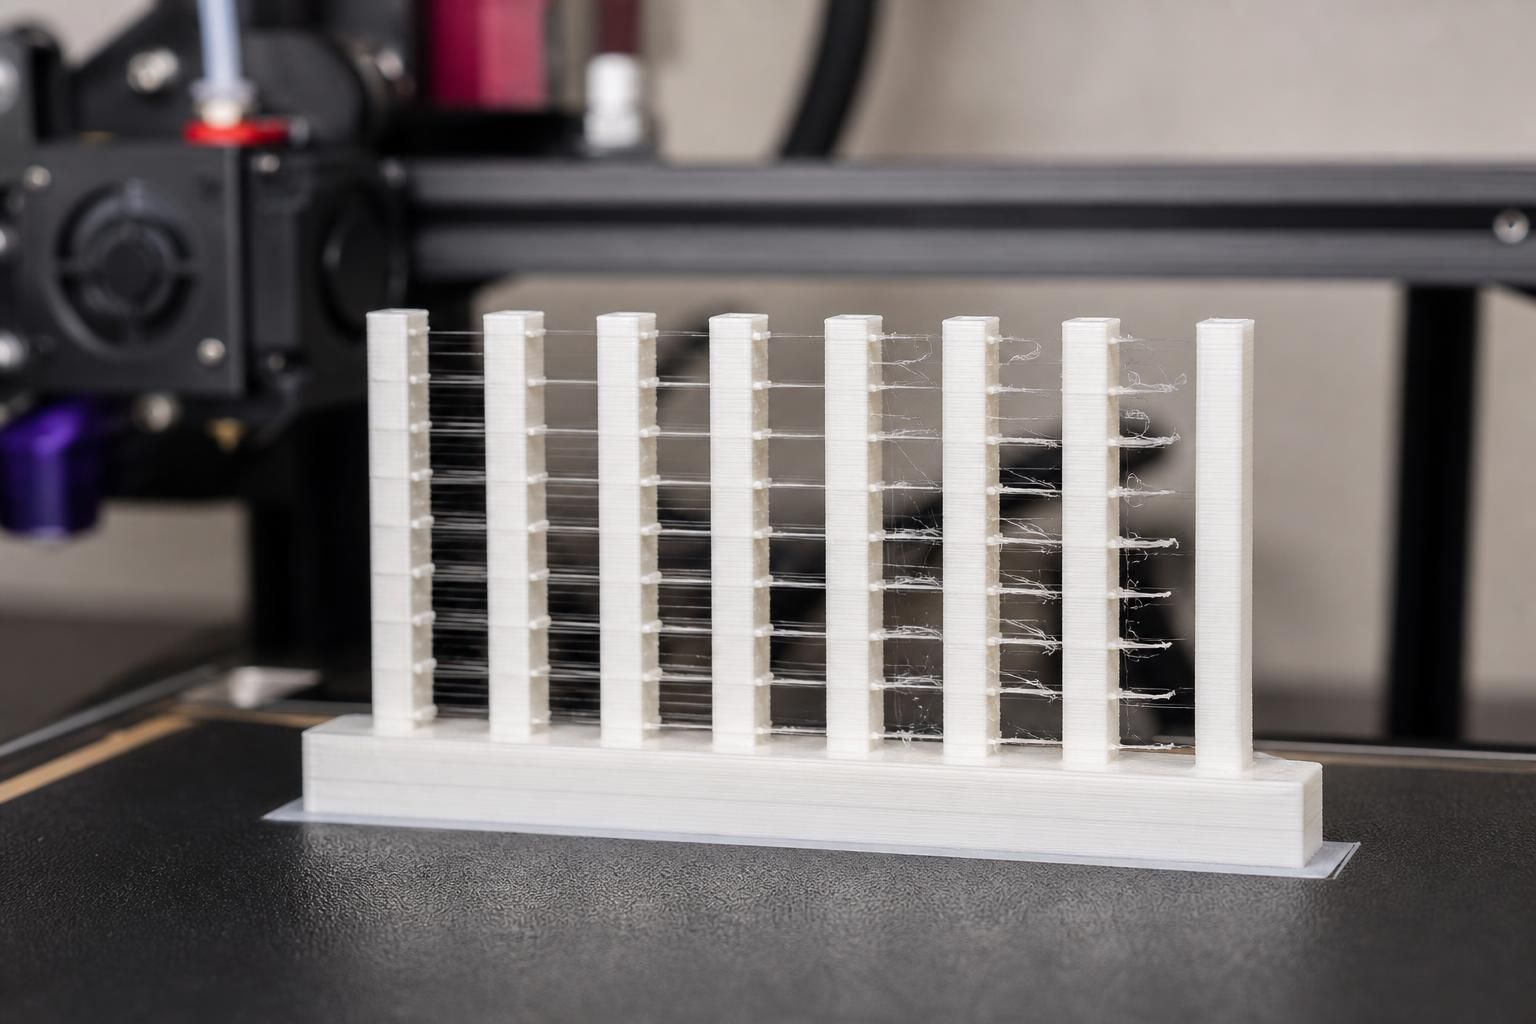
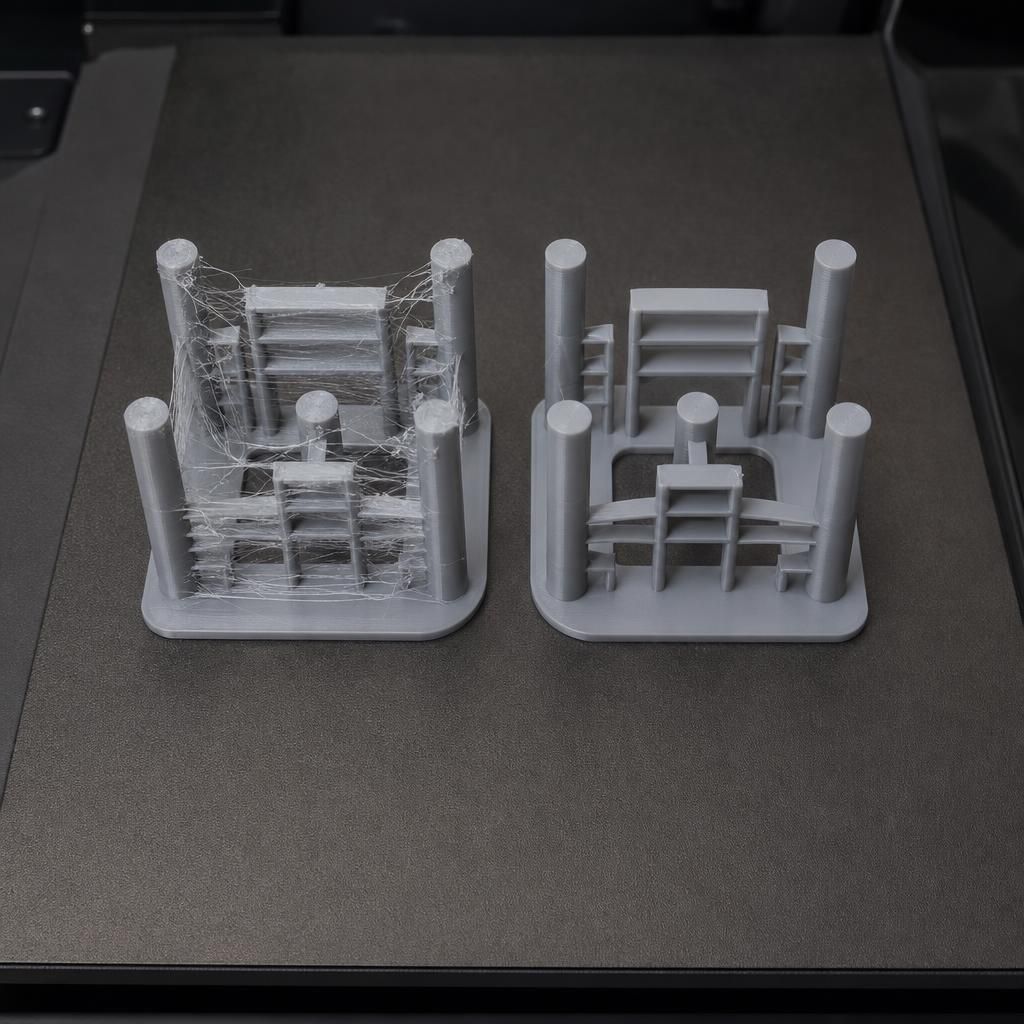
Aqueles fios finos entre as partes da sua peça — o famoso stringing — quase sempre apontam para uma retração mal calibrada. A boa notícia: calibrar a retração na impressão 3D é um dos ajustes que mais melhora a qualidade das suas peças, e o processo leva menos de uma hora.
Neste tutorial você vai entender o que cada parâmetro de retração faz, os valores de partida para Direct Drive e Bowden, e o passo a passo para calibrar usando OrcaSlicer ou Cura. Sem achismo — cada faixa de valor aqui tem fonte.
O Que É Retração e Por Que Ela Importa
Retração é o movimento reverso do motor da extrusora: ele puxa o filamento para trás, aliviando a pressão dentro do hotend. Isso acontece toda vez que o bico precisa se mover de um ponto a outro sem depositar material (travel move).
Sem retração (ou com retração mal ajustada), o filamento continua escorrendo pelo bico durante o deslocamento. O resultado são fios, gotas e blobs na superfície da peça.
Uma retração bem calibrada:
- Elimina ou reduz drasticamente o stringing na impressão 3D
- Melhora o acabamento superficial
- Reduz a necessidade de pós-processamento
Distância vs Velocidade de Retração: O Que Cada Parâmetro Faz
A retração é controlada por dois parâmetros principais no slicer:
Distância de retração (Retraction Distance): define quantos milímetros de filamento o motor puxa para trás. Quanto maior a distância, mais o filamento recua dentro do hotend. Valores muito altos podem causar entupimento ou falhas de extrusão, porque o filamento esfriado é puxado para a zona fria do hotend.
Velocidade de retração (Retraction Speed): define a rapidez com que o filamento é puxado. Velocidades muito baixas não aliviam a pressão a tempo; muito altas podem desgastar ou morder o filamento, comprometendo a extrusão nas camadas seguintes.
A regra prática: comece pela distância (é o parâmetro que mais impacta o stringing) e depois ajuste a velocidade. Mude um parâmetro por vez — assim você sabe exatamente o que cada ajuste alterou (fonte: Polymaker Wiki).
Direct Drive vs Bowden: Valores de Partida
O tipo de extrusora da sua impressora determina a faixa de retração de partida. Isso acontece porque, em sistemas Bowden, o filamento percorre um tubo PTFE longo entre o motor e o hotend, gerando folga que exige distâncias de retração maiores.
| Parâmetro | Direct Drive | Bowden |
|---|---|---|
| Distância de retração | 0,5 – 2,0 mm | 4 – 7 mm |
| Velocidade de retração | 25 – 35 mm/s | 40 – 70 mm/s |
Fonte: Ellis' Print Tuning Guide e Polymaker Wiki.
Importante: esses são pontos de partida, não valores universais. Cada combinação de impressora + filamento + temperatura pode exigir ajuste fino. É por isso que o teste de calibração existe.
Como Calibrar a Retração no OrcaSlicer (Passo a Passo)
O OrcaSlicer tem uma ferramenta embutida de teste de retração que gera uma torre automaticamente — sem precisar baixar STL externo. Aqui vai o passo a passo:
- Abra o OrcaSlicer e selecione sua impressora, filamento e perfil de impressão.
- Vá em Calibration > Retraction Test no menu superior.
- Configure os parâmetros da torre:
- Start Retract Length: 0 mm (Direct Drive) ou 1 mm (Bowden)
- End Retract Length: 2 mm (Direct Drive) ou 6 mm (Bowden)
- Step: 0,1 mm (Direct Drive) ou 0,2 mm (Bowden)
- Fatie e imprima a torre de retração.
- Analise o resultado: cada seção da torre foi impressa com uma distância de retração diferente. Procure a seção mais limpa (sem fios entre os pilares). O valor ideal é a menor distância que produz resultado limpo.
- Aplique o valor: vá em Filament Settings > Settings Overrides > Retraction Length, insira o valor encontrado e salve.
Fonte: documentação oficial OrcaSlicer e guia Obico.
Dica: calibre flow rate e Pressure Advance/Linear Advance ANTES da retração. A ordem recomendada pelo OrcaSlicer é: temperatura > flow > PA > retração (fonte: OrcaSlicer Calibration Guide).
Como Calibrar a Retração no Cura
No Cura, o processo é manual, mas igualmente eficaz:
- Baixe um modelo de teste de retração — a "Stringing Tower" clássica funciona bem (disponível no Thingiverse e Printables).
- Configure os valores iniciais de retração do seu perfil (1,5 mm para Direct Drive ou 5 mm para Bowden, conforme a tabela acima).
- Imprima o modelo e avalie o stringing.
- Ajuste a distância em incrementos de 0,5 mm (Bowden) ou 0,2 mm (Direct Drive), mantendo a velocidade constante.
- Reimprima após cada ajuste até encontrar o ponto onde o stringing desaparece ou fica aceitável.
- Depois ajuste a velocidade em incrementos de 5 mm/s, mantendo a distância fixa.
Alternativa automatizada: o plugin AutoTowers Generator para Cura gera torres de retração diretamente no slicer, variando a distância por seção — similar ao recurso nativo do OrcaSlicer (fonte: comunidade UltiMaker).
Ajustes Finos: Lift Z, Retração Mínima e Materiais Especiais
Depois de encontrar a distância e velocidade ideais, existem parâmetros complementares que refinam o resultado:
Lift Z (Z-Hop)
O Lift Z levanta o bico verticalmente durante os deslocamentos, evitando que ele arraste sobre a peça. Útil em peças com muitos detalhes ou superfícies delicadas.
- Valor típico: 0,2 – 0,4 mm
- Quando usar: peças com muitos detalhes, tops planos, modelos com ilhas
- Quando desligar: filamentos flexíveis (TPU) — o movimento vertical cria variações de pressão que pioram o oozing (fonte: Obico Z-Hop Guide)
Retração por Material
Cada material se comporta de forma diferente na retração. Aqui estão faixas de referência (sempre calibre para sua combinação específica):
| Material | Distância (Direct Drive) | Velocidade |
|---|---|---|
| PLA | 0,5 – 1,0 mm | 25 – 35 mm/s |
| PETG | 1,0 – 1,5 mm | 35 – 45 mm/s |
| ABS | 1,0 – 2,0 mm | 30 – 40 mm/s |
| TPU | 0,5 – 1,5 mm | 15 – 25 mm/s |
Fonte: Polymaker Wiki e Sovol Guide.
Atenção com TPU: filamentos flexíveis esticam durante a retração em vez de recuar de forma limpa como o PLA. Retrações longas criam mais oozing, não menos, porque o filamento esticado retorna lentamente. Use distâncias curtas, velocidades baixas, e desative o Z-hop (fonte: UAVMODEL Guide).
Se você imprime com PETG e percebe que o filamento absorveu umidade, a retração sozinha não resolve — seque o filamento primeiro. Umidade causa borbulhas e popping no hotend que nenhuma calibração de retração compensa.
Checklist Rápido de Calibração de Retração
Use este checklist toda vez que trocar de filamento ou impressora:
- Identifique o tipo de extrusora (Direct Drive ou Bowden)
- Configure os valores de partida da tabela acima
- Imprima a torre de retração (OrcaSlicer nativo ou modelo externo no Cura)
- Identifique a menor distância com resultado limpo
- Ajuste a velocidade em incrementos de 5 mm/s
- Teste Lift Z se sua peça tem detalhes finos (desative para TPU)
- Salve o perfil calibrado por filamento no slicer
Se mesmo após calibrar a retração os fios persistem, revise a temperatura do hotend (reduza 5°C por teste) e confira se o filamento não está úmido. Muitas vezes o stringing é uma combinação de retração + temperatura + umidade, e vale revisitar nosso guia completo de stringing.
Perguntas Frequentes
Qual a diferença entre retração e coasting?
Retração puxa o filamento para trás antes do deslocamento. Coasting desliga a extrusão alguns milímetros antes do fim do perímetro, aliviando a pressão residual. São técnicas complementares: a retração atua no travel move, o coasting atua no fim da extrusão.
Retração muito alta pode entupir a impressora?
Sim. Distâncias excessivas puxam filamento derretido para a zona fria do hotend, onde ele solidifica e forma um plug. Isso é mais comum em hotends all-metal sem revestimento PTFE interno. Se notar entupimentos, reduza a distância de retração em 0,5 mm por teste.
Preciso recalibrar a retração para cada filamento?
Idealmente, sim. Cada material tem viscosidade e elasticidade diferentes quando derretido. Na prática, PLA e PETG do mesmo fabricante costumam funcionar com valores próximos, mas TPU e materiais flexíveis exigem calibração dedicada por serem elásticos.
A retração funciona igual em todas as impressoras?
Não. O fator principal é o tipo de extrusora. Impressoras Direct Drive (como Bambu Lab, Prusa MK4) precisam de distâncias curtas. Impressoras Bowden (como Creality Ender-3 original) precisam de distâncias maiores por causa da folga no tubo PTFE. Sempre calibre para sua máquina específica.
Dá para desativar a retração completamente?
Até dá, mas o resultado será stringing severo na maioria dos materiais. A única exceção parcial é o TPU com extrusora Direct Drive em peças sem travel moves longos, onde retração mínima (ou desativada) pode funcionar melhor do que retração padrão.
Conclusão
Calibrar a retração é um dos ajustes com melhor custo-benefício na impressão 3D: leva pouco tempo, não custa nada além de alguns gramas de filamento, e o ganho em qualidade é visível na primeira peça.
O caminho é simples: identifique seu tipo de extrusora, use os valores de partida, imprima a torre de teste e ajuste em incrementos pequenos. Salve o perfil por filamento no slicer e nunca mais perca tempo com stringing.
Abra o OrcaSlicer ou o Cura, imprima sua torre de retração hoje e compartilhe nos comentários o antes e depois. Se quiser entender melhor a diferença entre PLA e PETG para decidir qual usar no seu projeto, temos um comparativo completo.
- impressão 3d
- retração
- calibração
- OrcaSlicer
- Cura
- stringing
- Direct Drive
- Bowden
Publicado originalmente no Confia Maker.Ver o artigo original