Ironing na Impressão 3D: Topo Liso sem Lixar
O ironing deixa o topo da peça liso sem lixa — mas só em algumas situações. Veja os parâmetros, os valores de partida por fatiador e quando pular o recurso.
 Equipe Confia Maker11 min de leitura
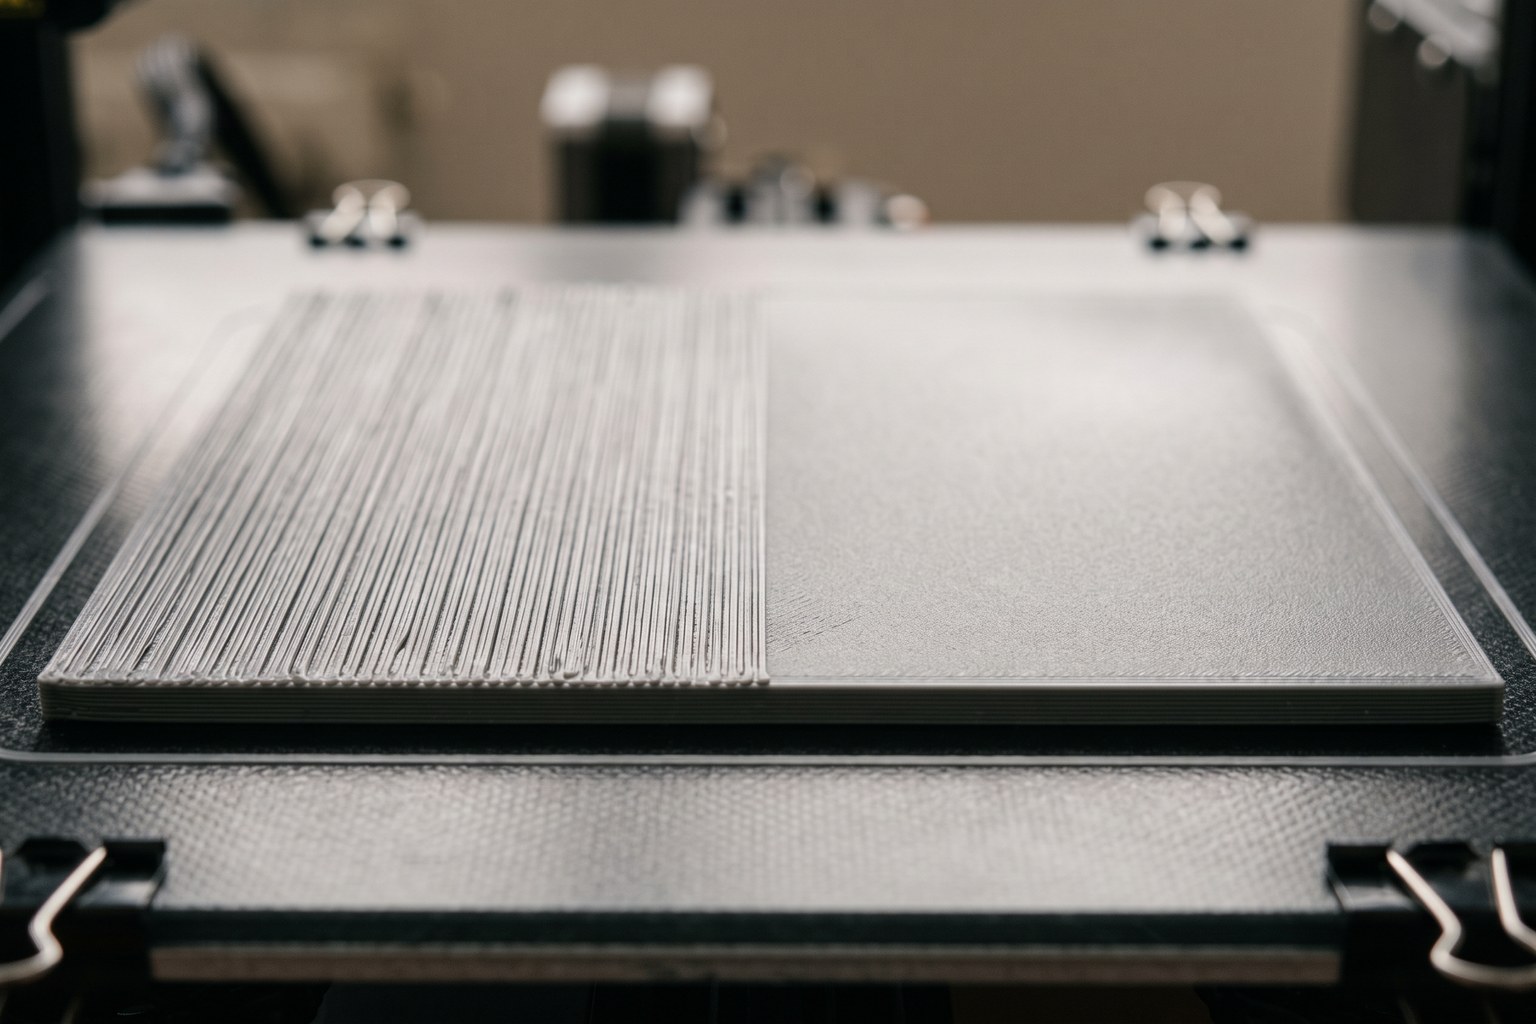
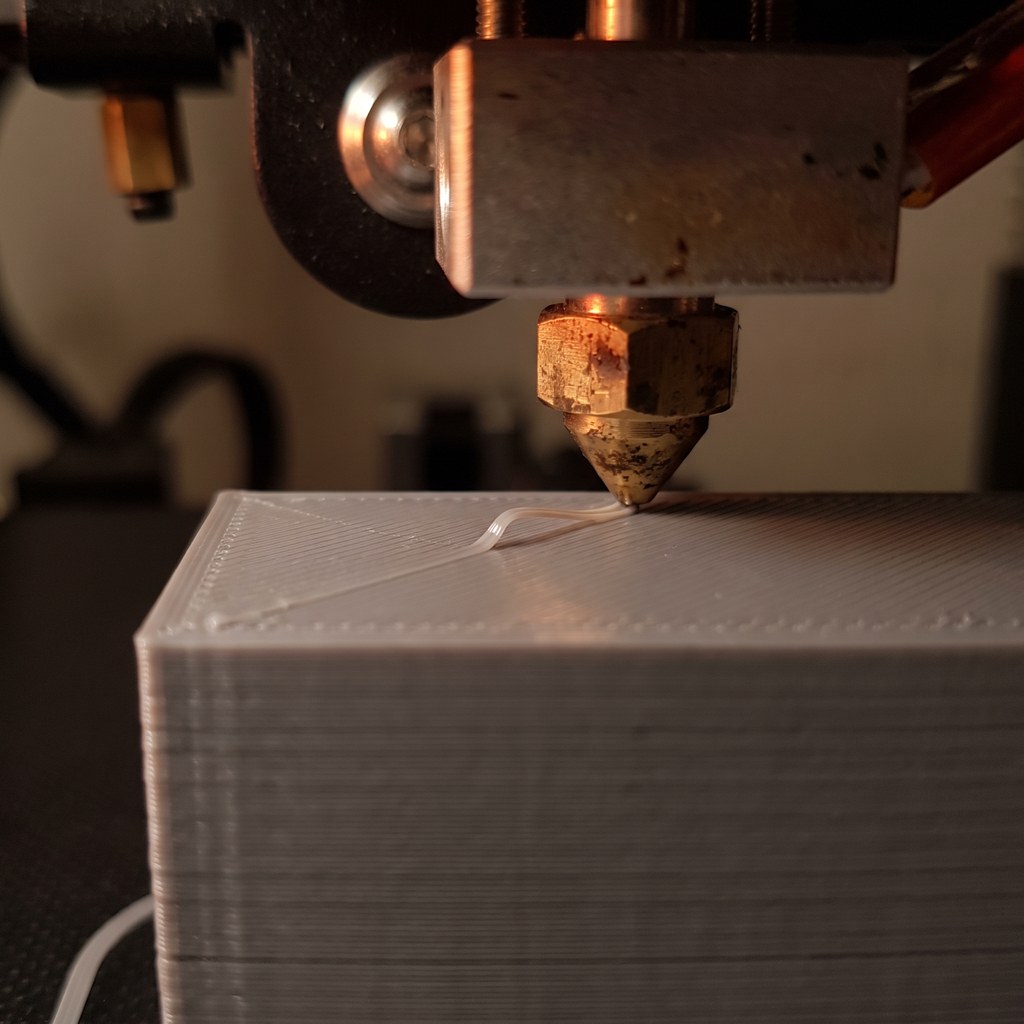
Você imprime uma tampa, uma plaquinha ou um porta-trecos e o topo sai com aquelas linhas visíveis, levemente onduladas, refletindo luz de um jeito feio. A saída óbvia parece ser lixa. Só que existe um passo antes disso: o ironing na impressão 3D, um recurso que já está instalado no seu fatiador e que passa o bico quente por cima da última camada para derreter as cristas entre as linhas.
Neste guia você vai ver o que o ironing faz de verdade, onde ativar no Cura, no PrusaSlicer e no OrcaSlicer, quais são os cinco parâmetros que realmente decidem o resultado e — o mais importante — quando ele simplesmente não compensa. Tudo ancorado na documentação oficial dos fatiadores, sem chute.
O que é ironing na impressão 3D (e o que ele não resolve)
Ironing na impressão 3D é uma passada extra do bico sobre a superfície de topo já impressa, feita em velocidade baixa e com fluxo mínimo de material. O calor do bico derrete as cristas entre as linhas e deposita um pouco de plástico nos vales, deixando a face de cima mais uniforme e fechada.
É uma operação de acabamento feita dentro do fatiador, sem lixa, sem primer e sem tempo de bancada.
Agora a parte que quase nenhum tutorial diz: o ironing tem um escopo estreito. Ele só age em superfícies planas voltadas para cima. A base de conhecimento da Prusa é direta ao listar onde o recurso rende pouco — objetos redondos, figuras e formas orgânicas em geral, além de áreas planas que não estejam paralelas à mesa.
Ou seja: ironing não melhora parede lateral, não disfarça a costura vertical e não conserta sub-extrusão. Se o seu problema é a lateral da peça, o caminho é outro — vale ler nosso guia de como esconder a costura (Z-seam) na impressão 3D.
Tem ainda dois efeitos colaterais que o próprio blog oficial da Prusa assume: as bordas ficam um pouco menos nítidas, e superfícies que eram brilhantes tendem a ficar mais foscas.
Se o que você quer é acabamento espelhado de verdade, o ironing é o começo — não o fim. O resto continua sendo lixa, primer e pintura.
Onde ativar e os 5 parâmetros que decidem o resultado
No PrusaSlicer, o ironing fica em Print Settings → Infill → Ironing, e só aparece se você estiver em modo Advanced ou Expert — segundo a documentação da Prusa. No OrcaSlicer, ele vive nas configurações de processo, na aba Quality, seção Ironing. No Cura, basta buscar por "ironing" na barra de busca das configurações de impressão.
Os nomes se repetem entre os três por um motivo concreto: o OrcaSlicer é um fork do Bambu Studio, que por sua vez nasceu do PrusaSlicer, que veio do Slic3r. Se você ainda está escolhendo qual usar, temos um comparativo entre Orca, Cura e PrusaSlicer.
Independente do fatiador, são cinco os parâmetros que mudam o resultado:
1. Tipo de ironing
Define o que será passado a ferro. A Prusa documenta três opções: all top surfaces (todas as áreas planas voltadas para cima, em qualquer altura), topmost surface only (apenas o último topo do objeto) e all solid surfaces, marcada como experimental e pensada para objetos com preenchimento sólido.
A wiki do OrcaSlicer traz o mesmo trio com outros nomes e faz um alerta prático: a opção All solid layers inclui o preenchimento sólido interno e "pode aumentar o tempo de impressão significativamente".
2. Padrão (pattern)
O OrcaSlicer oferece concêntrico e retilíneo, e resume o critério de escolha de forma honesta: o melhor padrão é aquele que cobre a superfície de maneira mais eficiente. No Cura as opções são concêntrico e zigue-zague.
3. Flow (vazão do ironing)
É a porcentagem do fluxo normal que o bico vai extrudar durante a passada. A wiki do Orca explica o trade-off: valor mais baixo entrega acabamento mais liso, mas pode não cobrir a superfície inteira; valor mais alto cobre melhor, porém arrisca sobre-extrusão e acabamento mais áspero.
Esse é o parâmetro que mais gente erra — e o que mais transforma "topo ok" em "topo bolhudo".
4. Espaçamento de linha
É a distância entre as passadas de ironing. A recomendação da wiki do OrcaSlicer é objetiva: mantenha esse valor igual ou menor que o diâmetro do seu bico para cobertura ideal.
Repare que isso amarra a configuração ao hardware. Se você imprime com bico maior, o número muda — vale conferir qual bico usar na sua impressora 3D antes de copiar perfil dos outros.
5. Inset e ângulo
O inset é a distância que o ironing mantém das bordas; serve exatamente para evitar sobre-extrusão nas extremidades da superfície, segundo a wiki do Orca.
Já o ângulo define a direção das passadas. O Orca cita 0°, 45° e 90° como offsets usuais e oferece um ângulo fixo, cuja função declarada é reduzir o efeito de "tiger striping" — aquelas listras que aparecem quando a luz bate na peça. Na implementação da Prusa, o ironing é aplicado a 45° fixos em relação à fase anterior.
Valores de partida por fatiador — e por que são só o começo
Nenhum número aqui é verdade universal. São pontos de partida documentados, para você não começar do zero:
| Fatiador | Espaçamento de linha | Flow | Velocidade | Fonte |
|---|---|---|---|---|
| Cura | 0,1 mm (padrão) | ~10% do fluxo normal (padrão) | ~30–40% da sua velocidade normal (recomendação) | Clever Creations |
| PrusaSlicer | 0,1 mm (padrão) | 15% (padrão) | ajustável em Speed → Ironing | Printago |
| OrcaSlicer | ~0,1 mm (partida) | ~10% (partida) | 15–30 mm/s (partida) | Printago |
Por que "só o começo"? Porque a documentação da Prusa é explícita: o ironing é muito sensível à calibração precisa do extrusor. A empresa afirma ter pré-testado os valores para as próprias máquinas, mas orienta quem usa outras impressoras a experimentar, ajustando flow, velocidade e espaçamento por tentativa.
Traduzindo para o chão de oficina: se a sua vazão estiver desregulada, o ironing não vai salvar o topo — vai amplificar o erro. Calibre a vazão primeiro com o nosso passo a passo de como calibrar o flow rate na impressão 3D.
E tem o custo de tempo. O blog da Prusa quantifica: em objetos de proporção aproximadamente cúbica, o ironing aumenta o tempo de impressão em cerca de 10% a 20%. Em peças pequenas e majoritariamente planas, como badges, o acréscimo proporcional é bem maior — quase toda a área da peça é superfície de topo.
Ironing por material: PLA, PETG, TPU e filamentos com carga
Aqui mora o risco que quase ninguém avisa. Fluxo baixíssimo somado a velocidade lenta significa filamento parado dentro do hotend por mais tempo — e isso é a receita clássica de heat creep, quando o calor sobe pela garganta e amolece o filamento antes da hora.
O blog da Prusa aponta o risco de heat creep especialmente com PLA em clima quente. Para o maker brasileiro isso não é detalhe: verão em oficina fechada é exatamente o cenário descrito. Se a impressão travar no meio, o problema pode virar entupimento — e aí vale o guia de como desentupir o bico da impressora 3D.
Para PETG e FLEX, a Prusa registra outro comportamento: risco de filamento excedente grudar na superfície durante a passada. Antes de culpar o ironing, garanta que seu PETG está seco — filamento úmido já produz fios e bolhas por conta própria, e você acabaria calibrando em cima do problema errado. Nosso guia de como secar filamento de impressão 3D resolve essa variável antes do teste.
Já os filamentos com carga de madeira aparecem na base de conhecimento da Prusa como caso de resultado subótimo nos testes deles. Não é veto, mas é expectativa a ajustar.
Quando o ironing na impressão 3D não compensa
Vale mais a decisão de não usar do que a configuração perfeita. Pule o ironing quando:
- A peça é orgânica ou redonda — a Prusa lista formas orgânicas e figuras como caso ruim; você paga tempo e não ganha superfície.
- A face plana não é paralela à mesa — o efeito depende da geometria estar deitada; inclinada, não funciona como esperado.
- O topo vai ficar escondido — parte interna de conjunto montado não justifica o custo de tempo.
- A peça é pequena e quase toda plana — proporcionalmente é onde o acréscimo de tempo mais pesa, segundo o blog da Prusa.
- O topo já está ruim por outra causa — poucas camadas de topo ou preenchimento fraco viram topo afundado, e o ironing só passa o ferro no defeito. Discussões na comunidade UltiMaker mostram exatamente esse cenário: ironing mal ajustado deixa o topo pior do que estava.
- Você precisa de bordas nítidas ou de brilho — lembre que a Prusa assume bordas menos nítidas e superfície mais fosca.
- Você usa filamento com carga de madeira — expectativa reduzida, conforme os testes da Prusa.
Sobre o item 5: se o seu topo afunda ou aparece com furinhos, o problema é estrutural, não de acabamento. Comece revisando quantas paredes usar na impressão 3D e a porcentagem de infill — sem base sólida embaixo, não há ferro que resolva.
Calibrando o seu ironing em 4 impressões
Não tente acertar tudo de uma vez. Mude uma variável por vez e olhe a peça sob luz rasante:
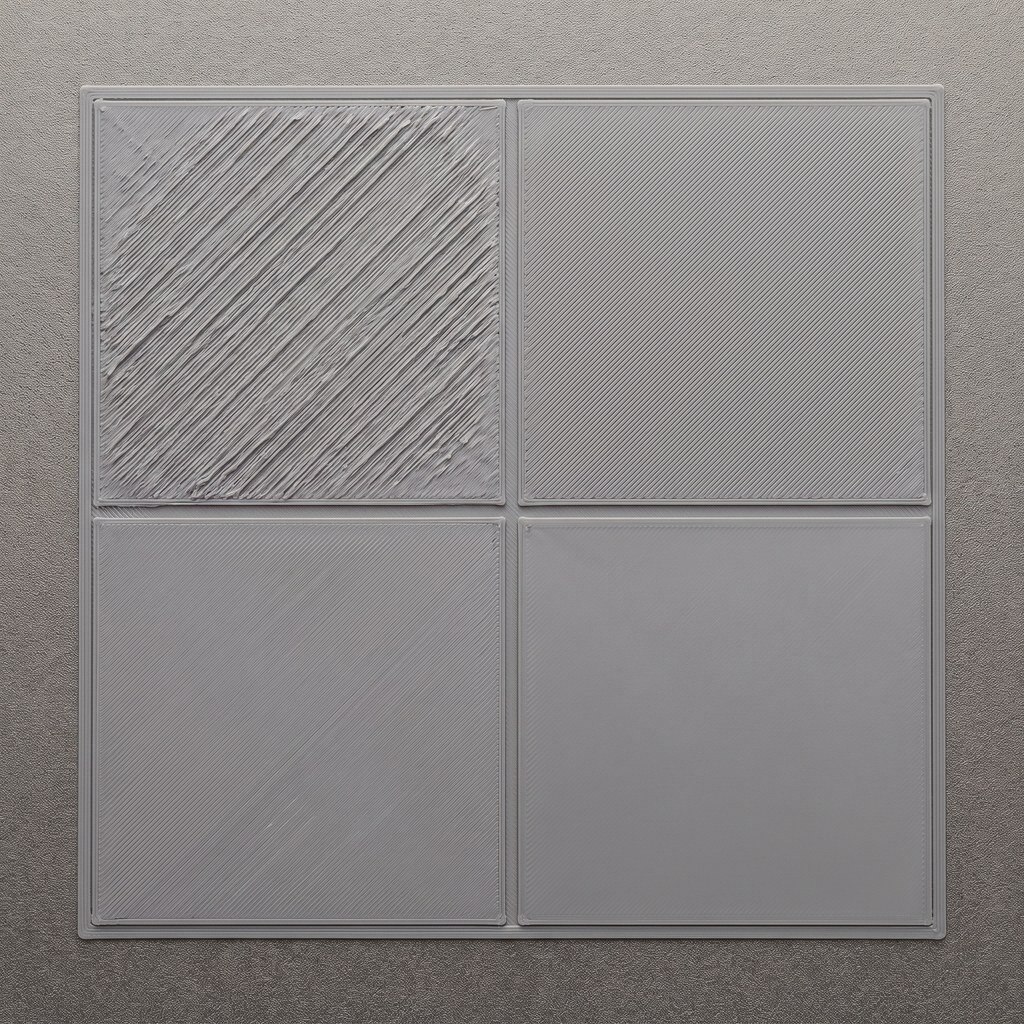
1. Imprima a referência. Uma placa simples, algo como 60 × 60 × 3 mm, sem ironing. Essa é a sua base de comparação. Se ela já sair com falha de topo, pare: o problema é anterior.
2. Ative no modo mais barato. Comece com topmost surface only e os valores padrão do seu fatiador. É a configuração que menos custa tempo e já responde se o recurso ajuda na sua máquina.
3. Ajuste o flow em passos pequenos. O guia da Printago para o PrusaSlicer dá o critério certo: se a superfície parecer sub-preenchida, suba o flow; se parecer sobre-extrudada, desça. Passos pequenos, uma impressão por valor.
4. Só então mexa em espaçamento e ângulo. Mantenha o espaçamento igual ou menor que o diâmetro do bico, como recomenda a wiki do Orca. Se aparecerem listras no reflexo, teste o ângulo fixo — é a função declarada dele contra o tiger striping.
Guarde o perfil vencedor por material. O que funciona no PLA raramente é o mesmo número do PETG, justamente pelos comportamentos térmicos diferentes que a Prusa descreve.
Perguntas frequentes sobre ironing na impressão 3D
O ironing deixa a peça 100% lisa?
Não. O ironing uniformiza a face superior derretendo as cristas entre as linhas, mas não elimina a textura do processo FDM. A documentação da Prusa registra dois efeitos colaterais: bordas ficam um pouco menos nítidas e superfícies brilhantes tendem a ficar mais foscas. Para acabamento espelhado, ainda é lixa e primer.
Quanto tempo o ironing adiciona à impressão?
Segundo o blog oficial da Prusa, em objetos de proporção aproximadamente cúbica o ironing aumenta o tempo de impressão em cerca de 10% a 20%. Em peças pequenas e majoritariamente planas, como plaquinhas e badges, o acréscimo proporcional é bem maior, porque quase toda a área da peça é superfície de topo.
Ironing funciona bem em PLA, PETG e TPU?
Funciona, com ressalvas documentadas. A Prusa aponta risco de heat creep pelo fluxo baixo e velocidade lenta, principalmente com PLA em clima quente. Para PETG e FLEX, registra risco de filamento excedente grudar na superfície. Filamentos com pó de madeira tiveram resultado subótimo nos testes deles.
Qual a diferença entre "all top surfaces" e "topmost surface only"?
"All top surfaces" passa o ferro em todas as áreas planas voltadas para cima, em qualquer altura da peça. "Topmost surface only" limita a operação ao último topo do objeto. O OrcaSlicer ainda oferece "all solid layers", que inclui camadas sólidas internas e pode aumentar bastante o tempo de impressão.
Preciso calibrar o extrusor antes de ativar o ironing?
Sim. A base de conhecimento da Prusa afirma que o ironing é muito sensível à calibração precisa do extrusor. Com a vazão alta, a passada extra empilha material e o topo piora em vez de melhorar. Calibre o flow rate primeiro e só depois ative o recurso no fatiador.
Veredito: vale a pena ligar o ironing?
Vale — desde que você saiba onde. Em tampas, plaquinhas, bases, faceplates e qualquer peça com um topo plano grande e visível, o ironing na impressão 3D entrega ganho real de acabamento por um custo de tempo declarado de 10% a 20% em objetos de proporção cúbica. Em peça orgânica, em superfície inclinada ou em topo que ninguém vai ver, é tempo jogado fora.
O erro mais comum não é escolher o número errado: é ligar o recurso com a vazão descalibrada e esperar mágica.
Faça hoje: imprima a placa de 60 × 60 × 3 mm sem ironing, depois a mesma placa com topmost surface only nos valores padrão do seu fatiador. Compare as duas sob luz rasante e conte nos comentários qual fatiador você usa e que flow funcionou na sua máquina — a gente vai montando a tabela de referência da comunidade brasileira.
- ironing na impressão 3D
- impressão 3d
- OrcaSlicer
- Cura
- PrusaSlicer
- acabamento
- topo liso
Publicado originalmente no Confia Maker.Ver o artigo original