Tolerância na Impressão 3D: Como Fazer Peças Encaixar
Sua peça imprimiu bonita mas não encaixa? Entenda por que o furo sai menor, quanta folga usar em cada encaixe e como corrigir com a compensação X-Y do fatiador.
 Equipe Confia Maker12 min de leitura
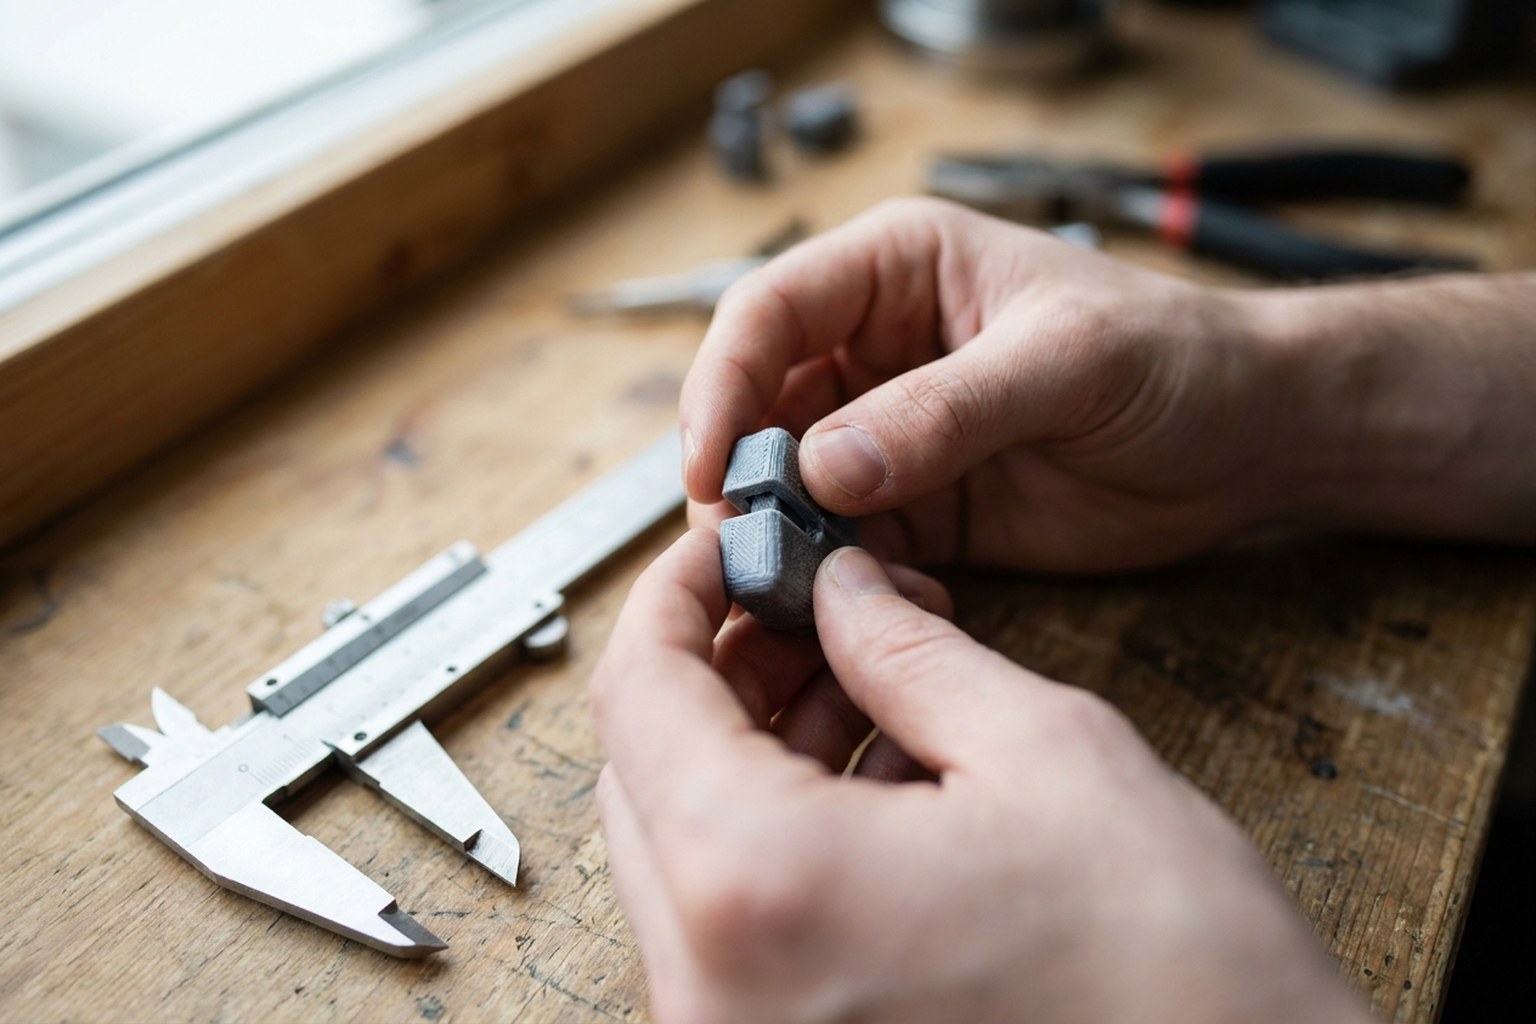
A impressão saiu limpa: sem stringing, sem empenar, camadas bonitas. Aí você pega as duas metades para montar e... não entra. Ou entra e fica bamba.
Esse é o momento em que todo maker descobre que imprimir bonito e imprimir certo são coisas diferentes. A tolerância na impressão 3D é exatamente isso: o quanto a peça que sai da máquina difere do desenho que você fatiou — e quanta folga você precisa deixar no projeto para que duas peças se encontrem sem lixa e sem martelo.
A boa notícia: isso não é sorte, é medida. Aqui você vai entender por que o furo sai menor que o desenho, quanta folga usar em cada tipo de encaixe, como medir com paquímetro e como corrigir usando a compensação X-Y do fatiador.
Por que a peça sai maior e o furo sai menor
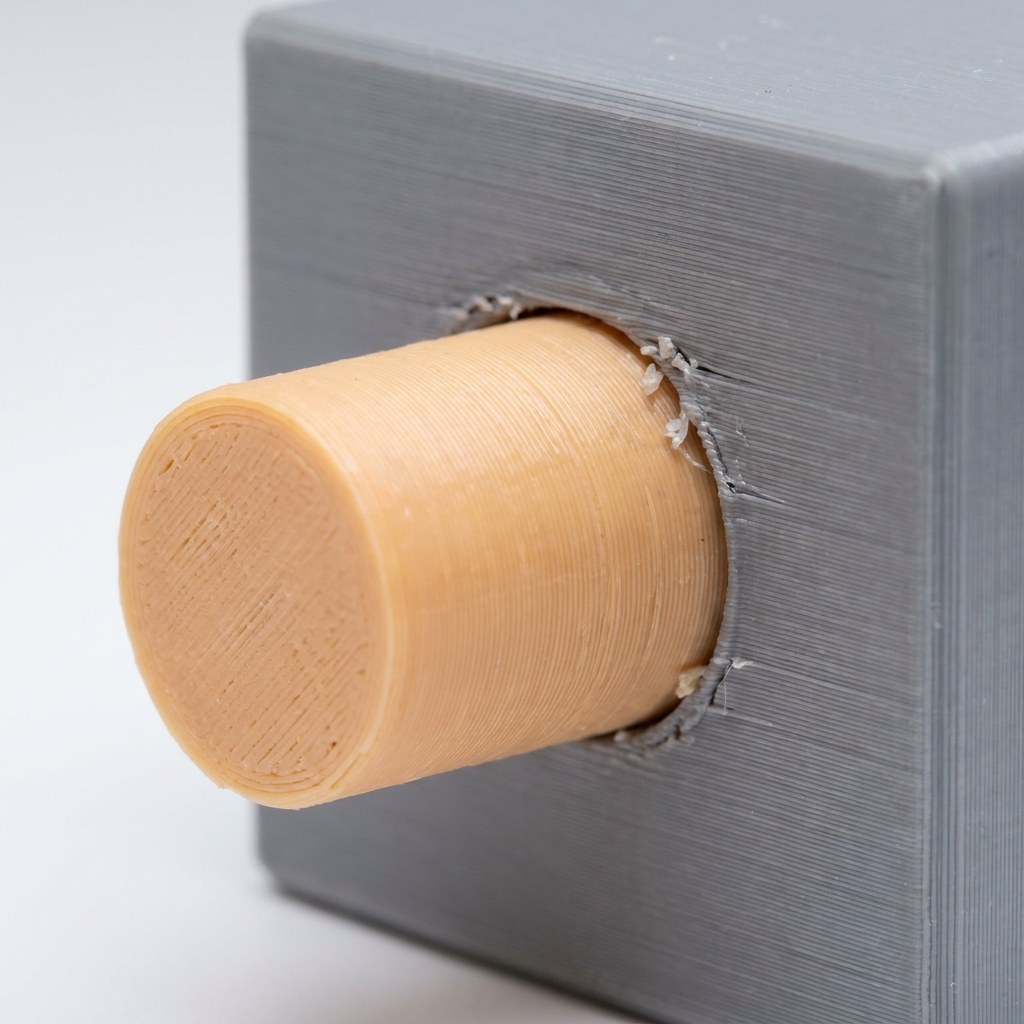
Se você já mediu uma peça impressa com paquímetro, provavelmente notou o padrão: o bloco sai um pouco maior que o modelo e o furo sai um pouco menor. Não é coincidência, e o manual do Slic3r sobre erros dimensionais lista as causas com clareza.
Contração do plástico. O material encolhe ao esfriar, e cada polímero encolhe de um jeito — a contração pode inclusive variar com a temperatura de impressão.
Excesso de material no lado côncavo. Ao extrudar em curva, mais material por unidade de distância é depositado no lado interno da curva. Esse excesso reduz o raio interno — ou seja, come o seu furo por dentro.
Aproximação poligonal do STL. Arquivo STL só guarda triângulos planos. Um furo circular vira, na prática, um polígono. Quanto menos segmentos, menor a área útil do furo. Isso se resolve no CAD, aumentando a contagem de segmentos antes de exportar (ou exportando em 3MF/STEP quando possível).
Cantos arredondados. O plástico tende a arredondar cantos vivos, o que também reduz a área interna do furo.
Folga mecânica e ondulação. Correias frouxas causam backlash e produzem erros diferentes em X e em Y. Z wobble e variação no diâmetro do filamento entram na mesma conta.
Repare que quase nada disso é "impressora ruim": é comportamento normal de FDM. Mas antes de compensar no software, garanta o básico. Se a vazão está errada, a parede sai com largura errada e todo o resto desanda — calibrar o flow rate vem antes de qualquer compensação. O mesmo vale para o pé de elefante, que engorda a base da peça — bem onde muita gente encosta o paquímetro sem perceber.
Tolerância na impressão 3D não é a mesma coisa que folga
Os dois termos vivem sendo trocados, e isso atrapalha na hora de projetar.
Tolerância é a variação aceitável de uma medida — por exemplo, 10 mm ± 0,2 mm. É uma característica do seu processo: máquina, material, geometria.
Folga (ou clearance) é o espaço que você coloca de propósito entre duas peças para que elas encaixem, deslizem ou girem. É uma decisão de projeto.
A diferença importa porque você não controla a tolerância diretamente — você a mede e projeta em cima dela.
E quanto vale essa tolerância? Depende do processo. Segundo levantamento da MUV sobre tolerância dimensional, as faixas típicas são:
| Processo | Tolerância geral | Recursos finos |
|---|---|---|
| FDM | ± 0,2 – 0,5 mm | ± 0,1 – 0,2 mm |
| SLA (resina) | ± 0,05 – 0,15 mm | ± 0,025 – 0,05 mm |
| SLS | ± 0,15 – 0,3 mm | ± 0,1 – 0,15 mm |
Há divergência entre fontes — uma referência de tolerâncias e ajustes aponta, para FDM bem calibrada, algo em torno de ± 0,1 a 0,3 mm em XY e ± 0,05 a 0,2 mm em Z, com a precisão em Z geralmente melhor porque é comandada por fuso, não por correia.
Não trate nenhuma dessas faixas como a verdade da sua máquina. Trate como ordem de grandeza. A sua tolerância real sai do teste que a gente vê mais adiante.
Quanta folga usar em cada tipo de encaixe
Aqui vale a regra do maker prático: comece por um valor de referência de tolerância na impressão 3D e ajuste com base no que a peça de teste mostrar.
Um ponto de partida bastante usado, segundo o guia de tolerâncias da 3D Fila, é 0,2 a 0,4 mm de folga total, ou metade do diâmetro do bico. Com bico de 0,4 mm, isso dá 0,2 mm. Para áreas que precisam de movimento garantido, a mesma referência recomenda manter no mínimo 0,3 mm de folga.
Detalhando por tipo de encaixe (valores de folga total compilados na referência de tolerâncias e ajustes citada acima, que assume impressora calibrada com bico de 0,4 mm e camada de 0,2 mm):
| Tipo de encaixe | PLA | PETG | ABS | Uso típico |
|---|---|---|---|---|
| Livre / frouxo | 0,3 – 0,4 mm | 0,3 – 0,5 mm | 0,3 – 0,5 mm | Dobradiças, juntas com jogo |
| Deslizante | 0,15 – 0,25 mm | 0,2 – 0,3 mm | 0,2 – 0,3 mm | Gaveta, pistão, trilho |
| Prensado (interferência) | 0,0 – 0,1 mm | 0,05 – 0,15 mm | 0,05 – 0,15 mm | Pino que entra sob pressão |
Três observações que evitam frustração:
- Folga total ≠ folga por lado. Se a tabela pede 0,2 mm de folga total num eixo dentro de um furo, o furo cresce 0,2 mm no diâmetro — e não 0,2 mm de cada lado.
- Folga zero costuma não montar. Como o furo já sai menor por natureza, "zero no CAD" vira interferência na prática — ótimo quando você quer aperto, problema quando não quer.
- Bico maior, parede mais larga, menos resolução de detalhe. Se você imprime muito encaixe fino, o tamanho do bico que você usa entra na conta.
O que muda por material e por geometria
PLA e PETG têm alta estabilidade dimensional em FDM, enquanto ABS e nylon apresentam variação maior — o que faz sentido, já que a contração ao esfriar é a causa raiz. Se a peça precisa de encaixe fino e você tem liberdade de material, começar pelo PLA elimina uma variável. A escolha entre PLA e PETG para cada projeto muda inclusive a folga que você vai precisar, como mostra a tabela acima.
Geometria também pesa: espessura de parede, mudança de seção e balanços influenciam a variação dimensional final. Uma parede fina e alta não segura a mesma precisão de um bloco maciço.
E vale repetir o ponto mais desconfortável, nas palavras da própria 3D Fila: "a calibração ajuda, mas nunca elimina as variações entre máquinas, cores e materiais". Para peça funcional que precisa montar, o caminho é projetar com folga, não confiar que a máquina vai acertar na mosca.
Como rodar o teste de tolerância no OrcaSlicer
Chega de tabela genérica: o número que interessa é o da sua máquina, com o seu filamento. O OrcaSlicer traz um teste pronto para isso.
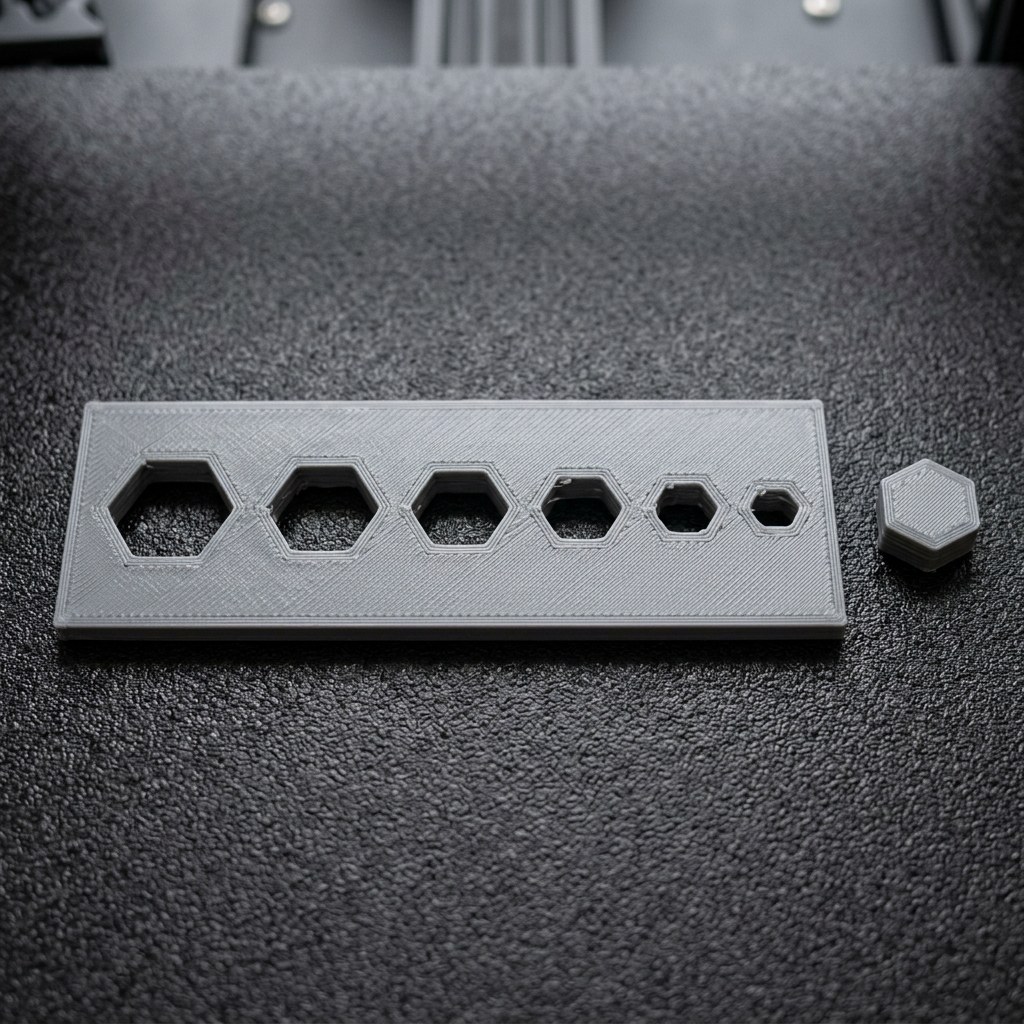
O modelo de calibração de tolerância do OrcaSlicer é uma base com seis furos hexagonais, cada um com uma tolerância diferente: 0,0 mm, 0,05 mm, 0,1 mm, 0,2 mm, 0,3 mm e 0,4 mm, acompanhada de um hexágono de teste.
O passo a passo:
- Abra o menu de calibração do OrcaSlicer e escolha o teste de tolerância (Orca Tolerance Test). Ele abre um projeto já com o modelo.
- Selecione a impressora, o filamento e o perfil de processo que você realmente usa. Testar com um perfil e produzir com outro invalida o resultado.
- Fatie e imprima.
- Teste o encaixe com uma chave Allen de 6 mm ou com o próprio hexágono impresso incluído no modelo.
- Veja qual furo encaixa "no ponto" — nem frouxo, nem forçado. Aquele valor é a folga de projeto que a sua combinação máquina + material pede.
- Use paquímetro para medir os furos e o hexágono e, a partir daí, ajuste a compensação X-Y de furo e de contorno. Repita até chegar na precisão que você quer.
Em outro fatiador o conceito é o mesmo, só muda o nome do menu — veja o comparativo entre OrcaSlicer, Cura e PrusaSlicer.
Meça direito e compense no fatiador
Descobrir a folga que encaixa já resolve a maioria dos projetos. Mas para a peça sair com a medida do desenho, você precisa medir com paquímetro e transformar o erro em ajuste no fatiador.
Como medir com paquímetro sem se enganar
Metade dos "erros de tolerância" que aparecem na comunidade são, na verdade, erros de medição. Alguns cuidados que mudam o resultado:
- Meça a peça fria. O plástico contrai ao esfriar. Medir peça morna entrega um número que não existe mais dez minutos depois.
- Fuja da base. As primeiras camadas podem estar alargadas por pé de elefante. Meça na altura média da peça, não encostado na mesa.
- Meça X e Y separadamente. Como folga mecânica gera erro diferente em cada eixo, uma medida só esconde o problema. Marque a orientação da peça antes de tirá-la da mesa.
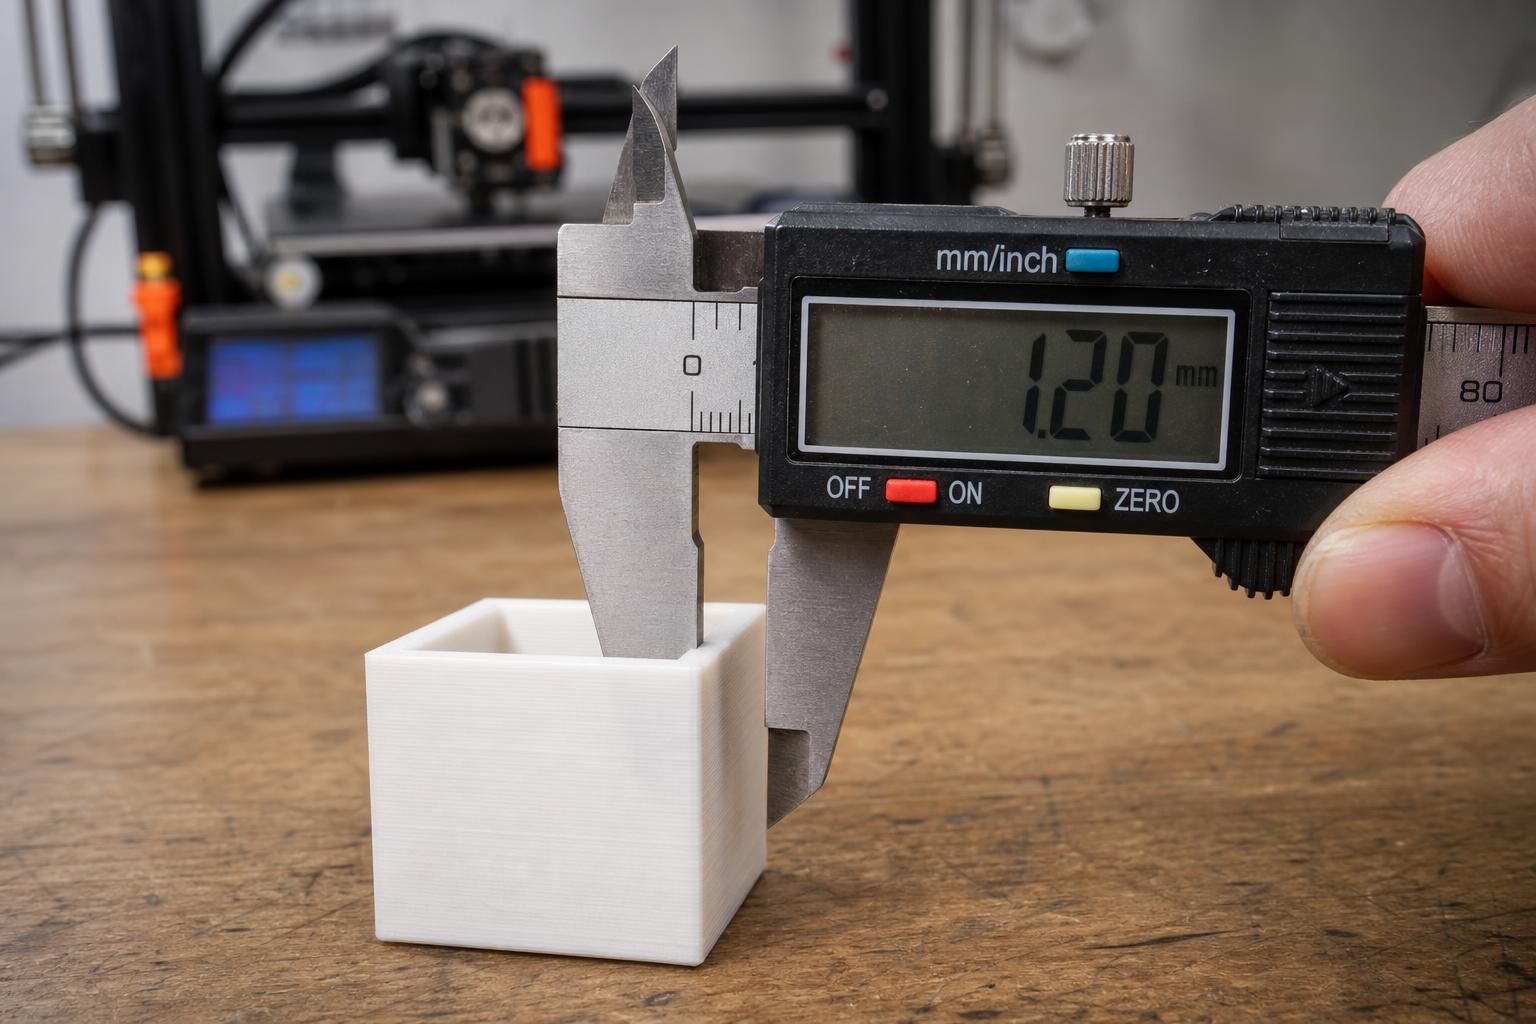
- Meça o mesmo ponto três vezes. Paquímetro apertado demais deforma plástico: pressão leve e repetição.
- Cheque também o modelo. Confirme a medida nominal no CAD antes de culpar a impressora — furo pequeno pode ser furo poligonizado na exportação.
Se a dimensão varia entre camadas, e não está só deslocada por um valor fixo, o problema não é tolerância: é mecânica ou extrusão. Revise o nivelamento da mesa antes de mexer em compensação.
Compensação X-Y de furo e de contorno
Depois de medir, você tem duas saídas: mudar o modelo (bom quando o modelo é seu) ou compensar no fatiador (bom quando o STL é de terceiro e você não quer editá-lo).
A documentação de precisão do OrcaSlicer descreve dois parâmetros:
- X-Y Hole Compensation — furos expandem ou contraem no plano XY pelo valor configurado. Valor positivo aumenta o furo; negativo diminui.
- X-Y Contour Compensation — mesma lógica, aplicada ao contorno externo da peça.
A própria documentação diz que a função existe "para ajustar levemente as dimensões quando as peças têm problemas de montagem". É literalmente o botão de encaixe. O caminho no OrcaSlicer é Process → Quality → Precision.
Atenção ao sinal e à metade. O manual do Slic3r traz o exemplo mais didático: se os seus furos estão 0,1 mm menores que o projetado, você insere -0,05 na compensação de tamanho XY para corrigir — o sinal negativo encolhe o material para dentro, o que abre o furo. Ou seja: a compensação atua sobre a parede, não sobre o diâmetro inteiro, por isso o valor é metade do erro medido.
Vale saber que os fatiadores diferem aqui. O OrcaSlicer traz parâmetros separados para furo e para contorno, como mostra a documentação citada. Já a compensação de tamanho XY descrita no manual do Slic3r — herdada pelos fatiadores dessa família, como o PrusaSlicer — cresce ou encolhe a forma do objeto como um todo. Se você trocou de fatiador e o encaixe mudou de comportamento, é provavelmente por aí.
E o aviso que economiza tempo: compensação não conserta mecânica. Se a correia está frouxa ou a vazão está errada, o valor de compensação vai mudar toda vez que você trocar de peça. Conserte a causa; use a compensação para o resíduo.
Checklist antes de imprimir a peça final
Antes de mandar aquela impressão longa que precisa encaixar, feche a conta da tolerância na impressão 3D:
- ☐ Flow rate calibrado para o filamento que está na máquina.
- ☐ Primeira camada boa e sem pé de elefante evidente (ou compensação de pé de elefante ativa).
- ☐ Teste de tolerância impresso com este filamento e este perfil.
- ☐ Folga de projeto escolhida pelo tipo de encaixe (livre, deslizante ou prensado).
- ☐ Furos circulares exportados com contagem de segmentos alta no CAD.
- ☐ Compensação X-Y de furo/contorno preenchida a partir da medição, não de chute.
- ☐ Peça medida fria, em X e Y, longe da base.
- ☐ Se a peça é grande, imprimir só a região de encaixe primeiro como protótipo.
Esse último item é o que mais economiza filamento: corte um pedaço de 10 mm de altura só com a interface de encaixe e teste antes. Minutos de impressão evitam horas jogadas fora.
Perguntas frequentes
Qual folga usar para encaixe na impressão 3D?
Um ponto de partida comum é 0,2 a 0,4 mm de folga total, ou metade do diâmetro do bico. Encaixes deslizantes pedem menos (0,15 a 0,3 mm, conforme o material) e encaixes livres pedem mais (0,3 a 0,5 mm). Confirme sempre com um teste impresso no seu filamento.
Por que o furo sai menor do que no desenho?
Por várias causas somadas: o plástico contrai ao esfriar, a extrusão em curva deposita material extra no lado côncavo reduzindo o raio interno, o STL aproxima círculos por polígonos e o plástico arredonda cantos. O resultado prático é furo menor e contorno externo levemente maior.
Preciso de paquímetro para acertar tolerância na impressão 3D?
Ajuda muito, mas dá para começar sem. O teste de tolerância do OrcaSlicer usa furos hexagonais de 0,0 a 0,4 mm e uma chave Allen de 6 mm — você identifica a folga certa pelo tato, sem medir nada. O paquímetro entra quando você quer ajustar a compensação X-Y com precisão.
Qual é a precisão real de uma impressora FDM?
Depende de máquina, material e geometria. As faixas de referência citadas para FDM ficam em torno de ± 0,2 a 0,5 mm em condições gerais e ± 0,1 a 0,2 mm em recursos finos, com fontes divergindo dentro dessa ordem de grandeza. O número que vale é o que você mede na sua máquina.
Compensação X-Y resolve peça que não encaixa?
Resolve o resíduo, não a causa. Se o erro vem de correia frouxa, vazão errada ou primeira camada esmagada demais, a compensação vai precisar de valor diferente a cada peça. Corrija a mecânica e a calibração primeiro; use a compensação para o desvio que sobra.
Conclusão: tolerância na impressão 3D é projeto, não sorte
Tolerância na impressão 3D não é defeito para consertar: é característica do processo, para conhecer e projetar em cima. A peça vai sair um pouco diferente do desenho. Sempre. A diferença entre o maker que sofre e o que monta de primeira é saber quanto.
O caminho é curto: imprima o teste de tolerância com o seu filamento, descubra qual furo encaixa no ponto, adote essa folga nos projetos e, para refinar, meça com paquímetro e ajuste a compensação X-Y.
Faça hoje: rode o teste de tolerância e anote o valor que encaixou perfeito no seu filamento principal. Depois comenta aqui qual número deu na sua máquina — comparar resultado entre impressoras diferentes é o tipo de dado que ajuda a comunidade maker BR inteira.
- tolerância na impressão 3D
- encaixe
- calibração
- OrcaSlicer
- precisão dimensional
- impressão 3d
Publicado originalmente no Confia Maker.Ver o artigo original