Pé de Elefante na Impressão 3D: Causas e Correção
Sua peça alarga na base? Descubra as causas do pé de elefante na impressão 3D e o passo a passo para corrigir: temperatura, Z-offset e compensação no slicer.
 Equipe Confia Maker8 min de leitura
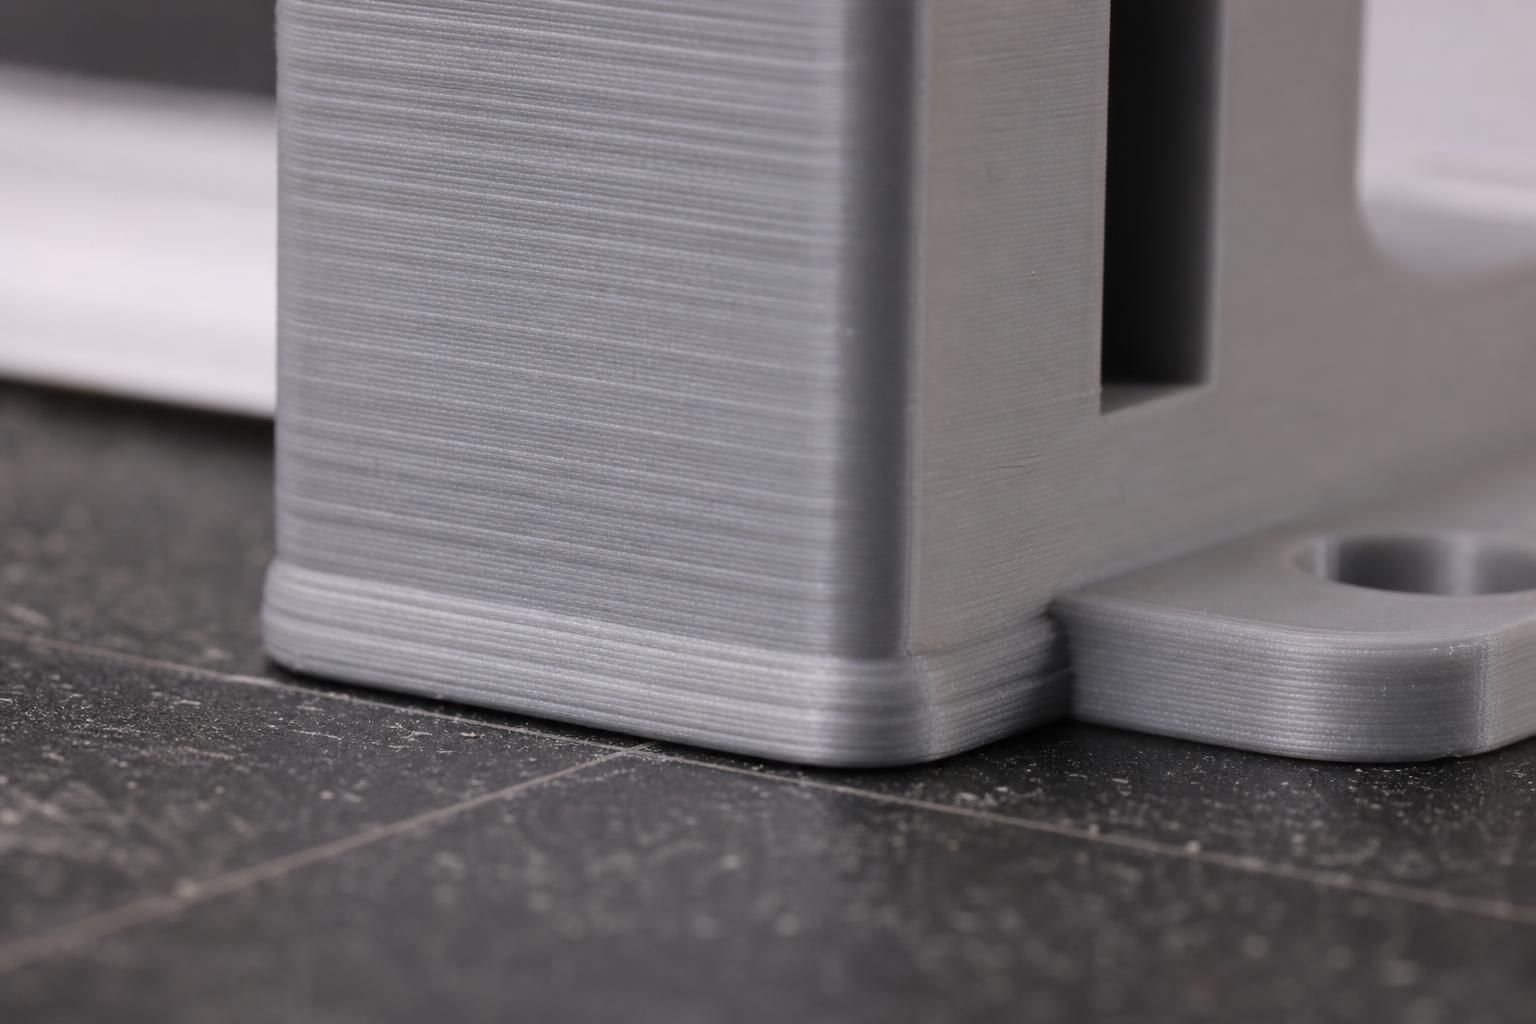
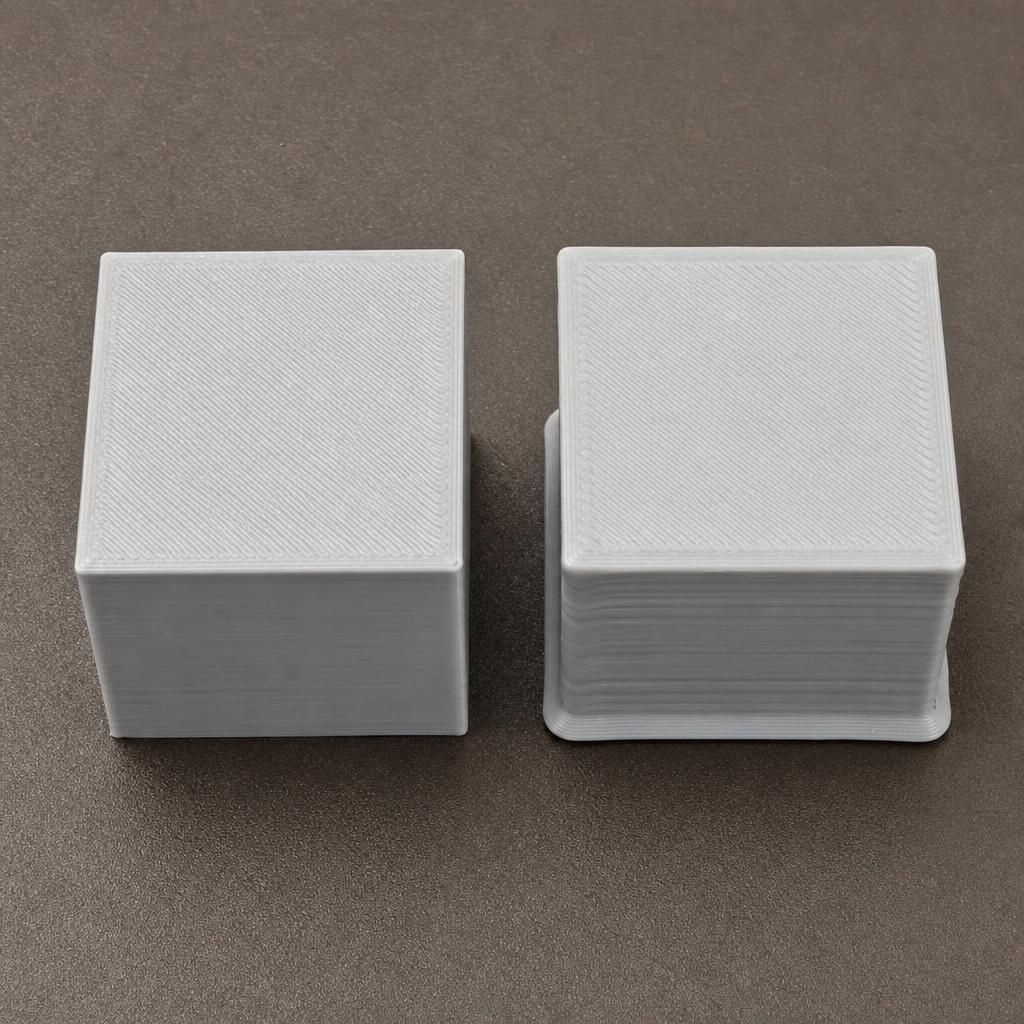
Você tira a peça da mesa e a base ficou mais larga que o resto, com uma "barriga" nas primeiras camadas? Esse defeito tem nome: pé de elefante. Na impressão 3D, o pé de elefante é um dos problemas de primeira camada mais comuns — e, na maioria das vezes, tem correção simples no slicer. Neste guia você vai entender por que a base incha, como identificar o defeito e o passo a passo para eliminá-lo: temperatura da mesa, Z-offset, altura da primeira camada e a compensação do seu fatiador.
Se a sua peça sequer gruda direito, comece pelo básico de adesão antes — veja o guia de primeira camada que não gruda na mesa. Com a aderência resolvida, esse alargamento vira um ajuste fino, não um bicho de sete cabeças.
O que é o pé de elefante (e como identificar)
O termo (do inglês elephant's foot) descreve o momento em que as camadas de baixo da peça ficam mais largas que as de cima, criando um alargamento ou "aba" na base. Segundo a All3DP, a primeira camada é prensada contra a mesa aquecida e, como ainda não esfriou por completo, o peso das camadas superiores a "espreme" para os lados.
Como identificar:
- A base tem alguns décimos de milímetro a mais que o corpo da peça.
- Furos e encaixes na parte de baixo ficam apertados (a peça não encaixa onde deveria).
- Visualmente, parece que a peça "derreteu" levemente na base, formando uma saia.
Não confunda com brim — uma borda de adesão que você adiciona de propósito e depois remove — nem com warping, que é quando a base descola e empena para cima por contração ao esfriar. O warping puxa as pontas para cima; a aba na base faz o contrário, incha para os lados. São defeitos opostos, com causas e correções diferentes.
Por que o pé de elefante acontece
Três fatores se combinam para inchar a base:
- Temperatura da mesa alta demais. A cama quente mantém as primeiras camadas moles por mais tempo; elas cedem sob o peso do que vem por cima.
- Bico muito próximo da mesa (Z-offset muito negativo). Se o nozzle esmaga demais a primeira camada, o material escorre para os lados em vez de formar uma linha uniforme.
- Resfriamento insuficiente na base. Sem tempo (ou ventilação) para solidificar, a primeira camada absorve calor das camadas seguintes e continua deformando.
Ou seja: é quase sempre um problema de calor + pressão na primeira camada. Peças grandes e pesadas sofrem mais, porque há mais massa empurrando a base ainda mole. É por isso que os ajustes abaixo atacam exatamente esses dois eixos — calor e pressão — em vez de tentar "esconder" o defeito depois de pronto.
Ajuste a temperatura da mesa (e do bico)
O primeiro teste é reduzir a temperatura da mesa. A Bambu Lab e a All3DP recomendam baixar em torno de 5 a 10 °C e reimprimir só a base para comparar. Faça um degrau de cada vez — cair demais compromete a adesão e você troca um problema por outro.
Se o alargamento for grande, a All3DP observa que só a compensação no slicer não resolve: reduzir a temperatura do bico em 5 a 10 °C costuma ter mais efeito, porque a primeira camada esfria mais rápido e absorve menos calor das camadas de cima.
Trate esses valores como ponto de partida, não como número mágico. A temperatura ideal muda conforme o filamento (PLA, PETG, ABS) e a sua máquina — se quiser entender o impacto do fluxo nas dimensões da peça, vale calibrar antes o flow rate da impressão 3D, porque excesso de material também empurra a base para fora.
Calibre o nivelamento e o Z-offset
Um Z-offset bem ajustado é metade da briga. Se o bico está esmagando a primeira camada, ela vai espalhar para os lados por mais que você mexa na temperatura.
- Suba levemente o Z-offset (menos negativo) para reduzir o esmagamento — mas sem exagerar, ou a primeira camada perde adesão.
- Na PrusaSlicer, esse ajuste fica em Printers > General > Z offset, onde valor negativo significa primeira camada mais esmagada, segundo a Prusa Knowledge Base.
- Refaça o nivelamento da mesa. Uma cama torta deixa uma região esmagada e outra frouxa ao mesmo tempo — você vê a aba só em um canto da peça, o que é sinal clássico de nivelamento irregular.
A ideia é achar o ponto em que a primeira camada gruda bem sem ser prensada além do necessário. Máquinas com nivelamento automático ajudam, mas ainda dependem de um Z-offset base bem calibrado.
Use a compensação de pé de elefante no slicer
Todos os fatiadores modernos têm um ajuste dedicado que encolhe a primeira camada para compensar o alargamento:
- PrusaSlicer / SuperSlicer: parâmetro Elephant foot compensation, em milímetros — ele chanfra as camadas de baixo para cancelar a dilatação, conforme a documentação da Prusa.
- Bambu Studio / OrcaSlicer: parâmetro Elephant foot compensation, também em mm (em Quality > Precision).
- Cura: não tem um campo com esse nome; use Initial Layer Horizontal Expansion com valor negativo. A All3DP sugere começar em torno de -0,1 a -0,2 mm e ajustar — valor positivo só piora o defeito.
Como referência, a All3DP cita que cerca de 0,2 mm de compensação costuma funcionar bem para o bico padrão de 0,4 mm. Comece baixo, imprima um cubo de calibração e suba aos poucos: compensar demais deixa a base menor que o projeto e afrouxa encaixes. O ajuste é rápido, mas é fino — vá de 0,05 em 0,05 mm.
Ajuste o modelo: chanfro na base
Quando você não quer mexer no perfil de impressão — ou o defeito insiste mesmo com a compensação ligada —, dá para resolver no próprio modelo. A All3DP sugere modelar a base levemente afunilada para compensar a dilatação; na prática, um chanfro (bisel) leve a 45° na aresta de baixo — algo em torno de 0,5 mm, ajustável conforme o tamanho da peça — resolve. Assim, mesmo que a base alargue um pouco, ela expande "para dentro" do chanfro e a peça mantém a medida certa.
Essa é a saída preferida de quem imprime peças funcionais com encaixe, porque não depende de acertar a temperatura no fio e viaja bem entre máquinas diferentes. A desvantagem é ter que editar cada modelo no CAD antes de fatiar — para produção em série, compensa; para uma peça avulsa, o ajuste no slicer costuma ser mais rápido.
Se o alargamento já ficou na peça pronta, ainda dá para salvar lixando a base — o passo a passo está no guia de acabamento em peça impressa 3D.
Checklist rápido anti-pé-de-elefante
Ataque nesta ordem, mudando um parâmetro por vez:
- Confirme que a mesa está nivelada e o Z-offset não está esmagando demais.
- Baixe a temperatura da mesa em 5–10 °C e reimprima a base.
- Se persistir, baixe a temperatura do bico em 5–10 °C.
- Ative a compensação no slicer (ou Initial Layer Horizontal Expansion negativa no Cura), começando em ~0,1–0,2 mm.
- Para peças críticas, chanfre a base no modelo.
- Reimprima só a base (não a peça inteira) a cada teste para economizar tempo e filamento.
Mudar tudo de uma vez esconde qual ajuste resolveu — vá de um em um, como em qualquer calibração, igual ao processo de calibrar a retração. Anote o que mudou a cada tentativa; em duas ou três impressões de teste você fecha o perfil da sua máquina.
Perguntas frequentes
Pé de elefante e warping são a mesma coisa?
Não. No pé de elefante a base incha e alarga para os lados por excesso de calor e pressão. No warping a base descola e empena para cima por contração ao esfriar. São defeitos opostos, com correções diferentes: um pede menos calor na base, o outro pede mais adesão.
Qual o melhor valor de compensação?
Depende da máquina, do bico e do material. A All3DP cita cerca de 0,2 mm como ponto de partida para bicos de 0,4 mm. Comece baixo (0,1 mm), imprima um cubo e aumente aos poucos até a base ficar reta, sem encolher além do projeto.
Baixar a temperatura da mesa não vai soltar a peça?
Pode, se você exagerar. Por isso reduza em degraus de 5 °C e observe a adesão. Se a peça começar a descolar, volte um passo e resolva o defeito pela compensação no slicer em vez da temperatura.
O pé de elefante afeta a precisão da peça?
Sim, principalmente em encaixes e furos na base, que ficam mais apertados. Para peças funcionais, corrigir o alargamento (ou chanfrar a base) é essencial para manter a tolerância dimensional dentro do projeto.
Preciso recalibrar para cada filamento?
Idealmente sim. PLA, PETG e ABS têm temperaturas e comportamento de resfriamento diferentes, então o valor de compensação e as temperaturas mudam de um material para outro. Salve um perfil por filamento no seu slicer.
O pé de elefante assusta quem está começando, mas é um dos defeitos mais fáceis de domar na impressão 3D: quase sempre é calor e pressão sobrando na primeira camada. Ataque nivelamento e Z-offset, baixe a temperatura da mesa (e do bico, se preciso) em degraus de 5 a 10 °C e, por fim, ligue a compensação do seu slicer. Para peças de encaixe, um chanfro na base resolve de vez.
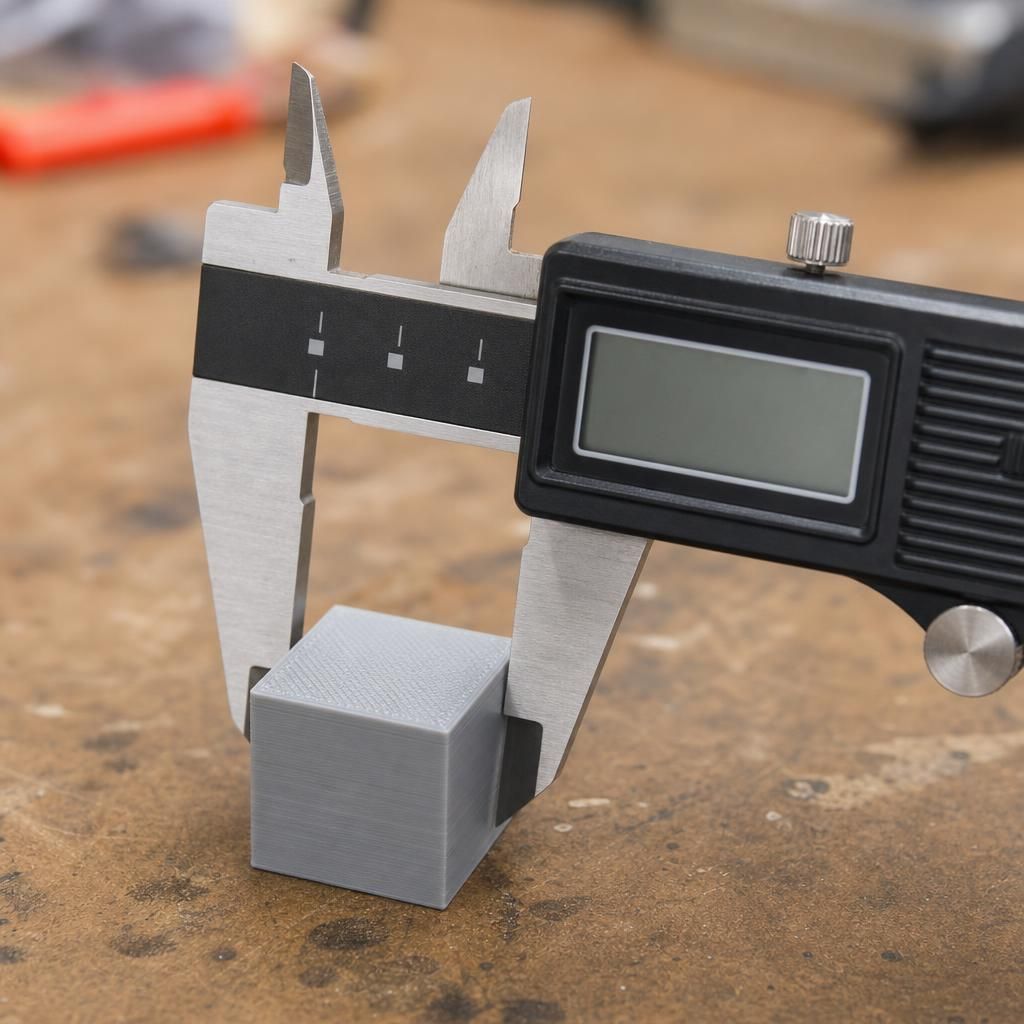
Agora é sua vez: imprima um cubo de calibração de 20 mm, aplique um ajuste por vez e meça a base com um paquímetro. Deu certo? Conta nos comentários qual combinação funcionou na sua máquina — e veja outros guias de troubleshooting no blog do Confia Maker.
- impressão 3d
- pé de elefante
- elephant foot
- primeira camada
- troubleshooting FDM
- calibração
Publicado originalmente no Confia Maker.Ver o artigo original