Como Nivelar a Mesa da Impressora 3D: Guia Passo a Passo
Sua peça descola e vira espaguete? Aprenda a nivelar a mesa da impressora 3D pelo método da folha, ajustar o Z-offset e entender o nivelamento automático.
 Equipe Confia Maker8 min de leitura
A peça começa linda e, três camadas depois, descola e vira espaguete? Nove em cada dez vezes o culpado não é o filamento nem o slicer — é a mesa desnivelada. Saber como nivelar a mesa da impressora 3D é a habilidade mais básica (e mais ignorada) do FDM: é ela que garante que a primeira camada gruda parelha do começo ao fim.
Neste tutorial você vai nivelar a mesa do zero pelo método da folha de papel, ajustar o Z-offset e entender o nivelamento automático — sem chute, com valores de referência e o porquê de cada passo.
Por que nivelar a mesa é o passo que decide sua impressão
A impressão 3D FDM constrói a peça camada por camada. Se a primeira camada não adere de forma uniforme, todo o resto vem comprometido. Por isso guias de referência do setor, como o guia de nivelamento do All3DP, tratam o nivelamento como pré-requisito nº 1 do sucesso na impressão.
O objetivo é simples: manter a mesma distância entre o bico e a mesa em toda a área de impressão. Se o bico fica longe demais em algum ponto, o filamento não cola — é a causa clássica da primeira camada não gruda na mesa. Se fica perto demais, o plástico é raspado, entope o bico e pode gerar pé de elefante.
Pense na distância bico–mesa como um espectro: longe demais e o filamento sai "no ar", sem colar; perto demais e o bico raspa a mesa, entope e marca a superfície. O ponto certo fica no meio — e é o mesmo em toda a área da mesa. É isso que o nivelamento busca.
Uma mesa nivelada e uma primeira camada bem ajustada resolvem, sozinhas, boa parte dos defeitos de adesão que assombram quem está começando.
Nivelamento (tramming) x Z-offset: não confunda os dois
Esse é o ponto onde a maioria dos iniciantes se perde. São duas coisas diferentes:
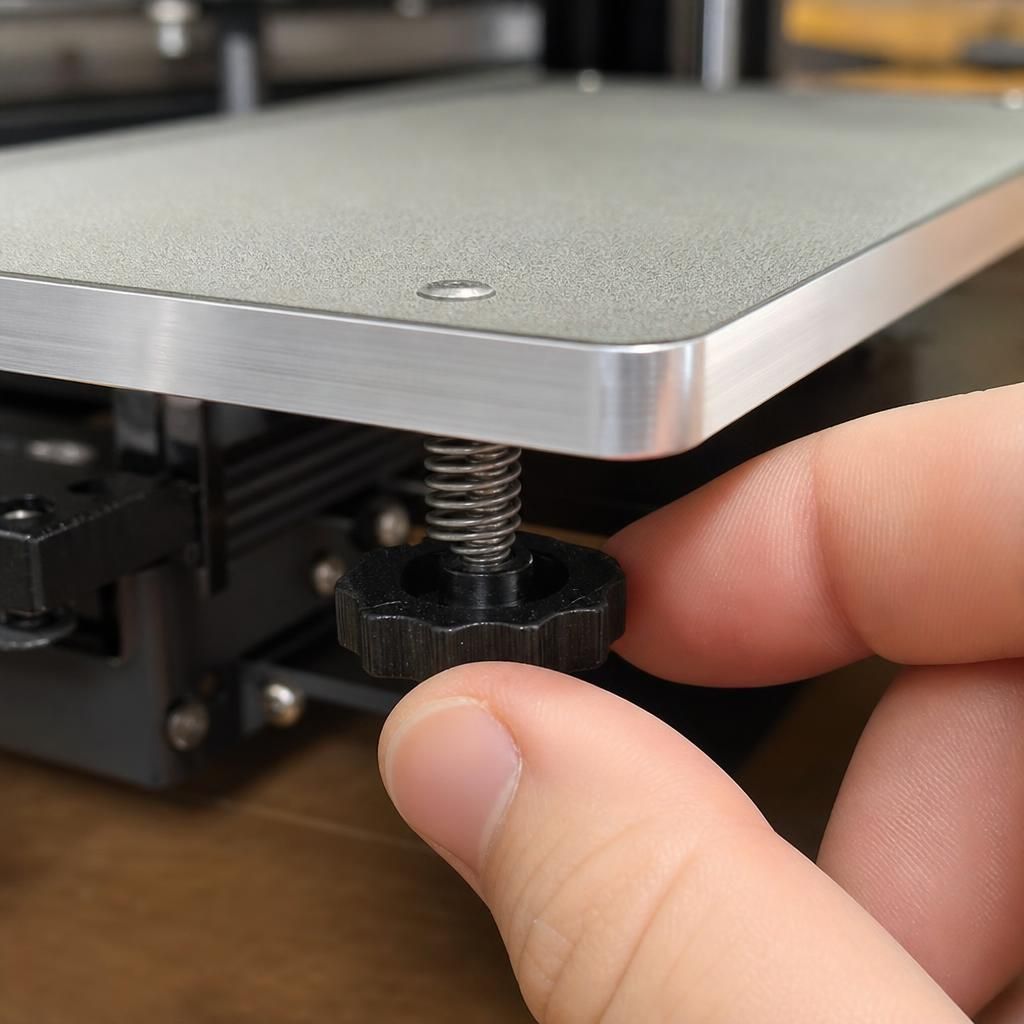
- Nivelamento (tramming): deixar a mesa plana e paralela ao movimento do bico. É o ajuste dos quatro cantos (parafusos/molas ou ajuste guiado).
- Z-offset: a distância global entre o bico e a mesa quando a impressora está na altura zero. É o ajuste fino que define a "esmagadinha" da primeira camada.
A regra de ouro: nivele primeiro, ajuste o Z-offset depois. Nunca tente compensar uma mesa torta mexendo só no Z-offset — se o lado esquerdo está alto, abaixar o Z-offset para consertar deixa o lado direito baixo demais. Tramming corrige inclinação; Z-offset corrige altura geral.
Antes de começar: aqueça a mesa e limpe o bico
Três cuidados evitam nivelar "no lugar errado":
- Aqueça a mesa (e o bico). Uma mesa fria a 20 °C é plana; a mesma mesa a 60 °C pode empenar de 0,1 a 0,2 mm por expansão térmica. Nivele sempre na temperatura de trabalho do seu filamento (ex.: ~60 °C para PLA). Se quiser entender as faixas por material, veja como calibrar a temperatura de impressão.
- Limpe a ponta do bico. Uma bolota de plástico grudada no bico falseia a distância e estraga o nivelamento. Aqueça e limpe com uma escova de latão ou um pano resistente ao calor.
- Limpe a mesa. Gordura de dedo e poeira atrapalham a adesão. Álcool isopropílico resolve na maioria das superfícies.
Depois disso, mande a impressora fazer o home (auto-home) para referenciar os eixos.
Passo a passo: nivelamento manual pelo método da folha de papel
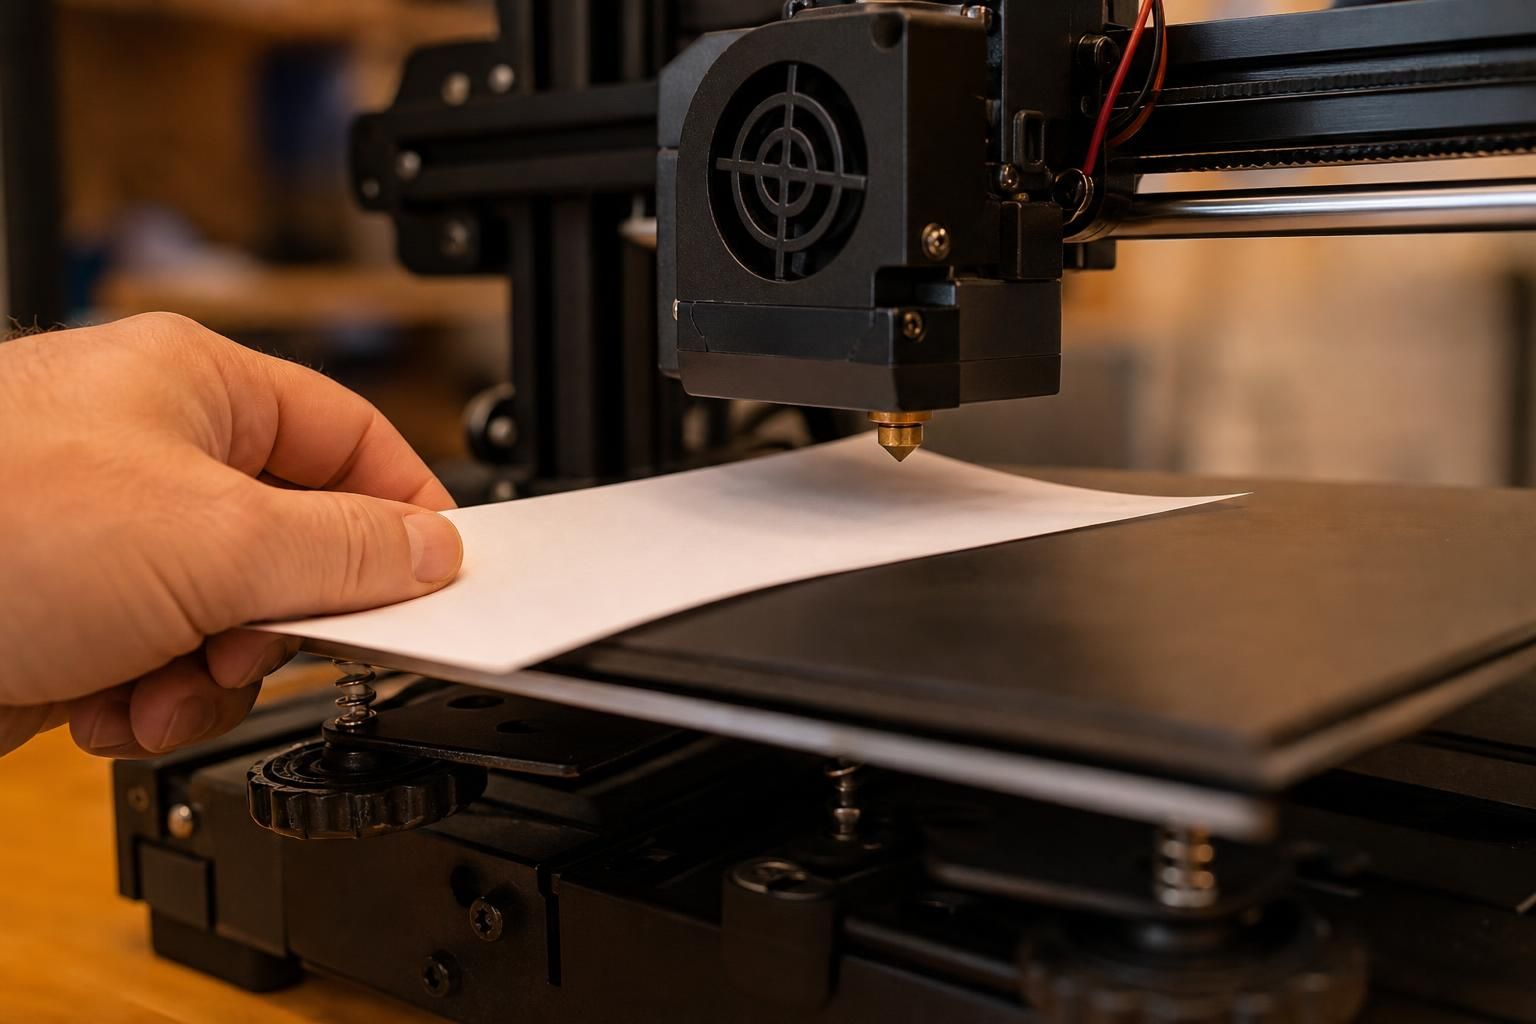
O método da folha de papel é o mais acessível e continua sendo o padrão em impressoras com molas/parafusos, como as Ender. Uma folha de papel comum de impressora tem cerca de 0,10 mm — espessura perfeita para servir de calibrador.
- Com a mesa aquecida e a impressora no home, desligue os motores (Disable Steppers) para mover o bico à mão com leveza.
- Leve o bico ao primeiro canto, a uns 30 mm das bordas.
- Deslize a folha de papel entre o bico e a mesa. Ajuste o parafuso daquele canto até sentir uma leve resistência: o papel desliza, mas com o bico "arrastando" de leve, sem rasgar.
- Repita nos quatro cantos, sempre na mesma sequência.
- Refaça o ciclo dos quatro cantos umas três vezes. Ajustar um canto desalinha um pouco o oposto — a cada passada o erro diminui, até que todos os cantos tenham o mesmo arraste.
Se sua mesa tem um ponto central (5º ponto), confira-o por último. A documentação oficial da Bambu Lab e o guia da MatterHackers seguem exatamente essa lógica de cantos + repetição.
Nunca force o papel nem o parafuso: o "arraste" que você procura é sutil, aquele friccionar de leve. Se o papel prende e amassa, o bico está baixo demais naquele canto; se desliza solto, está alto demais. Um feeler gauge (calibrador de lâminas) de 0,1 mm faz o mesmo trabalho com mais consistência do que o papel, caso você tenha um na bancada.
Ajuste fino do Z-offset para a primeira camada perfeita
Mesa nivelada, hora da esmagadinha. Com a impressão da primeira camada rodando, use o ajuste ao vivo (Babystep Z ou "Z-offset" no menu) para descer ou subir o bico em incrementos de 0,01–0,05 mm.
O alvo de uma primeira camada típica de 0,2 mm é este: linhas bem coladas umas nas outras, superfície levemente lisa, sem sulcos entre os cordões (Z-offset alto demais) e sem transparência/raspagem (Z-offset baixo demais).
A dica é imprimir um "teste de primeira camada" (um retângulo fino que cobre a mesa) e ir ajustando o Babystep enquanto ele imprime. Quando a superfície ficar homogênea nos quatro cantos e no centro, salve o valor. Se ela gruda de um lado e não do outro, o problema é tramming, não Z-offset — volte um passo.
Nivelamento automático: BLTouch, CR Touch e sensores (Bambu, Prusa)
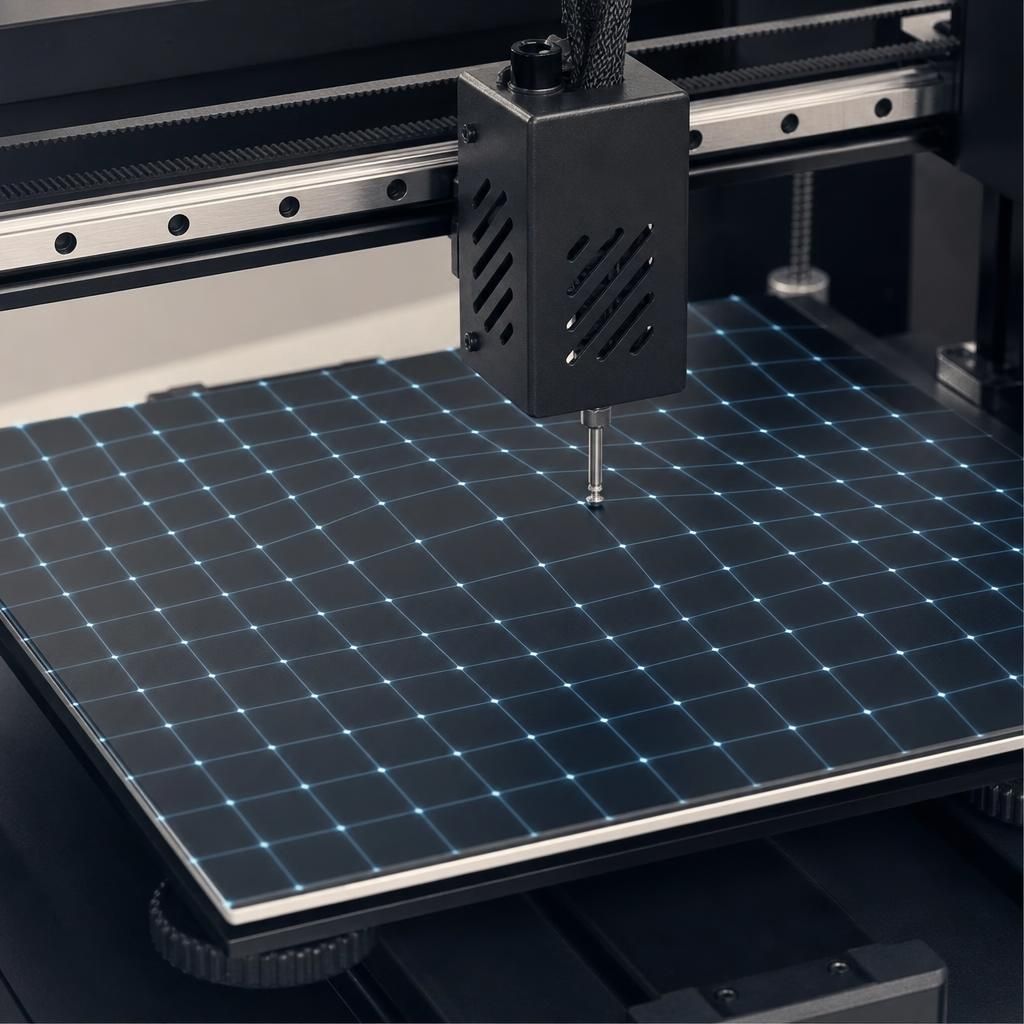
O nivelamento automático (ABL) não elimina a física — ele mede e compensa. Sensores como o BLTouch (da Antclabs) e o CR Touch usam um pino retrátil e um sensor de efeito Hall para tocar a mesa em vários pontos, montando uma malha (mesh) — normalmente 3×3, 4×4 ou 5×5. O firmware usa essa malha para ajustar a altura do bico em tempo real durante a impressão, compensando pequenas ondulações e empenos da mesa.
Impressoras mais modernas trazem soluções próprias: a Bambu Lab (linha X1), por exemplo, cruza dados de sensores independentes (lidar e uma célula de força analógica) para medir a distância bico–mesa com redundância.
Um ponto importante: mesmo com ABL, na maioria das máquinas você ainda precisa fazer o tramming físico dos cantos primeiro. O sensor corrige ondulações finas, não uma mesa grosseiramente torta. Depois de ajustar os cantos, rode a calibração automática de novo para sincronizar. Vale lembrar que empenos severos são um problema mecânico à parte — veja empenamento (warping) na impressão 3D para tratar a causa.
5 erros comuns ao nivelar a mesa (e como evitar)
- Nivelar com a mesa fria. A expansão térmica muda tudo. Sempre aqueça antes.
- Bico ou mesa sujos. Uma bolota no bico ou gordura na superfície falseiam a distância.
- Usar folha grossa demais. Papelão ou papel cartão dão distância errada; use papel de impressora comum (~0,1 mm) ou um feeler gauge.
- Corrigir inclinação com Z-offset. Já falamos: isso só troca o problema de lado. Nivele os cantos primeiro.
- Molas/parafusos desgastados. Se a mesa "desnivela sozinha" a cada impressão, troque as molas por versões mais rígidas (ou apertadores sólidos) — é item de manutenção da impressora.
Perguntas frequentes
Com que frequência preciso nivelar a mesa?
Depende da máquina. Impressoras com molas tendem a sair do nível com o tempo — confira a cada poucas impressões ou quando a primeira camada piorar. Com mesas rígidas e nivelamento automático, o intervalo é bem maior, mas vale checar após transportar a impressora ou trocar a superfície.
Preciso nivelar se tenho nivelamento automático?
Na maioria dos casos, sim: o ABL compensa ondulações finas, mas espera que os cantos já estejam aproximadamente planos. Faça o tramming físico uma vez e deixe o sensor cuidar do ajuste fino a cada impressão. Máquinas totalmente pré-calibradas são a exceção.
Que espessura de papel usar no método da folha?
Uma folha de papel de impressora comum, com cerca de 0,10 mm, é o padrão. Ela serve de calibrador: você quer sentir o bico arrastando de leve no papel sem rasgá-lo. Um feeler gauge (calibrador de lâminas) dá ainda mais precisão, se você tiver um.
Por que a primeira camada gruda de um lado e não do outro?
Isso é sintoma clássico de mesa desnivelada (tramming), não de Z-offset. Um lado está mais longe do bico que o outro. Refaça o nivelamento dos quatro cantos em três passadas, com a mesa aquecida, antes de mexer em qualquer outra configuração.
Qual a altura ideal da primeira camada?
Um valor de partida comum é 0,2 mm, que combina boa adesão com precisão para a maioria dos perfis de FDM. Ele varia conforme o diâmetro do bico e o material, então trate como ponto de partida, não como regra fixa: ajuste o Z-offset até a superfície sair homogênea, sem sulcos nem transparências.
Conclusão
Nivelar a mesa não é bicho de sete cabeças: mesa aquecida, bico limpo, método da folha nos quatro cantos em três passadas e, por fim, o ajuste do Z-offset. Faça isso uma vez com calma e a primeira camada — a fundação de toda peça — para de te dar dor de cabeça.
Agora é sua vez: aqueça a mesa, pegue uma folha de papel e nivele a sua impressora hoje. Deu certo? Comenta aqui embaixo qual máquina você usa e como ficou a sua primeira camada.
- impressão 3d
- nivelamento da mesa
- primeira camada
- z-offset
- FDM
Publicado originalmente no Confia Maker.Ver o artigo original