Como Imprimir com PETG: Guia de Configurações
A peça gruda demais, puxa fio e sai com bolha? Veja as configurações de PETG que os fabricantes publicam e a ordem certa para corrigir cada defeito.
 Equipe Confia Maker11 min de leitura
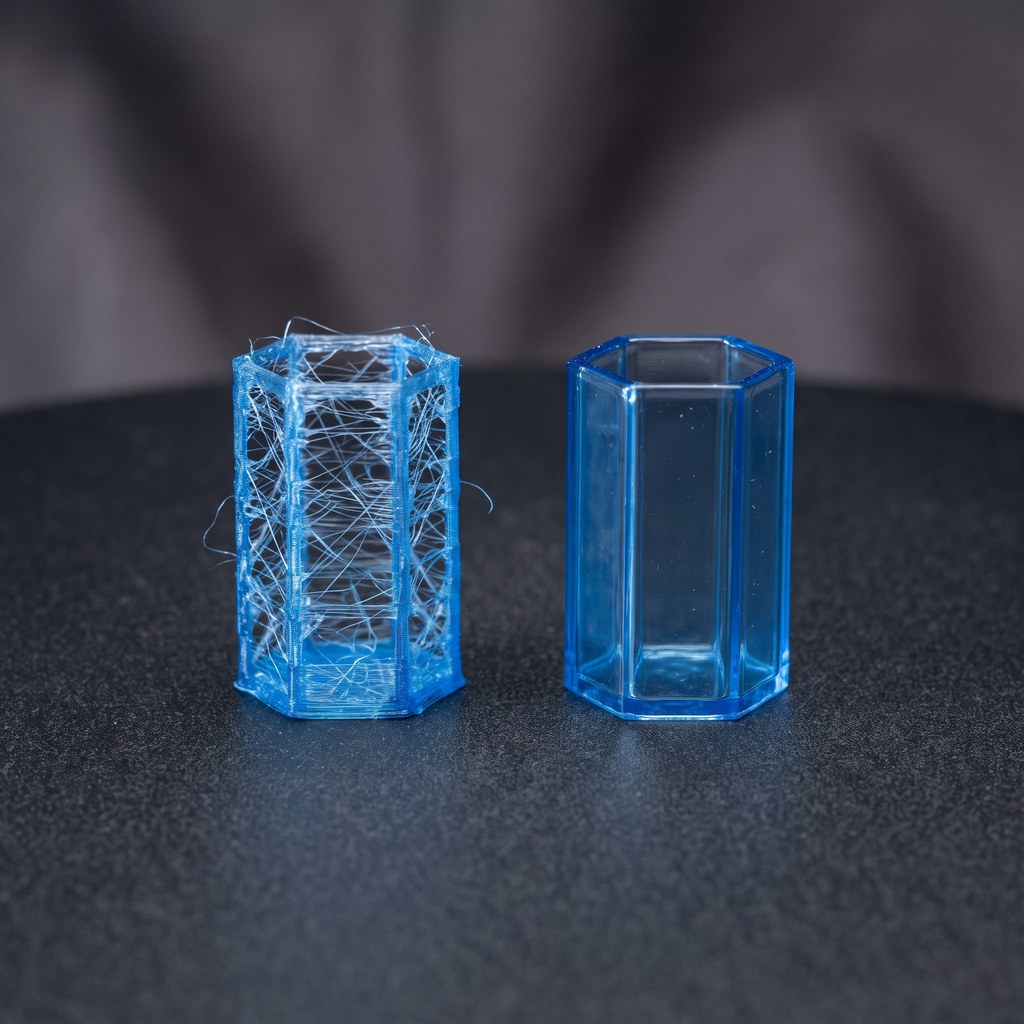
Você trocou o PLA pelo PETG esperando uma peça mais resistente e levou três surpresas: a peça colou na mesa como se tivesse sido soldada, saiu coberta de fiapos e o topo ficou com cara de bolha estourada.
É normal. E tem conserto. Aprender como imprimir com PETG tem menos a ver com achar a temperatura mágica e mais com entender três manias do material: ele gruda demais, ele puxa fio e ele detesta umidade.
Este guia junta o que os próprios fabricantes publicam — Prusa, Polymaker e Creality —, mostra onde eles discordam (e por que isso não é erro), e dá a ordem de ataque para cada defeito clássico do PETG.
Por que o PETG trava quem vem do PLA
O PETG foi posicionado pela indústria como o meio-termo: mais fácil de imprimir que o ABS, porém mais forte e mais resistente ao calor que o PLA, e menos quebradiço que ele — é assim que a Creality descreve o material no guia oficial de PETG.
Esse meio-termo cobra três pedágios que o PLA não cobra:
- Adesão forte demais. O PETG se funde à superfície da mesa com muito mais vontade que o PLA. Em chapa errada, isso vira prejuízo (já volto nisso).
- Tendência a fio. A documentação da Prusa é direta: o PETG "is prone to stringing" — é propenso a formar fios.
- Umidade. A Creality classifica o PETG como "moderadamente higroscópico". Ele não é um nylon, mas absorve o bastante para estragar a superfície da peça.
Tem também um limite térmico que pega muita gente de surpresa. A ficha técnica do PolyMax PETG da Polymaker registra temperatura de transição vítrea (Tg) de 79 °C; a Creality cita a faixa de 80–85 °C para o material em geral, com temperatura de deflexão térmica (HDT) entre 65 e 75 °C.
Tradução prática: PETG aguenta mais calor que PLA, mas não é material de painel de carro fechado no sol. Se a sua dúvida ainda é qual dos dois usar no projeto, vale ler antes o comparativo PLA ou PETG: qual usar em cada projeto.
Configurações de PETG: a tabela de partida
Aqui está o ponto que quase nenhum tutorial admite: os fabricantes não concordam entre si. Veja os números publicados por três fontes oficiais:
| Parâmetro | Prusa (perfil oficial PETG) | Polymaker (ficha técnica PolyMax PETG) | Creality (guia de PETG) |
|---|---|---|---|
| Bico | 230 °C na 1ª camada / 240 °C nas demais | 230 – 260 °C | 230 – 250 °C |
| Mesa | 85 °C na 1ª camada / 90 °C nas demais | 70 – 80 °C | 70 – 90 °C |
| Ventoinha da peça | desligada nas primeiras camadas, depois em metade da potência | OFF – 20% | não especificado |
| Secagem | não especificado | 65 °C por 6 h | não especificado |
Fontes: parâmetros de PETG da Prusa e ficha técnica do PolyMax PETG da Polymaker.
Repare na mesa: 90 °C contra 70 °C é uma diferença enorme. Isso não é um dos dois estar errado. Um perfil de fatiador é casado com uma máquina e uma chapa específicas; uma ficha técnica descreve o polímero em laboratório. São documentos com propósitos diferentes.
O que fazer com isso, na prática:
- Comece pelo rótulo do seu rolo. O fabricante do filamento que está na sua mão é a primeira fonte, não um blog gringo.
- Use o perfil pronto do fatiador para a sua impressora e o material PETG genérico.
- Só então calibre, um parâmetro por vez. A torre de temperatura é o primeiro teste — o passo a passo está em como calibrar a temperatura na impressão 3D.
Travar um número da internet e culpar o material depois é o caminho mais rápido para desistir do PETG.
Como imprimir com PETG na mesa sem arrancar o PEI liso
Este é o erro mais caro do PETG, e ele está documentado em letra garrafal na própria base de conhecimento da Prusa: "Do not print on the smooth PEI sheet as the adhesion may be too strong!" — não imprima na chapa de PEI liso, porque a adesão pode ser forte demais.
O que acontece é simples e doloroso: o PETG se funde ao PEI liso e, na hora de tirar a peça, vem junto um pedaço do revestimento da chapa. A chapa fica marcada para sempre.
A orientação oficial da Prusa tem duas saídas:
- Use chapa texturizada (powder-coated) em vez da lisa; ou
- se for usar PEI liso, passe cola bastão antes de imprimir.
Note a inversão mental necessária: no PETG, a cola bastão não é grude, é desmoldante. Ela entra como camada de sacrifício entre o plástico e o revestimento. É o contrário do que você faz com um PLA que não quer colar.
Se você ainda está decidindo qual superfície comprar, o comparativo PEI texturizado ou liso: qual mesa usar resolve a dúvida por tipo de material.
E vale o básico de sempre: mesa limpa, sem gordura de dedo. Pegar a chapa pela superfície e depois reclamar que "do nada parou de colar" é um clássico — segure pelas bordas e limpe antes de imprimir.
Secagem: o passo que resolve metade dos defeitos
Se a sua peça de PETG sai com a superfície rugosa, com bolhinhas, com estalos audíveis durante a impressão ou com fiapos que você não consegue eliminar no ajuste de retração, pare de mexer no fatiador e seque o filamento.
A ficha técnica do PolyMax PETG traz a recomendação direta: 65 °C por 6 horas.
Esse número não é aleatório. Lembre que a Tg do mesmo material é 79 °C: secar a 65 °C mantém uma margem segura abaixo do ponto em que o filamento começa a amolecer e grudar nas voltas do carretel. Secadora quente demais empena o rolo e cria um problema novo.
Duas observações que economizam tempo:
- Rolo novo também pode estar úmido. Lacre de fábrica não é garantia; depende de quanto tempo o rolo passou no estoque e do clima da sua cidade. Em região litorânea ou de clima úmido, trate o rolo como úmido até provar o contrário.
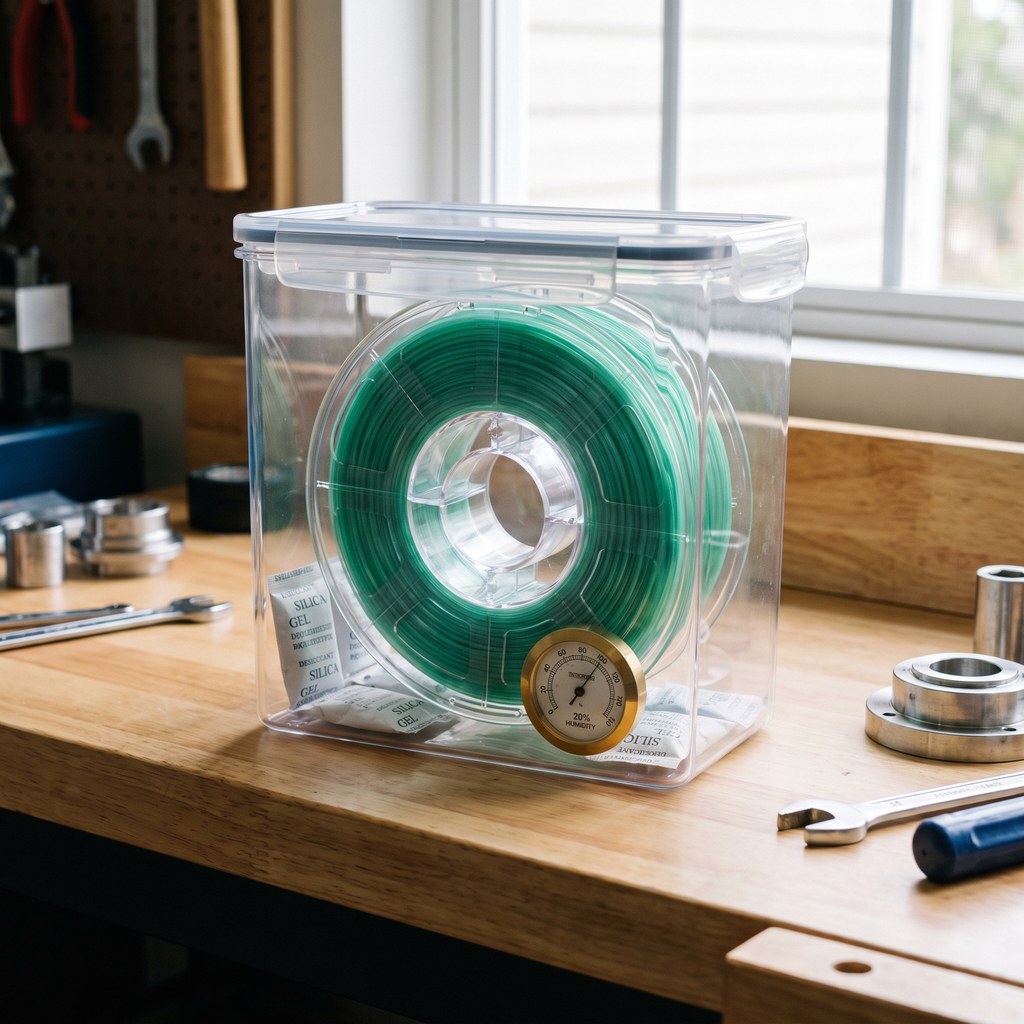
- Secar não é armazenar. Depois de seco, o rolo volta para caixa hermética com sílica, ou em poucos dias você repete o problema.
O procedimento completo, com os métodos que funcionam e os que são lenda, está em como secar filamento de impressão 3D.
Como imprimir com PETG sem stringing: a sequência de correção
A Prusa aponta o caminho em uma frase: contra o stringing do PETG, retração maior e bico mais frio.
O erro comum é fazer as duas coisas ao mesmo tempo, junto com mais três ajustes, e não saber o que funcionou. Siga na ordem:
- Seque o filamento. Umidade gera fio que nenhuma retração resolve. Esse passo vem sempre primeiro.
- Baixe a temperatura do bico, dentro da faixa do fabricante — na direção dos 230 °C, não dos 250 °C. Use uma torre de temperatura para achar o ponto em que o fio some sem perder adesão entre camadas.
- Calibre a retração. O OrcaSlicer traz um teste dedicado para isso; a página de calibração do OrcaSlicer lista os testes disponíveis (temperatura, velocidade volumétrica, pressure advance, flow ratio, retração, tolerância, cornering e input shaping). O passo a passo em português está em como calibrar a retração na impressão 3D.
- Só depois mexa em limpeza de bico (wipe), velocidade de travel e combing.
Repare que nenhum valor de retração aparece aqui de propósito: ele depende do seu extrusor (direct drive ou bowden), do comprimento do caminho do filamento e da máquina. Qualquer número cravado em artigo genérico é chute. Se o defeito aparece em outros materiais também, o diagnóstico mais amplo está no guia de como resolver stringing na impressão 3D.
Resfriamento, velocidade e a resistência real da peça
Resfriamento em PETG é uma troca, não um "quanto mais melhor". A Prusa recomenda imprimir as primeiras camadas com a ventoinha desligada e depois seguir com ela em metade da potência — e sugere desligar de vez quando o objetivo é a peça mais tenaz possível. A Polymaker é ainda mais conservadora na ficha do PolyMax PETG: OFF a 20%.
A lógica: ventoinha ajuda em ponte e overhang, mas resfria a camada antes da seguinte soldar nela. Menos ar, camada mais colada, peça mais forte. Mais ar, detalhe mais limpo, peça mais frágil no eixo Z.
E o eixo Z importa muito mais do que a maioria imagina. Na mesma ficha do PolyMax PETG:
| Propriedade | Eixo X-Y | Eixo Z |
|---|---|---|
| Resistência à tração | 37,9 ± 1,4 MPa | 29,4 ± 1,0 MPa |
| Impacto Charpy (entalhado) | 11,6 ± 0,8 kJ/m² | 2,4 ± 0,6 kJ/m² |
Esses valores são do PolyMax PETG especificamente — não valem para todo PETG do mercado. Mas a proporção conta a história: a resistência ao impacto entre camadas é uma fração da resistência no plano. Nenhum ajuste de fatiador compensa uma peça orientada no sentido errado.
Ou seja: antes de perseguir o último grau de temperatura, gire a peça no fatiador para que o esforço principal não fique atravessando as camadas. Se quiser aprofundar, veja adesão entre camadas na impressão 3D.
Para velocidade, o atalho honesto é testar: o OrcaSlicer tem um teste de velocidade volumétrica máxima, que encontra o limite real de vazão do seu hotend com aquele filamento. Acima desse limite, não adianta pedir mais rápido — o bico não dá conta e a peça sai sub-extrudada.
Quando NÃO usar PETG
PETG é excelente para peça funcional de uso geral: suporte, caixa, clipe, gabarito, peça que leva pancada leve. Mas existem casos em que ele é a escolha errada:
- Calor contínuo. Com Tg de 79 °C (PolyMax PETG) e HDT de 65–75 °C, a própria Creality orienta não usar PETG em peças submetidas por períodos prolongados a mais de 70–80 °C. Carro fechado no sol brasileiro entra nessa conta.
- Sol o ano inteiro. A Creality classifica a resistência UV do PETG como moderada, boa para uso externo de curto a médio prazo, com risco de descoloração e perda de resistência em exposição prolongada. Para peça que vive na rua, o caminho é outro material — veja ABS vs ASA: qual filamento usar em peças externas.
- Contato com alimento. "PETG é food safe" é uma simplificação perigosa: o material é só uma das variáveis. O assunto está destrinchado em impressão 3D food safe.
Sobre preço: os valores de PETG variam muito por marca e por loja no varejo brasileiro — confira o preço atual na hora de comprar, em vez de confiar em qualquer número publicado em artigo.
Perguntas frequentes sobre PETG
Qual a melhor temperatura para imprimir PETG?
Não existe número único. O perfil oficial da Prusa usa 230 °C na primeira camada e 240 °C nas demais; a Polymaker indica 230–260 °C para o PolyMax PETG e a Creality, 230–250 °C. Comece pelo rótulo do seu rolo e ajuste com uma torre de temperatura.
Precisa secar PETG novo?
Pode precisar, sim. Lacre de fábrica não garante rolo seco — depende do tempo de estoque e do clima. A Polymaker recomenda 65 °C por 6 horas para o PolyMax PETG. Se a peça sai com bolhas, superfície rugosa ou estalos durante a impressão, seque antes de mexer em qualquer outro ajuste.
Por que o PETG gruda demais na mesa?
Porque ele se funde com força à superfície. A Prusa alerta para não imprimir PETG em chapa de PEI liso, já que a adesão pode ser forte demais e arrancar o revestimento. Use chapa texturizada ou passe cola bastão no PEI liso como desmoldante.
PETG pode ficar no sol?
Em uso externo de curto a médio prazo, sim. A Creality descreve a resistência UV do PETG como moderada, com risco de descoloração e perda de resistência sob exposição prolongada. Para peças permanentemente expostas, ASA é a opção mais indicada.
PETG é mais forte que PLA?
Pela descrição da Creality, sim: o PETG é posicionado como mais forte, mais resistente ao calor e menos quebradiço que o PLA. Vale lembrar que qualquer peça impressa é mais fraca entre camadas — a ficha do PolyMax PETG mostra impacto bem menor no eixo Z.
Conclusão: a ordem certa resolve o PETG
Saber como imprimir com PETG é, no fundo, respeitar uma sequência. Primeiro seca o filamento. Depois escolhe a chapa certa (ou passa cola como desmoldante no PEI liso). Então parte do perfil oficial do fabricante, calibra a temperatura, calibra a retração e só no fim pensa em velocidade.
E antes de tudo isso: orienta a peça direito no fatiador. Os próprios números da Polymaker mostram que o eixo Z é a parte fraca — e nenhum ajuste de temperatura conserta uma peça deitada no sentido errado.
Agora é com você: pegue o rolo de PETG que está encostado, seque por 6 horas, imprima uma torre de temperatura e compare com o que você vinha usando. Depois conta nos comentários qual temperatura funcionou na sua máquina e com qual marca de filamento — essa informação vale ouro para o próximo maker. E aproveite para explorar outros guias de impressão 3D do Confia Maker.
- impressão 3d
- PETG
- configurações PETG
- filamento
- troubleshooting
Publicado originalmente no Confia Maker.Ver o artigo original