Adesão entre Camadas na Impressão 3D: Guia Prático
A peça sai bonita e quebra na primeira força. O culpado quase sempre é a adesão entre camadas — e o conserto está na temperatura, no cooling, no fluxo e no filamento seco.
 Equipe Confia Maker10 min de leitura
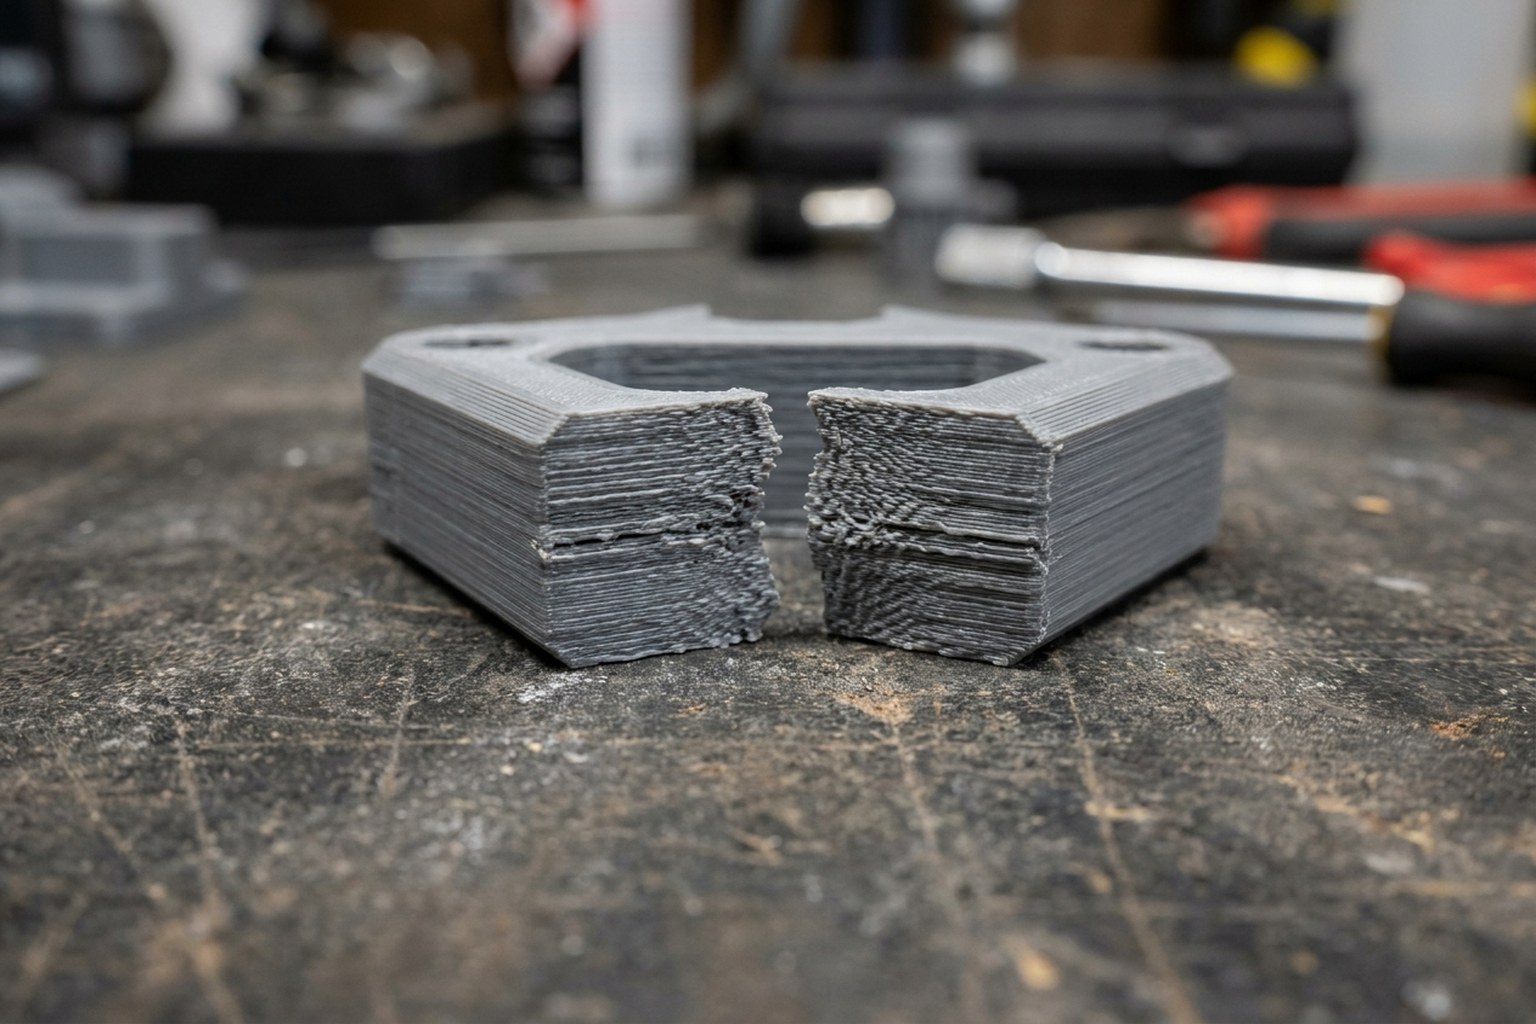
Você tira a peça da mesa, ela sai lisa, sem fio nenhum, dimensionalmente certa — e na primeira força ela racha exatamente na linha de uma camada. Se isso já aconteceu com você, o problema não é o modelo nem a impressora: é a adesão entre camadas na impressão 3D.
Peça FDM não é bloco maciço. É uma pilha de cordões de plástico soldados uns nos outros pelo próprio calor do bico. Quando essa solda não acontece direito, você tem um objeto que parece resistente e se comporta como massa folhada.
A boa notícia: adesão é resultado de parâmetros, não de sorte. Neste guia você vai ver como diagnosticar a falha, quais ajustes realmente movem o ponteiro (cada um com fonte) e um checklist para transformar uma peça que quebra numa peça que aguenta uso real.
O que é adesão entre camadas na impressão 3D
Adesão entre camadas é a força da solda entre uma camada e a que veio antes. Para essa solda existir, o plástico recém-extrudado precisa chegar quente o suficiente e encontrar uma camada de baixo que ainda não esfriou demais. Se as duas condições não se cumprem, o material só encosta — não se funde.
Por isso a Polymaker resume o remédio em três palavras na página oficial sobre má adesão de camada: "slow and hot" — devagar e quente. Temperatura de extrusão insuficiente é listada lá como uma das causas mais comuns do problema.
Essa mecânica explica a característica mais incômoda do FDM: a peça é mais fraca na direção Z (entre camadas) do que no plano XY (dentro da camada). Quanto mais fraca? Aqui não existe número universal. Os estudos divergem bastante conforme material, geometria, temperatura e velocidade — quem crava "X vezes mais fraco" está generalizando um ensaio específico. O que é consenso prático: se a força vai atravessar as camadas, a peça está no pior cenário possível.
Como identificar falha de adesão (e o que não é)
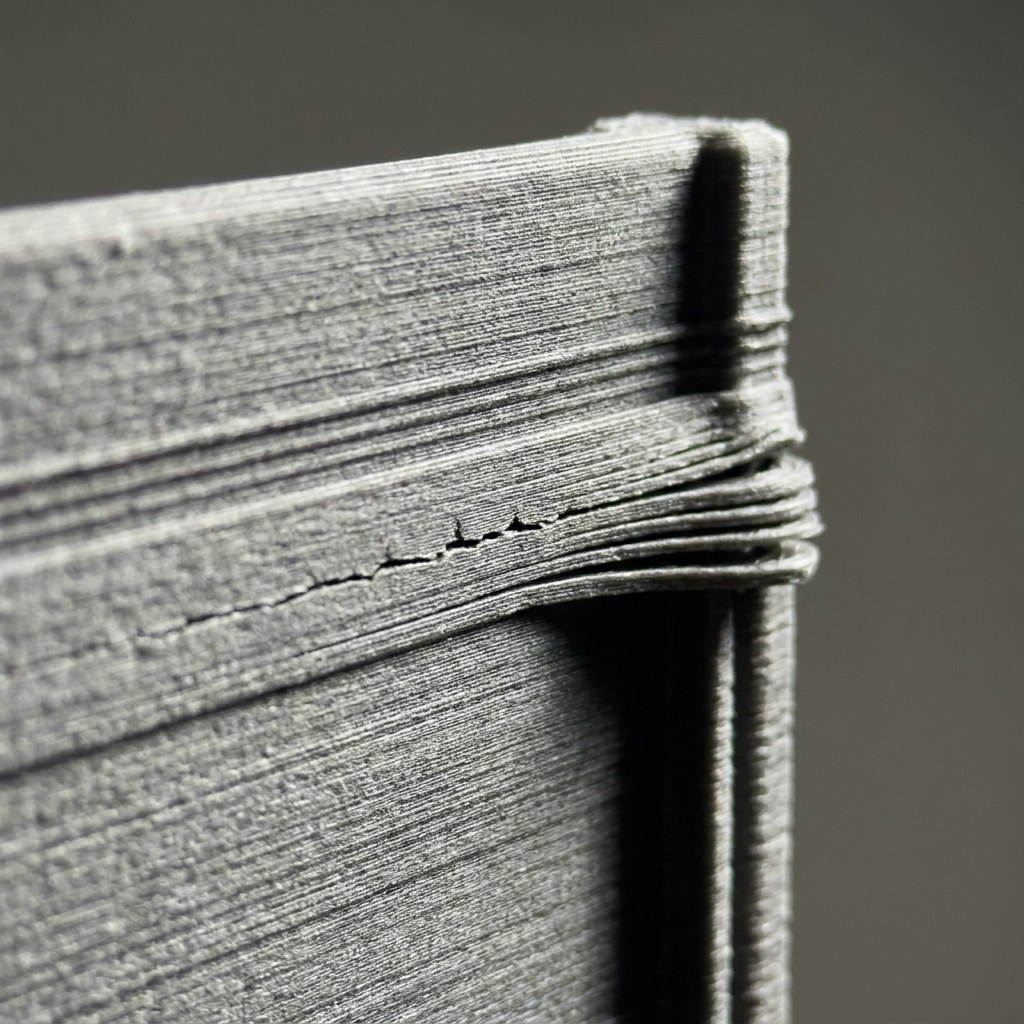
Antes de mexer em parâmetro, confirme o diagnóstico. Falha de adesão entre camadas tem assinatura própria:
- A fratura é plana e segue a linha da camada. Quebra em ângulo aleatório ou estilhaçada costuma ser material errado para o esforço, não adesão.
- Rachadura vertical em peça alta, tipicamente em ABS/ASA, com a parede "abrindo" no meio da impressão. A Prusa chama isso de layer separation and splitting e atribui às forças geradas quando as camadas esfriam em ritmos diferentes.
- Dá para descascar com a unha ou separar camadas torcendo com a mão.
- Som de estalo ou crepitação durante a impressão, às vezes com vapor saindo do bico — sinal clássico de umidade (mais sobre isso adiante).
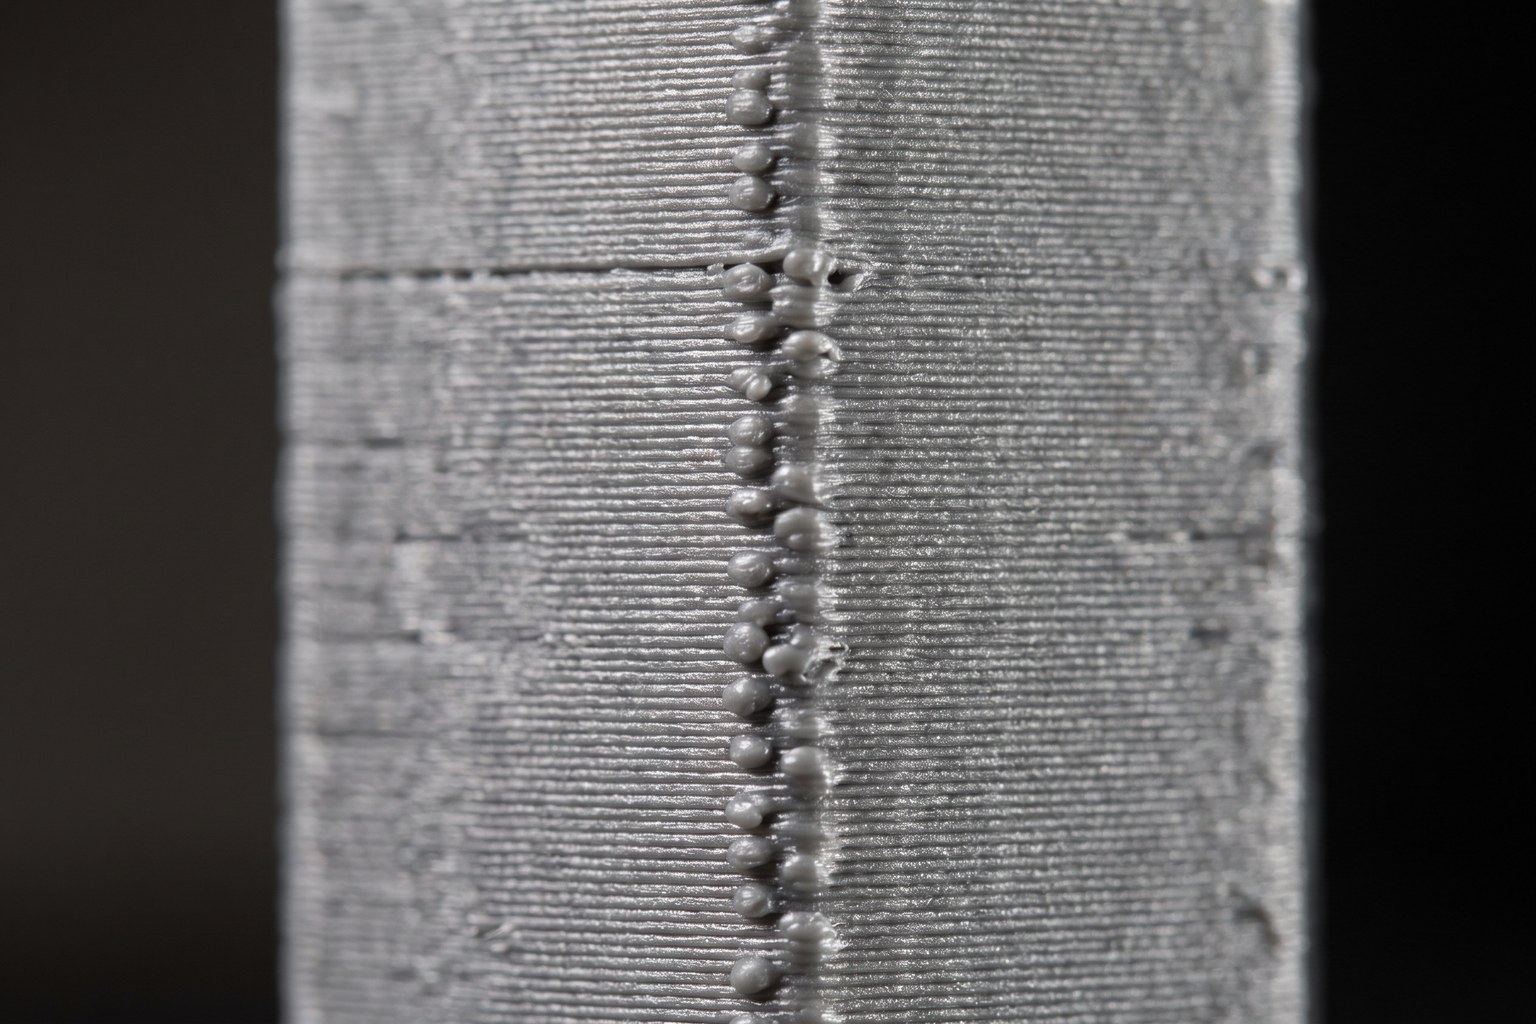
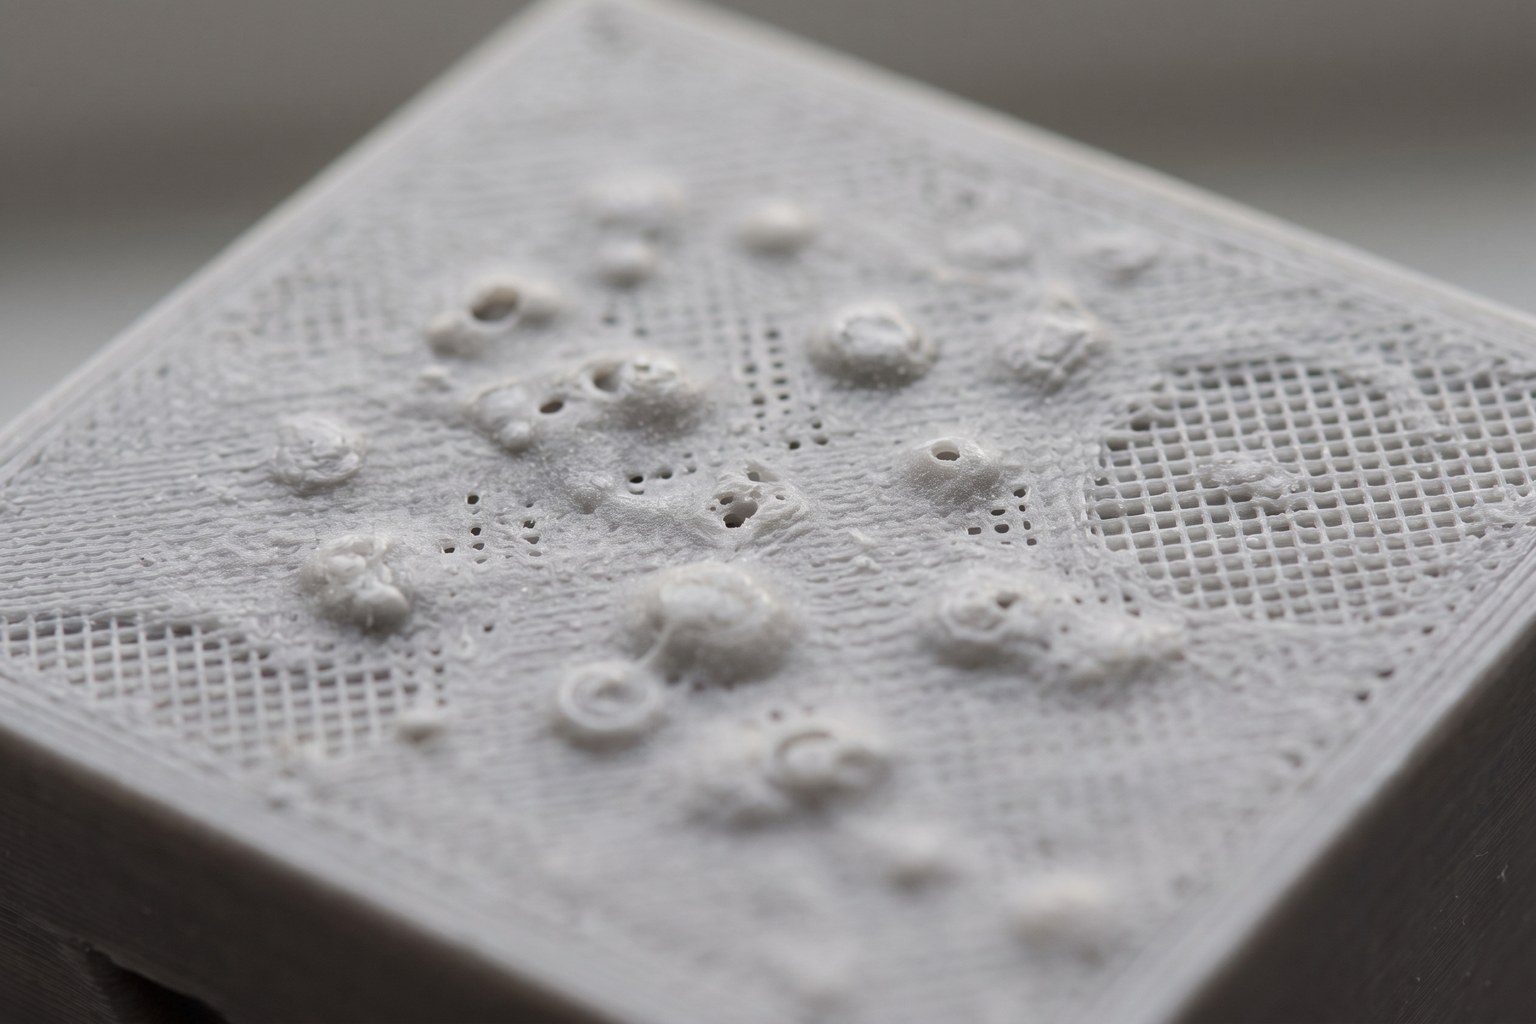
Cuidado para não confundir com dois vizinhos comuns. Se a peça tem falhas visíveis, buracos e paredes finas demais, você provavelmente está diante de sub-extrusão — que piora a adesão, mas se resolve por outro caminho. E se as camadas estão deslocadas lateralmente, o caso é deslocamento de camadas, um problema mecânico, não térmico.
Temperatura do bico: o ajuste de maior impacto
Se você só puder mexer em uma coisa, mexa aqui. Calor é o que dá tempo e energia para o plástico novo se fundir no antigo.
A Prusa Knowledge Base é direta: PLA impresso com temperatura insuficiente racha e delamina, e a recomendação oficial é subir a temperatura em incrementos de 5 °C até obter boa adesão. A faixa de trabalho do seu rolo específico vem na etiqueta do fabricante — use aquela como ponto de partida, não um número de tutorial.
Para materiais de engenharia o patamar é outro. A Polymaker sugere ABS em torno de 260 °C e a cerca de 35 mm/s — quente e devagar, porque velocidade alta reduz o tempo em que as duas camadas ficam fundidas ao mesmo tempo.
Duas ressalvas honestas:
- Esses valores são ponto de partida, não verdade absoluta. Dois rolos da mesma marca podem pedir temperaturas diferentes. O jeito certo de achar a sua é a torre de temperatura — o passo a passo está no guia de como calibrar a temperatura na impressão 3D.
- Quente demais cobra o preço em outro lugar. Passou do ponto, aparecem stringing e overhang caindo. Adesão perfeita com acabamento destruído não é vitória.
Cooling e ambiente: o vilão silencioso
Cooling e adesão puxam para lados opostos. O ventilador de peça existe para congelar o material rápido (bom para detalhe, ponte e overhang) — e congelar rápido é exatamente o que impede a camada de baixo de receber a de cima ainda mole.
Recomendações das fontes oficiais:
- ABS: fan desligado. A Prusa recomenda desligar completamente os ventiladores em ABS e imprimir em câmara fechada, de preferência aquecida.
- Regra por densidade. A Polymaker orienta desativar o cooling ativo em polímeros de menor densidade, abaixo de 1,2 g/cc, como ABS e HIPS.
- Peça grande em ABS é caso de trocar de material. A própria Prusa sugere substituir ABS por PETG em objetos grandes, ou considerar ASA — comparação detalhada no guia de ABS vs ASA para peças externas.
E tem o ambiente, que quase ninguém audita. Ar-condicionado apontado para a bancada, ventilador de teto, janela aberta com vento e porta que bate criam correntes de ar frio na peça. Em PLA, uma redução moderada do fan (em vez de 100% fixo) já costuma melhorar a adesão entre camadas em peças altas — teste em degraus e compare o mesmo modelo, nunca dois modelos diferentes.
Filamento úmido: a causa que ajuste nenhum resolve
Esta é a que mais engana. Você sobe temperatura, baixa fan, aumenta parede — e a peça continua quebrando fácil.
Filamento que absorveu umidade vira vapor dentro do hotend. Essas bolhas de vapor se interpõem entre o plástico novo e a camada de baixo e atrapalham o contato plástico-plástico necessário para a solda. Na prática, secar bem o filamento antes de reimprimir resolve sozinho muitos casos de delaminação que resistiram a todos os ajustes de parâmetro.
A Polymaker cita exatamente nesse sentido armazenamento inadequado e filamento velho ou úmido como fonte de diagnósticos difíceis — porque o sintoma imita vários outros defeitos ao mesmo tempo.
Sinais de filamento molhado enquanto imprime: estalos e crepitação no bico, vapor visível, superfície fosca e irregular, e extrusão inconsistente sem nenhuma causa mecânica. Se bater com o seu caso, pare tudo e siga o guia de como secar filamento de impressão 3D antes de continuar mexendo em slicer.
No Brasil isso pesa mais do que a média dos tutoriais gringos assume — a umidade relativa varia muito por região e por estação, e litoral e período de chuva castigam especialmente PETG, nylon e TPU. Não existe número nacional: vale medir a umidade do seu ambiente e tratar rolo aberto como perecível.
Fluxo, paredes e altura de camada: onde a resistência realmente nasce
Resolvido o térmico, sobra a parte que é geometria e quantidade de material.
Fluxo. Material a menos é solda a menos. A Prusa recomenda aumentar o flow rate (multiplicador de extrusão) em incrementos de 5%, já que mais material depositado cria uma união mais forte entre camadas. Antes de sair subindo, confirme que a base está certa: a Polymaker aponta E-steps descalibrados e extrusor patinando como causas de subextrusão. O procedimento correto está em como calibrar o flow rate.
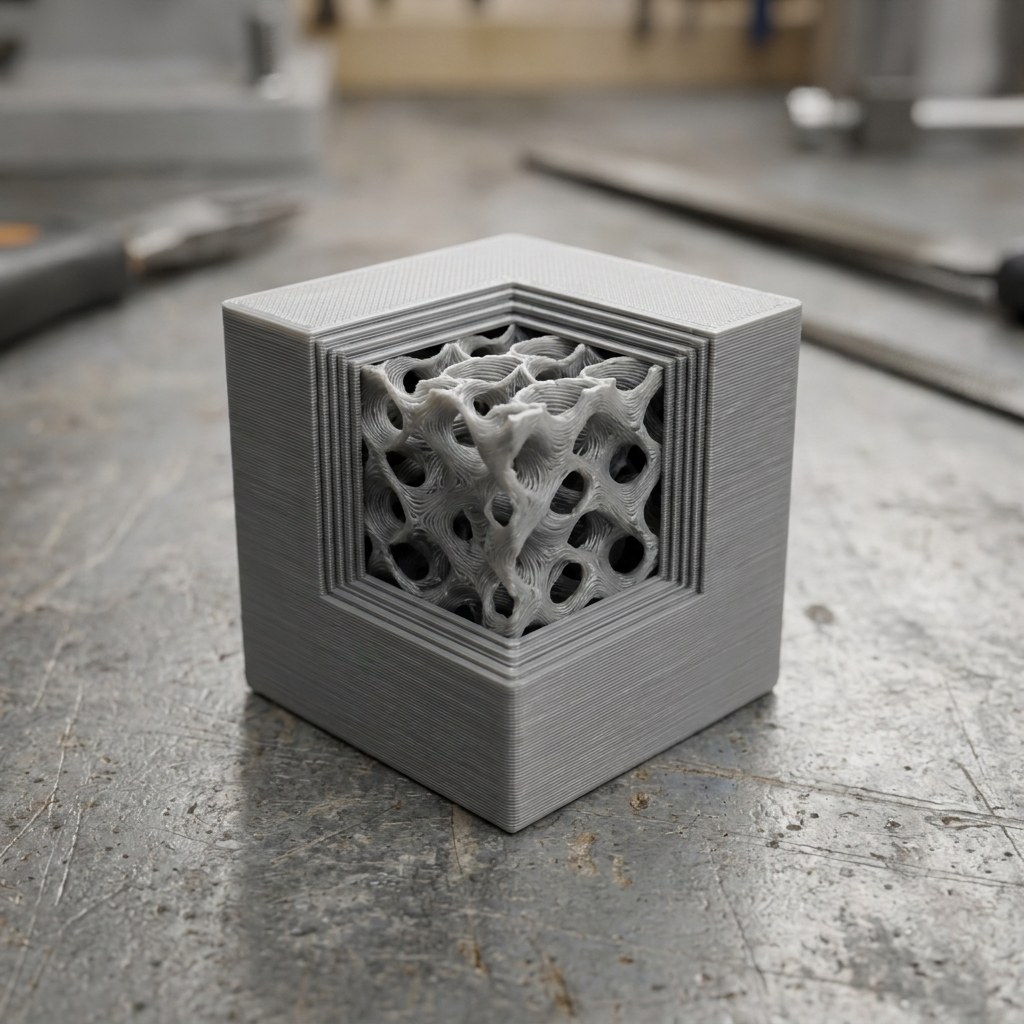
Paredes valem mais que infill. A wiki oficial do OrcaSlicer registra que aumentar o número de wall loops melhora adesão de camada, resistência e rigidez — pagando em tempo de impressão. E um estudo publicado sobre infill, paredes e altura de camada mediu, em PLA, o módulo de Young subindo de 626 MPa com 1 parede para 804 MPa com 3 paredes, enquanto o infill de 0% a 100% foi de 703 MPa a 1.352 MPa. A conclusão dos autores é que a parede pesa mais por incremento do que a densidade de infill.
Traduzindo para a bancada: em peça funcional, trocar 20% de infill por duas paredes a mais costuma ser negócio melhor — menos material, menos tempo, mais resistência onde a carga age. Como escolher a densidade certa está no guia de infill na impressão 3D.
Altura de camada. O mesmo estudo mediu o módulo de Young indo de 474 MPa com camada de 0,12 mm para 739 MPa com 0,28 mm — camadas mais grossas significam menos interfaces, ou seja, menos pontos onde a peça pode delaminar. Você troca acabamento por resistência; decida por peça, não por padrão fixo.
Bico. A Polymaker prefere bico de 0,6 mm para ABS e ASA justamente porque o cordão mais largo aumenta a área de contato entre camadas. Se você imprime peça funcional com frequência, vale ler qual bico usar na impressora 3D.
Orientação. É o ajuste de graça. Gire o modelo na mesa para que o esforço principal corra ao longo das camadas, e não atravessando a interface entre elas. Nenhum parâmetro salva um gancho impresso em pé que vai ser puxado no eixo Z.
Checklist prático: da peça que quebra à peça que aguenta
Este é o roteiro que resolve a maioria dos casos de adesão entre camadas na impressão 3D. Mude uma coisa por vez e reimprima o mesmo modelo de teste. Alterar cinco parâmetros juntos garante que você não vai saber o que funcionou.
- Confirme o diagnóstico: fratura plana na linha da camada?
- Filamento seco? Se houver estalo ou vapor, seque antes de qualquer outra coisa.
- Suba a temperatura do bico de 5 em 5 °C, partindo da faixa indicada na etiqueta do filamento.
- Reduza o cooling em peça alta; em ABS/ASA, fan desligado e ambiente fechado.
- Elimine corrente de ar: ar-condicionado, ventilador, janela.
- Verifique sub-extrusão e E-steps; depois suba o flow em passos de 5%.
- Aumente as paredes antes de aumentar o infill.
- Considere camada mais grossa e bico maior em peça funcional.
- Reoriente o modelo para tirar a carga do eixo Z.
- Escolha o material certo para o esforço — PLA ou PETG muda o resultado mais do que qualquer ajuste fino.
Perguntas frequentes
PLA também sofre com adesão entre camadas?
Sofre. A Prusa registra que o PLA racha e delamina quando impresso com temperatura insuficiente e recomenda subir de 5 em 5 °C até a adesão ficar boa. Como o PLA aceita bastante cooling, o erro típico é deixar o ventilador em 100% o tempo todo em peças altas e finas.
Aumentar a temperatura sempre melhora a adesão?
Melhora até certo ponto, e depois cobra caro. Passando do ideal do filamento aparecem stringing, bolhas, overhang mole e escurecimento do material. Por isso a recomendação oficial é subir em degraus de 5 °C e parar assim que a adesão ficar boa — não ir até o limite do termistor.
Mais infill deixa a peça mais forte?
Deixa, mas é o caminho caro. No estudo citado, o módulo de Young subiu de 703 MPa (0% de infill) para 1.352 MPa (100%), enquanto ir de 1 para 3 paredes rendeu 626 MPa a 804 MPa — ganho maior por incremento. Em peça funcional, priorize paredes; infill entra depois.
Filamento que absorveu umidade dá para recuperar?
Na maioria dos casos sim, secando. A secagem costuma ser a correção que resolve delaminações teimosas, que resistiram a todos os ajustes de parâmetro — por isso ela vem antes de qualquer mudança no slicer. Rolos muito degradados ou com material quebradiço podem não voltar ao original — teste antes de usar em peça que importa.
Camada mais grossa realmente deixa a peça mais resistente?
No estudo citado, sim: o módulo de Young foi de 474 MPa com 0,12 mm para 739 MPa com 0,28 mm, porque há menos interfaces entre camadas para falhar. O custo é acabamento mais visível e menos detalhe fino — troca que compensa em peça funcional, não em peça decorativa.
Adesão entre camadas é solda, não sorte: calor suficiente, resfriamento controlado, filamento seco e material bastante. Pegue a peça que quebrou na sua bancada, rode o checklist de cima para baixo mudando um parâmetro por vez e reimprima. Depois volte aqui e conte nos comentários qual ajuste resolveu o seu caso — e se quiser continuar afinando a máquina, comece pela torre de temperatura e veja os outros guias de troubleshooting em /blog.
- adesão entre camadas impressão 3D
- impressão 3d
- delaminação
- troubleshooting
- resistência de peça impressa
Publicado originalmente no Confia Maker.Ver o artigo original