Sub-extrusão na impressão 3D: diagnóstico e correção
Sub-extrusão na impressão 3D é quando sua impressora deposita menos filamento do que o necessário, causando camadas com falhas e buracos. Este guia mostra como diagnosticar a causa exata — temperatura, velocidade, entupimento ou calibração — e corrigi-la passo a passo.
 Equipe Confia Maker10 min de leitura
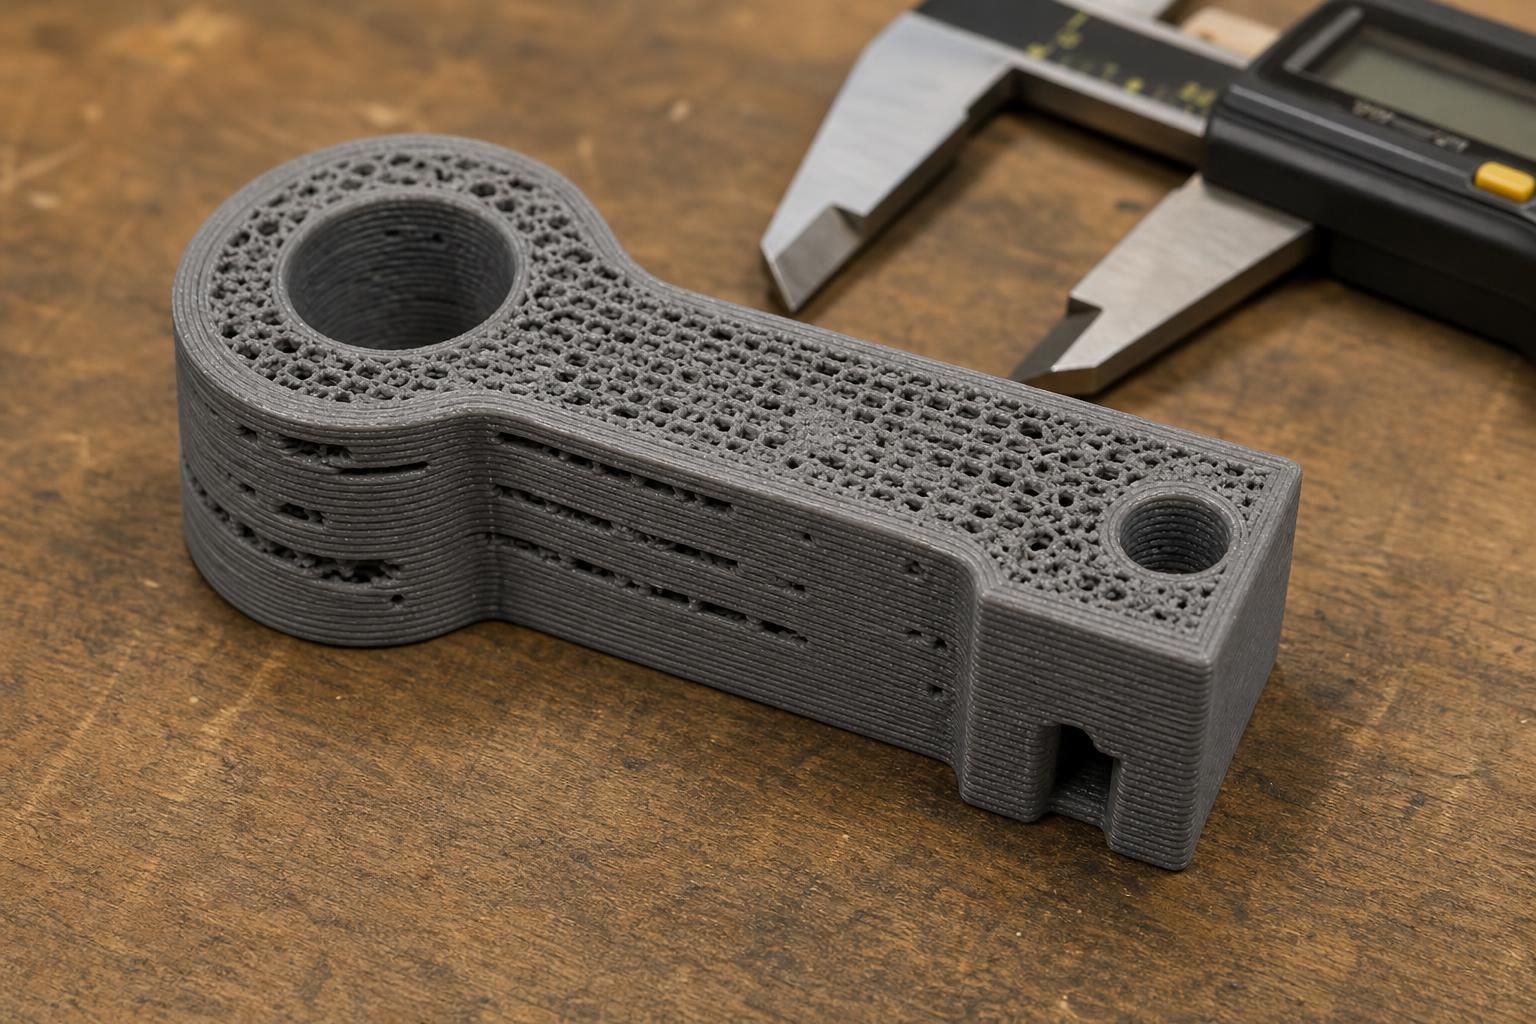
Você acabou de tirar uma peça da impressora e percebeu camadas com falhas, buracos visíveis nas paredes ou filamentos que parecem não ter se fundido direito. Isso é sub-extrusão, e é um dos problemas mais frustrantes na impressão 3D porque pode ter várias causas ao mesmo tempo.
A boa notícia: na maioria dos casos você resolve com ajustes no slicer ou uma limpeza simples — sem comprar nada novo. Este guia vai te mostrar como identificar a causa exata e corrigi-la de forma prática.
O que é sub-extrusão e como identificar na sua peça
Sub-extrusão (ou under extrusion) acontece quando a impressora deposita menos filamento do que o slicer mandou extrudar. O resultado é uma peça com material faltando: paredes finas, camadas que não se fundiram, ou furos visíveis na superfície.
Como identificar visualmente:
- Camadas com lacunas ou buracos — o sinal mais claro; dá para ver passando a luz pela peça
- Paredes com listras ou ondulações — camadas que não se uniram completamente
- Superfície superior porosa — cobertura incompleta no topo da peça
- Peça quebrando em camadas — baixa adesão entre camadas indica sub-extrusão crônica
- Filamento preso na engrenagem — grindar do extrusor enquanto imprime
Se a impressão começou bem e piorou no meio, o problema tende ser mecânico (bico entupindo ou filamento úmido). Se sempre foi ruim, verifique configurações do slicer primeiro.
As 7 causas mais comuns de sub-extrusão
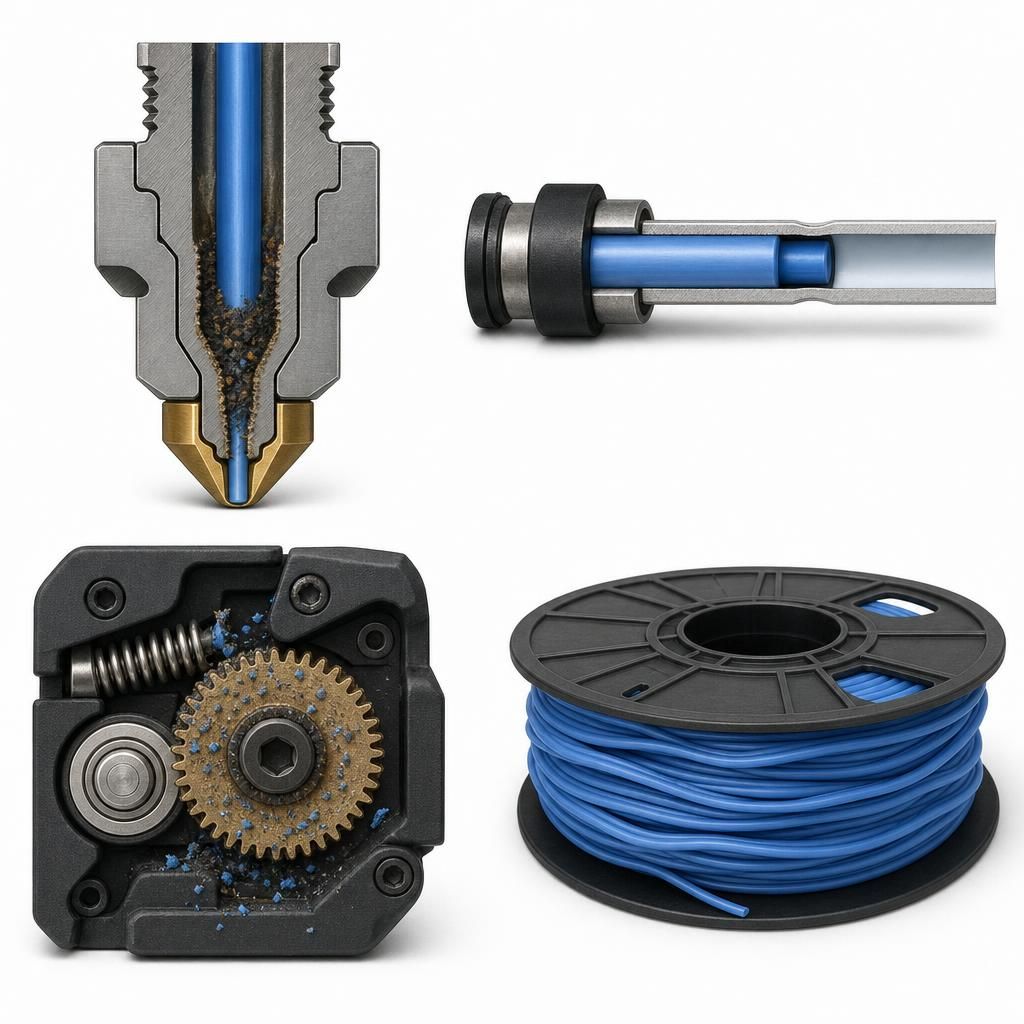
1. Temperatura insuficiente
Se o bico não aquece o filamento o suficiente, ele fica viscoso demais para fluir na velocidade certa. O extrusor começa a "grindar" (lixar) o filamento porque a resistência é maior do que a força do motor.
Causa típica: temperatura configurada no limite inferior da faixa recomendada pelo fabricante do filamento, ou variações na tensão elétrica que reduzem a temperatura real.
2. Velocidade de impressão alta demais
Imprimir rápido demais cria um gargalo térmico (thermal bottleneck): o hotend não consegue fundir filamento na velocidade que o extrusor está empurrando. O resultado é sub-extrusão intermitente — especialmente em peças pequenas onde a impressora acelera e desacelera com frequência.
3. Bico parcialmente entupido
É a causa mais comum de sub-extrusão. Um entupimento parcial não para a extrusão completamente — ele restringe o fluxo o suficiente para criar problemas inconsistentes. Partículas de filamento carbonizado, pó ou impurezas acumulam dentro do bico e criam resistência.
4. Filamento úmido
Filamentos higroscópicos como PETG, Nylon e TPU absorvem umidade do ar. O filamento úmido "espuma" dentro do bico — o vapor d'água cria bolhas que reduzem o fluxo efetivo em 10 a 30%. O sintoma característico é um chiado durante a impressão e gotejamento irregular no bico.
5. Tubo Bowden com folga ou danificado
Em impressoras com tubo Bowden (extrusor remoto), o tubo PTFE precisa encostar perfeitamente no bico. Mesmo uma folga de 1 mm cria uma "zona morta" onde o filamento se acumula, degrada e aumenta a resistência ao fluxo. Tubos desgastados ou com entalhes internos também reduzem o fluxo.
6. Engrenagem do extrusor desgastada ou suja
As engrenagens que puxam o filamento acumulam detritos ao longo do tempo. Um extrusor com dentes entupidos de plástico reduzido a pó não consegue criar tração suficiente. Molas de tensão frouxas também causam escorregamento do filamento.
7. Flow rate (multiplicador de extrusão) mal calibrado
Se o valor de flow rate no slicer está abaixo do ideal para aquele filamento específico, a impressora vai consistentemente extrudar menos do que o necessário — mesmo que tudo mais esteja funcionando perfeitamente.
Diagnóstico rápido: checklist causa por causa
Use este processo para identificar a causa sem perder tempo:
Passo 1 — Observe quando acontece:
- Sub-extrusão desde o início da impressão → suspeite de configurações (temperatura, flow rate, velocidade)
- Começou bem e piorou → suspeite de entupimento progressivo ou filamento úmido
- Intermitente e aleatório → suspeite de engrenagem desgastada ou Bowden com folga
Passo 2 — Faça o teste de extrusão manual:
Com a impressora aquecida, force a extrusão de 100 mm de filamento pelo menu. O filamento deve sair uniforme, suave e contínuo. Se sair em jorros, tremer ou parar no meio, há resistência no caminho.
Passo 3 — Verifique o filamento:
Ouça chiados ou estalidos durante a impressão. Veja se há irregularidades na espessura do filamento (mida com paquímetro — tolerância aceitável: ±0,05 mm do diâmetro nominal). Se suspeitar de umidade, seque o filamento antes de continuar o diagnóstico.
Passo 4 — Inspecione o extrusor:
Olhe para a engrenagem enquanto imprime. Se ela está girando mas o filamento não avança, ou se você ouve um clique rítmico (skip), há resistência a jusante — bico, Bowden ou hotend.
Para identificar e resolver filamento úmido, veja nosso guia completo: como secar filamento de impressão 3D.
Como ajustar temperatura e velocidade para resolver
Temperatura
Quando a temperatura está baixa demais para o filamento ou para a velocidade que você está imprimindo, a solução é aumentar em incrementos pequenos.
Procedimento prático:
- Aumente a temperatura em 5°C a cada teste
- Imprima uma peça de calibração simples (cubo 20×20×20 mm) a cada ajuste
- Observe se a sub-extrusão melhora
- Pare quando a qualidade estiver boa — não exagere para evitar degradação do filamento
Como referência geral (sempre consulte a ficha do fabricante do filamento):
- PLA: se sub-extrudindo a 200°C, tente 205–215°C
- PETG: se sub-extrudindo a 230°C, tente 235–245°C
Para PETG especificamente, a combinação de temperatura baixa + velocidade alta é a causa mais frequente de sub-extrusão. Veja mais sobre o material no nosso guia: PLA ou PETG — qual usar em cada projeto.
Velocidade
Reduza a velocidade de impressão em 20 a 30% e veja se a sub-extrusão some. Se sumir, a causa era gargalo térmico — o hotend não conseguia fundir filamento rápido o suficiente.
Velocidades mais seguras para começar (ajuste conforme seu hardware):
- Peças comuns em PLA: 40–60 mm/s
- PETG: 30–50 mm/s
- Paredes externas: sempre mais lentas que o infill (50–70% da velocidade geral)
Se o problema era velocidade, você pode aumentar gradualmente depois de corrigir as outras causas.
Multiplicador de extrusão (flow rate): quando e como calibrar
O multiplicador de extrusão (chamado de Flow no Cura, Extrusion Multiplier no PrusaSlicer e OrcaSlicer) é um ajuste percentual que escala a quantidade de filamento extrudado. Valor padrão: 100%.
Quando calibrar o flow rate:
- Após trocar de marca ou tipo de filamento
- Quando há sub-extrusão leve mas consistente em toda a peça (não só em algumas áreas)
- Após calibrar os E-steps do firmware
Como calibrar (método da parede única):
- Imprima um cubo de 20×20×20 mm com apenas 1 perímetro e sem infill
- Meça a espessura da parede com um paquímetro digital em vários pontos
- Calcule a correção:
novo flow = (espessura esperada / espessura medida) × 100% - Exemplo: esperado 0,4 mm, medido 0,36 mm → novo flow = (0,4/0,36) × 100 = 111%
- Ajuste em incrementos de 2 a 5% por vez
- Reimprima e meça até a parede bater no valor alvo
Faixa aceitável: entre 95% e 110%. Se precisar ir além disso, há um problema mecânico a resolver antes — o flow rate é para microajustes, não para compensar entupimento ou E-steps errados.
Para um guia detalhado e passo a passo desse processo, veja: como calibrar o flow rate na impressão 3D.
Problemas mecânicos: extrusora, tubo Bowden e bico entupido
Limpando o bico entupido
O entupimento parcial é a causa mais comum de sub-extrusão. Antes de trocar o bico, tente:
Cold pull (atomic pull):
- Aqueça o bico até a temperatura de impressão normal
- Empurre filamento limpo até sair bem
- Reduza a temperatura para ~90°C (PLA) ou ~110°C (PETG)
- Enquanto esfria, aplique leve pressão para baixo no filamento
- Quando atingir a temperatura alvo, puxe o filamento com força e uniformidade
- O filamento sairá com a "impressão" do interior do bico — inspeção visual revela detritos
Limpeza com agulha:
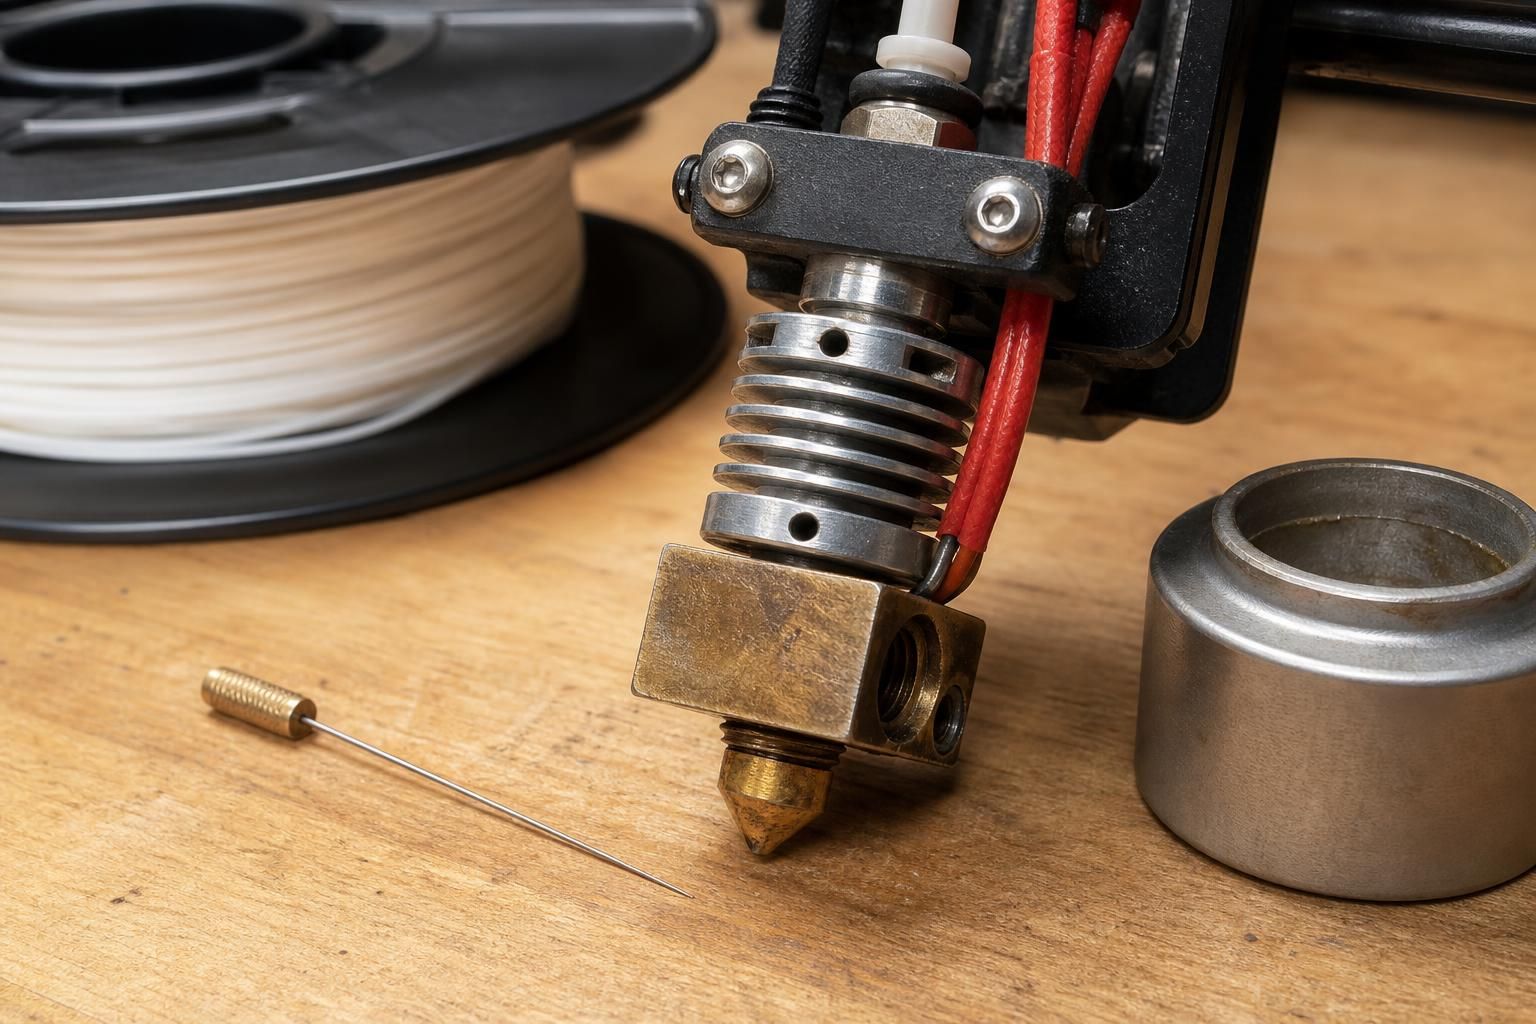
Para entupimentos mais severos, aqueça o bico a 40–50°C acima da temperatura normal de impressão e use uma agulha fina (0,3–0,4 mm) empurrando de baixo para cima. A Prusa recomenda aguardar 2–3 minutos nessa temperatura antes de usar a agulha para o filamento derreter completamente.
Para um guia completo sobre esse processo: como desentupir o bico da impressora 3D.
Verificando o tubo Bowden
Em impressoras com extrusor remoto (Ender 3, Artillery, etc.):
- Retire o tubo Bowden com a impressora fria
- Inspecione as extremidades — devem ser perfeitamente retas, sem amassados ou entalhes
- Verifique se o PTFE fica completamente encostado no fundo do conector do hotend (use uma lanterna)
- Qualquer folga entre o tubo e o bico cria zona de acúmulo de plástico
- Tubos PTFE têm vida útil — troque se tiver mais de um ano de uso intenso
Extrusora: limpeza e tensão
Limpeza:
- Retire a engrenagem do extrusor e remova os detritos com uma escova pequena (tipo de dente velha)
- Detritos nos dentes da engrenagem reduzem significativamente a tração sobre o filamento
Tensão do braço pressionador:
- Se muito frouxo: filamento escorrega, sem tração suficiente
- Se muito apertado: filamento fica marcado/achatado, aumenta resistência
- Ajuste a mola de tensão até que o filamento avance com firmeza sem deformar
Para mais detalhes sobre diagnóstico de impressões com falhas, a Bambu Lab Wiki sobre under-extrusion é uma referência confiável com exemplos visuais de cada tipo de problema.
Checklist anti sub-extrusão antes de cada impressão
Use este checklist para prevenir problemas antes de iniciar qualquer impressão:
Filamento:
- Filamento armazenado em recipiente fechado com sílica-gel?
- Se PETG, Nylon ou TPU: seco nas últimas 48h?
- Diâmetro confere com o configurado no slicer (1,75 mm ou 2,85 mm)?
Bico e hotend:
- Bico limpo? Nenhum resíduo carbonizado visível?
- Teste de extrusão manual antes de iniciar: filamento sai liso e uniforme?
- Temperatura dentro da faixa recomendada para o filamento?
Extrusor:
- Engrenagem limpa, sem detritos acumulados?
- Tensão do braço pressionador adequada?
Bowden (se aplicável):
- Tubo sem danos, encostado perfeitamente no bico?
- Conexões sem folga?
Slicer:
- Flow rate configurado para este filamento específico (não o padrão genérico)?
- Velocidade adequada para o material?
- Temperatura de impressão dentro da faixa do fabricante?
Se marcar todos os itens, a chance de ter sub-extrusão cai drasticamente. Para impressões mais complexas com múltiplas cores, vale também revisar as configurações de retração: como calibrar a retração na impressão 3D.
Perguntas frequentes sobre sub-extrusão
Sub-extrusão e stringing têm a mesma causa?
Não. Stringing geralmente indica retração mal calibrada ou temperatura alta demais. Sub-extrusão é o oposto: material faltando. Podem acontecer juntos se há entupimento parcial associado a temperatura excessiva. Veja nosso guia: como resolver stringing na impressão 3D.
Devo calibrar E-steps ou flow rate para resolver sub-extrusão?
Calibre os E-steps primeiro, pois eles são parâmetros de firmware que definem quantos passos de motor correspondem a 1 mm de filamento. O flow rate (slicer) é um ajuste fino por filamento. Se os E-steps estiverem errados, o flow rate vira um band-aid que mascara o problema real.
Quanto posso aumentar o flow rate antes de ser problema?
Ajustes acima de 110% geralmente indicam que há um problema mecânico não resolvido. O range saudável fica entre 95% e 110%. Acima disso, investigue entupimento, E-steps incorretos ou problema na engrenagem.
A primeira camada sempre fica com falhas. É sub-extrusão?
Pode ser, mas também pode ser nivelamento incorreto ou Z-offset errado. Uma primeira camada muito longe da mesa parece sub-extrusão mas é ajuste de altura. Veja: primeira camada não gruda na mesa — guia completo.
Sub-extrusão aparece só no topo da peça. Por quê?
As camadas superiores são as mais exigentes: precisam preencher espaços sem suporte abaixo. Sub-extrusão leve que passa despercebida nas paredes fica bem visível no topo. Aumente o número de camadas superiores (top layers) no slicer e corrija a causa raiz antes de ajustar isso.
Sub-extrusão tem solução — e na maioria das vezes é mais simples do que parece. O segredo é o diagnóstico correto: identifique se o problema vem das configurações, do filamento ou do hardware antes de sair mudando tudo ao mesmo tempo. Siga o processo deste guia, um passo por vez, e você vai recuperar a qualidade das suas impressões sem precisar de peças novas.
Ainda com dúvidas sobre a sua impressora específica? Deixe nos comentários qual modelo você usa e qual sintoma está vendo — a comunidade pode ajudar a identificar a causa mais rapidamente.
- impressão 3d
- sub-extrusão
- under extrusion
- falta de extrusão
- multiplicador de extrusão
- flow rate
- falhas na impressão
- bico entupido
- calibração impressora 3d
- troubleshooting impressão 3d
Publicado originalmente no Confia Maker.Ver o artigo original