Como Colar Peças Impressas em 3D: Guia Prático
Aprenda a colar peças impressas em 3D com junta forte: qual adesivo usar em cada material, preparo da superfície, conectores no fatiador e tempos de cura.
 Equipe Confia Maker10 min de leitura
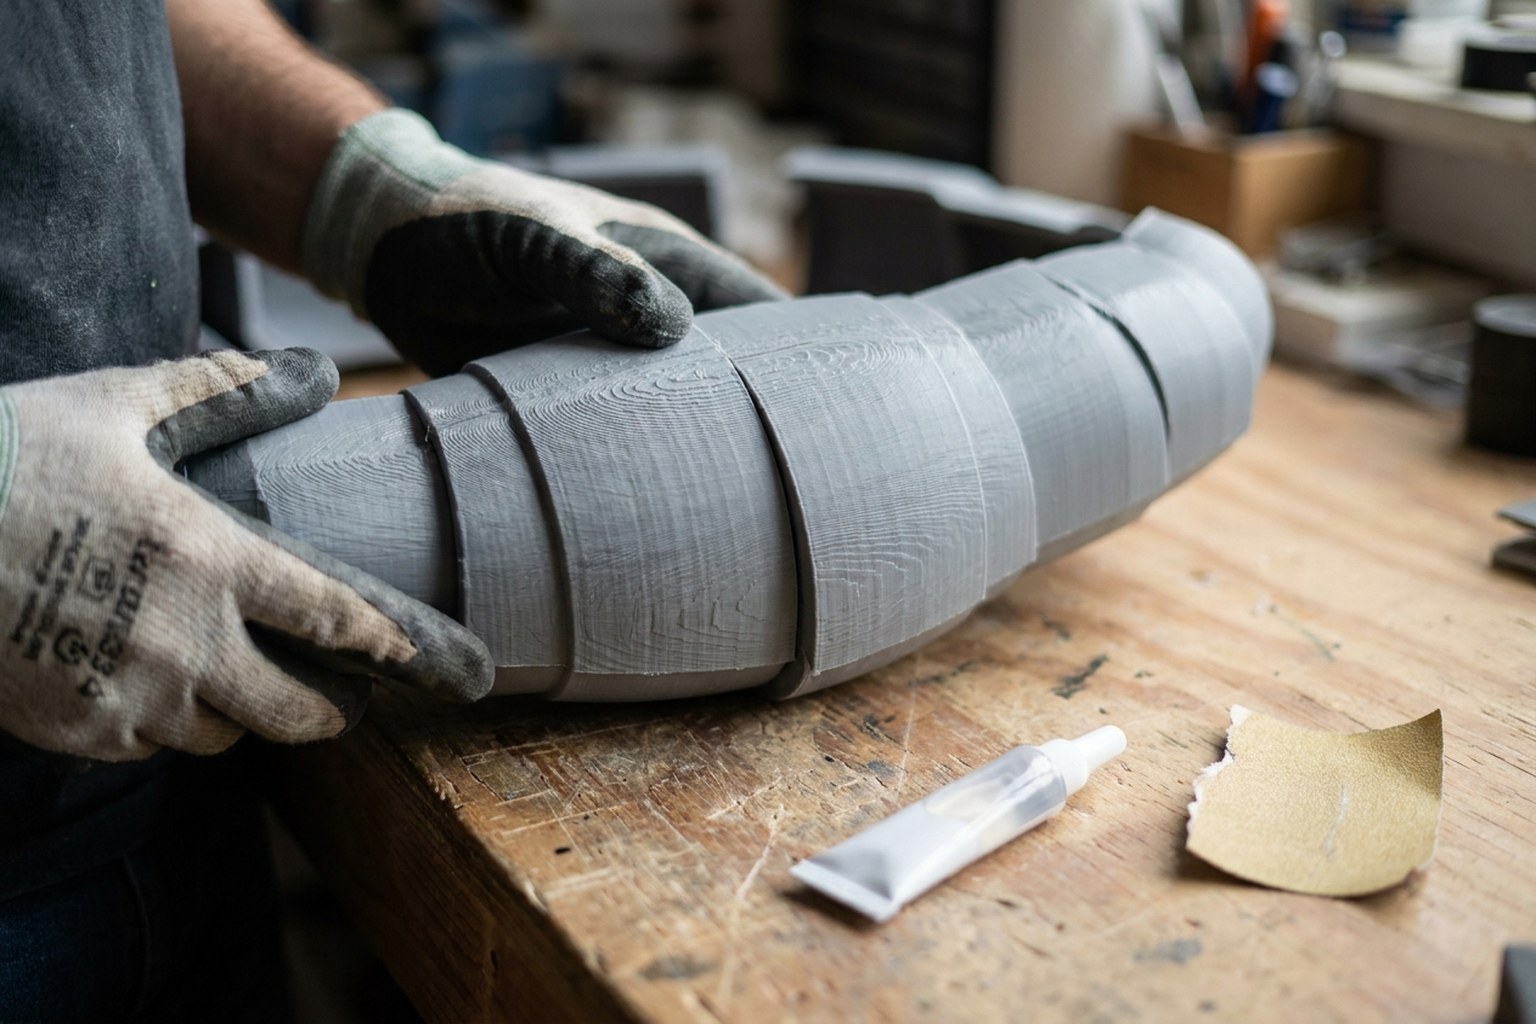
Você imprimiu o modelo em duas metades porque ele não cabia na mesa, encostou as partes com uma gota de cola e, na primeira esbarrada, a junta abriu no meio.
Saber como colar peças impressas em 3D é o que separa um conjunto que parece peça única de uma emenda que vive descolando.
A boa notícia é que junta que falha quase nunca é azar. É superfície mal preparada, cola errada para aquele plástico, área de contato pequena ou esforço na direção que aquele adesivo não aguenta.
Neste tutorial você percorre o processo inteiro — do corte no fatiador ao aperto final — com compatibilidade de material e números tirados de fonte, não de chute.
O que realmente segura uma peça colada
Antes de escolher a cola, entenda o esforço que a junta vai sofrer.
O guia de colagem e montagem da Prusa destaca uma característica do cianoacrilato (a nossa "super cola"): resistência à tração alta, mas resistência a torção e cisalhamento baixa.
Traduzindo para a bancada: a junta aguenta bem ser puxada no eixo, e cede rápido quando você torce ou tenta descascar as partes.
Calor é o segundo limite. Segundo o mesmo guia, o cianoacrilato mantém cerca de 50% da resistência a 80 °C e cerca de 20% a 100 °C. Versões formuladas para calor ficam perto de 80% a 120 °C, e o material fica quebradiço quando congelado.
Ou seja: peça que vai passar o dia no painel do carro ou perto de um motor pede fixação mecânica ou um adesivo formulado para calor, não a super cola comum da gaveta.
O terceiro fator é área de contato. Duas paredes finas encostadas oferecem quase nada para a cola trabalhar; um encaixe macho-fêmea, um rabo de andorinha ou um pino aumentam a superfície colada e ainda travam o alinhamento.
E vale lembrar que a peça também falha por dentro: se a impressão já vem com adesão entre camadas ruim, a emenda colada pode acabar mais forte que o próprio plástico ao redor.
Antes de colar peças impressas em 3D: divida o modelo no fatiador
Metade do resultado de como colar peças impressas em 3D é decidida antes da impressão, na hora de cortar o modelo.
Todo fatiador moderno tem uma ferramenta de corte. A documentação oficial do Cut tool da Prusa descreve corte Planar ou Dovetail (rabo de andorinha) e três tipos de conector:
- Plug — adiciona um pino em um lado do corte e subtrai o espaço correspondente do outro lado.
- Dowel — subtrai o furo dos dois lados e gera um objeto extra para você imprimir: o pino solto.
- Snap — cria um conector de encaixe por pressão de um lado e o vazio equivalente do outro.
A mesma documentação cita ajustes de estilo, formato, profundidade, rotação e um campo de Tolerance, que existe justamente para o conector entrar sem forçar.
Na prática, o Dowel costuma ser o mais amigável para peças grandes: como os dois lados ficam só com furo, as metades assentam deitadas na mesa, sem overhang e muitas vezes sem suporte.
Quem usa OrcaSlicer ou Bambu Studio tem o mesmo fluxo — e a comunidade registra que, nesses fatiadores, os conectores só são adicionados por dentro da ferramenta de corte (discussão no repositório do OrcaSlicer).
Antes de mandar imprimir, ajuste a folga do conector com a mesma lógica que você usa para tolerância e encaixe. Pino apertado demais racha a peça; folgado demais joga o alinhamento fora.
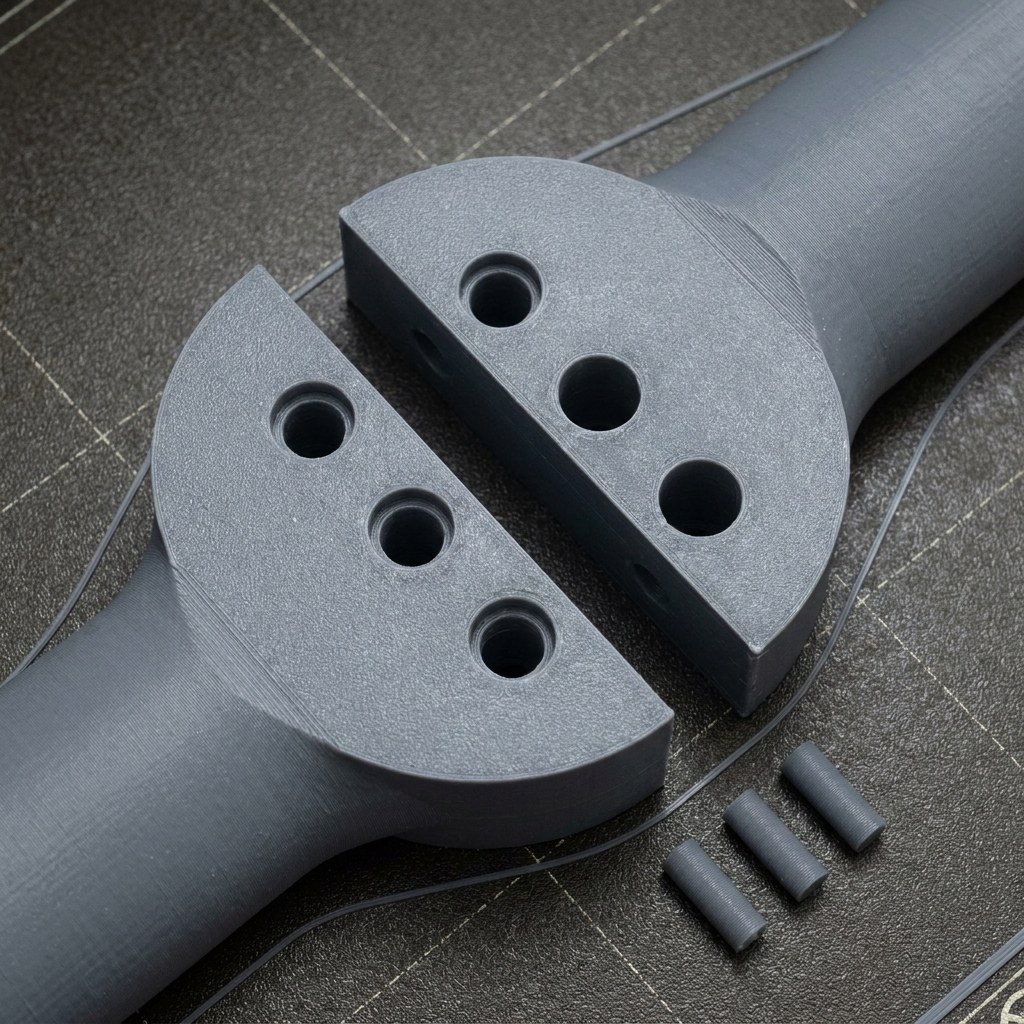
Preparo da superfície: o passo que quase todo mundo pula
O guia da Prusa é direto: para uma boa colagem, as faces devem estar o mais limpas e planas possível, lixando quando necessário — e limpando o pó da lixa depois.
A Loctite Brasil, em material próprio sobre como colar PLA, pede superfícies bem ajustadas, completamente limpas e secas e de preferência levemente ásperas, com lixa fina.
Rotina que funciona na bancada:
- Teste a seco. Encaixe as partes sem cola e veja se fecham sem vão.
- Lixe só o necessário para tirar rebarba e deixar a face plana.
- Limpe com álcool isopropílico e espere secar antes da cola.
Cuidado com dois detalhes. Lixar demais come o encaixe e cria folga onde não havia. E a face que ficou apoiada na mesa costuma vir com a base alargada — se a sua tem pé de elefante, essa saliência é o que está impedindo o encaixe fechar.
Qual cola usar em cada material
O guia da Prusa aponta o cianoacrilato como o adesivo mais universal para impressão 3D: serve para praticamente todos os materiais comuns — PLA, PETG, ASA/ABS e resina de SLA. Em TPU e flexíveis, funciona desde que as faces coladas sejam ao menos um pouco rígidas.
O epóxi de dois componentes é a outra carta forte: preenche folga e tem cura que vai de menos de 90 segundos a mais de 12 horas, dependendo da formulação.
A Prusa também publicou um teste de tração com 12 adesivos em corpos de prova de PLA, PETG e ASA. Vale o recorte abaixo — e vale o aviso que os próprios autores dão: é uma visão rápida, não um ensaio controlado com múltiplas amostras.
| Adesivo (teste Prusa) | PLA | PETG | ASA |
|---|---|---|---|
| Alteco Super Glue (cianoacrilato) | 9,81 | 13,06 | 9,44 |
| Peckalep Medium (cianoacrilato) | 10,20 | 12,58 | 7,23 |
| Loctite Control (cianoacrilato) | 9,47 | 5,94 | 4,62 |
| Super Glue 5 Minute Epoxy (epóxi) | 6,33 | 5,12 | 2,03 |
| UHU Plast Special (solvente) | 0,86 | 2,51 | 2,47 |
Valores em MPa, conforme o teste publicado pela Prusa.
Duas leituras práticas. Primeira: os melhores desempenhos gerais do teste foram de cianoacrilatos — a Prusa aponta a cola Alteco e a Pecka Modelar como as duas destacadas. Segunda: marca importa mais do que categoria — dois cianoacrilatos diferentes deram 13,06 e 5,94 MPa no mesmo PETG.
As marcas testadas são europeias. No mercado brasileiro, o equivalente é uma super cola de cianoacrilato em gel ou de viscosidade média; a própria Loctite recomenda a linha Super Bonder para colar impressões em PLA.
Um detalhe de estoque que economiza dor de cabeça: o guia da Prusa lembra que cianoacrilato tem validade curta depois de aberto, contada em meses, enquanto cola à base de solvente em recipiente hermético dura anos.
Solda química por solvente: quando faz sentido
Cola gruda duas superfícies. Solvente derrete levemente as duas e as funde — a emenda deixa de ser uma interface e vira material contínuo.
Isso não significa automaticamente junta mais forte: no teste de tração da Prusa, os produtos à base de solvente ficaram atrás dos cianoacrilatos. A vantagem do solvente é outra — continuidade do material e mais tempo para ajustar a peça antes de travar.
O ponto é que cada plástico responde a um solvente específico. O guia da Prusa lista: ABS e ASA com acetona, HIPS com limoneno e PVB com álcool isopropílico. E registra que o PETG é inerte a todos os solventes normalmente disponíveis para quem trabalha em casa — nele, só adesivo mesmo.
Se você imprime peças externas, isso pesa na escolha do material: dá para soldar quimicamente ABS e ASA, mas não o PETG.
E o PLA? Aqui as fontes divergem, e é honesto dizer isso. A Prusa afirma que o PLA pode ser colado com acetona, ainda que não possa ser alisado com ela. Relatos da comunidade apontam o contrário — que a acetona não dissolve o PLA de forma consistente, e que os solventes realmente eficazes seriam acetato de etila e diclorometano.
Não há aqui uma fonte primária que feche a discussão, então a recomendação é a de sempre: teste em uma sobra da mesma bobina antes de aplicar na peça boa. E trabalhe com ventilação e proteção — solvente não é material inofensivo.
Se o seu caso é PLA ou PETG, o caminho seguro continua sendo cianoacrilato ou epóxi.
Como colar peças impressas em 3D: passo a passo
- Encaixe a seco e confira o alinhamento com as duas mãos livres.
- Lixe leve, limpe e seque as duas faces.
- Aplique uma gota pequena em uma só face. Cianoacrilato não preenche vão; se sobrou folga, o certo é epóxi.
- Pressione imediatamente. A Loctite indica segurar as superfícies por cerca de 15 a 30 segundos.
- Trave a peça com fita crepe, elástico ou grampo enquanto cura, para não escorregar.
- Espere a cura de verdade. A Loctite fala em até 24 horas para secagem completa; a Prusa aponta que o cianoacrilato atinge dureza máxima entre 8 e 24 horas.
- Só depois faça o acabamento: lixar, aplicar primer e pintar.
Existe ainda o recurso do acelerador (ativador), citado no guia da Prusa em versões à base de solvente ou de água. Ele fecha a cura quase na hora — o que ajuda em junta difícil de segurar, e atrapalha quando você ainda precisa ajustar o encaixe.
Quando a resposta não é colar
Nem toda montagem deveria ser permanente. O guia da Prusa também trata das opções não permanentes, como parafusos e ímãs.
Faz sentido quando você quer transportar desmontado, trocar só a peça que quebrou, abrir para manutenção ou imprimir partes em cores diferentes e reorganizar depois.
Regra simples: se a peça vai sofrer torção ou esforço de descascamento, vale considerar parafuso em vez de cola — porque a fraqueza registrada do cianoacrilato é exatamente cisalhamento e torção.
Perguntas frequentes
Qual a melhor cola para PLA?
No teste de tração publicado pela Prusa, os cianoacrilatos lideraram no PLA: o Alteco Super Glue marcou 9,81 MPa e o Peckalep Medium, 10,20 MPa. No mercado brasileiro, o equivalente é uma super cola de cianoacrilato em gel ou viscosidade média — a Loctite indica a linha Super Bonder para impressões em PLA.
Dá para colar PETG?
Dá, mas só com adesivo. A Prusa registra que o PETG é inerte aos solventes normalmente disponíveis para uso doméstico, então solda química não é opção nesse material. No mesmo teste de tração, o cianoacrilato Alteco marcou 13,06 MPa em PETG — o melhor número da tabela inteira.
A super cola aguenta calor?
Pouco. O guia da Prusa aponta cerca de 50% da resistência a 80 °C e cerca de 20% a 100 °C, além de fragilidade quando congelada. Formulações resistentes a calor mantêm perto de 80% a 120 °C. Para peça exposta a sol forte ou a motor, prefira um adesivo formulado para calor ou fixação por parafuso.
Como imprimir uma peça maior que a mesa?
Use a ferramenta de corte do fatiador. Segundo a documentação da Prusa, você escolhe corte planar ou dovetail, posiciona o plano e adiciona conectores. O tipo Dowel subtrai o furo dos dois lados e gera um pino separado, então as metades imprimem deitadas e o pino garante o alinhamento na colagem.
Preciso mesmo lixar antes de colar?
Sim, na maioria dos casos. A Prusa pede faces limpas e planas, lixando quando necessário e removendo o pó depois. A Loctite recomenda superfícies levemente ásperas, feitas com lixa fina. Lixar corrige rebarba do corte e aumenta a área real de contato — mas exagerar cria folga e piora o encaixe.
Conclusão: colagem boa é 80% preparo
Como colar peças impressas em 3D não é escolher a cola mais cara. É cortar o modelo com conector, deixar as faces planas e limpas, escolher o adesivo compatível com aquele plástico e respeitar o tempo de cura.
Faça o teste hoje mesmo: pegue duas sobras da mesma bobina, cole uma junta com cianoacrilato e outra com epóxi, espere 24 horas e tente quebrar as duas na mão. Você vai descobrir na prática qual comportamento cada adesivo tem na sua bancada.
Depois volta aqui e conta nos comentários qual cola aguentou mais — e em qual material.
- impressão 3d
- colagem
- pós-processamento
- PLA
- PETG
- cianoacrilato
- montagem
Publicado originalmente no Confia Maker.Ver o artigo original