Como Lavar e Curar Peças de Resina: Guia Prático
O passo a passo completo do pós-processamento de resina: método dos dois banhos, tempo de imersão, secagem, cura por tamanho de peça e descarte seguro.
 Equipe Confia Maker12 min de leitura
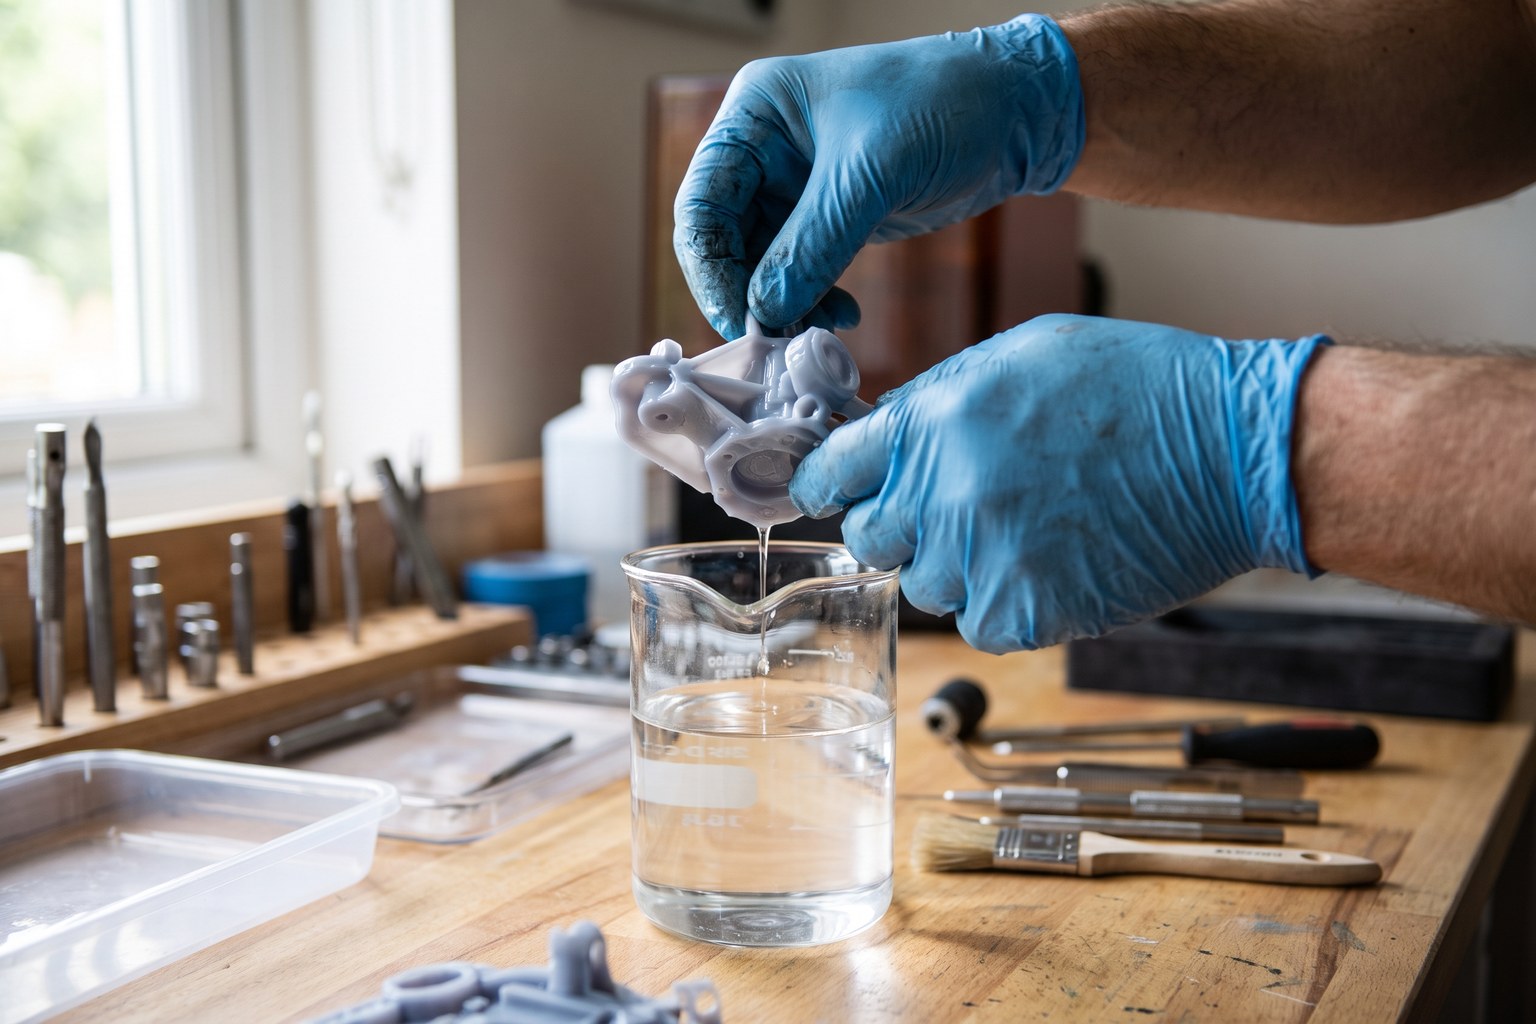
A peça sai da cuba cheia de detalhe — e grudenta. Se você imprime em resina e ainda trata a lavagem como "passar um paninho", está jogando fora metade da qualidade da impressão e se expondo a risco à toa.
Saber como lavar e curar peças de resina é o que separa um modelo que endurece bonito de um que fica pegajoso, esbranquiçado ou quebra no primeiro esbarrão.
Neste guia você vai ver o processo completo: EPI, o método dos dois banhos, tempo de imersão, secagem, tempos de cura por tamanho de peça e — a parte que quase ninguém explica em português — como descartar resina e álcool sem mandar resíduo perigoso para o ralo.
Por que lavar e curar peças de resina não é opcional
Quando a impressão MSLA termina, o modelo ainda está coberto por uma película de resina líquida não curada. É essa camada que deixa a peça pegajosa, apaga os detalhes finos e continua quimicamente ativa.
Lavar remove essa película. Curar termina a polimerização que a impressora começou — é o que dá à peça a rigidez e a estabilidade finais.
E o processo não para quando você desliga a luz UV: a Prusa documenta que as reações químicas na resina continuam "não apenas durante a impressão e a pós-cura, mas até vários dias depois", segundo a página de amarelamento de resina do Knowledge Base da Prusa.
Traduzindo para a bancada: a peça que você acabou de curar ainda vai mudar um pouco de cor e de propriedade nos dias seguintes. Isso é normal e tem como reduzir — voltamos nisso na seção de cura.
Vale a separação de contexto: se você ainda está decidindo a tecnologia, o comparativo resina ou FDM para cada tipo de projeto resolve a escolha antes. Aqui já partimos do princípio de que a peça de resina está impressa.
EPI e materiais: prepare a bancada antes de encostar na peça
Resina líquida não é tinta. A Formlabs, na documentação oficial de segurança para impressoras SLA, é direta no que exige:
- Luvas de nitrila ou neoprene — "sempre use luvas não reativas de nitrila ou neoprene para evitar contato da pele com resina líquida e solventes de lavagem".
- Óculos de segurança — recomendados, "particularmente durante o pós-processamento", por causa de respingos, poeira e fragmentos de suporte.
- Ambiente ventilado, com o ar circulando livremente para evitar acúmulo de vapores.
- Roupa de manga comprida e calça comprida, lavadas com frequência.
- Em caso de contato com a pele: lavar a área imediatamente com água e sabão.
Um detalhe de segurança que muito maker ignora: o álcool isopropílico é volátil e inflamável. A Prusa registra isso no manual de lavagem da CW1, e a Formlabs orienta manter os frascos fechados e longe de calor, faíscas e chama aberta.
Ou seja: nada de bancada de resina do lado do ferro de solda ligado.
Lista de materiais
| Item | Para que serve |
|---|---|
| Luvas de nitrila (descartáveis) | Barreira contra resina e solvente |
| Óculos de segurança | Respingo e fragmento de suporte |
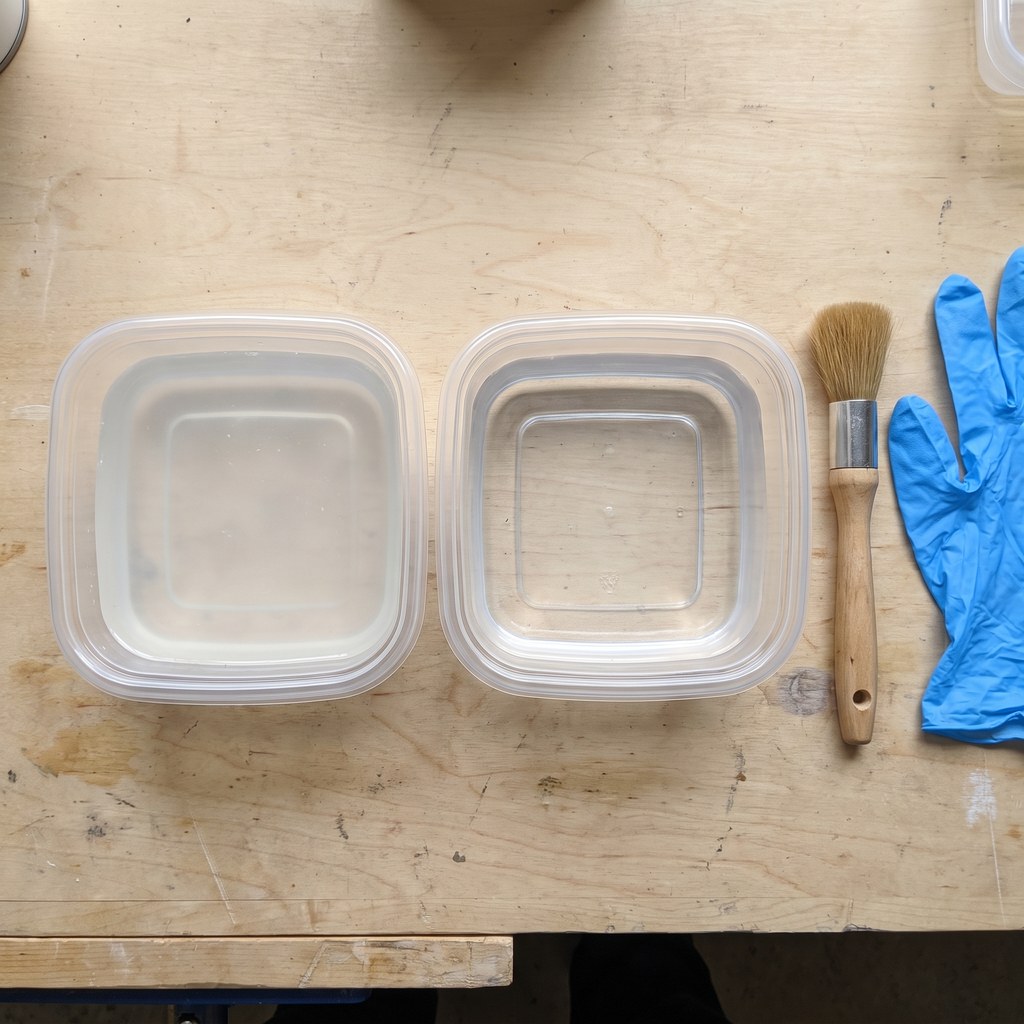
| 2 recipientes com tampa | Método dos dois banhos |
| Álcool isopropílico (IPA) ou etanol | Dissolver a resina não curada |
| Escova de cerdas macias | Alcançar frestas e detalhes |
| Papel toalha / pano descartável | Secagem e limpeza da bancada |
| Fonte UV (estação de cura, lâmpada ou sol) | Pós-cura |
Sobre a concentração do álcool: a Anycubic recomenda etanol ou IPA a 95% ou mais para a lavagem. Preço e disponibilidade de IPA variam bastante no varejo brasileiro — vale comparar em lojas de eletrônica, farmácia e marketplaces antes de comprar em volume.
Como lavar peças de resina passo a passo (o método dos dois banhos)
O erro clássico é lavar tudo num pote só. Depois de algumas peças, aquele álcool vira uma sopa de resina e você passa a "enxaguar" o modelo em resina diluída.
A solução é o método dos dois banhos, descrito no guia de lavagem da Anycubic: um recipiente de lavagem principal (o "sujo") e um de enxágue final (o "limpo").
Passo a passo:
- Coloque as luvas antes de qualquer coisa. Só então retire a plataforma da impressora.
- Deixe escorrer. Incline a plataforma sobre a cuba por alguns segundos para a resina excedente voltar.
- Banho 1 (lavagem). Submerja a peça — ou a plataforma inteira — no primeiro recipiente e agite. A Anycubic descreve a lavagem em pote como "imergir a peça em um banho de solução isopropílica por 5 a 10 minutos", e recomenda uma escova macia para dar conta dos cantos atrás dos suportes.
- Banho 2 (enxágue). Transfira para o recipiente de álcool limpo. A Anycubic é explícita: prepare dois banhos e enxágue duas vezes com IPA novo "para confirmar que não sobrou resina líquida na peça".
- Escorra antes de separar a peça da plataforma.
- Remova os suportes só depois da lavagem — a peça ainda está levemente flexível e os suportes saem com menos marca.
Atenção ao tempo de imersão
Mais tempo no álcool não significa peça mais limpa. A Prusa é explícita no manual da CW1: a lavagem padrão é de 3 minutos, e eles "não recomendam lavar objetos em álcool isopropílico por mais de 10 minutos — micro-trincas podem aparecer na superfície dos objetos impressos (mesmo depois de mais de 24 horas), resultado da exposição prolongada ao IPA".
Repare que as duas fontes não dizem exatamente a mesma coisa: a Anycubic sugere 5 a 10 minutos para lavagem manual em pote, enquanto o ciclo padrão da máquina da Prusa é de 3 minutos. Faz sentido — agitação mecânica limpa mais rápido que a mão.
Na dúvida, a regra que concilia as duas é: comece curto e nunca ultrapasse 10 minutos.
Se a peça saiu suja mesmo assim, o problema geralmente não é tempo — é álcool saturado ou frestas que a agitação não alcançou. Troque o banho 1 ou use a escova.
Secagem: o passo que quase todo mundo pula
Curar a peça ainda molhada de álcool é receita de superfície esbranquiçada e opaca.
A Formlabs coloca isso como regra geral na documentação da solução de lavagem: "sempre deixe as impressões secarem completamente (tenham sido lavadas com IPA, TPM, água ou a Formlabs Resin Washing Solution) antes de colocá-las na Form Cure".
E há um agravante específico da solução de lavagem própria da marca: segundo a mesma página, pós-curar peças ainda molhadas com esse produto pode danificar o equipamento.
Na prática:
- Deixe a peça escorrer e secar ao ar, em local ventilado, até não sobrar brilho de solvente.
- Se tiver ar comprimido, um sopro leve acelera e ainda tira álcool das cavidades.
- Se você usa uma estação combinada, existe ciclo próprio para isso: na CW1 da Prusa, a secagem padrão é de 3 minutos, o mesmo tempo do ciclo de cura padrão.
Só leve para a luz UV quando a superfície estiver seca ao toque (com a luva, claro).
Como curar sem deixar a peça quebradiça (tempos por tamanho)
Aqui mora o erro mais caro do pós-processamento: curar demais.
A Anycubic avisa que "curar em excesso deixa a peça quebradiça e propensa a rachar", e que resinas claras e transparentes amarelam mais que as escuras quando super-curadas — porque mais raios UV atravessam o material.
A Prusa reforça pelo outro lado: tempos de cura mais curtos (mínimo de 3 minutos para as resinas Prusament Model) minimizam o amarelamento, enquanto cura prolongada torna o amarelamento "praticamente irreversível".
Tempos de referência
A Anycubic publica esta tabela por tamanho de peça:
| Tamanho da peça | Estação de cura / lâmpada UV | Luz solar |
|---|---|---|
| Miniatura | 1 a 2 minutos | 2 a 3 horas |
| Média | 3 a 5 minutos | não especificado |
| Grande | 5 a 10 minutos | cerca de 10 horas |
Trate esses valores como ponto de partida, não como verdade absoluta: variam com a resina, a potência da estação e a cor do material. Comece pelo tempo menor da faixa e avalie.
Sobre o comprimento de onda: a Anycubic aponta que a maioria das resinas UV exige exposição na faixa de 365 nm a 405 nm — a especificação que você deve conferir antes de comprar qualquer lâmpada de cura.
Três ajustes que salvam a peça
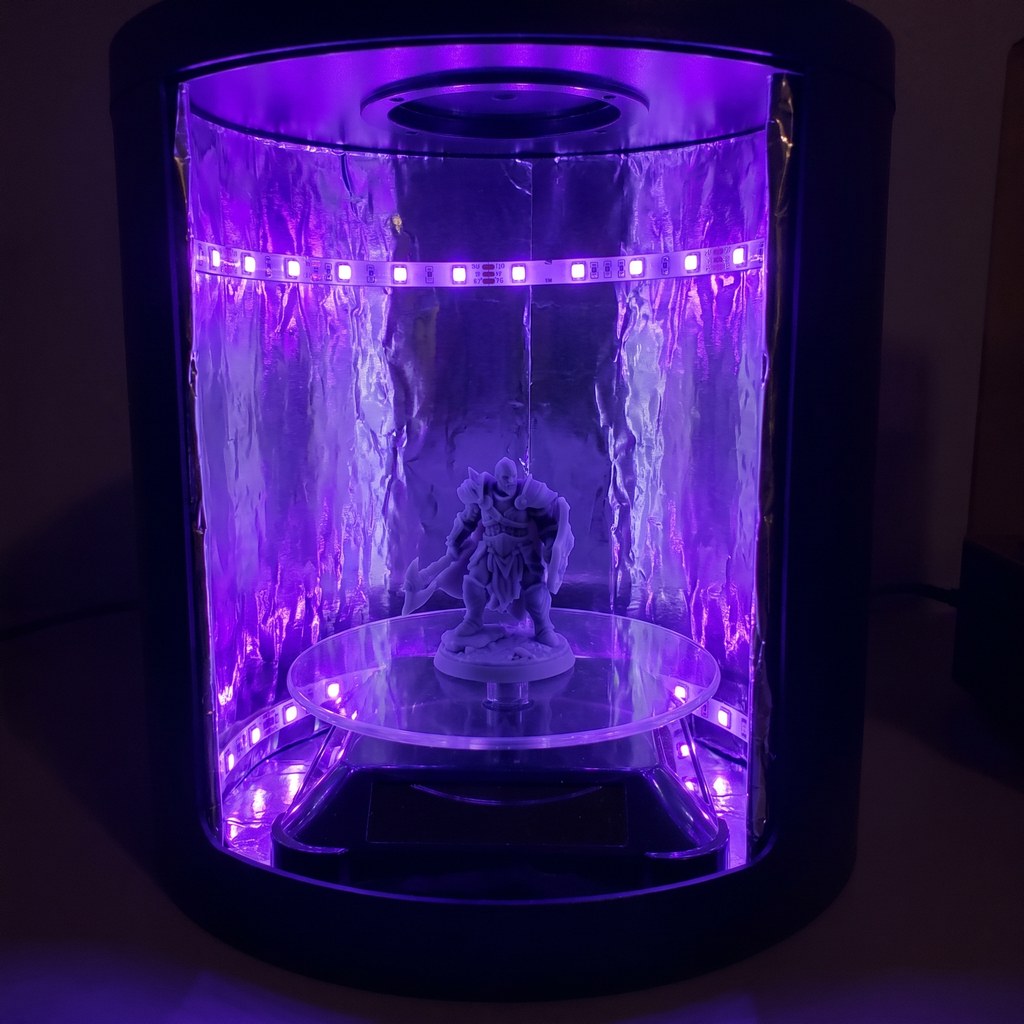
- Exposição uniforme. A Prusa recomenda que a superfície do modelo receba luz UV o mais uniformemente possível, virando a peça durante a cura para atingir as áreas sombreadas. Prato giratório ajuda muito.
- Vá por etapas. Cure em ciclos curtos e cheque entre eles, em vez de mandar um tempo longo de uma vez.
- Se já amarelou: segundo a Prusa, o amarelamento é parcialmente reversível. A opção passiva é esperar em temperatura ambiente o máximo possível. A ativa, em quem tem uma CW1S, é usar o modo de pré-aquecimento de resina a 60 °C com o modelo já pós-curado, por algumas horas.
Depois da cura, a peça está pronta para a etapa de acabamento — lixa, primer e pintura. Esse fluxo está detalhado no guia de acabamento em peça impressa em 3D.
Resina lavável em água muda o processo?
Muda a lavagem — e cobra em outro lugar.
Com resina lavável em água (water-washable), você enxágua a peça em água em vez de álcool, o que elimina o custo e o cheiro do solvente. Mas há um trade-off documentado.
A Phrozen, fabricante de resinas, afirma na comparação entre resina lavável em água e resina normal que a lavável em água "tende a ser mais quebradiça que a resina normal" e que as peças ficam "mais propensas a trincar, especialmente quando expostas à umidade ou durante o manuseio". A mesma página resume: em tenacidade e flexibilidade, a resina normal supera a lavável em água.
E o ponto que mais gente erra: a água usada não é água comum. A Phrozen orienta não jogar a água não curada direto no ralo — deixe o recipiente no sol por alguns dias até as partículas de resina curarem, filtre e descarte o sólido no lixo.
Ou seja, a resina lavável em água troca o solvente pela água, mas não elimina o resíduo perigoso nem a necessidade de ventilação durante a impressão.
Descarte seguro de resina e álcool usado
Esta é a seção que mais falta em conteúdo em português — e a que mais evita dor de cabeça.
A documentação de descarte da Formlabs é categórica: não despeje resina líquida ou parcialmente curada, nem solvente, em ralos, e não descarte como lixo doméstico nesse estado. Resina líquida pode ser classificada como resíduo perigoso na sua região.
O procedimento indicado é curar antes de descartar:
- Coloque um par novo de luvas de nitrila.
- Despeje uma pequena quantidade de resina em um recipiente transparente, etiquetado e resistente a resina.
- Deixe exposto à luz solar para curar por 1 a 10 dias. Alternativa mais eficaz: expor a luz de 405 nm com calor.
- Descarte a resina totalmente curada, junto com o recipiente, como lixo doméstico.
Para o álcool saturado, o raciocínio é o mesmo: deixe a resina em suspensão curar (sol ou UV), filtre o sólido e descarte o sólido curado no lixo. A Formlabs orienta consultar a FISPQ/SDS do fabricante e as autoridades locais para a regra que vale no seu caso — e essa é a instrução correta também no Brasil, já que a exigência varia por município.
Nunca é demais lembrar por que tanto cuidado: o tema de segurança em impressão 3D vai além da resina, e nós já cobrimos o que os estudos dizem sobre impressão 3D e saúde.
Perguntas frequentes
Posso lavar peça de resina só com água?
Só se a resina for do tipo lavável em água. Resinas padrão exigem solvente: a Anycubic recomenda etanol ou álcool isopropílico a 95% ou mais para dissolver a camada não curada. Água comum não remove resina padrão e deixa a peça pegajosa mesmo depois da cura.
Quanto tempo devo curar uma peça de resina?
Depende do tamanho. A tabela da Anycubic indica 1 a 2 minutos para miniaturas, 3 a 5 minutos para peças médias e 5 a 10 minutos para peças grandes em estação UV. Use o menor tempo da faixa como ponto de partida: curar demais deixa a peça quebradiça.
Dá para curar peça de resina no sol?
Dá, mas é lento e menos previsível. A Anycubic estima 2 a 3 horas de sol para miniaturas e cerca de 10 horas para peças grandes. O problema é o controle: exposição irregular e prolongada aumenta o amarelamento, que a Prusa descreve como quase irreversível após cura longa.
Por que minha peça de resina ficou esbranquiçada?
A causa mais comum é curar com a peça ainda molhada de álcool. A Formlabs orienta sempre deixar a impressão secar completamente — lavada com IPA, TPM ou água — antes de colocá-la na câmara de cura. Deixe secar ao ar em local ventilado até sumir o brilho de solvente e só então leve ao UV.
Resina curada pode ir no lixo comum?
Depois de totalmente curada, sim: a Formlabs indica descartar a resina curada e o recipiente como lixo doméstico. O que não pode é descartar resina líquida ou parcialmente curada, nem despejá-la no ralo. Confirme sempre a FISPQ do fabricante e a regra do seu município.
Fechando: lavar e curar peça de resina é um processo curto, mas cheio de detalhe que custa caro quando é ignorado. Guarde as três regras que resolvem a maior parte dos casos: lavagem curta, nunca acima de 10 minutos, secagem total antes do UV e cura pelo menor tempo da faixa para o tamanho da sua peça.
Monte a bancada com luvas, óculos, dois potes e um lugar ventilado antes da próxima impressão. Depois teste o método dos dois banhos numa peça pequena e compare com o que você fazia antes — a diferença de detalhe aparece já na primeira miniatura.
Quer testar em algo novo? Pegue um modelo em um dos sites confiáveis para baixar STL grátis, imprima e aplique o passo a passo. Depois conta nos comentários qual tempo de cura funcionou melhor para a sua resina — e passa lá no blog do Confia Maker para o resto da série.
- como lavar e curar peças de resina
- resina
- pós-processamento
- impressão 3d
- cura UV
- álcool isopropílico
Publicado originalmente no Confia Maker.Ver o artigo original