Recozimento de PLA: Peças 3D Resistentes ao Calor
Recozimento de PLA no forno aumenta a resistência ao calor da peça impressa, mas encolhe a geometria. Veja os dados medidos, o passo a passo e quando não vale a pena.
 Equipe Confia Maker9 min de leitura
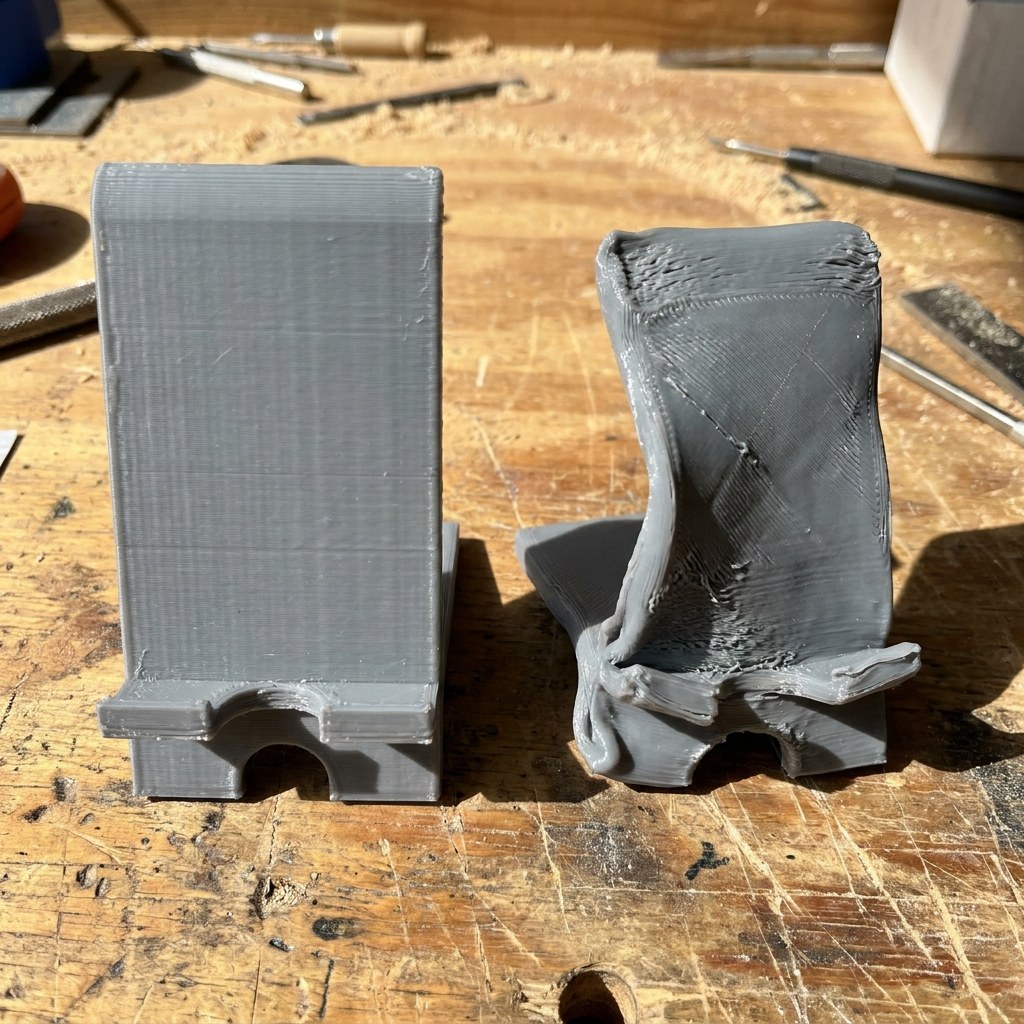
Você imprimiu um suporte de celular caprichado, esqueceu dentro do carro num sábado de sol e encontrou uma banana torta na segunda-feira. O culpado não foi o fatiador nem o filamento vagabundo: foi a temperatura.
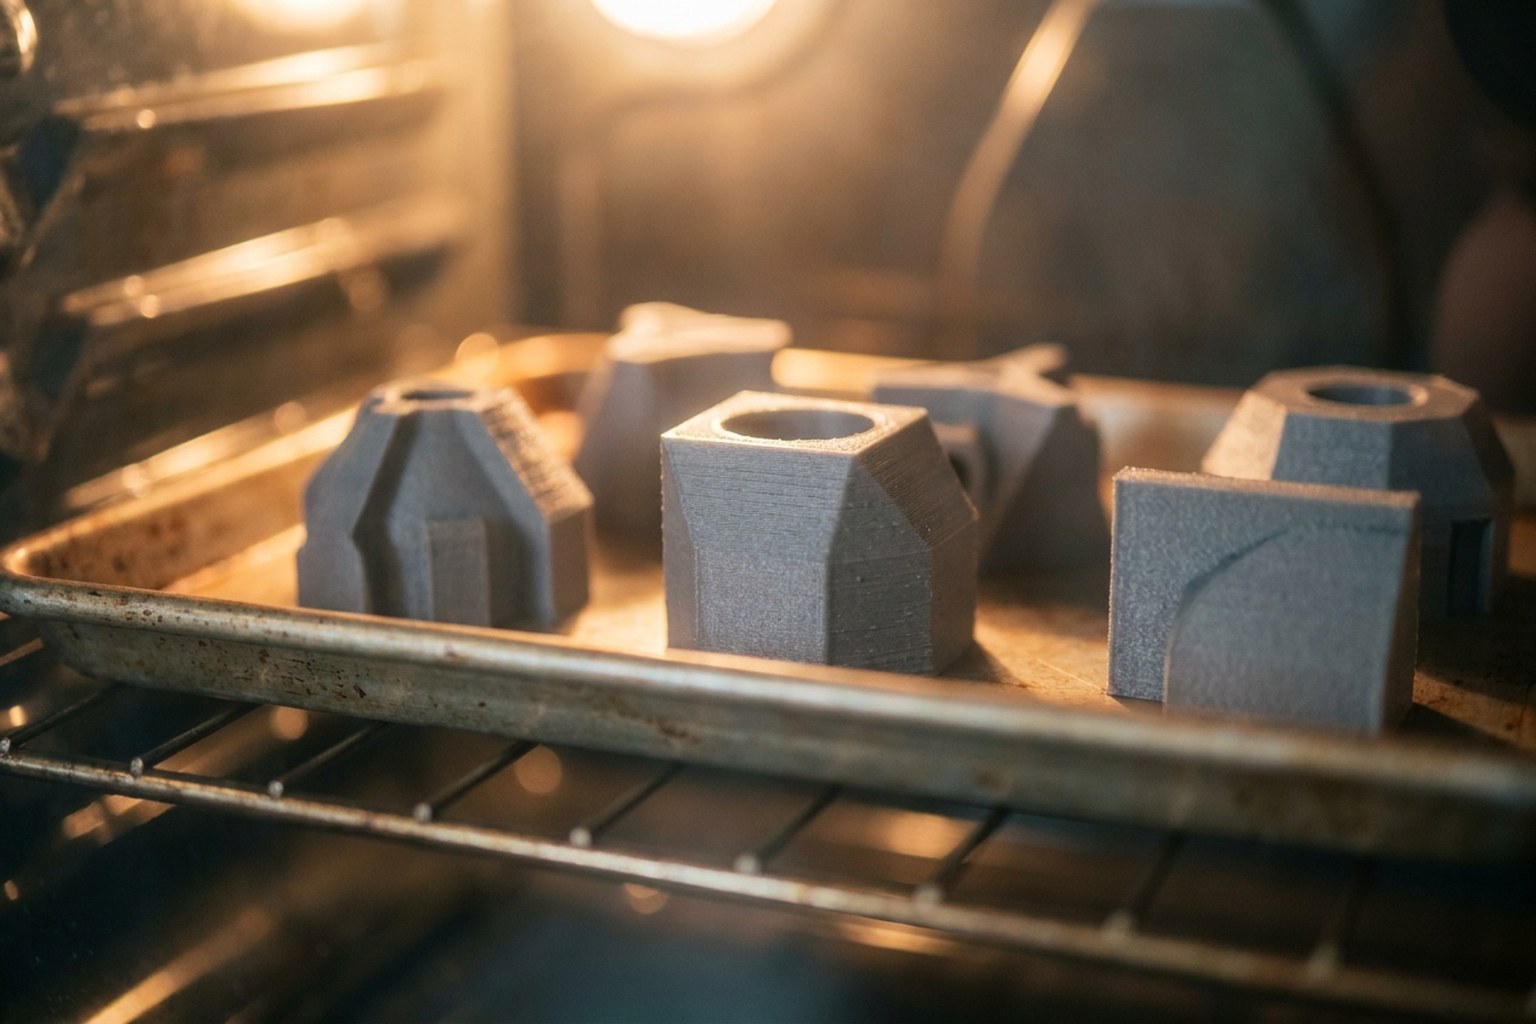
O recozimento de PLA — annealing, no inglês da comunidade — é o tratamento térmico que ataca exatamente esse problema. Você leva a peça já impressa ao forno, o plástico cristaliza e passa a aguentar muito mais calor do que aguentava.
Só que o processo cobra um preço em precisão dimensional, e circula muito mito sobre o que ele realmente melhora. Aqui vão os números medidos por quem testou, o passo a passo e os casos em que recozer é uma péssima ideia.
O que é o recozimento de PLA (e por que sua peça entorta no carro)
O PLA sai da impressora quase todo amorfo: as cadeias do polímero congelaram fora de ordem, sem tempo de formar cristais. Isso é ótimo para imprimir (baixa contração, pouco empenamento) e péssimo para segurar calor.
Os números da ficha técnica explicam o drama. Uma ficha técnica de PLA para impressão 3D lista transição vítrea de 61 °C (DSC), temperatura Vicat de amolecimento de 62,9 °C e temperatura de deflexão térmica (HDT) de 58,1 °C a 1,8 MPa e 59,8 °C a 0,45 MPa. Confira a ficha do seu filamento: cada formulação varia.
Agora compare com o mundo real. Um estudo da UC San Diego School of Medicine com a Arizona State University mediu quanto um carro parado esquenta ao sol: em uma hora, o painel chegou a 157 °F (cerca de 69 °C) e o interior a 116 °F (cerca de 47 °C).
Painel de carro brasileiro em agosto passa folgado da temperatura em que o PLA amolece. Não é azar — é ficha técnica.
O recozimento inverte isso. Você mantém a peça acima da transição vítrea e perto da faixa de cristalização (a mesma ficha aponta cristalização em 113,5 °C e fusão em 150 °C), dando às cadeias tempo e energia para se organizarem em cristais. Mais cristal, mais resistência ao calor.
O que o recozimento de PLA melhora de verdade — e o que não melhora
Aqui é onde a maioria dos vídeos de internet exagera. O canal CNC Kitchen rodou o teste com corpos de prova e publicou os resultados de recozimento de PLA a 100 °C por 45 minutos:
| Propriedade medida | Sem recozimento | Recozida | Variação |
|---|---|---|---|
| Resistência à tração | 63,5 MPa | 68,2 MPa | +7,5% |
| Flexão (gancho deitado) | 75 kg | 87 kg | +16,2% |
| Adesão entre camadas (gancho em pé) | 42 kg | 42 kg | 0% |
| Impacto (Charpy) | 5,7 kJ/m² | 5,5 kJ/m² | sem ganho |
Leia a terceira linha de novo. O recozimento não melhorou a adesão entre camadas — nem um pouco. Se sua peça está rachando na direção Z, o forno não vai resolver: o caminho é ajustar o processo de impressão, como no guia sobre adesão entre camadas na impressão 3D.
O impacto também ficou parado. Ou seja: peça recozida não fica mais "à prova de queda".
O ganho grande é térmico. A Prusa Research testou amostras a 70, 90, 110, 130, 150 e 170 °C e relatou que a resistência ao calor do PLA dispara a partir de 90 °C. É esse o motivo real para recozer.
Quanto a peça encolhe: o preço dimensional do annealing
Não existe almoço grátis. No mesmo teste do CNC Kitchen, o PLA recozido contraiu até 10% no plano X-Y e cresceu até 10% no eixo Z. Um cubo de 50 mm virou 45 mm de largura e 55 mm de altura.
A Prusa foi ainda mais dura: registrou empenamento já a 70 °C e colapso total da peça a 170 °C, concluindo que o PLA recozido não serve para peças que dependem de dimensão precisa.
Tradução prática: engrenagem, encaixe de eixo, rosca e clipe que precisam entrar justos são candidatos ruins. Se o seu projeto vive de ajuste fino, vale antes revisar a tolerância na impressão 3D para as peças encaixarem — e considerar simplesmente trocar de material.
Passo a passo: como fazer recozimento de PLA no forno
O procedimento é simples. A disciplina é que faz diferença.
- Escolha a peça certa. Maciça, de parede grossa, sem encaixe crítico e sem detalhe fino. Peça alta e esbelta tomba.
- Meça antes. Paquímetro nas cotas que importam, anotadas no papel. Sem isso você não sabe o que aconteceu.
- Pré-aqueça o forno e confirme com termômetro. Termostato de forno doméstico oscila bastante; no recozimento de PLA a diferença entre 90 °C e 110 °C muda o resultado.
- Use 90 °C como ponto de partida. É onde a Prusa viu o salto de resistência ao calor. O CNC Kitchen trabalhou a 100 °C. Suba só se precisar — e sabendo que a deformação sobe junto.
- Apoie a peça. Bandeja plana, e para geometrias instáveis vale enterrar (veja logo abaixo).
- Conte o tempo. A Prusa usou 30 minutos nas amostras de teste e recomenda cerca de 45 minutos para peças maiores.
- Desligue e deixe esfriar dentro do forno. Nada de tirar quente e colocar na bancada: o resfriamento rápido reintroduz tensão e empena.
- Meça de novo e compare com o passo 2.
Duas precauções de bancada: prefira um forno que não seja o da comida e mantenha o ambiente ventilado — plástico quente solta cheiro. E não tente acelerar em micro-ondas; o aquecimento é desigual e você perde a peça.
Enterrar em sal, areia ou gesso: funciona mesmo?
Essa é a técnica mais divulgada para conter a deformação: envolver a peça em um meio granulado que a sustenta enquanto ela amolece. E aqui as fontes divergem — vale dizer isso em vez de fingir consenso.
O CNC Kitchen experimentou submersão em areia em temperaturas mais altas (140 °C e 180 °C). Já a Prusa relata que o método da areia não funcionou nos testes dela.
Um estudo publicado na base PMC, do NIH americano, comparou dois meios de embutimento em um ciclo de rampa até 120 °C mantido por 60 minutos, com resfriamento lento ainda embutido. Os resultados de precisão dimensional após o recozimento foram bem diferentes entre eles:
| Meio de embutimento | Desvio dimensional medido |
|---|---|
| Sal | Diâmetro externo −1,95%, interno −2,50%; barra de 100 mm ficou em 98,85 mm e 98,02 mm |
| Resina RTV (molde) | Variação de diâmetro 0,47%, altura 0,18%; barra de 100 mm ficou em 100,25–100,4 mm |
As peças assim tratadas mantiveram a forma acima de 170 °C, com barras suportando até 175 °C sob carga, e um componente passou por esterilização em autoclave a 134 °C sem perder função.
Resumo honesto: enterrar ajuda, mas o meio importa muito. Sal segura a geometria e ainda deixa cerca de 2% de desvio; molde rígido chega perto de zero, ao custo de bem mais trabalho.
PLA, PETG, ABS e ASA: em quais materiais o annealing compensa
O recozimento é uma ferramenta de polímero semicristalino. Em plástico amorfo ele tem pouco o que organizar. A orientação oficial da Polymaker sobre annealing separa bem os casos:
| Material | Vale a pena? | Referência da fonte |
|---|---|---|
| PLA | Sim, para calor | Salto de resistência térmica a partir de 90 °C (Prusa); 100 °C/45 min (CNC Kitchen) |
| PETG | Divergente | Polymaker: amorfo, benefício limitado (~70 °C pós-impressão). Prusa: ganho claro de impacto entre 90 e 110 °C |
| ABS e ASA | Pouco | Polymaker: amorfos, ganho restrito a alívio de tensão e estabilidade dimensional (ASA ~95 °C) |
| Nylon | Sim | Polymaker: 80–100 °C por 6 a 16 horas |
| Policarbonato | Recomendado | Polymaker: 90 °C, mínimo de 2 horas, com resfriamento lento — evita delaminação e trincas |
Se o objetivo é peça que vive no sol e na chuva, muitas vezes o atalho não é o forno, e sim o material: veja o comparativo de ABS vs ASA para peças externas e o guia de PLA ou PETG em cada projeto.
Quando NÃO fazer recozimento de PLA
Deixe o forno desligado se:
- A peça tem encaixe, rosca ou tolerância apertada. Até 10% de variação destrói qualquer ajuste.
- O problema é rachadura entre camadas. O ganho medido foi 0%. Ataque a causa na impressão.
- O requisito é impacto. O teste Charpy não melhorou.
- A peça é fina, alta ou tem detalhe delicado. Ela amolece e desaba antes de cristalizar.
- Você precisa de acabamento perfeito. Depois do forno a superfície muda; se o plano é pintar, o roteiro está em lixar, aplicar primer e pintar a peça impressa.
Nesses casos, as alternativas rendem mais: trocar para um material com maior resistência térmica, reforçar a geometria (parede e porcentagem de infill) ou reorientar a peça para que o esforço não caia na direção das camadas.
Perguntas frequentes
O recozimento de PLA deixa a peça mais forte?
Só em parte. No teste do CNC Kitchen, a 100 °C por 45 minutos, a tração subiu de 63,5 para 68,2 MPa (+7,5%) e a flexão de 75 para 87 kg (+16,2%). A adesão entre camadas ficou idêntica (42 kg) e o impacto não melhorou. O ganho principal é resistência ao calor, não força bruta.
Qual a temperatura ideal para recozer PLA?
A Prusa Research testou de 70 °C a 170 °C e viu a resistência ao calor do PLA disparar a partir de 90 °C, com colapso da peça a 170 °C. O CNC Kitchen usou 100 °C por 45 minutos. Comece em 90 °C, meça o resultado e só suba se realmente precisar.
Quanto a peça encolhe depois do recozimento?
No teste do CNC Kitchen o PLA contraiu até 10% no plano X-Y e cresceu até 10% em Z. Com a peça embutida, o estudo do PMC mediu desvio em torno de 2% usando sal e abaixo de 0,5% usando molde de resina RTV. Meça antes e depois, sempre.
Dá para recozer PETG, ABS e ASA?
A Polymaker classifica os três como amorfos, com benefício limitado — mais alívio de tensão e estabilidade dimensional do que ganho mecânico. A Prusa, porém, registrou aumento claro de resistência ao impacto no PETG entre 90 e 110 °C. Para nylon e policarbonato o retorno é bem maior.
Posso usar o forno da cozinha para recozer?
Prefira um forno dedicado e ventile o ambiente, porque o plástico aquecido solta cheiro. Use também um termômetro de forno: o termostato doméstico oscila, e no recozimento de PLA a diferença entre 90 °C e 110 °C muda bastante o resultado final da peça.
Conclusão: recozer sim, mas sabendo o que você ganha
O recozimento de PLA é uma técnica legítima e barata — só que com um alvo específico. Ele entrega resistência ao calor, entrega um ganho modesto de tração e flexão, e não entrega adesão entre camadas nem resistência a impacto. Em troca, cobra deformação que pode passar de 10%.
A regra prática: se a sua peça vai encarar sol, motor ou painel de carro, o forno vale o teste. Se ela precisa encaixar em outra, troque de filamento em vez de assar.
Faça o teste controlado desta semana: imprima duas cópias da mesma peça, recozer uma a 90 °C por 45 minutos, meça as duas com paquímetro e conte nos comentários quanto a sua encolheu. Esse dado, medido na sua máquina e no seu filamento, vale mais que qualquer tabela da internet.
- recozimento de PLA
- impressão 3d
- PLA
- annealing
- pós-processamento
- resistência ao calor
Publicado originalmente no Confia Maker.Ver o artigo original