Suportes na Impressão 3D: Quando Usar e Como Configurar
Suporte demais desperdiça filamento e marca a peça; suporte de menos derruba o balanço. Aprenda quando usar suportes na impressão 3D e os 3 ajustes que resolvem 90% dos problemas.
 Equipe Confia Maker10 min de leitura
Você manda imprimir aquela peça caprichada, volta duas horas depois e encontra um ninho de fios pendurados no ar, exatamente onde tinha um balanço. Ou o contrário: a impressão sai perfeita, mas você passa meia hora com um alicate arrancando suporte grudado e ainda fica com a superfície toda marcada. Nos dois casos o problema é o mesmo — suportes na impressão 3D mal resolvidos.
Suporte é aquela estrutura descartável que o fatiador cria embaixo de partes que "flutuam" no ar, pra que o plástico tenha onde se apoiar enquanto esfria. O segredo não é usar mais ou menos suporte: é usar na hora certa e configurar direito. Neste tutorial você vai aprender quando o suporte é realmente necessário (a famosa regra dos 45°), a diferença entre suporte normal e em árvore, e os três ajustes que definem se ele vai soltar limpo ou virar dor de cabeça.
O que são suportes e por que sua peça precisa deles
A impressão 3D FDM constrói a peça camada por camada, de baixo pra cima. Cada nova camada precisa se apoiar em algo — normalmente na camada anterior. O problema aparece quando o modelo tem um balanço (overhang), uma parte que se projeta pra fora sem nada embaixo, ou uma ponte, um trecho horizontal ligando dois pontos altos.
Sem apoio, o filamento derretido é depositado no vazio e simplesmente cai ou enrola, aquele efeito de "macarrão" pendurado. O suporte entra aí: uma estrutura provisória que sobe da mesa (ou de outra parte da peça) até logo abaixo do balanço, dando piso pro bico depositar o plástico. Depois de imprimir, você quebra e joga fora esse material.
Ou seja, suporte não faz parte da peça — é um andaime. E como todo andaime, o ideal é usar só o necessário: cada grama de suporte é filamento, tempo de impressão e trabalho de remoção que você gasta à toa.
A regra dos 45°: quando você precisa (ou não) de suporte
A pergunta mais importante vem antes de qualquer configuração: esse balanço precisa mesmo de suporte? A referência clássica é a regra dos 45 graus. Paredes que se inclinam até cerca de 45° em relação à vertical costumam imprimir bem sem suporte, porque cada camada ainda pousa sobre boa parte da camada de baixo. Passando de 45°, o apoio cai para metade ou menos e a camada começa a despencar, segundo o guia de estruturas de suporte da All3DP.
Na prática, isso significa que muita coisa que parece precisar de suporte, não precisa. Um cone apoiado na base, um chanfro, uma letra em relevo — tudo abaixo de 45° sai limpo no ar.
E dá pra ir além do limite teórico. Impressoras bem calibradas e com boa refrigeração da peça conseguem imprimir balanços de 55° a 60° sem suporte, principalmente em PLA. Vale rodar um teste de overhang (um modelo escadinha com ângulos crescentes) na sua máquina pra descobrir o limite real dela antes de sair colocando suporte em tudo. Se a qualidade dos seus balanços está ruim mesmo em ângulos suaves, vale primeiro calibrar a temperatura e a refrigeração da impressão — resfriamento fraco derruba overhang bom.
Pontes seguem outra lógica: são horizontais (0° de apoio), mas o plástico é esticado sob tensão entre os dois pontos. A maioria das impressoras faz pontes de alguns centímetros sem suporte se a velocidade e a refrigeração estiverem ajustadas. Vãos maiores que isso, aí sim, pedem apoio.
Suporte normal vs suporte em árvore: qual escolher
Quase todo fatiador moderno (Orca, Cura, Bambu Studio, PrusaSlicer) oferece dois grandes tipos de suporte. Escolher o certo economiza material e evita marcas.
Suporte normal (grid/linear): uma treliça retangular que sobe reta da mesa até o balanço. É o mais estável e previsível, tem área mínima bem definida e aguenta bem peças pesadas ou balanços grandes, conforme a documentação de suporte da Prusa. A desvantagem é gastar mais filamento e encostar em mais área da peça, o que deixa mais marcas.
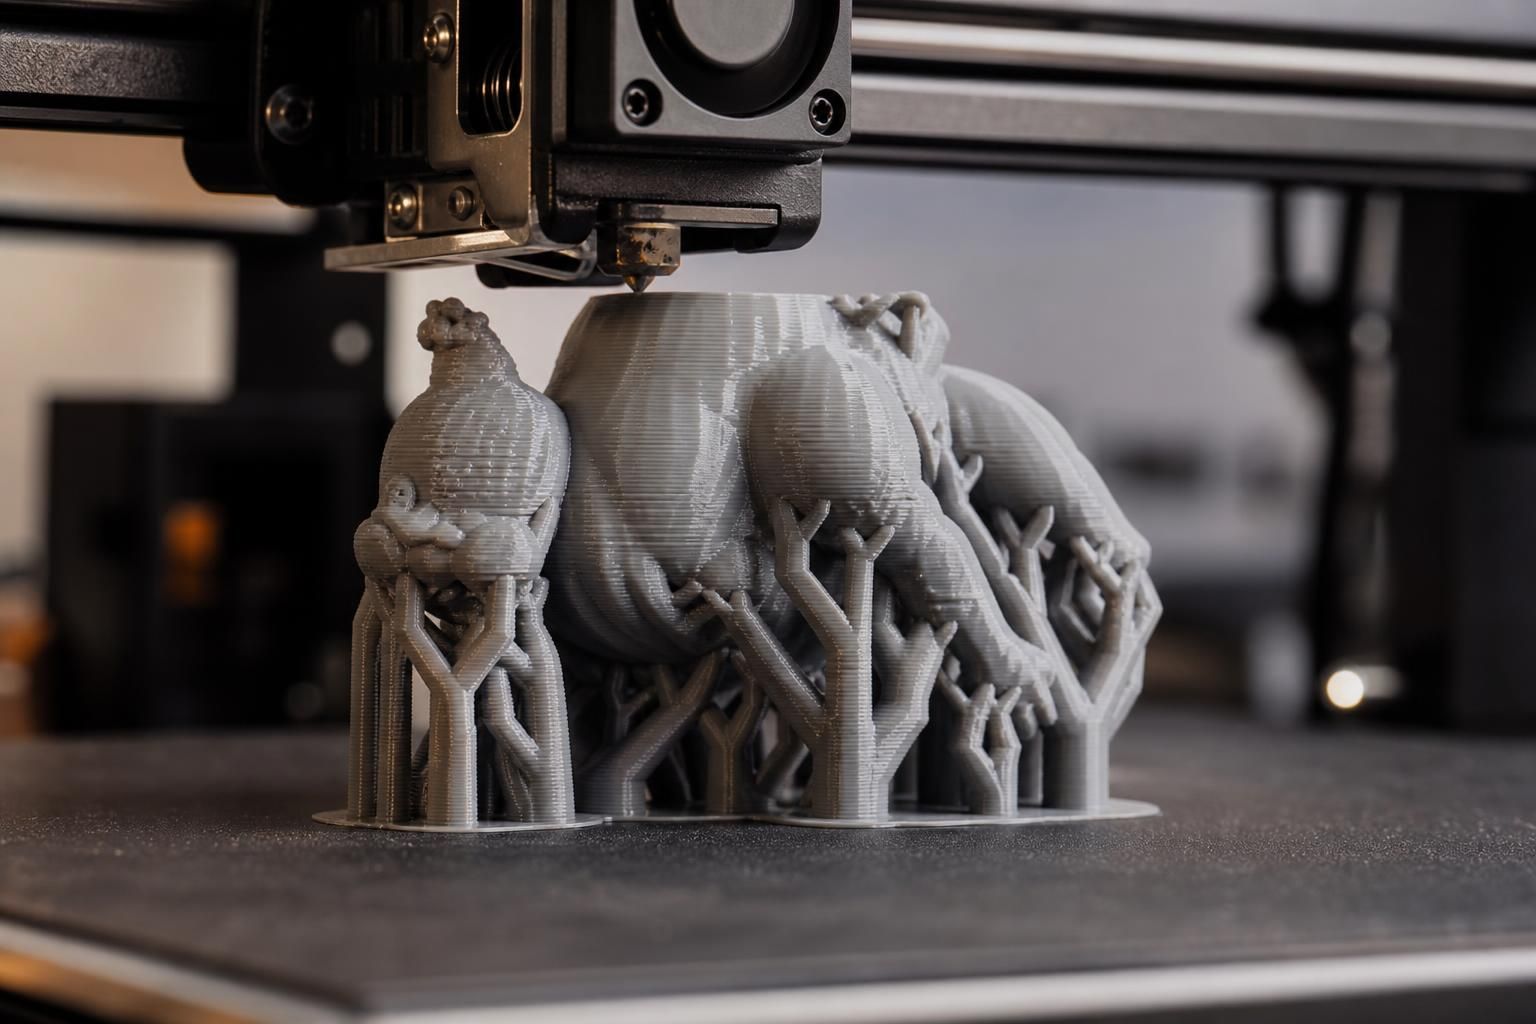
Suporte em árvore (tree/organic): em vez de uma parede cheia, o fatiador calcula galhos que sobem da mesa e se ramificam só até os pontos críticos do balanço, tocando o mínimo possível no modelo. Usa bem menos material, imprime mais rápido e é imbatível em peças orgânicas — miniaturas, figuras, formas curvas. A Prusa descreve os suportes orgânicos exatamente como galhos que contornam a peça pra reduzir contato.
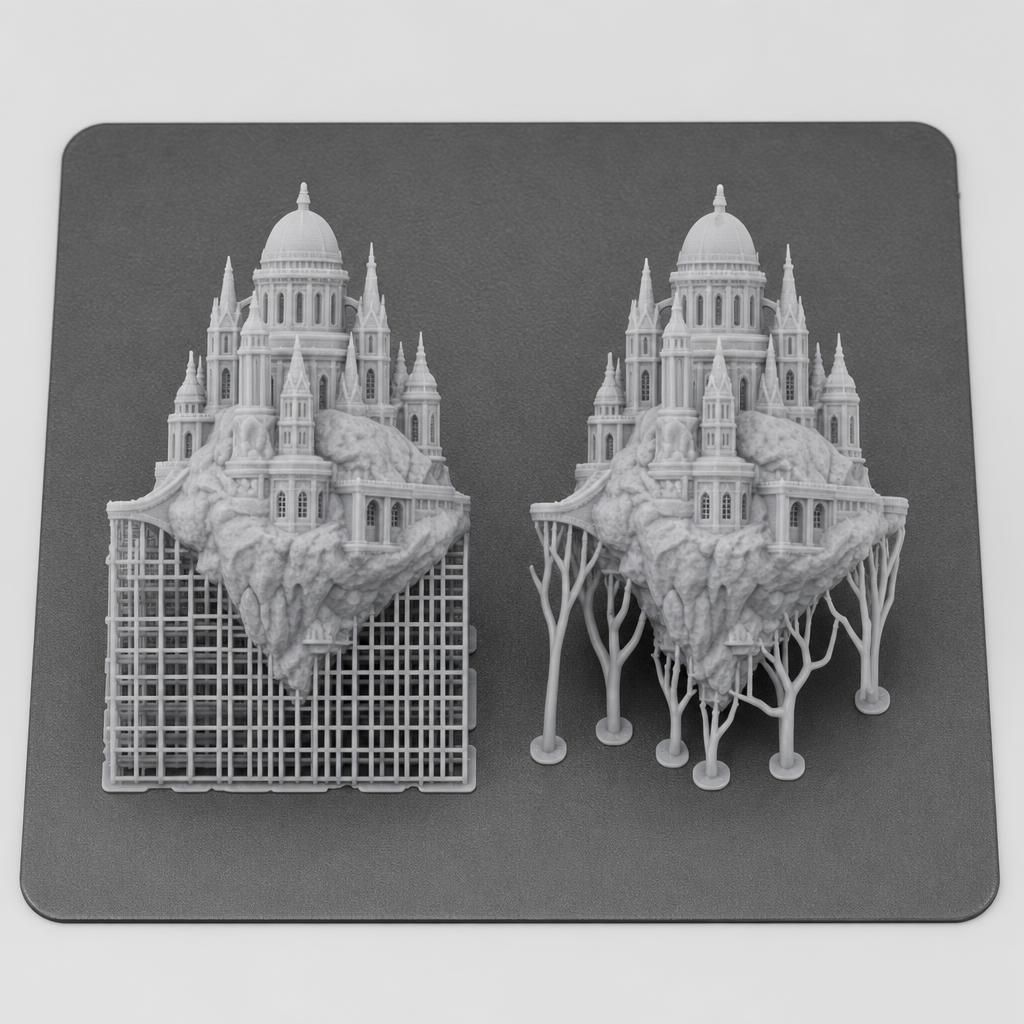
O trade-off: galhos altos e finos podem tombar durante a impressão, especialmente com ângulo de ramificação agressivo. Para a maioria dos casos, a regra é simples — peça geométrica com balanços grandes e planos → suporte normal; peça orgânica ou com pontos de apoio espalhados → suporte em árvore.
As 3 configurações que definem tudo: distância Z, ângulo e interface
Esqueça os cinquenta parâmetros do menu. Três ajustes resolvem 90% dos problemas de suporte.
1. Distância Z (top Z distance) — o folga entre suporte e peça. É o espaço vertical entre o topo do suporte e a superfície da peça. Curto demais, o suporte funde na peça e não sai; grande demais, o balanço fica feio e caído. A referência prática é deixar mais ou menos uma altura de camada de folga — por exemplo, 0,2 mm quando você imprime com camadas de 0,2 mm. Nunca abaixo de uma camada cheia. Para PETG, que gruda muito, vale aumentar essa folga pra soltar melhor.
2. Ângulo de overhang (threshold). É o ângulo a partir do qual o fatiador decide gerar suporte. O padrão gira em torno de 45°, mas se sua máquina imprime balanços de 55° limpos, subir esse valor elimina suporte em boa parte das superfícies — menos material, menos marca, impressão mais rápida. Ajuste com base no seu teste de overhang, não no chute.
3. Interface (camadas de contato). São camadas mais densas no topo do suporte, bem na fronteira com a peça. Elas dão um "piso" mais fechado pro balanço pousar, deixando a superfície de baixo bem mais lisa. O custo é o suporte grudar um pouco mais — por isso interface e distância Z andam juntas: interface densa pede um pouquinho mais de folga Z.
Como reduzir marcas e facilitar a remoção
Mesmo com tudo ajustado, todo suporte deixa alguma marca onde toca a peça. Dá pra minimizar bastante.
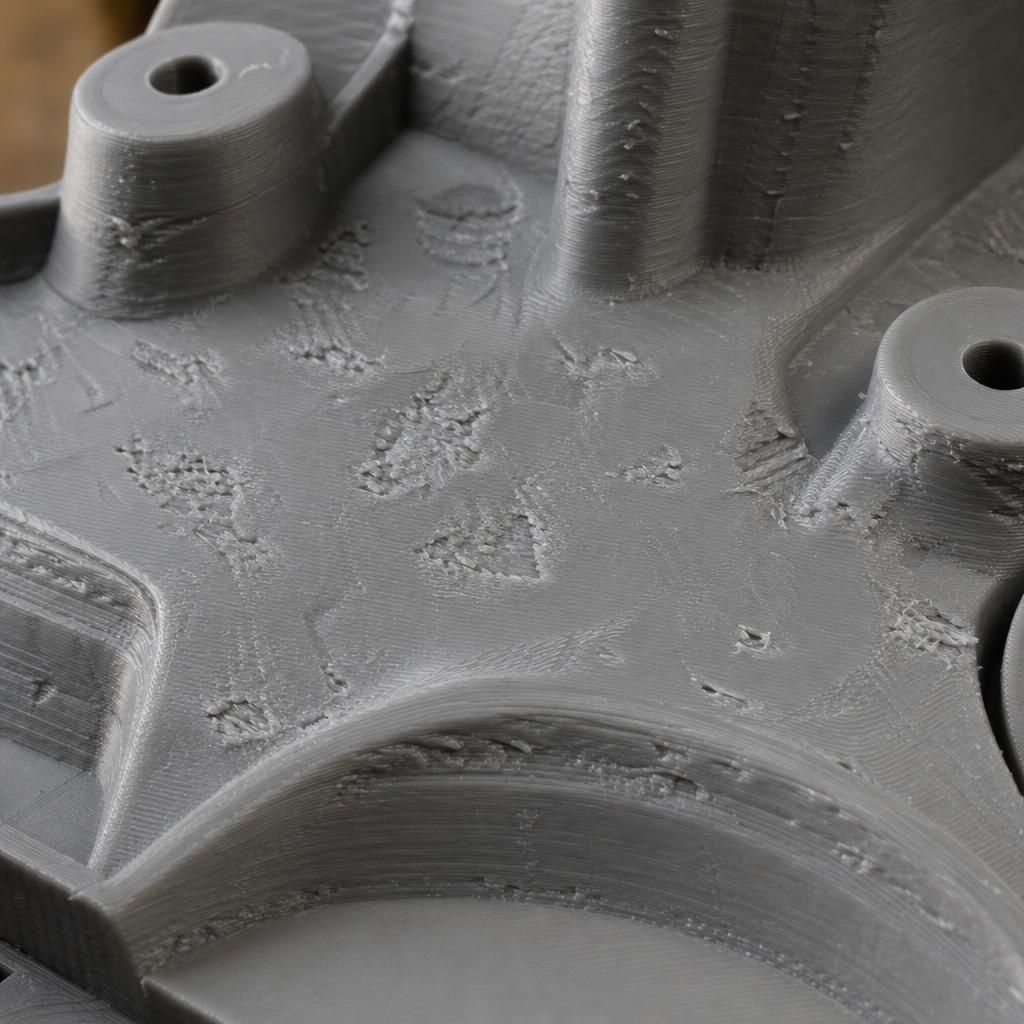
A base de conhecimento da Prusa recomenda aumentar a separação XY (o afastamento horizontal entre suporte e peça): isso diminui a área de contato e faz o suporte soltar bem mais fácil, ao custo de um acabamento um tico pior nas laterais. É uma troca que vale a pena quando a remoção está sofrida.
Outras táticas que funcionam:
- Oriente a peça pra esconder a marca. A face que encosta no suporte sempre fica mais áspera — gire o modelo pra que essa face seja a base ou uma parte não visível.
- Remova o suporte com a peça ainda morna (logo após tirar da mesa): o plástico está menos quebradiço e o material solta mais inteiro.
- Use alicate de bico e estilete, não força bruta. Marca de suporte teimosa você resolve depois no acabamento com lixa, primer e pintura.
Se o suporte está tombando ou descolando da mesa antes da hora, o problema pode ser adesão da base — as mesmas causas do empenamento na impressão 3D derrubam a base fina de um suporte.
Suporte manual: coloque só onde precisa
O suporte automático é conservador: ele enche de andaime todo balanço acima do ângulo, inclusive lugares que você sabe que sairiam bem. A solução é o suporte pintado (support painting / blockers), disponível em Cura, Bambu Studio, Orca e PrusaSlicer.
Em vez de deixar o fatiador decidir sozinho, você pinta com o mouse exatamente as regiões que devem receber suporte — ou bloqueia as que não devem. É a diferença entre gastar 40 g de suporte automático e 8 g de suporte pintado na mesma peça, com uma remoção infinitamente mais rápida.
Vale o hábito: sempre confira a pré-visualização em camadas (preview) antes de imprimir. Você enxerga onde o suporte vai nascer, se está encostando em superfície visível e se sobrou algum balanço sem apoio. Corrigir isso na tela custa cinco minutos; corrigir na peça custa uma impressão inteira. Onde configurar cada uma dessas opções depende do seu programa — vale conhecer as diferenças no nosso comparativo do melhor fatiador 3D em 2026 (Orca vs Cura vs Prusa).
O melhor suporte é o que você não precisa imprimir. Antes de gerar qualquer andaime, pergunte se dá pra evitá-lo. Girar a peça 45° na mesa muitas vezes transforma um balanço impossível numa parede tranquila. Cortar o modelo em duas partes e colar depois elimina suporte interno inteiro. E, se você mesmo modela, trocar um balanço reto por um chanfro de 45° faz a parte sair sem nenhum apoio, como mostra o guia de overhangs da All3DP.
Pensar na orientação e na geometria antes de fatiar economiza mais filamento e tempo do que qualquer ajuste fino de suporte.
Perguntas frequentes sobre suportes na impressão 3D
Quando preciso usar suporte na impressão 3D?
Você precisa de suporte quando a peça tem balanços que passam de cerca de 45° em relação à vertical ou pontes horizontais longas demais para o filamento vencer no ar. Abaixo de 45°, cada camada ainda se apoia bem na anterior e imprime sem suporte. Rode um teste de overhang pra achar o limite real da sua máquina.
Qual a diferença entre suporte normal e suporte em árvore?
O suporte normal é uma treliça reta e estável, ideal pra balanços grandes e peças pesadas, mas gasta mais material e marca mais. O suporte em árvore cria galhos que tocam a peça no mínimo de pontos, usando menos filamento e sendo melhor pra modelos orgânicos, como miniaturas. Galhos muito finos e altos, porém, podem tombar.
Por que meu suporte gruda demais na peça?
Quase sempre a distância Z (folga entre suporte e peça) está curta demais, fazendo o suporte fundir na superfície. Deixe cerca de uma altura de camada de folga e aumente a separação XY pra reduzir a área de contato. Em PETG, que adere muito, aumente um pouco mais essa folga.
Como tirar marca de suporte da peça?
Remova o suporte com a peça ainda morna e use alicate de bico com cuidado. A marca residual some com lixa d'água em grãos crescentes, e some de vez com primer e pintura. Orientar a peça pra que a face do suporte fique escondida evita o problema na origem.
Suporte em árvore serve pra qualquer peça?
Não. Ele brilha em peças orgânicas e com pontos de apoio espalhados, mas em balanços grandes, planos e pesados o suporte normal é mais confiável, porque a treliça tem base estável. A escolha depende da geometria: orgânico e disperso pede árvore, geométrico e grande pede normal.
Conclusão
Suporte bom é aquele que você quase não percebe: nasce só onde precisa, segura o balanço e solta limpo. Pra chegar lá, decida primeiro se o balanço realmente passa dos 45°, escolha o tipo certo (normal pra geometria pesada, árvore pra orgânico) e ajuste os três parâmetros que mandam — distância Z, ângulo de overhang e interface.
Agora é sua vez: abra o fatiador, rode um teste de overhang na sua impressora pra descobrir até que ângulo ela aguenta sem suporte e comente aqui qual foi o limite que você encontrou. Quanto melhor você conhece sua máquina, menos andaime vai precisar imprimir.
- suportes
- overhang
- fatiador
- suporte em árvore
- impressão 3D
- calibração
Publicado originalmente no Confia Maker.Ver o artigo original