Como Imprimir Peças Articuladas em 3D (Print-in-Place)
Seu modelo articulado saiu travado? Veja a folga recomendada, o que causa a fusão das juntas e como descobrir o limite real da sua impressora.
 Equipe Confia Maker10 min de leitura
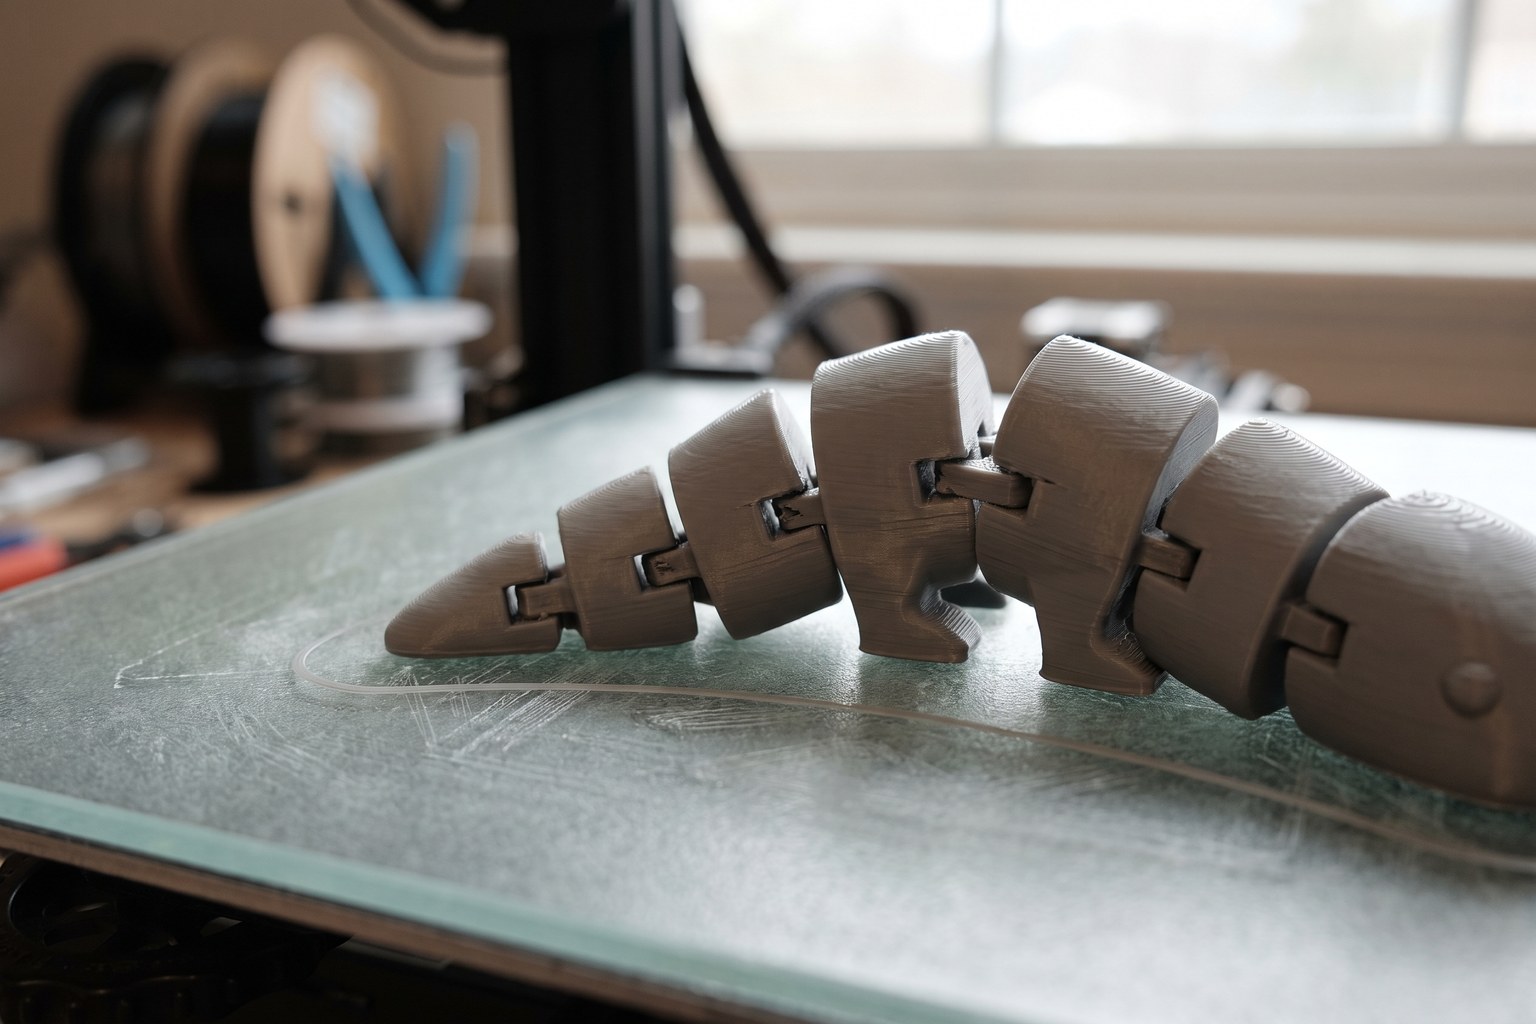
Você baixou aquele dragão flexi, deixou a impressora rodando doze horas e tirou da mesa um bloco sólido. Nenhuma junta se mexe. Se isso já aconteceu com você, o problema quase nunca é o arquivo — é folga, calibração e três ajustes de fatiador.
Saber como imprimir peças articuladas é dominar um detalhe só: garantir que o vão entre duas partes que deveriam girar continue vazio depois que o plástico esfria. Neste guia você vai entender por que a junta funde, o que a documentação oficial de Prusa, Bambu Lab e Cura realmente diz sobre folga e precisão, e como descobrir o limite da sua máquina com um corpo de prova rápido — em vez de sacrificar mais um dragão.
O que é print-in-place e por que a peça já sai se mexendo
Print-in-place é o modelo desenhado para sair da mesa já montado. O designer coloca, dentro do próprio arquivo, um vão de décimos de milímetro entre as partes que precisam girar ou deslizar. A impressora não "monta" nada: ela simplesmente não preenche aquele vão.
É por isso que a técnica é tão sensível. Numa peça normal, um filete de plástico um pouco mais grosso não muda nada. Numa articulação, esse mesmo excesso é a diferença entre um dragão que ondula e um enfeite de mesa.
O formato explodiu porque não exige nada do usuário depois da impressão: sem parafuso, sem cola, sem encaixe. A All3DP mantém uma curadoria de modelos print-in-place gratuitos, e plataformas como Printables e MakerWorld estão cheias de versões — o Print in Place Fully Articulated Flexi Dragon é um dos exemplos mais baixados do gênero.
Se você ainda está garimpando arquivo, vale conferir nossa lista dos sites confiáveis para baixar STL grátis antes de escolher o modelo do fim de semana.
Como imprimir peças articuladas: a folga da junta decide tudo
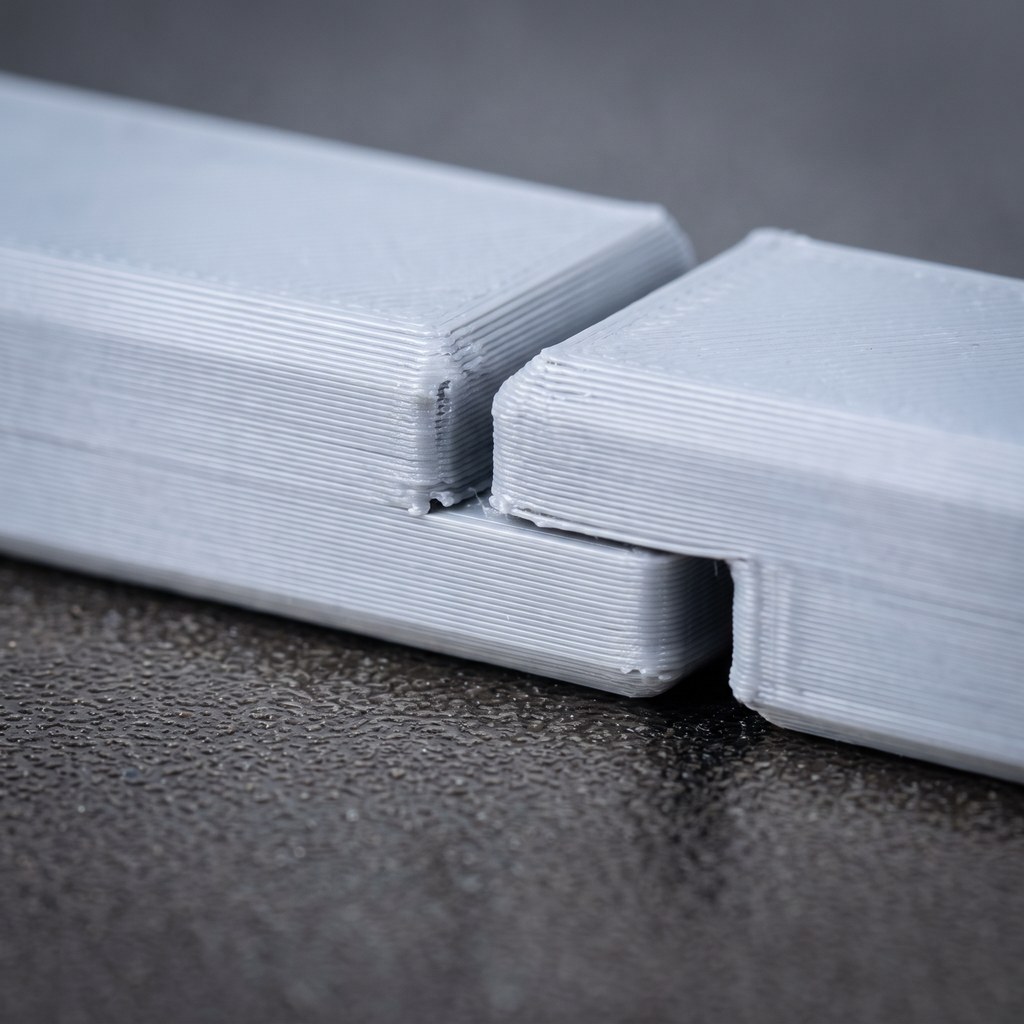
A folga (ou clearance) é o espaço projetado entre duas superfícies que precisam se mover. É o único parâmetro que separa a peça articulada da peça fundida.
A Prusa Knowledge Base recomenda, como ponto de partida para peças móveis, uma folga de pelo menos 0,3 mm. É um piso de projeto, não um número mágico — e a própria Prusa faz questão de dizer o porquê.
Segundo a mesma documentação, uma Original Prusa é precisa a pelo menos 0,2 mm, e materiais diferentes empenam e encolhem de formas diferentes durante a impressão. Ou seja: a tolerância real depende do tamanho do modelo, da orientação na mesa, da geometria do encaixe, da qualidade da sua calibração e do filamento na bobina.
Traduzindo para o chão de oficina: não existe uma tabela universal de folga por material. Você vai encontrar blogs cravando "0,25 mm para PETG deslizante, 0,45 mm para rotativo" sem apontar nenhuma fonte. Ignore. A resposta honesta é medir na sua máquina — e a gente mostra como mais abaixo.
Vale lembrar outro limite da mesma página: com bico de 0,4 mm, a menor parede imprimível é de 0,45 mm (um perímetro); duas paredes pedem 0,9 mm, três pedem 1,35 mm e quatro pedem 1,8 mm. Paredes mais finas que um perímetro simplesmente não saem, e a faixa entre um e dois perímetros é pouco confiável. Se o elo da corrente que você baixou tem parede fina demais, o problema é de projeto — nenhum ajuste de fatiador resolve.
Por que a junta funde: as causas reais
Quando a articulação sai travada, a causa está quase sempre em uma destas quatro frentes.
1. Sobre-extrusão
É a campeã. O bico deposita um filete um pouco mais largo do que o previsto, e num vão de poucos décimos de milímetro esse excesso encosta uma parede na outra. O plástico solda e a junta morre.
Antes de mandar um modelo articulado longo, vale calibrar. Nosso guia de como calibrar o flow rate passo a passo resolve exatamente esse ponto. E se você desconfia do contrário — partes soltando no meio da impressão —, o caminho é o diagnóstico de sub-extrusão.
2. Primeira camada esmagada demais
Aqui mora o erro mais silencioso. A primeira camada é prensada contra a mesa e sai mais larga do que deveria — é exatamente isso que a compensação de pé de elefante da Prusa corrige. Os perfis oficiais da Prusa já vêm com o recurso ligado, e a documentação indica que valores em torno de 0,2 mm costumam funcionar bem para bico de 0,4 mm.
Num modelo articulado, a base de cada elo encosta na mesa. Se ela alarga, as juntas da primeira camada colam antes mesmo de a peça começar a ganhar altura. Se o efeito aparece nas suas peças, o guia de pé de elefante mostra o diagnóstico completo.
No Bambu Studio, o ajuste fica em Process → Quality → Precision → Elephant foot compensation. A wiki oficial da Bambu Lab orienta que, para modelos de alta precisão — montagens, encaixes por pressão, trilhos e furos de eixo —, você imprima um teste, meça e calcule o valor. E avisa de um detalhe que pega muita gente: o valor varia conforme a placa de impressão e precisa ser remedido quando você troca de placa.
3. Z-offset e mesa fora de nível
Mesmo com a compensação certa, uma mesa desnivelada faz um canto da peça ser esmagado e o outro não. Resultado clássico: metade do dragão se mexe, a outra metade está soldada. Se faz tempo que você não confere, comece por nivelar a mesa da impressora 3D corretamente.
4. Resfriamento insuficiente
O teto de cada articulação é, na prática, uma ponte curtíssima sobre o vão. A documentação da Prusa sobre bridging é direta: os melhores resultados aparecem em distâncias curtas, porque as ventoinhas precisam resfriar o plástico ainda no ar para formar uma ligação sólida — e os três ajustes que importam são os do fatiador, a velocidade e o resfriamento.
Se o material não solidifica a tempo, ele cede e escorre para dentro da folga. Com PLA, ventoinha em força total nessa região é sua amiga.
Ajustes de fatiador para peças articuladas
Antes de mexer em qualquer coisa: corrija informação desatualizada. Muito tutorial ainda manda colocar "Fill Gaps Between Walls" em Nowhere no Cura. Esse ajuste não existe mais nas versões 5.x.
Ele foi substituído pela largura de linha variável do motor Arachne, e o próprio material da UltiMaker explica o objetivo: preencher melhor o espaço disponível com paredes, reduzir a variação de vazão, evitar gaps e sobre-extrusão e melhorar o planejamento das trajetórias. A mudança está registrada no release oficial do motor Arachne. Ou seja: no Cura moderno o combate à sobre-extrusão passou a ser estrutural, não um interruptor.
O que continua valendo em qualquer fatiador — OrcaSlicer, Bambu Studio, PrusaSlicer ou Cura:
- Vazão calibrada para o filamento exato que está na máquina. Esse é o ajuste de maior impacto.
- Compensação de pé de elefante conferida (não herde cegamente o valor de outro perfil ou de outra placa).
- Resfriamento alto na região das juntas, dentro do que o material aceita.
- Sem suporte dentro da articulação. Modelos print-in-place bem desenhados são projetados para não precisar; suporte ali é exatamente o que solda a junta.
- Camada mais fina em peças pequenas, para que a ponte sobre o vão seja construída com filetes menores.
Se você ainda está decidindo qual programa usar no dia a dia, nosso comparativo entre Orca, Cura e PrusaSlicer ajuda a escolher.
O teste de tolerância: descubra a folga real da sua impressora
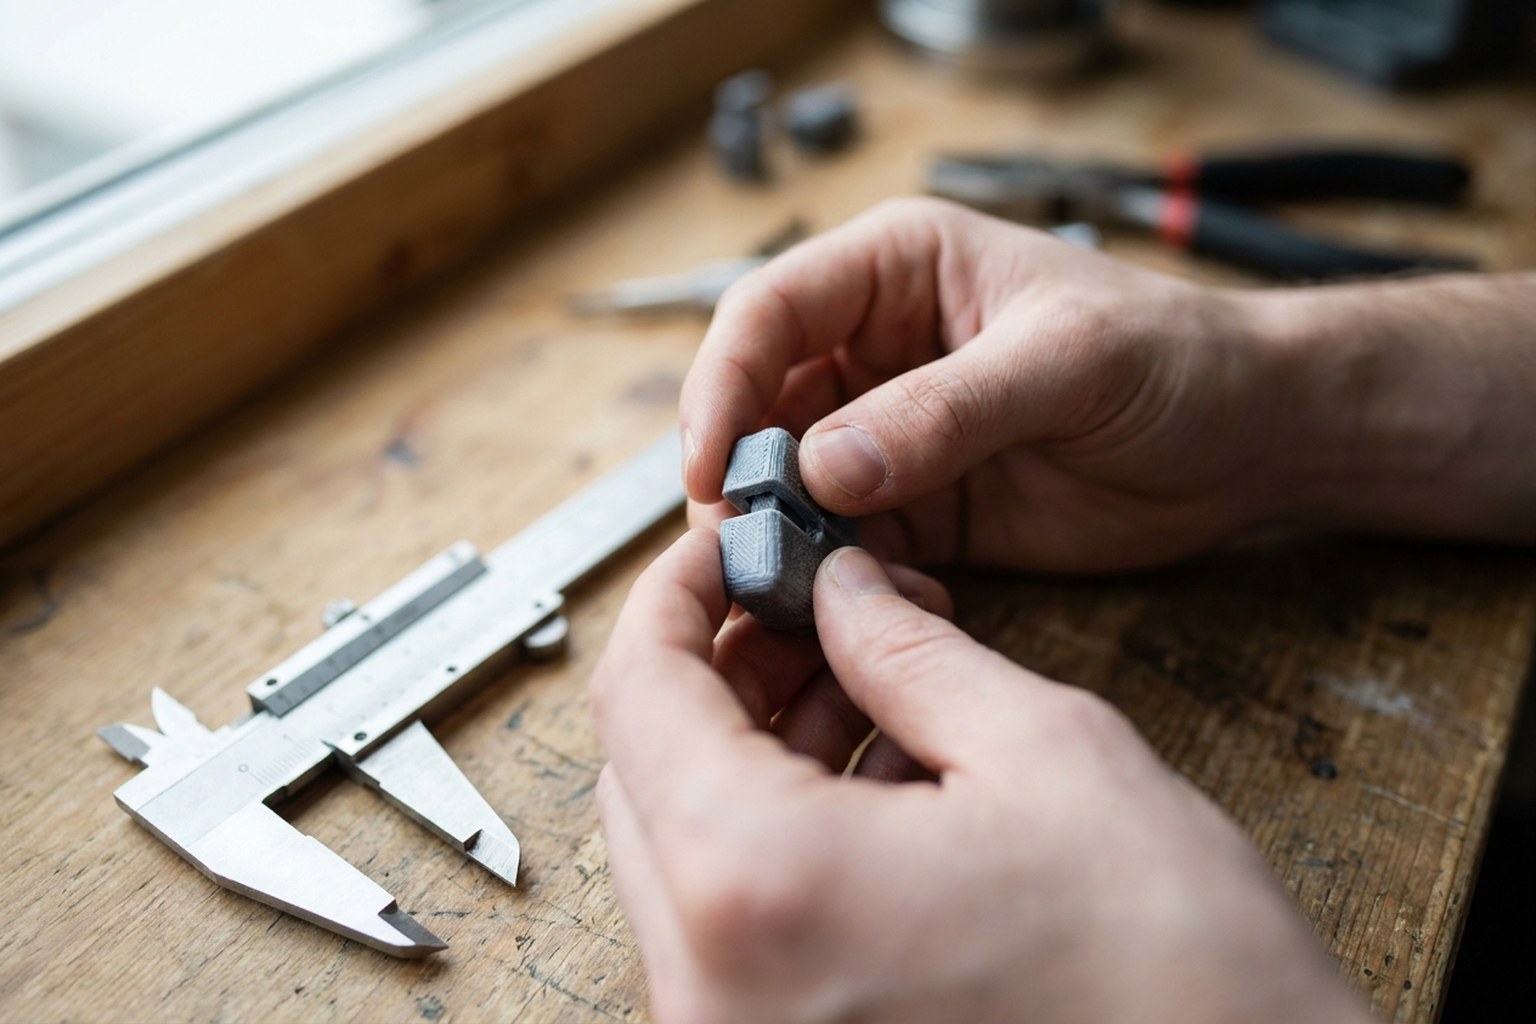
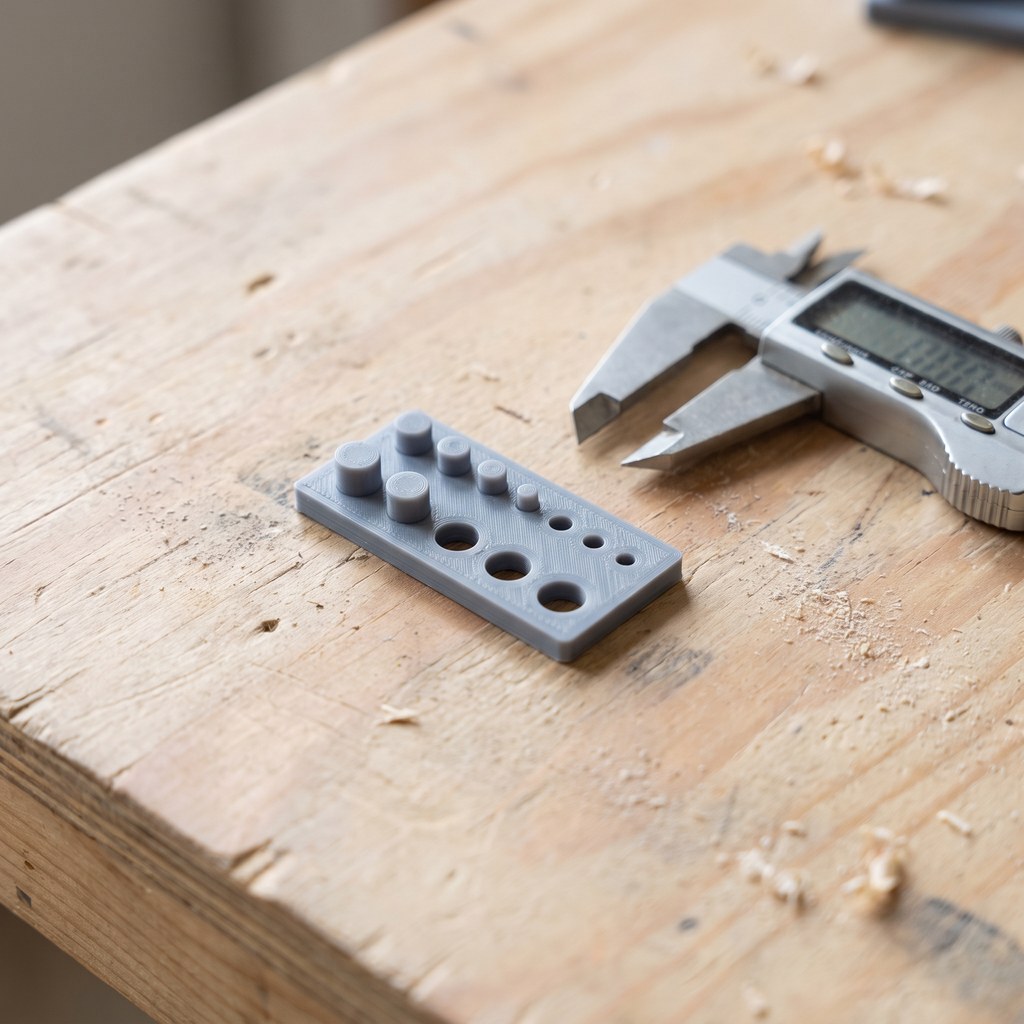
Este é o passo que separa quem acerta de quem torce. Em vez de apostar doze horas num modelo grande, imprima um corpo de prova de poucos minutos.
Como fazer:
- Baixe um teste de tolerância (pinos e furos com folgas escalonadas) no Printables ou no MakerWorld.
- Imprima com o mesmo filamento, o mesmo perfil e a mesma placa que você vai usar no modelo final.
- Anote qual é a menor folga que ainda gira livre depois de frio.
- Use esse número como piso ao escolher modelos — e como referência ao ajustar escala.
Guarde o resultado. Ele muda quando você troca de material, de bico, de placa ou refaz a calibração — e é um dado seu, medido, não um chute de internet. Para o raciocínio completo sobre encaixes entre peças impressas separadamente, veja também o guia de tolerância na impressão 3D.
Um atalho útil: se o modelo articulado veio travado mas o teste indica que sua máquina consegue folgas menores, muitas vezes aumentar levemente a escala do modelo resolve — porque a folga projetada cresce junto.
Qual filamento usar em peças articuladas
PLA é o ponto de partida mais seguro. Ele aceita resfriamento agressivo e se comporta bem em pontes curtas — que é exatamente o que o teto de cada junta exige, como a documentação da Prusa sobre bridging deixa claro ao apontar resfriamento e velocidade como fatores decisivos.
PETG exige mais atenção. A página de PETG da Prusa registra que o comportamento do material em pontes e overhangs costuma ser pior e que ele é propenso a stringing. Numa articulação, fio atravessando o vão é praticamente sinônimo de junta travada. Dá para fazer — mas depois de calibrar retração e resfriamento, não antes.
TPU é caso à parte. Ele dá peças que dobram por flexibilidade do material, não pela junta; e a impressão pede ajustes próprios, como mostramos no guia de configurações para TPU.
A regra prática: acerte a técnica no PLA. Só depois migre de material — trocando uma variável de cada vez.
Perguntas frequentes sobre peças articuladas
Qual a folga ideal para peças articuladas?
A Prusa recomenda pelo menos 0,3 mm como ponto de partida para peças móveis, mas a própria documentação avisa que o valor não é universal: depende do tamanho, da orientação, da geometria, da calibração e do material. O caminho seguro é imprimir um teste de tolerância na sua máquina e medir.
Por que minha peça articulada saiu colada?
Na maioria das vezes por sobre-extrusão ou primeira camada esmagada demais, que alargam as paredes e fecham o vão da junta. Calibre a vazão, confira a compensação de pé de elefante e o nivelamento da mesa. Resfriamento insuficiente sobre a articulação também derruba plástico dentro da folga.
Preciso de suporte para imprimir print-in-place?
Não. Modelos print-in-place bem projetados são feitos para imprimir sem suporte, justamente porque suporte gerado dentro da articulação solda as partes. Se o fatiador insiste em criar suporte na junta, revise o ângulo de overhang do perfil ou reconsidere o modelo.
Dá para imprimir peças articuladas em PETG?
Dá, mas é mais difícil. A documentação da Prusa aponta que o PETG tem comportamento pior em pontes e overhangs e é propenso a stringing — e fio atravessando a junta trava a peça. Calibre retração e resfriamento antes, e comece por um modelo pequeno.
Aumentar a escala do modelo ajuda a destravar a junta?
Ajuda em muitos casos, porque a folga projetada cresce proporcionalmente junto com a peça. É uma solução válida quando o teste de tolerância mostra que sua máquina não alcança a folga original do modelo. Não corrige, porém, parede fina demais nem sobre-extrusão.
Conclusão: articulação é calibração aplicada
No fim, como imprimir peças articuladas não é um truque escondido: é a soma de folga adequada, vazão calibrada, primeira camada honesta e resfriamento suficiente. Cada um desses itens é mensurável — e nenhum depende de sorte.
Faça assim hoje: imprima um teste de tolerância com o filamento que está na máquina, anote a menor folga que gira livre e só então mande o modelo grande. Depois volte aqui e conte nos comentários qual foi o número da sua impressora — é o tipo de dado que ajuda a comunidade maker brasileira inteira.
- impressão 3d
- print in place
- peças articuladas
- tolerância
- calibração
- fatiador
- flexi
Publicado originalmente no Confia Maker.Ver o artigo original