Modo Vaso na Impressão 3D: Como Usar Sem Errar
Ligou o modo vaso e o resultado foi um vaso mole que vaza? Veja o que o fatiador desliga, quais números usar e onde ativar no Orca, Cura e PrusaSlicer.
 Equipe Confia Maker11 min de leitura
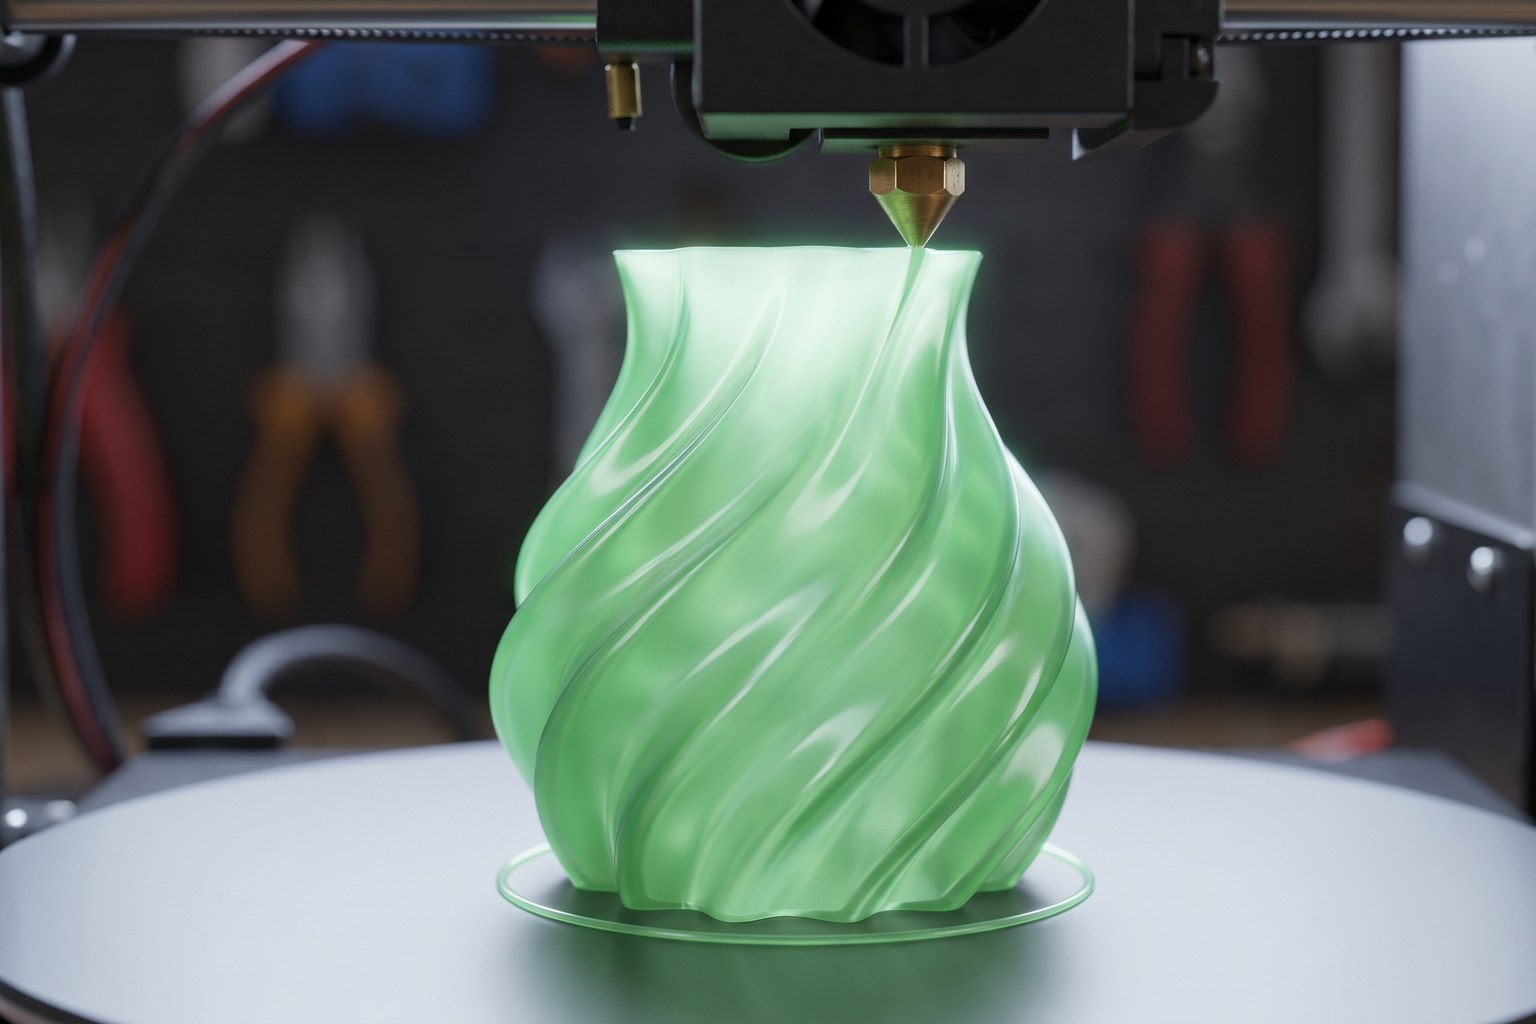
Você já viu um vaso impresso em 3D sem nenhuma cicatriz na lateral e ficou se perguntando como a pessoa conseguiu esconder a costura tão bem? Provavelmente ela não escondeu nada: só marcou uma caixinha no fatiador. O modo vaso na impressão 3D (vase mode, ou spiral vase) faz o bico subir em espiral contínua, com uma parede só, sem preenchimento e sem topo. É por isso que a peça sai lisa, rápida e gastando pouquíssimo filamento.
O detalhe que quase ninguém conta é que ligar a opção sem mexer em mais nada costuma render um vaso translúcido, mole, com furinhos entre as voltas da espiral e que vaza água em dez minutos. Modo vaso não é botão mágico: ele muda a regra do jogo dentro do fatiador e exige que você reajuste largura de extrusão, altura de camada e fluxo.
Neste guia você vai ver exatamente o que o fatiador desliga quando o modo vaso entra em ação, quais números usar, onde achar a opção no Orca Slicer, Bambu Studio, PrusaSlicer e Cura, que tipo de modelo funciona — e o que realmente é preciso para o vaso segurar água.
O que é o modo vaso na impressão 3D
Numa impressão normal, a impressora fecha uma camada, para, sobe no eixo Z e começa a próxima. Esse "para e sobe" é o que cria o Z-seam, aquela listra vertical de pontinhos na lateral da peça.
No modo vaso, o fatiador troca essa lógica por um único caminho helicoidal: o bico nunca para de extrudar e o Z sobe de forma gradual e contínua do começo ao fim da peça. A documentação do PrusaSlicer descreve o resultado como "um recipiente de contorno único e contínuo, aumentando gradualmente a altura em Z" — e explica que não existe seam de troca de camada, exceto nas primeiras camadas maciças do fundo.
A consequência prática é uma peça oca, de parede única, com fundo sólido e sem tampa. Nada de infill, nada de camadas de topo, nada de segunda parede.
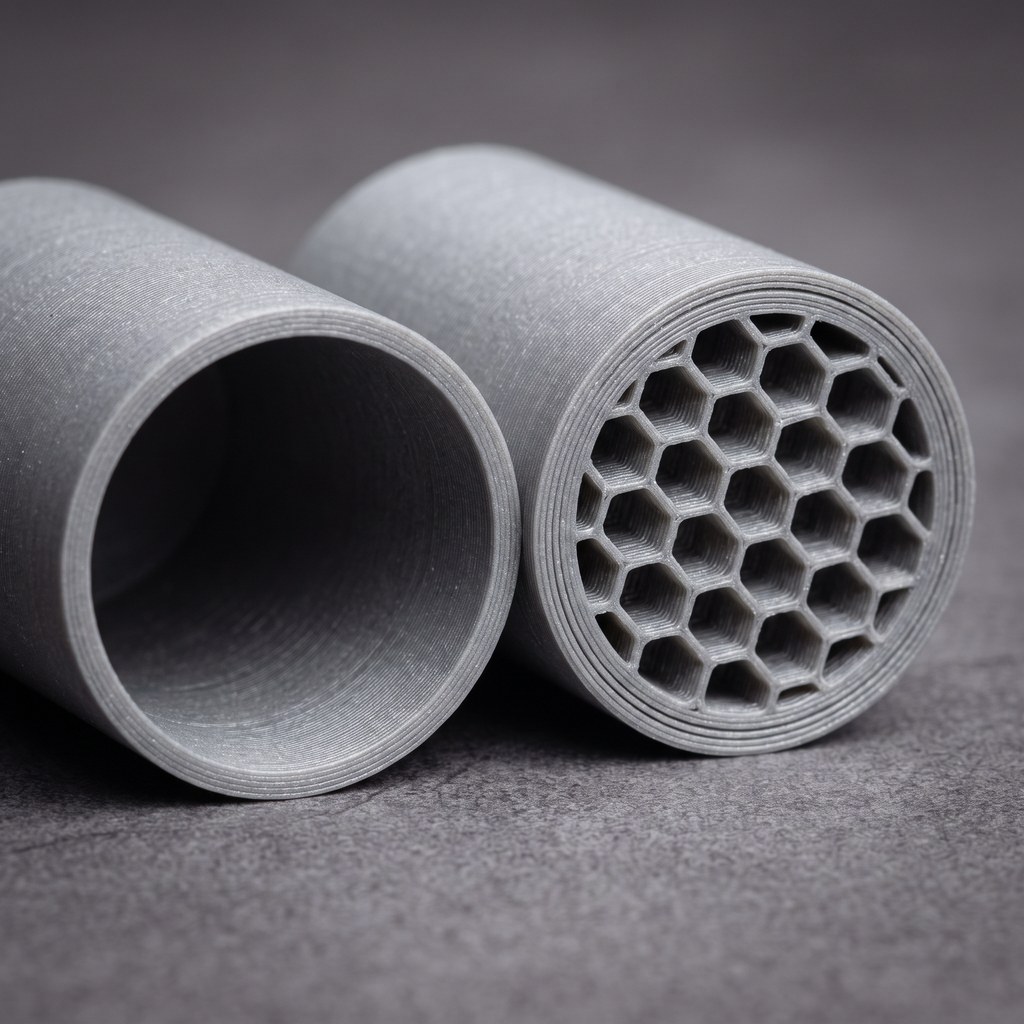
Vale separar bem os nomes, porque cada fatiador batizou o recurso de um jeito e isso atrapalha até a busca:
| Fatiador | Nome da opção |
|---|---|
| Orca Slicer | Spiral vase (modo espiral) |
| Bambu Studio | Spiral vase |
| PrusaSlicer | Spiral vase |
| Cura | Spiralize Outer Contour |
Se você ainda está decidindo qual usar no dia a dia, vale a leitura do nosso comparativo entre Orca, Cura e PrusaSlicer.
O que o fatiador desliga quando você liga o modo vaso
Essa é a parte que causa mais susto: ao ativar o modo vaso, o fatiador muda várias configurações por conta própria — e avisa que vai fazer isso.
A Prusa Knowledge Base lista o que o PrusaSlicer configura automaticamente:
- 1 perímetro (não é possível mais de um: a espiral é uma linha contínua, só pode ter uma parede de espessura);
- 0% de infill;
- camadas sólidas de topo desabilitadas;
- suportes desabilitados;
- "ensure vertical shell thickness" desabilitado.
No Orca Slicer o comportamento é o mesmo, com um extra: além de forçar parede única, topo zero, infill zero e suportes desligados, ele também muda o tipo de timelapse para traditional. O que continua sob seu controle nos dois é o número de camadas sólidas do fundo — a wiki oficial do Orca descreve o recurso como algo que "transforma um modelo sólido em uma impressão de parede única com camadas de fundo sólidas".
Ou seja: você não perde o fundo, perde a tampa. E perde a resistência estrutural que vem de paredes múltiplas e de preenchimento interno. Se a peça vai levar carga, esqueça o modo vaso.
Configurações que funcionam: parede, camada, fluxo e velocidade
Com uma parede só sustentando tudo, a largura de extrusão deixa de ser detalhe e vira a variável mais importante da impressão. O blog da Creality recomenda, para o modo vaso, o seguinte ponto de partida:
| Parâmetro | Valor recomendado | Por quê |
|---|---|---|
| Largura de linha | 0,6–0,8 mm | parede mais grossa = peça mais firme |
| Altura de camada | 0,2–0,25 mm | melhora a colagem na espiral contínua |
| Camadas do fundo | 5 | dá estabilidade à base |
| Velocidade | 40 mm/s | mantém extrusão constante |
| Fluxo | 105–110% | fecha frestas e melhora a união |
A Prusa segue a mesma direção por outro caminho: sugere aumentar a largura de extrusão do perímetro externo — o exemplo da própria documentação vai de 0,45 mm para 0,6 mm — para obter vasos mais grossos, mais fortes ou à prova d'água.
Dois avisos importantes antes de você sair digitando esses números:
- Largura de linha grande com bico pequeno tem limite. Extrudar 0,8 mm com um bico de 0,4 mm força muito o hotend. O guia do Obico sobre spiral vase no Orca sugere justamente partir para bicos de 0,6 mm ou 0,8 mm quando o objetivo é durabilidade e menos micro-frestas. Se você ainda não decidiu o seu, veja o guia de qual bico usar: 0.4, 0.6 ou 0.8.
- Fluxo acima de 100% não substitui calibração. Os 105–110% da tabela são um ajuste fino sobre um fluxo já correto; o Obico fala em algo entre 2% e 5% de sobre-extrusão, e com cautela. Se o seu perfil nunca passou por uma calibração de flow rate, comece por ela — senão você só está empilhando erro sobre erro.
Sobre temperatura, o Obico sugere subir um pouco em relação ao padrão (o exemplo citado é 205 ou 210 °C onde o normal seria 200 °C para PLA) para melhorar a fusão entre as voltas da espiral, alertando contra exagero. Faz sentido: no modo vaso, tudo que segura a peça é a adesão entre camadas.
Onde ligar: Orca Slicer, Bambu Studio, PrusaSlicer e Cura
No Orca Slicer (e no Bambu Studio, que compartilha a mesma base), a opção fica nas configurações de processo, na aba Others, dentro de Special mode → Spiral vase. Ao marcar, o fatiador avisa quais parâmetros entram em conflito e se oferece para corrigi-los.
Ainda no Orca existem dois parâmetros que o pessoal ignora e depois reclama do resultado:
- Smooth Spiral — suaviza também os movimentos em X e Y, eliminando o seam até em paredes não verticais. A wiki do Orca registra a contrapartida: o acabamento é o mais liso possível, mas podem aparecer pequenos "bumps", e o recurso combina mais com modelos de transição suave do que com peças de arestas marcadas. Há ainda uma nota de que, se você usa distâncias de extrusão absolutas, o suavizamento pode não funcionar como esperado.
- Max XY Smoothing — define a distância máxima que os pontos podem ser movidos em XY para conseguir a espiral suave. Aceita valor absoluto ou percentual do diâmetro do bico; valores maiores suavizam mais, mas distorcem levemente o modelo.
No PrusaSlicer, a caixa Spiral vase fica na página Print Settings → Layers and perimeters, logo depois das opções de perímetro. No Cura, o nome muda: procure Special Modes → Spiralize Outer Contour. O efeito é o mesmo — a espessura de parede cai para uma linha e o resultado é uma casca oca com base e sem tampa.
A wiki oficial do Bambu Lab traz a mesma descrição do recurso para quem usa o Bambu Studio.
Quais modelos funcionam no modo vaso (e quais quebram)
Aqui está a causa da maioria dos fracassos: o modelo, não a configuração.
O modo vaso só consegue traçar um caminho contínuo se a geometria permitir um único contorno fechado subindo do fundo até o topo. A documentação da Prusa é explícita: o modelo precisa estar definido como sólido, senão o fatiador vai tentar criar superfícies interna e externa — e o resultado sai errado. E há um limite operacional importante: só um objeto por vez pode ser impresso em modo vaso na mesa.
Funciona bem:
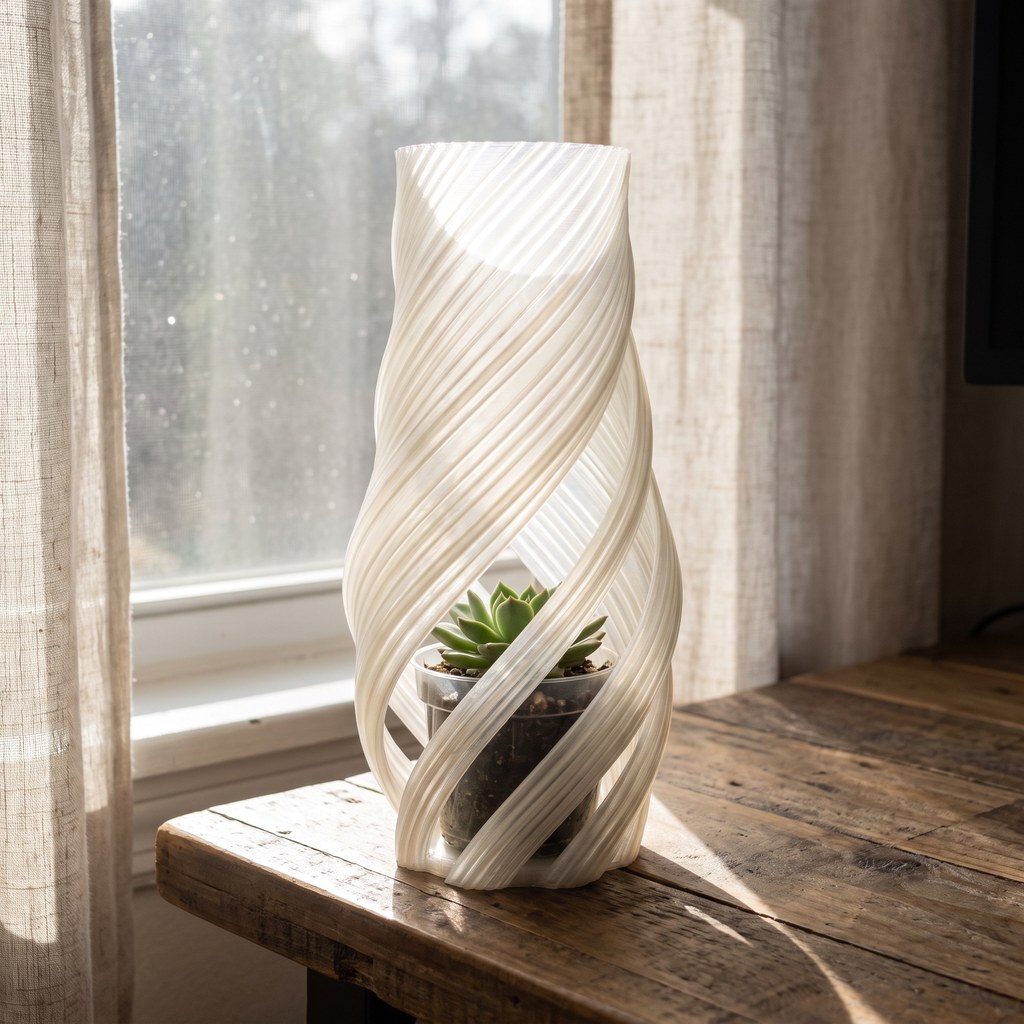
- vasos, copos, cachepôs, luminárias, potes decorativos;
- formas torcidas, onduladas, geradas proceduralmente;
- protótipos rápidos de volume externo, só para conferir tamanho e encaixe visual.
Não funciona:
- modelos com paredes internas, nervuras, divisórias ou múltiplas ilhas no mesmo nível;
- STL não-manifold, com furos ou geometria aberta;
- peças com tampa, tampo fechado ou detalhes em relevo separados do corpo;
- qualquer coisa com overhang agressivo — como os suportes são desligados por definição, o Obico lembra que overhangs grandes vão "escorrer ou falhar".
Vaso que segura água: o que dá e o que não dá
A pergunta que mais aparece. Resposta honesta: uma parede única de FDM não é impermeável por natureza, e ninguém sério promete o contrário.
O blog da Creality recomenda PETG em vez de PLA para aplicações que vão conter água, porque o PETG faz "pontes de camada" melhores e tende menos a vazar entre as voltas da espiral. Se você ainda está em dúvida entre os dois materiais, vale rever a comparação PLA ou PETG.
O guia do Obico junta as quatro alavancas que reduzem vazamento, sem prometer milagre:
- bico maior (0,6–0,8 mm) para diminuir as micro-frestas;
- velocidade mais baixa, para extrusão consistente;
- temperatura um pouco mais alta, melhorando a fusão entre voltas;
- selagem depois de imprimir, com resina epóxi ou selante específico.
E ele fecha com o aviso mais importante de todos: o sucesso varia conforme a máquina e a marca do filamento. Na dúvida, faça o teste de encher com água por algumas horas antes de colocar o vaso em cima de um móvel. Para plantas, a saída mais simples é usar o vaso impresso como cachepô, com um copinho plástico dentro.
Um detalhe que as pessoas esquecem: vaso decorativo é uma coisa, recipiente para bebida é outra. Antes de imprimir um copo, leia sobre impressão 3D e contato com alimento.
Os erros mais comuns do modo vaso
Parede fina e flexível. Você manteve a largura de linha padrão. Aumente a largura de extrusão do perímetro externo (a Prusa exemplifica 0,45 → 0,6 mm) ou troque para um bico maior.
Furinhos e frestas entre as voltas. Fluxo baixo ou temperatura baixa demais para a fusão entre espiras. Calibre o fluxo primeiro; depois suba a temperatura em pequenos passos.
Fatiador reclamando ou resultado estranho. Modelo não-manifold, geometria aberta ou mais de um objeto na mesa. Repare o STL e imprima um objeto por vez.
Seam ainda aparecendo na lateral. Em paredes não verticais, o Orca só elimina completamente a marca com o Smooth Spiral ativado. Lembrando a contrapartida documentada: pode surgir algum "bump" em modelos de aresta marcada. Se o seu problema de costura é em impressão normal, o assunto é outro — veja como esconder o Z-seam.
Peça quebrando na mão. Modo vaso não faz peça estrutural. Como resume o material da Creality, uma impressão de parede única "nunca vai ser tão forte quanto uma impressão de múltiplas paredes com preenchimento". Se a peça leva carga, volte ao perfil normal.
Perguntas frequentes
Modo vaso imprime mais rápido mesmo?
Sim, e a razão é simples: sem infill, sem camadas de topo e com uma parede só, há muito menos material a depositar e quase nenhuma retração. Só não confunda com aumento de velocidade — o ganho vem da quantidade de extrusão, não do acelerador. Aliás, o recomendado é imprimir mais devagar para manter a extrusão constante.
Dá para usar modo vaso com qualquer modelo baixado?
Não. O modelo precisa ser sólido e permitir um contorno único e contínuo do fundo ao topo. Modelos com paredes internas, divisórias, tampa ou várias ilhas no mesmo nível não funcionam: o fatiador não tem como traçar uma espiral só. Vasos, copos e luminárias são o caso ideal.
Posso ter duas paredes no modo vaso?
Não. O PrusaSlicer limita a um perímetro exatamente porque o modo vaso é uma linha contínua do fundo ao topo, e uma linha só pode ter a espessura de uma parede. Para reforçar, o caminho é aumentar a largura de extrusão ou usar um bico maior — não adicionar paredes.
Qual a diferença entre Spiral Vase e Spiralize Outer Contour?
É o mesmo recurso com nomes diferentes: Orca Slicer, Bambu Studio e PrusaSlicer chamam de Spiral vase; o Cura chama de Spiralize Outer Contour, dentro de Special Modes. Em todos, a parede vira uma linha única e o resultado é uma casca oca com fundo sólido e sem tampa.
Vale a pena usar o modo vaso?
Vale — desde que você use para o que ele é bom. Modo vaso é imbatível em peça decorativa, oca, de parede única: sai lisa, sem costura, rápida e barata em filamento. E é péssimo em peça funcional, porque justamente abre mão de tudo que dá resistência.
O caminho curto para acertar na primeira: ligue o Spiral vase, aumente a largura de extrusão do perímetro externo, deixe umas 5 camadas no fundo, reduza a velocidade e só depois pense em fluxo e temperatura. Se for para segurar água, PETG e selante.
Agora é sua vez: pegue um vaso simples, fatie nos dois modos e compare o tempo e o gasto de filamento na prévia do fatiador antes de imprimir. A diferença costuma surpreender. Depois conta aqui nos comentários qual largura de extrusão funcionou melhor na sua máquina — e aproveite para explorar outros guias de impressão 3D do Confia Maker.
- modo vaso impressão 3D
- impressão 3d
- vase mode
- Orca Slicer
- fatiador
Publicado originalmente no Confia Maker.Ver o artigo original