Overhang na impressão 3D: imprima sem suporte
Overhang enrolando e ponte cedendo são dos defeitos mais comuns da impressão 3D. Entenda a regra dos 45°, o papel do resfriamento e os ajustes de slicer que fazem sua peça sair limpa — muitas vezes sem precisar de suporte.
 Equipe Confia Maker8 min de leitura
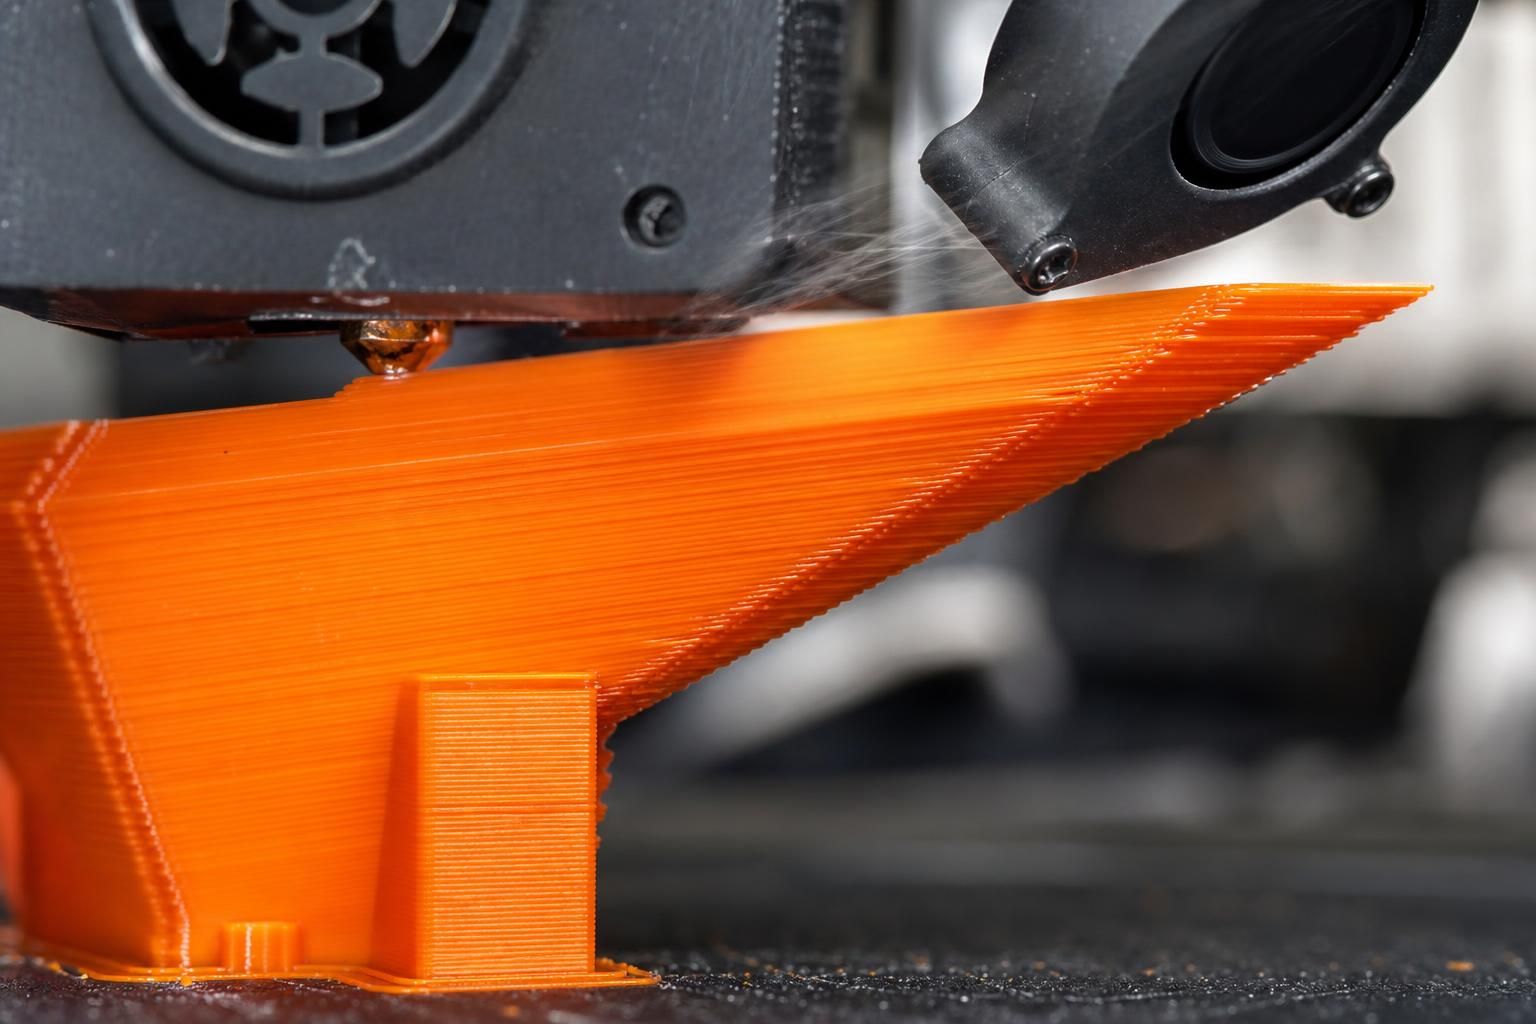
Você modelou a peça perfeita, mandou imprimir, e quando volta encontra a mesma cena de sempre: as bordas da saliência enroladas pra cima, com aspecto de plástico derretido, ou uma ponte que cedeu no meio e virou um festival de fios pendurados. Overhang (saliência) e bridging (ponte) estão entre os defeitos mais frustrantes da impressão 3D — e a boa notícia é que, na maioria dos casos, dá pra resolver sem encher a peça de suporte.
Neste guia você vai entender por que o overhang na impressão 3D enrola, o que é a famosa regra dos 45°, e quais ajustes de slicer realmente mudam o jogo: resfriamento, velocidade e o parâmetro de fluxo das pontes. Tudo com valores de partida — que você calibra pra sua máquina e seu material, nunca como verdade absoluta.
O que são overhangs e pontes (e por que enrolam)
Na impressão FDM, cada camada é depositada em cima da anterior. Enquanto houver material embaixo pra segurar o filamento recém-extrudado, tudo corre bem. O problema começa quando a peça se inclina pra fora: aí cada nova camada fica com uma parte sem apoio, avançando sobre o vazio.
- Overhang (saliência): uma parede inclinada pra fora, medida em relação à vertical. Um ângulo de 0° é uma parede reta; quanto maior o ângulo, mais a camada avança sobre o nada.
- Bridging (ponte): o caso extremo — o bico precisa atravessar um vão horizontal (praticamente 90° de overhang) esticando o filamento de uma parede à outra, sem nada embaixo.
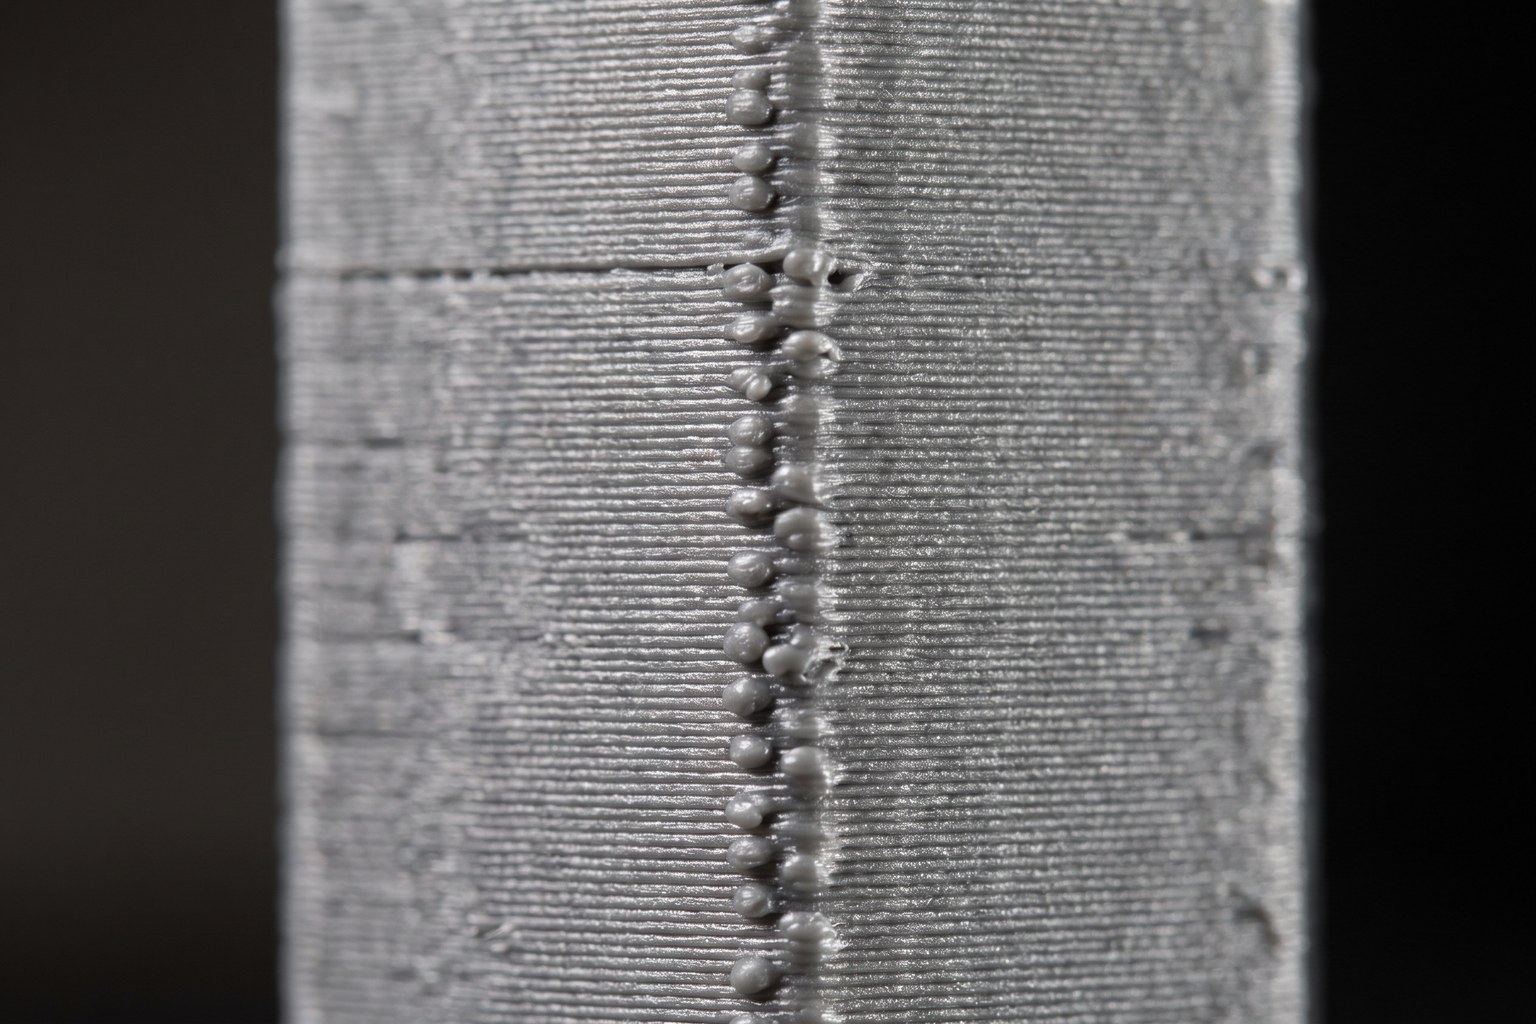
Quando a saliência é muito acentuada, o filamento quente não tem tempo de solidificar antes que a gravidade o puxe pra baixo. Ele enrola (o clássico curling), cria rebarbas na borda ou, no caso da ponte, cede no meio. É por isso que resfriamento e velocidade — os fatores que controlam quão rápido o plástico endurece — são o centro da solução.
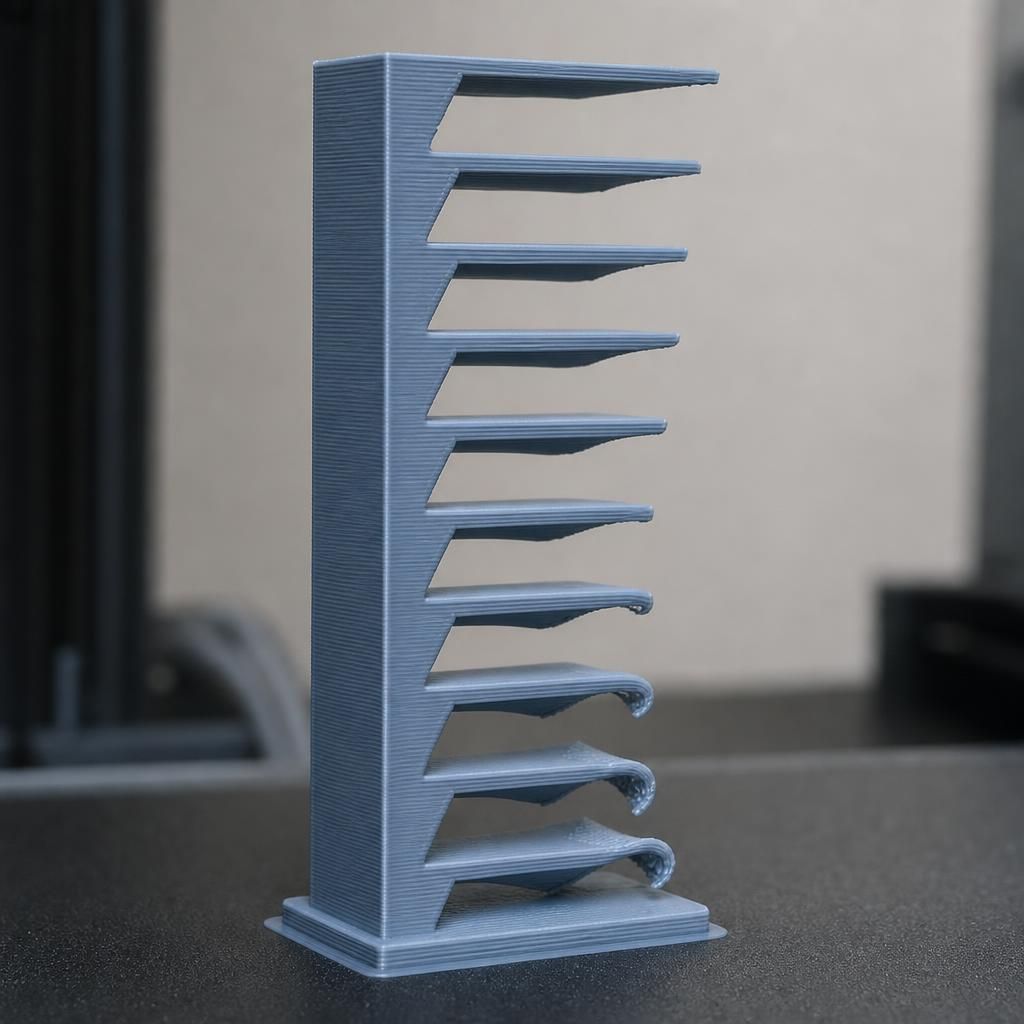
A regra dos 45 graus: até onde dá pra imprimir sem suporte
A referência mais repetida da comunidade é a regra dos 45°: overhangs até cerca de 45° em relação à vertical costumam sair limpos na maioria das impressoras FDM, porque cada nova camada fica deslocada em torno de metade da largura da linha anterior — apoio suficiente pra se sustentar (Snapmaker).
Mas trate isso como um ponto de partida, não como um muro. Acima de 45°–60° o resfriamento e o bridging começam a ser desafiados; passando de 60° quase sempre entra suporte ou calibração avançada. Com boas configurações, no entanto, é comum empurrar overhangs limpos até 65°–70° — e em alguns casos mais (3DSourced).
O teste prático é imprimir uma torre de overhang (overhang test tower): um modelo com degraus de ângulos crescentes. Você imprime uma vez e descobre exatamente em que ângulo a sua combinação de impressora + filamento começa a falhar. A partir daí, os ajustes abaixo servem pra empurrar esse limite.
Resfriamento: o ajuste que mais salva overhang
Se você só puder mexer em uma coisa, mexa no resfriamento da peça. A ventoinha de peça (part-cooling fan) congela o filamento mais rápido, fazendo ele manter a forma mesmo em ângulos agressivos.
- PLA: aceita 100% de ventoinha na maior parte da peça. É o material mais fácil pra overhangs justamente por resfriar rápido.
- PETG: gosta de menos fluxo de ar (resfriamento excessivo enfraquece a adesão entre camadas); ajuste com cautela e teste.
- ABS/ASA: resfriamento forte causa empenamento e rachaduras — aqui overhang íngreme normalmente pede suporte ou câmara controlada.
Se o seu cooler é fraco (comum em impressoras de entrada com um único ventilador pequeno), essa costuma ser a raiz do problema. Uma boa duto de ventilação (fan duct) impressa que direciona o ar para o bico faz diferença enorme em overhangs.
Velocidade de overhang e altura de camada
Parede externa rápida demais não dá tempo do ventilador agir antes da gravidade puxar o material. Reduzir a velocidade nas regiões de overhang é uma das alavancas mais eficazes.
Slicers modernos como o OrcaSlicer têm um parâmetro dedicado de velocidade de overhang, que aplica velocidades diferentes conforme quanto da linha está "no ar" (por exemplo, faixas de 25%, 50%, 75% e 100% de saliência) (OrcaSlicer Wiki). Uma boa prática recomendada na documentação é subir a velocidade mínima dessas faixas pra reduzir a variação entre trechos rápidos e lentos — grandes saltos de velocidade deixam marcas na superfície. Se ainda aparecerem artefatos, ative o extrusion rate smoothing pra suavizar as transições de fluxo.
Como ponto de partida geral, comunidades sugerem imprimir a parede externa em torno de 60% da velocidade normal em 45°, caindo mais conforme o ângulo aumenta — mas o número exato depende da sua máquina; calibre.
A altura de camada também ajuda: baixar de 0,2 mm para 0,1 mm reduz o quanto cada camada avança sobre o vazio, aumentando a sobreposição com a de baixo. Você paga em tempo de impressão, mas ganha em ângulos íngremes.
Se a sua peça sai com paredes finas ou falhas mesmo em ângulos moderados, vale conferir também a calibração de flow rate e a temperatura de impressão — extrusão instável piora qualquer overhang.
Bridging: como imprimir pontes que não cedem
Ponte é overhang no limite: 90° de vão. O segredo é o filamento esticar reto entre as duas paredes e solidificar antes de ceder. Três fatores mandam:
- Resfriamento máximo durante a ponte — o ar congela o fio esticado.
- Velocidade de ponte bem ajustada — rápido demais e o fio arrebenta; devagar demais e ele derrete e cai.
- Fluxo da ponte (bridge flow) — quanto material sai por milímetro na camada de ponte.
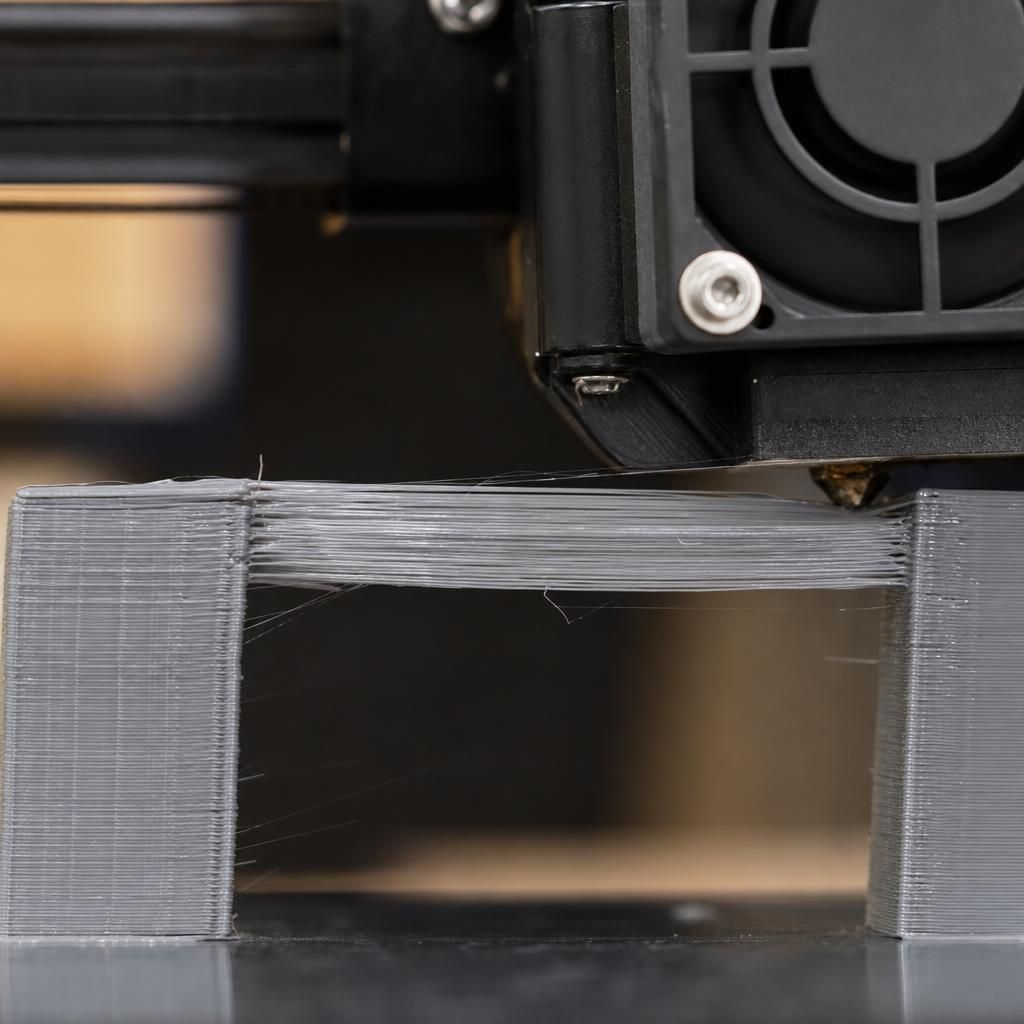
No OrcaSlicer, o bridge flow controla a espessura da camada de ponte. Para pontes externas que tendem a ceder, reduzir o fluxo (valores abaixo de 1,0) diminui o material e ajusta o espaçamento das linhas pra manter contato — melhora o efeito de sag. Já para pontes internas, aumentar o fluxo pode reforçar a resistência e a qualidade das camadas por cima (OrcaSlicer Wiki). Ativar a opção de thick bridges ajuda a estabilizar o fluxo e evita flutuações na extrusão durante a travessia.
A calibração prática é a mesma lógica da torre de overhang: imprima um teste de bridging (um vão progressivamente maior) e observe em que distância a ponte começa a ceder. Ajuste velocidade e fluxo, reimprima, compare.
Orientação da peça e chanfros no modelo
Nem todo overhang precisa ser vencido pelo slicer — muitos somem só girando a peça na mesa. Antes de brigar com configurações, pergunte: dá pra orientar o modelo de forma que a maior parte das saliências fique abaixo de 45°? Uma peça deitada em vez de em pé muda completamente onde ficam os overhangs.
No projeto, a solução mais elegante é o chanfro (chamfer) no lugar de uma saliência reta. Trocar um degrau de 90° por um chanfro de 45° elimina o overhang na origem — é design pensado pra manufatura. Furos horizontais, por exemplo, imprimem melhor como "gota" (teardrop) do que como círculo perfeito, justamente pra evitar o topo em ponte.
Se você imprime muitas peças com ângulo, vale conhecer também os defeitos vizinhos: a base espalhando vira pé de elefante, e cantos levantando da mesa é empenamento — cada um com correção própria.
Quando aceitar e usar suporte
Calibração faz milagre, mas não desafia a física: overhangs muito acentuados (bem acima de 70°) e pontes muito longas vão precisar de suporte ou de repensar a orientação. Insistir em imprimir sem suporte um ângulo impossível só gera peça feia e filamento desperdiçado.
O bom uso de suporte é estratégico — colocar só onde precisa, com a densidade e a distância de contato certas pra soltar fácil sem estragar o acabamento. Se é isso que falta na sua peça, veja o guia de quando usar e como configurar suportes. A meta não é "nunca usar suporte", e sim usar o mínimo necessário pra peça sair limpa.
FAQ
Por que o overhang da minha impressão enrola pra cima?
O filamento quente não solidifica antes da gravidade puxá-lo. As causas mais comuns são resfriamento fraco, velocidade da parede externa alta demais e temperatura de impressão elevada. Aumente a ventoinha de peça, reduza a velocidade de overhang e teste baixar um pouco a temperatura.
Qual o ângulo máximo de overhang sem suporte?
A regra geral é 45° em relação à vertical, mas é um ponto de partida, não um limite fixo. Com bom resfriamento e velocidade calibrada, muitas máquinas imprimem overhangs limpos até 60°–70°. Imprima uma torre de teste pra achar o limite da sua combinação de impressora e filamento.
Como melhorar o bridging (pontes) na impressão 3D?
Use resfriamento máximo durante a ponte, ajuste a velocidade específica de ponte e calibre o bridge flow. Para pontes externas que cedem, reduzir o fluxo costuma melhorar o sag. Imprima um teste de bridging com vãos crescentes pra encontrar seus valores.
Baixar a altura de camada ajuda em overhang?
Sim. Reduzir de 0,2 mm para 0,1 mm faz cada camada avançar menos sobre o vazio, aumentando a sobreposição com a camada de baixo e melhorando ângulos íngremes. O custo é mais tempo de impressão.
PLA ou PETG imprime overhang melhor?
O PLA costuma ser mais fácil porque aceita resfriamento máximo e solidifica rápido. O PETG pede menos fluxo de ar (resfriar demais enfraquece a adesão entre camadas), então overhangs agressivos exigem mais ajuste fino. Para ângulos difíceis, PLA tende a ser mais tolerante.
Conclusão
Overhang e bridging deixam de ser pesadelo quando você entende que tudo gira em torno de quão rápido o filamento endurece antes da gravidade agir. Comece pela regra dos 45° pra saber o que esperar, reforce o resfriamento, reduza a velocidade nas saliências e calibre o bridge flow das pontes — e, quando o ângulo for impossível, oriente melhor a peça ou aceite o suporte.
Imprima uma torre de overhang hoje, descubra o limite real da sua máquina e comente aqui embaixo até quantos graus a sua imprime limpo. Bora calibrar? 🔧
- overhang impressão 3D
- pontes bridging
- troubleshooting
- impressão 3D
- slicer
Publicado originalmente no Confia Maker.Ver o artigo original