Empenamento na Impressão 3D: Causas e Como Evitar
Cantos da sua peça levantando da mesa? Veja as causas do empenamento na impressão 3D e como evitar o warping com mesa aquecida, brim, enclosure e boa adesão.
 Equipe Confia Maker8 min de leitura
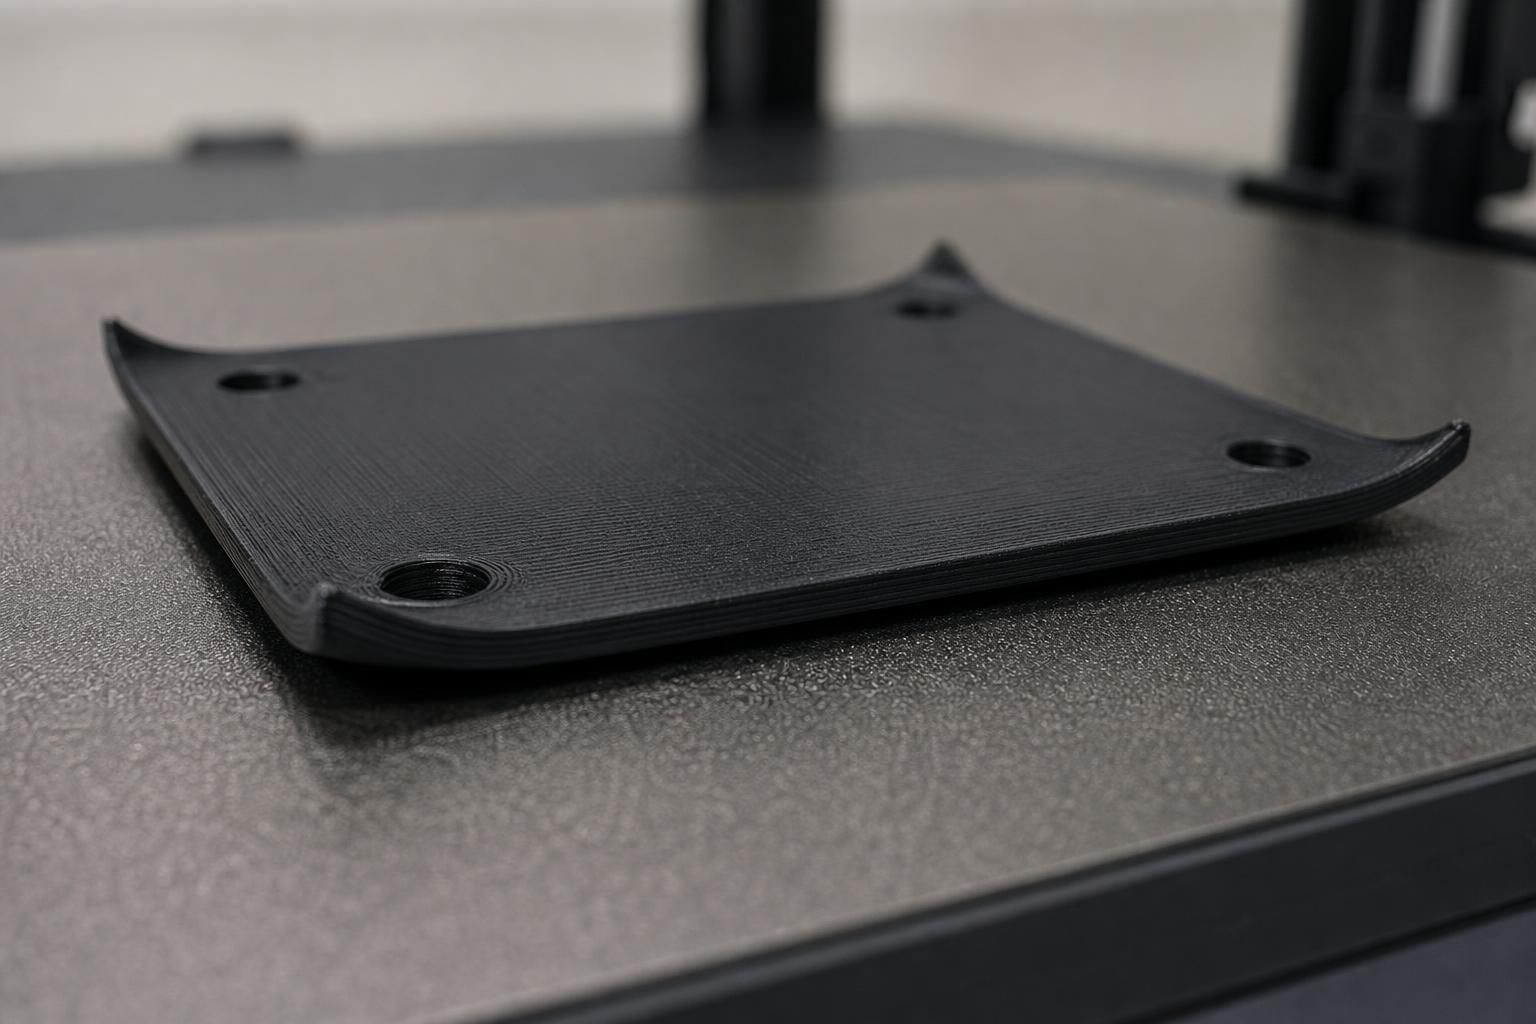
Você acompanhou as primeiras camadas grudando lindamente, saiu da frente da impressora, voltou meia hora depois e encontrou os cantos da peça levantados, curvados para cima como as pontas de um tapete velho. Esse é o empenamento na impressão 3D — o warping — e ele é um dos defeitos que mais frustram quem imprime em FDM, porque acontece com a impressão já em andamento, depois que tudo parecia certo.
A boa notícia: empenamento tem causa física conhecida e solução prática. Neste guia você vai entender por que a peça empena, quais materiais sofrem mais, e o passo a passo — com temperaturas e ajustes de fonte confiável — para as bordas pararem de descolar da mesa. Nada de achismo: cada número aqui tem referência.
O que é empenamento (warping) na impressão 3D
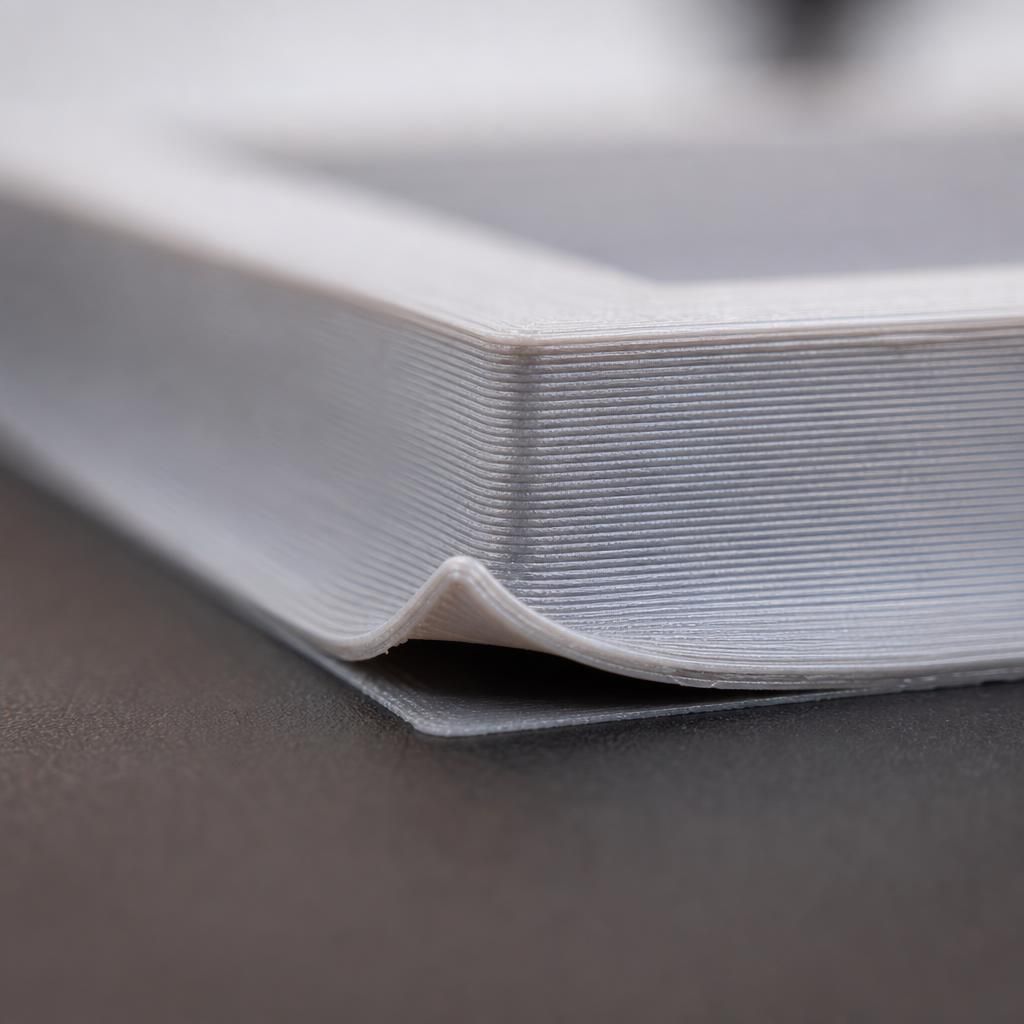
Empenamento é quando a peça, em vez de ficar plana e colada na mesa, encurva as bordas e os cantos para cima durante ou logo após a impressão. Nos casos leves, aparece uma leve elevação nas quatro pontas de uma base retangular. Nos casos graves, o canto descola tanto que o bico bate na peça, desloca o objeto e arruína a impressão inteira.
É diferente da primeira camada que não gruda na mesa: ali o problema é a adesão inicial falhando logo de cara. No empenamento, a primeira camada até gruda — mas a tensão interna acumulada vai vencendo essa adesão camada após camada, e a borda cede. Também não confunda com o pé de elefante, que é o contrário: a base alarga para fora em vez de levantar.
Por que a peça empena: a contração térmica
A raiz do empenamento é simples: todo plástico encolhe ao esfriar. Quando o filamento sai do bico a 200 °C ou mais e é depositado, ele está dilatado. Ao esfriar até a temperatura ambiente, contrai. E como a impressão é feita camada por camada, esse resfriamento é desigual.
Segundo a Creality, "as camadas de baixo da sua peça esfriam e encolhem antes das camadas de cima; esse resfriamento desigual gera tensão interna" que puxa as bordas para cima. A Xometry descreve o mesmo mecanismo: quando as regiões externas da peça esfriam e contraem mais rápido que o interior, cria-se uma tensão que descola as bordas da mesa.
Por que os cantos primeiro? Porque eles têm mais perímetro exposto em relação à massa e esfriam de forma mais agressiva. É ali que a tensão se concentra e o descolamento começa. Três fatores se somam para o warping acontecer: contração térmica, resfriamento desigual e adesão insuficiente à mesa. Ataque os três e o problema some.
Quais materiais empenam mais
Nem todo filamento empena igual. O que manda é o quanto o material contrai ao esfriar. A Xometry aponta que o ABS é conhecido pela alta contração, o que o predispõe ao empenamento, enquanto o PLA é bem mais estável.
| Material | Risco de empenar | Observação |
|---|---|---|
| PLA | Baixo | Contrai pouco; empena só em peças grandes ou com corrente de ar |
| PETG | Médio | Adere bem, mas pede mesa aquecida e ambiente estável |
| ABS | Alto | Alta contração; praticamente exige enclosure |
| ASA | Alto | Parecido com o ABS; comum em peças externas |
| Nylon (PA) | Muito alto | Contrai muito e ainda absorve umidade com facilidade |
Se você imprime peças que vão para fora de casa e vive brigando com empenamento no ABS, vale conhecer o comparativo de ABS vs ASA antes da próxima compra de filamento.
Um agravante que passa despercebido: filamento úmido piora o warping e uma penca de outros defeitos. Nylon e PETG são higroscópicos — puxam água do ar. Se o seu carretel ficou meses aberto na prateleira, seque o filamento antes de culpar só a temperatura.
Mesa aquecida e a temperatura certa
A mesa aquecida é a primeira linha de defesa contra o empenamento. Ela mantém a base da peça quente, reduzindo a diferença de temperatura entre as camadas de baixo e o resto — ou seja, ataca o resfriamento desigual na origem.
Use estes valores como ponto de partida (confira sempre a faixa impressa no rótulo do seu carretel):
| Material | Temperatura da mesa |
|---|---|
| PLA | 50–60 °C |
| PETG | 65–90 °C |
| ABS | 85–110 °C |
| Nylon | 100–110 °C |
Faixas de PLA, PETG e ABS conforme a Sovol; PLA/PETG/ABS/Nylon também segundo a Creality.
Dois ajustes de fatiador reforçam a mesa aquecida:
- Primeira camada mais lenta: a Sovol recomenda 20–30 mm/s na primeira camada, para dar tempo do plástico aderir bem antes de esfriar.
- Ventoinha desligada no início: deixe a part cooling fan desligada nas primeiras camadas. Para ABS, a orientação é manter a ventoinha desligada durante boa parte da impressão, já que o resfriamento forçado é justamente o que dispara a contração brusca.
Se as bordas ainda levantam mesmo com a mesa quente, o próximo passo é rever a temperatura do bico — um material subaquecido adere pior. Vale rodar uma torre de temperatura para achar o ponto ideal do seu filamento.
Adesão na mesa: brim, raft, cola e limpeza
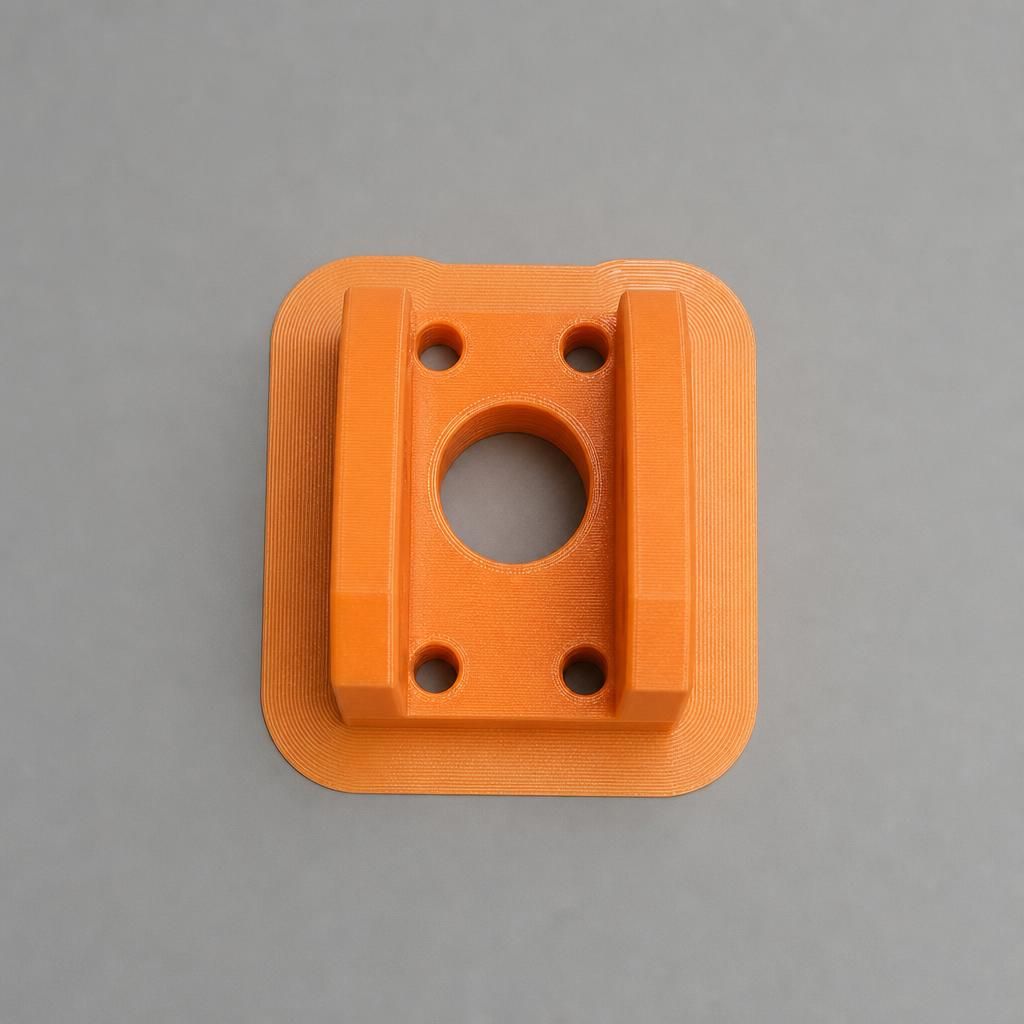
Se a peça não consegue se prender à mesa com força suficiente, a contração vence e o canto sobe. Aumentar a adesão é ancorar a peça para que a tensão não a levante.
- Brim: uma "aba" fina de material ao redor da base, impressa junto com a peça. Aumenta a área de contato com a mesa e segura os cantos. É a primeira coisa a ativar quando aparece empenamento leve.
- Raft: uma base descartável de várias camadas embaixo da peça. Mais eficiente que o brim para materiais problemáticos como ABS, à custa de gastar mais filamento e um acabamento inferior na face de baixo.
- Adesivos: cola bastão (glue stick), laquê (hairspray) ou cola de PVA melhoram muito o grude em mesas de vidro. A Sovol e a Creality citam esses três como opções válidas.
- Mesa limpa: gordura de dedo e poeira arruínam a adesão. Limpe a superfície com álcool isopropílico antes de cada impressão.
- Mesa nivelada: uma mesa desnivelada deixa parte da primeira camada frouxa, e é justamente ali que o empenamento começa. Nivele antes de imprimir.
Controle de ambiente: enclosure e corrente de ar
Corrente de ar frio é inimiga número um do empenamento, principalmente com ABS e ASA. Uma janela aberta, um ventilador ou o ar-condicionado batendo na impressora criam resfriamento desigual e disparam o warping.
A solução para materiais de alta contração é a enclosure (câmara fechada). Ela prende o calor ao redor da peça, fazendo o resfriamento acontecer de forma lenta e uniforme. Para ABS, a Sovol recomenda manter o ambiente interno da enclosure entre 38 °C e 42 °C.
Mesmo sem enclosure, dá para melhorar muito:
- Tire a impressora de perto de janelas, portas e saídas de ar-condicionado.
- Mantenha o ambiente estável, em torno de 20–25 °C com umidade baixa, como sugere a Wevolver.
- Para PLA em peças grandes, às vezes basta fechar a janela do cômodo e evitar o vento direto.
Erros comuns que causam empenamento
Alguns deslizes fazem o warping voltar mesmo depois de você "fazer tudo certo":
- Imprimir ABS sem enclosure em ambiente aberto e com ventilação — receita quase garantida de cantos levantados.
- Mesa suja ou desnivelada: a adesão nasce comprometida e a peça descola nas bordas.
- Ventoinha a 100% desde a primeira camada, esfriando o material rápido demais.
- Ignorar o filamento úmido, que piora warping e ainda solta vapor durante a impressão.
- Cantos vivos na peça: geometrias com cantos retos concentram tensão. Quando o projeto permite, arredondar os cantos da base ajuda a distribuir o esforço.
Perguntas frequentes
Por que minha impressão 3D empena nos cantos?
Porque o plástico contrai ao esfriar e os cantos esfriam mais rápido que o centro, gerando uma tensão que descola as bordas da mesa. Some a isso adesão fraca ou corrente de ar frio e o empenamento aparece. A solução é manter a peça aquecida (mesa quente, enclosure) e ancorá-la bem (brim, raft, cola).
Qual material 3D empena menos?
O PLA é o que menos empena, porque contrai pouco ao esfriar. PETG fica no meio-termo. ABS, ASA e principalmente Nylon são os que mais empenam, por causa da alta contração térmica — esses praticamente exigem mesa bem quente e, de preferência, uma enclosure.
Brim ou raft: qual usar contra o empenamento?
Comece pelo brim, que gasta menos filamento e resolve casos leves a moderados aumentando a área de contato. Use raft quando o brim não segurar — típico em ABS ou peças com base pequena — aceitando o gasto extra de material e o acabamento pior na face de baixo.
Preciso de uma enclosure para não empenar?
Para PLA e PETG, geralmente não: mesa aquecida, adesão boa e ambiente sem corrente de ar já resolvem. Para ABS, ASA e Nylon, a enclosure é praticamente indispensável, porque ela mantém o resfriamento lento e uniforme que esses materiais de alta contração exigem.
Conclusão
Empenamento na impressão 3D não é azar nem mistério: é contração térmica somada a resfriamento desigual e adesão fraca. Ataque os três frentes — mantenha a peça quente com mesa aquecida e enclosure, ancore-a com brim ou raft e cola, e proteja a impressão de correntes de ar — e as bordas param de levantar.
Da próxima vez que uma peça começar a curvar os cantos, não desligue tudo no susto: identifique qual dos três fatores está falhando e ajuste um de cada vez. Comece hoje limpando e nivelando a mesa e ativando um brim no seu fatiador. Depois conta pra gente nos comentários qual material te dá mais trabalho com empenamento — e qual defeito você quer ver destrinchado no próximo guia.
- impressão 3d
- empenamento
- warping
- adesão na mesa
- ABS
- troubleshooting
Publicado originalmente no Confia Maker.Ver o artigo original