Impressão 3D Food Safe: Sua Peça Pode Tocar Alimento?
Peça impressa em 3D pode encostar em comida? Separamos o que é mito e o que é risco real — com a posição oficial da Prusa, os critérios da FDA e as regras da Anvisa.
 Equipe Confia Maker12 min de leitura
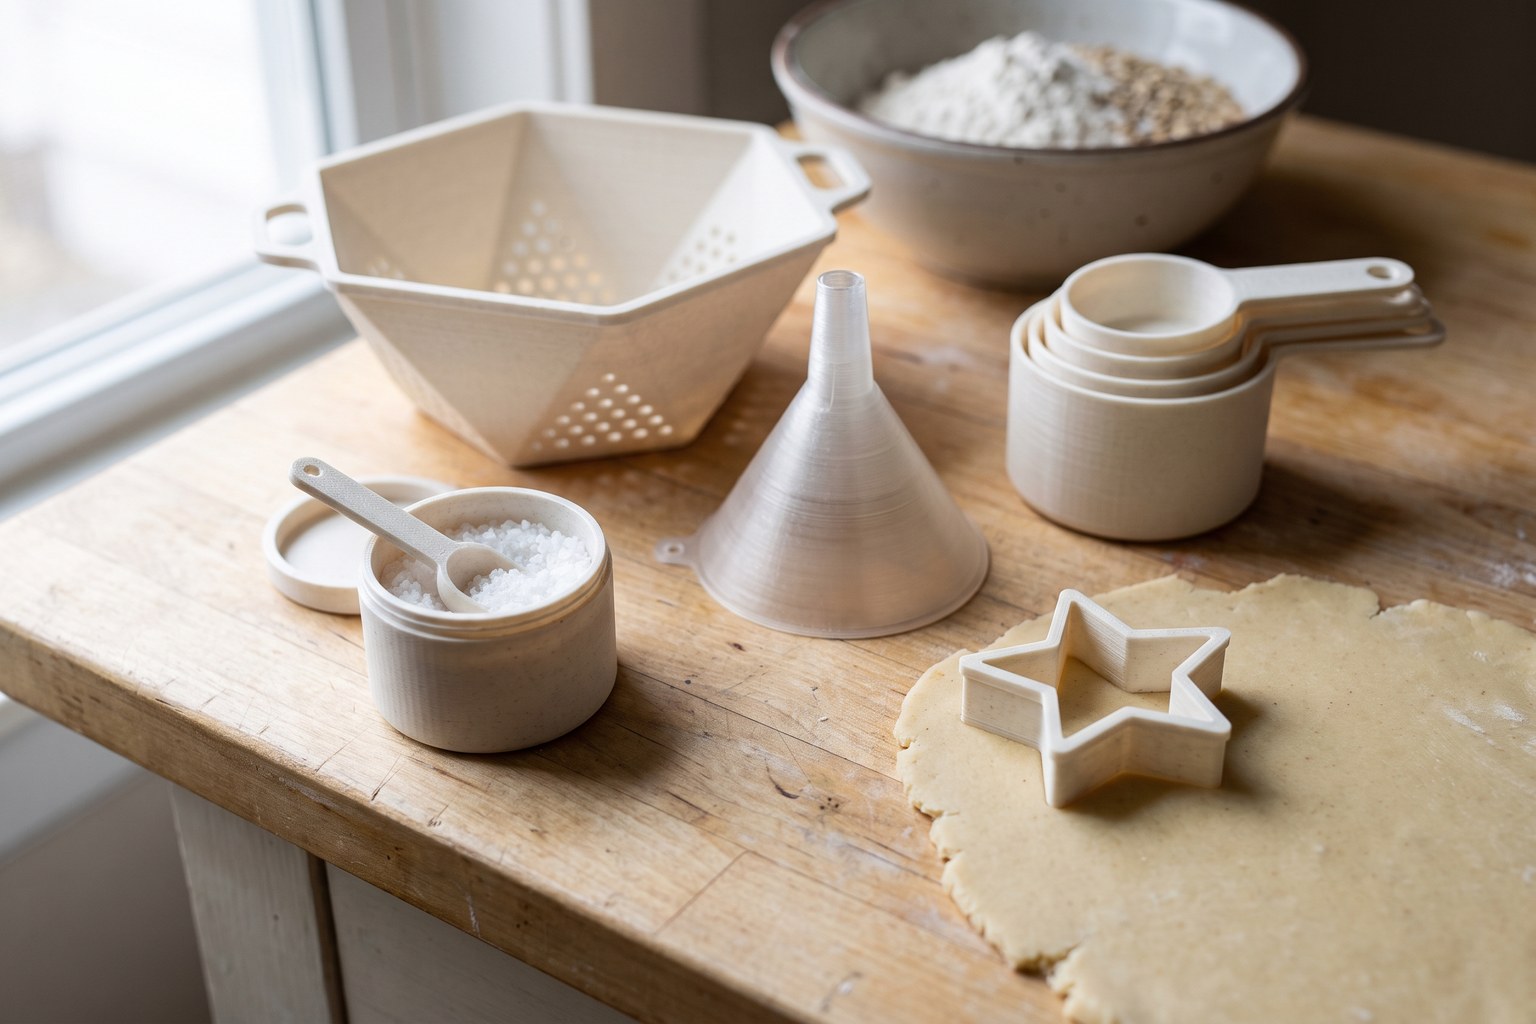
Você imprimiu um cortador de biscoito, um potinho de tempero ou uma caneca e bateu a dúvida: dá pra encostar isso em comida? A resposta honesta sobre impressão 3D food safe não é sim nem não — é "depende de quatro coisas que ninguém te conta quando vende o filamento".
E não adianta olhar só o rótulo do carretel. A Prusa, uma das fabricantes mais respeitadas do mundo, é direta na própria base de conhecimento: "We do not recommend using 3d-prints as food-containers etc!" — ela não recomenda peça impressa como recipiente de alimento.
Isso não quer dizer que você precisa jogar o cortador de biscoito no lixo. Quer dizer que existe uma diferença enorme entre encostar em massa fria por três segundos e guardar molho de tomate por uma semana.
Neste guia a gente separa as duas coisas com fonte: o que a física da peça faz, o que o bico faz, o que a Anvisa exige no Brasil e o que dá pra fazer com segurança de verdade.
Food grade x food safe: por que o rótulo do filamento não basta
Essa é a confusão que está na raiz de quase toda dúvida sobre o tema. São dois conceitos diferentes, e o marketing vende um enquanto você entende o outro.
A Formlabs explica a distinção no guia dela sobre segurança alimentar:
- Food grade (grau alimentício) é uma característica do material: aquele polímero é aprovado para entrar em contato com alimento.
- Food safe (seguro para alimento) é uma característica do objeto pronto, no uso real: a peça, do jeito que ela existe e é usada, não cria um risco alimentar.
O carretel de PETG pode ser food grade. O potinho que você imprimiu com ele pode não ser food safe. As duas afirmações convivem sem contradição.
Nos Estados Unidos, a regra que a FDA aplica a superfícies de contato (21 CFR 177) exige, entre outras coisas: nenhuma migração de substâncias nocivas, nenhuma alteração de cor, cheiro ou sabor do alimento, e uma superfície lisa e facilmente limpável, resistente a ranhuras, lascamento e trincas.
Leia de novo esse último item e olhe para uma peça FDM. É exatamente aí que o problema mora.
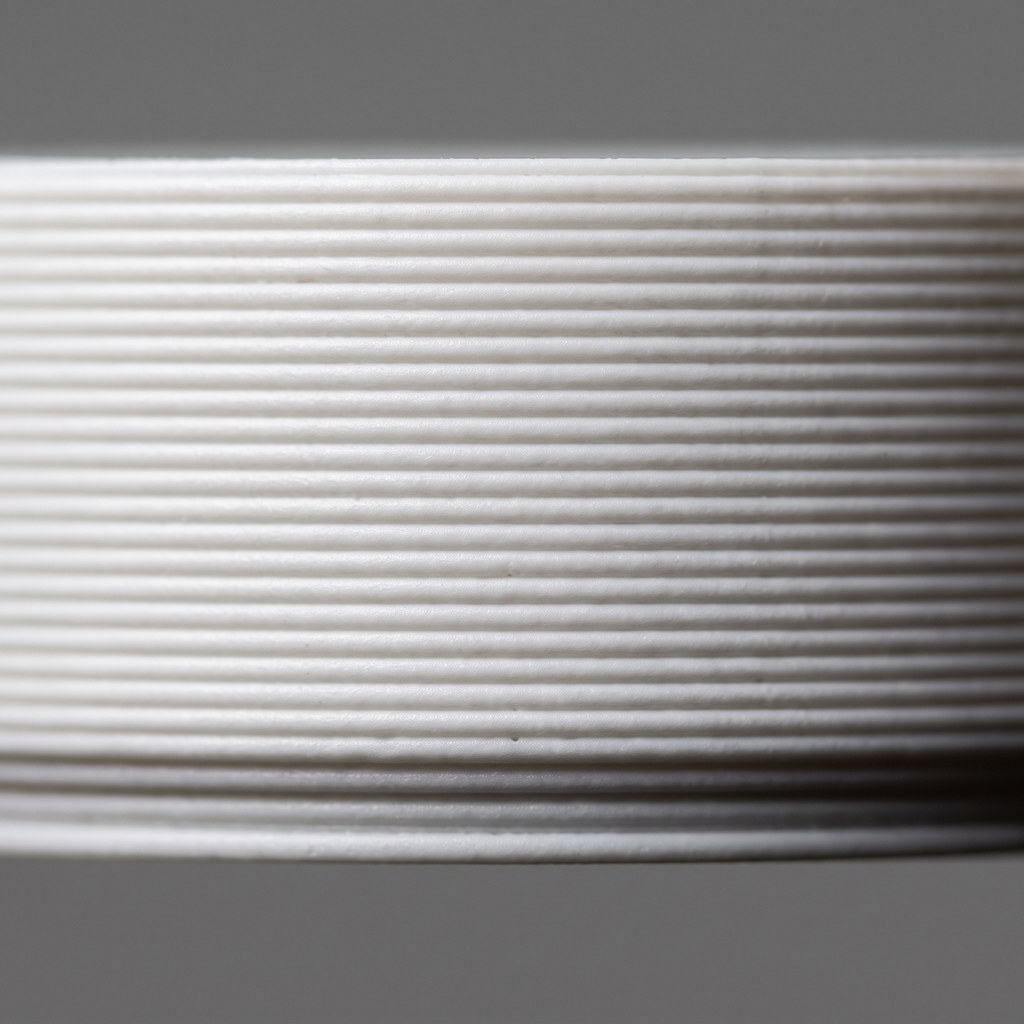
O verdadeiro vilão da impressão 3D food safe: as ranhuras entre camadas
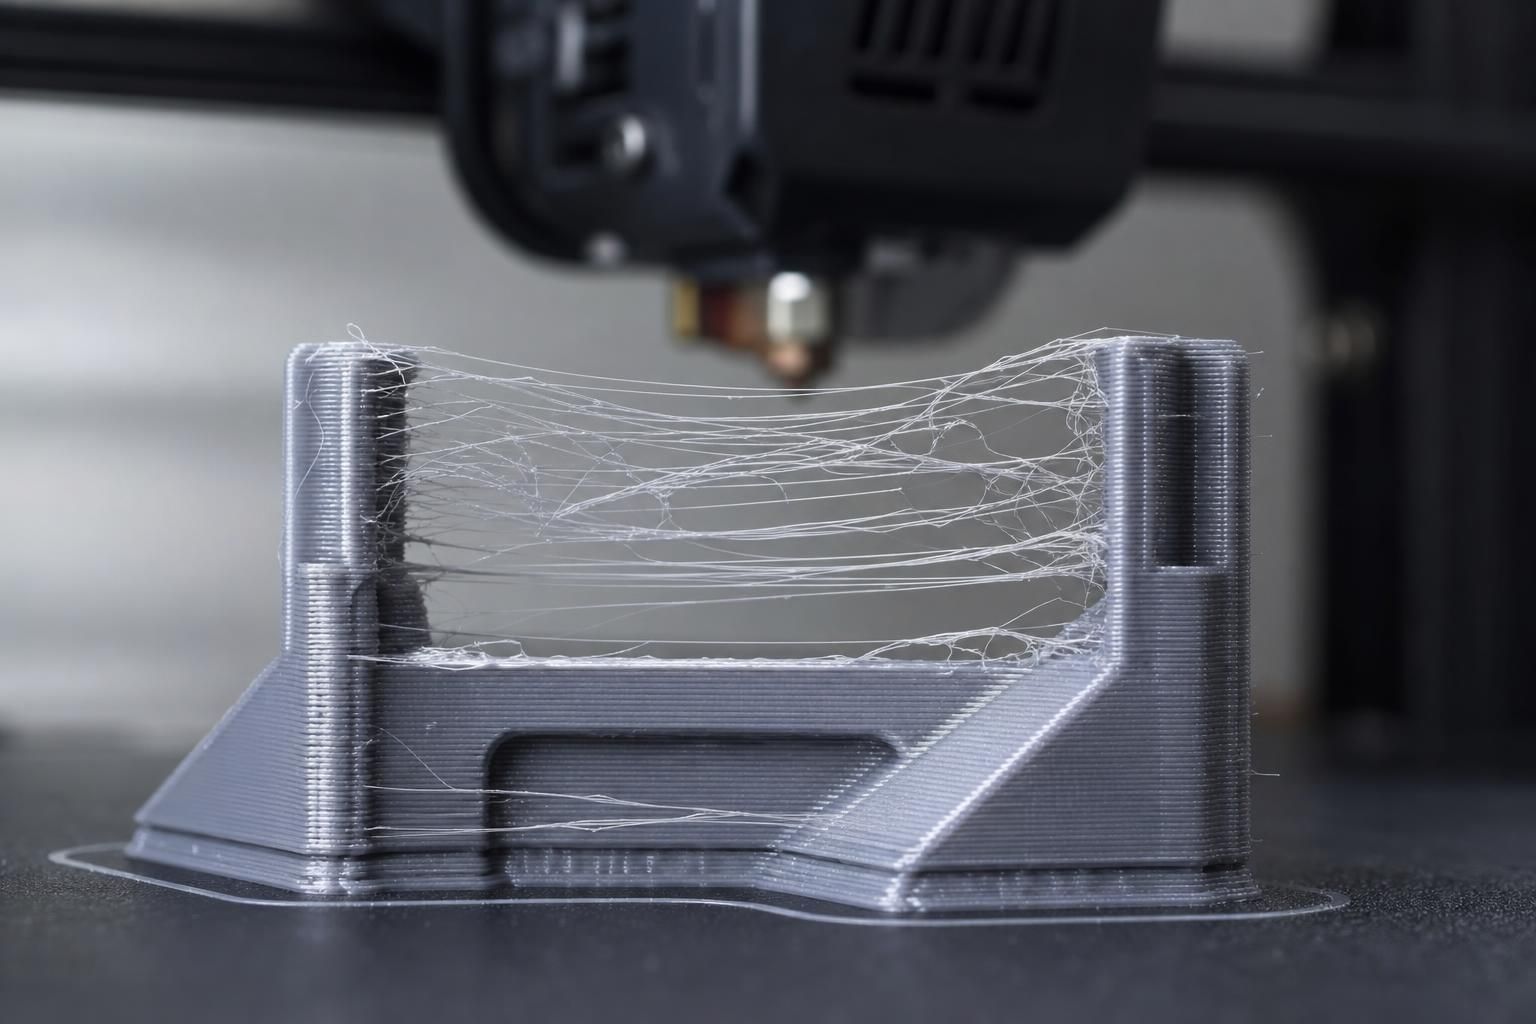
Impressão FDM funciona empilhando cordões de plástico com seção arredondada. Entre um cordão e outro sobram vales microscópicos — as famosas layer lines.
A Prusa é explícita na Knowledge Base oficial: "The grooves in between those layers are a seedbed for bacteria as they are almost impossible to clean properly, and will hold residue." Traduzindo: as ranhuras entre camadas são um viveiro de bactéria, quase impossíveis de limpar direito, e seguram resíduo.
E tem um segundo efeito que quase ninguém comenta. Ainda segundo a Prusa, sobre lavar a peça com produto de limpeza: "The layer lines can absorb these chemicals, which later can be released into something you want to consume." As linhas de camada absorvem o detergente e podem devolver isso na sua comida depois.
Reduzir camada e usar 100% de preenchimento ajuda? Um pouco — mas a própria Prusa avisa que o resultado nunca fica bom o suficiente. Se você quer entender por que os cordões nunca colam perfeitamente entre si, vale ler nosso guia sobre adesão entre camadas na impressão 3D.
A boa notícia é que existe pesquisa medindo isso em vez de opinião de fórum. Um estudo publicado na Progress in Agricultural Engineering Sciences (v.21, n.1, 2025) investigou o efeito da lava-louças em material impresso destinado a contato com alimento, e trabalhos sobre sanitização de peças impressas apontam que a máquina de lavar reduz a carga bacteriana melhor que a lavagem manual. O problema, como você vai ver, é o que o calor faz com a peça.
O bico da sua impressora também entra na conta
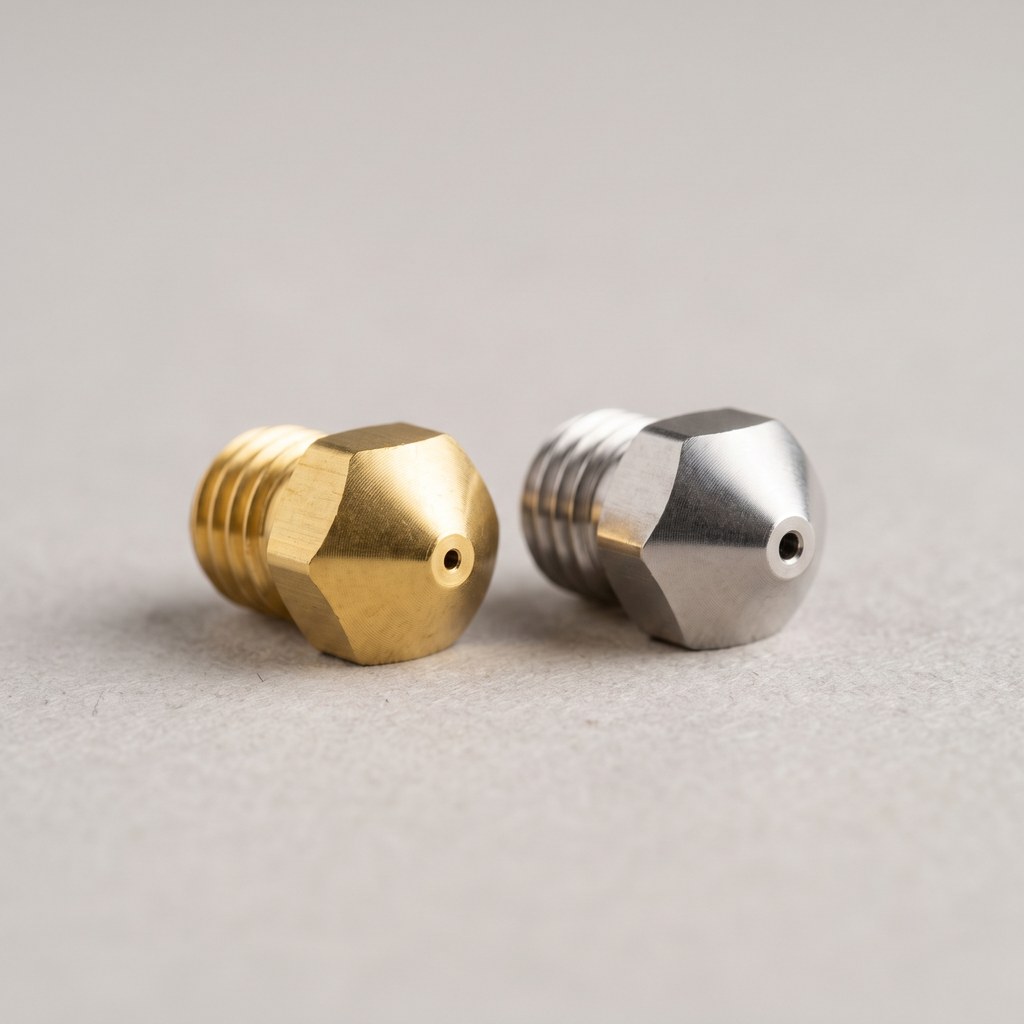
Aqui está o ponto que mais gente ignora numa conversa sobre impressão 3D food safe: todo o plástico da peça passa derretido por dentro do bico. O que o bico solta, você come junto.
O bico padrão da maioria das impressoras é de latão. Ligas de latão de usinagem costumam levar chumbo na composição justamente para facilitar a fabricação. A Prusa é categórica: "The standard brass nozzle is not considered food-safe, as it wears out" — e recomenda bico de aço inox ou titânio para quem sequer cogita imprimir pensando em comida. A Formlabs dá a mesma orientação: evitar bicos de latão com chumbo e usar um bico de aço inox dedicado.
Vale registrar a divergência com honestidade, porque ela existe: há relato de estudo que pesou bicos novos contra bicos usados em até mil impressões e não conseguiu detectar contaminação mensurável por chumbo ou outros metais pesados — a perda de massa foi desprezível.
Ou seja: o risco medido foi baixo. Mas "baixo" não é "zero", e um bico de inox custa pouco perto de uma dor de cabeça. Se a peça vai encostar em comida, troque o bico. É a mudança mais barata da lista.
Um detalhe prático: bico de aço inox conduz calor de forma diferente do latão e costuma pedir ajuste de temperatura. Se você nunca mexeu nisso, veja como escolher o bico certo para a sua impressora antes de comprar.
Filamento, calor e lei: PLA, PETG e o que a Anvisa exige
Do lado do polímero puro, a lista é razoavelmente conhecida. A Formlabs cita como aprovados por FDA/UE, como matéria-prima: PLA, PP, copoliéster, PET, PETG, HIPS e nylon-6, além de algumas formulações de ABS, ASA e PEI.
Só que aprovação de filamento comercial vem com asterisco. A Prusa mostra o tipo de ressalva que aparece na prática: "Approved except red, orange, and pink" — aprovado, exceto nas cores vermelho, laranja e rosa. O pigmento é um aditivo, e aditivo tem regra própria.
Por isso a recomendação da própria Prusa é usar PETG natural, sem pigmento, quando a peça for encostar em alimento.
O calor derruba o PLA antes da bactéria
Segundo as faixas de temperatura de transição vítrea de PLA e PETG compiladas pela FacFox, o PLA amolece na faixa de 55–60 °C e o PETG na faixa de 80–85 °C, com temperatura de deflexão térmica do PETG em torno de 65–75 °C. São faixas de literatura de material: variam por fabricante, então sempre confira a ficha técnica do seu filamento.
Na prática: água quente de torneira, lava-louças ou um café já ficam perigosamente perto do limite do PLA. A peça amolece, deforma e abre ainda mais fresta. É o pior dos dois mundos — e é por isso que "só lavar na máquina" não resolve. Se o assunto é PLA e calor, vale conhecer o recozimento de PLA para peças mais resistentes ao calor, lembrando que isso não torna a peça food safe — só menos sensível à temperatura.
E se você está em dúvida entre os dois materiais para o projeto, o comparativo PLA ou PETG: qual usar em cada projeto fecha a decisão.
No Brasil quem manda é a Anvisa, não a FDA
Este é o ponto que os guias gringos não cobrem. No Brasil, material plástico em contato com alimento é regulado por listas positivas — só é permitido o que está expressamente autorizado:
| Norma | O que regula |
|---|---|
| RDC nº 91/2001 | Critérios gerais e classificação de materiais para embalagem e equipamento em contato com alimento |
| RDC nº 56/2012 | Lista positiva de monômeros, outras substâncias iniciadoras e polímeros autorizados |
| RDC nº 326/2019 | Lista positiva de aditivos para materiais plásticos e revestimentos poliméricos |
A RDC nº 91/2001 estabelece o princípio que resume tudo: embalagens e equipamentos não podem representar risco à saúde humana nem alterar de forma inaceitável a composição ou as características sensoriais do alimento. As listas positivas receberam atualização da Anvisa em fevereiro de 2025, com inclusão de novas substâncias. O material oficial está no documento de perguntas e respostas da Anvisa sobre materiais em contato com alimentos.
Consequência direta para quem imprime para vender: se a peça é de contato com alimento, você está num terreno regulado, e a conformidade é do fabricante — no caso, você. Vale ler antes de anunciar "pote de tempero impresso em 3D" no Mercado Livre.
Epóxi food-grade: quando ajuda e quando é falsa segurança
A solução mais citada é selar a peça com resina epóxi de grau alimentício, fechando as ranhuras e criando uma superfície contínua e não porosa.
Nos EUA, o parâmetro é o 21 CFR 175.300, a norma da FDA para revestimentos resinosos e poliméricos em contato com alimento, que define resinas, agentes de cura e aditivos permitidos e limita o quanto pode migrar do filme curado para o alimento. A Formlabs cita como opções o Master Bond EP42HT-2FG, o ArtResin e PTFE aprovado pela FDA.
Funciona? Ajuda muito. Resolve? Não completamente — e essa ressalva é da própria Formlabs: "Coating also doesn't guarantee food safety for prolonged use", porque revestimentos degradam com o tempo e expõem de novo a superfície original.
Três regras práticas se você for por esse caminho:
- Aplicar em camada fina e uniforme, sobre peça limpa, sem pó nem oleosidade.
- Curar exatamente pelo tempo e temperatura da ficha do fabricante — epóxi mal curado é pior que epóxi nenhum.
- Inspecionar e reaplicar. Riscou, lascou ou embaçou, a barreira acabou.
Se você já lixa e pinta suas peças, o preparo de superfície é o mesmo princípio do acabamento de peça impressa em 3D — só que aqui o produto usado precisa ter documentação de contato com alimento.
O que dá pra imprimir com segurança — e o que evitar
Nem todo contato com comida é igual, e é por isso que impressão 3D food safe não tem resposta única. O que muda o risco é a combinação de tempo de contato, temperatura, umidade e reuso.
Risco baixo — contato breve, frio e seco:
- Cortador de biscoito e de massa. Toca massa fria, à temperatura ambiente, por segundos. É o caso mais aceito da comunidade: PETG natural, bico de inox, lavagem manual imediata e descarte quando começar a marcar ou riscar.
- Estêncil de decoração, molde de forma para chocolate ou gesso (a peça impressa como molde, não como recipiente) — caminho que a própria Prusa sugere como alternativa.
- Suportes, organizadores e apoios que tocam a embalagem, não o alimento.
Risco alto — evite:
- Potes de armazenamento, principalmente para alimento úmido, gorduroso ou ácido.
- Canecas, copos e qualquer coisa com líquido quente.
- Talheres, tábuas de corte e utensílios que raspam e soltam partícula.
- Peças de PLA que vão à lava-louças ou ao micro-ondas.
- Qualquer peça de resina SLA sem etapa adicional de validação — a Formlabs afirma que nenhuma resina dela é food safe sem passos extras.
Uma observação para quem vende: mamadeira, chupeta, brinquedo de boca e utensílio infantil são categorias de risco mais alto ainda, e não é um caso de "usar bom senso".
Se o seu objetivo é faturar com impressão 3D, existem nichos com demanda real e sem essa dor de cabeça regulatória — reunimos alguns em o que imprimir para vender.
Perguntas frequentes sobre impressão 3D food safe
PLA é food safe?
O PLA puro é aprovado como matéria-prima de contato com alimento, mas a peça impressa não herda essa aprovação. Pigmentos, aditivos, desgaste do bico e as ranhuras entre camadas mudam o quadro. Some a isso a transição vítrea de 55–60 °C, que deforma o PLA em água quente. Para contato repetido, não use.
PETG é seguro para alimentos?
O PETG é um dos polímeros com aprovação FDA/UE como matéria-prima e resiste mais ao calor que o PLA (transição vítrea de 80–85 °C). Para impressão 3D food safe, prefira PETG natural sem pigmento, com bico de aço inox. Ainda assim, o risco de bactéria nas camadas continua existindo em uso prolongado.
Posso lavar peça impressa em 3D na lava-louças?
Pesquisa indica que a lava-louças reduz a carga bacteriana melhor que a lavagem manual. O problema é o calor: PLA amolece a partir de 55–60 °C e deforma. Detergente também pode ser absorvido pelas linhas de camada e liberado depois. Prefira lavagem manual imediata, com água morna e sabão neutro.
Cortador de biscoito impresso em 3D é seguro?
É o caso de menor risco: contato breve, com massa fria, em temperatura ambiente. Use PETG natural, bico de aço inox, lave à mão logo após o uso e descarte quando a peça marcar ou riscar. Não é item para durar anos — trate como consumível.
Verniz food-grade resolve o problema de vez?
Não de forma permanente. Resina epóxi de grau alimentício sela as ranhuras e cria superfície não porosa, mas a Formlabs alerta que revestimentos degradam com o tempo e reexpõem a superfície original. Funciona como barreira temporária, com inspeção e reaplicação periódicas.
Veredito: impressão 3D food safe existe, mas com regras
Não é mito e não é liberado geral. Impressão 3D food safe é uma questão de casar o uso com o risco: contato breve, frio e seco é território seguro; armazenamento, líquido quente e reuso prolongado não são.
O checklist honesto, com tudo o que vimos:
- Bico de aço inox (ou titânio), nunca latão.
- Filamento natural, sem pigmento, preferencialmente PETG.
- Contato breve, frio e seco, sempre que possível.
- Lavagem manual imediata, sem lava-louças e sem produto agressivo.
- Epóxi food-grade documentado, se quiser a barreira extra — com reaplicação.
- Descarte a peça ao primeiro sinal de risco, marca ou desgaste.
- Vai vender? Você é o fabricante perante a Anvisa. Leia as RDCs.
Vale lembrar que segurança alimentar é só um dos ângulos de saúde na impressão 3D — o outro é o que sai da máquina no ar, tema que cobrimos em impressão 3D faz mal à saúde: o que dizem os estudos.
Agora é com você: olhe a peça de cozinha que você já imprimiu, confira em que categoria ela cai neste checklist e decida se ela continua na gaveta ou vai virar protótipo de molde. Depois conta pra gente nos comentários o que você imprimiu e qual bico usou — a comunidade aprende junto.
- impressão 3d food safe
- filamento seguro para alimentos
- PETG
- bico de aço inox
- Anvisa
- impressão 3d
Publicado originalmente no Confia Maker.Ver o artigo original