Quantas Paredes Usar na Impressão 3D? Guia Real
Mais infill não é o caminho. Veja quantas paredes usar na impressão 3D por tipo de peça, a espessura que isso gera no seu bico e o que os testes mostram.
 Equipe Confia Maker10 min de leitura
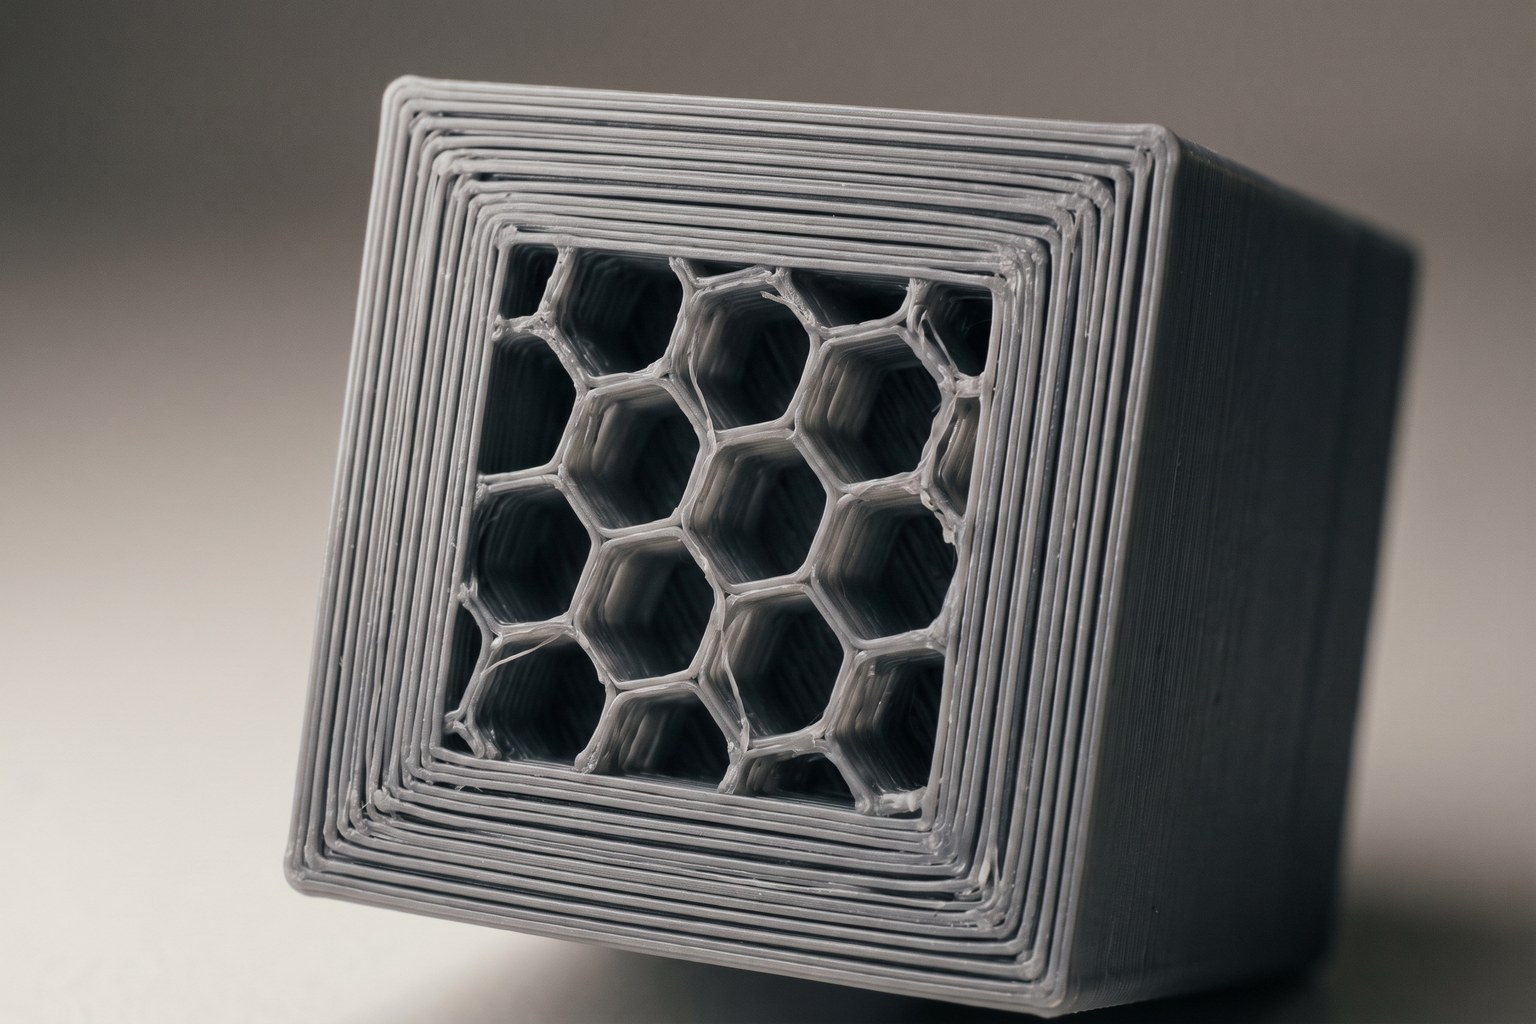
Você subiu o infill para 50%, gastou quase o dobro de filamento, esperou mais três horas — e a peça quebrou exatamente no mesmo lugar. Se isso já te aconteceu, o problema provavelmente não era o preenchimento.
Saber quantas paredes usar na impressão 3D é o ajuste que separa a peça que aguenta da peça que estala na primeira torção. E, ao contrário do infill, ele custa pouco tempo e pouco material.
Neste guia você vai ver o número de paredes por tipo de peça, a espessura que isso gera no seu bico, onde clicar em cada fatiador — e os dados de teste que mostram por que parede rende mais que preenchimento.
O que são as paredes (perímetros) e por que elas seguram a peça
Antes de preencher o miolo, o bico traça o contorno da camada. Cada volta completa desse contorno é uma parede — ou perímetro, dependendo de quem está falando.
Cada fatiador usa um nome diferente para a mesma coisa:
- OrcaSlicer / Bambu Studio:
Wall loops - UltiMaker Cura:
Wall Line Count(e o campoWall Thickness) - PrusaSlicer:
Perimeters
A wiki do OrcaSlicer define wall_loops como "o número de vezes que a parede externa é impressa em loop", e lista o que muda quando você aumenta: mais adesão entre camadas e mais resistência, menos marca do infill aparecendo na superfície — e mais tempo de impressão.
Paredes, somadas às camadas de topo e fundo, formam a casca da peça. O infill é só o esqueleto interno que sustenta essa casca.
Parede ou infill: o que os testes de impressão 3D mostram
Aqui a intuição engana. A Prusa é direta na documentação oficial sobre camadas e perímetros: "a resistência de um modelo é definida principalmente pelo número de perímetros (não pelo infill). Se você quer uma impressão mais forte, aumente o número de perímetros". A mesma página informa que os perfis originais da Prusa sempre usam no mínimo dois perímetros.
E existe número por trás disso. Um estudo sobre densidade de infill, perímetro de parede e altura de camada imprimiu corpos de prova em PLA numa Creality Ender 3 V2 com bico de 0,4 mm e mediu o módulo de Young (rigidez) de cada configuração:
| Variável testada | Faixa | Módulo de Young |
|---|---|---|
| Paredes | 1 → 3 | 626,14 → 804,29 MPa |
| Infill | 0% → 100% | 703,22 → 1352,03 MPa |
| Altura de camada | 0,12 → 0,28 mm | 474,06 → 739,36 MPa |
Repare no custo de cada ganho. Sair de 1 para 3 paredes rendeu cerca de 28% mais rigidez adicionando dois contornos. Encher a peça de 0% a 100% rendeu mais em valor absoluto, mas exigiu preencher todo o volume interno — muito mais filamento e muito mais tempo de máquina.
A conclusão dos autores é essa: aumentar o perímetro de parede tem efeito bem maior por incremento do que aumentar a densidade de infill.
Uma ressalva honesta: esse estudo mediu rigidez, não tensão de ruptura. São propriedades diferentes. Mas a direção bate com o que o canal CNC Kitchen encontrou testando dezenas de ganchos — conforme este levantamento sobre peças FDM mais resistentes, aumentar o número de perímetros impacta mais a resistência do que aumentar a densidade de preenchimento.
A explicação física é simples: uma peça sob flexão ou tração sofre a maior tensão na superfície externa, não no centro. É exatamente ali que a parede está.
Se você ainda está decidindo o preenchimento, vale ler o guia sobre qual porcentagem e padrão de infill usar — os dois ajustes trabalham juntos, não em oposição.
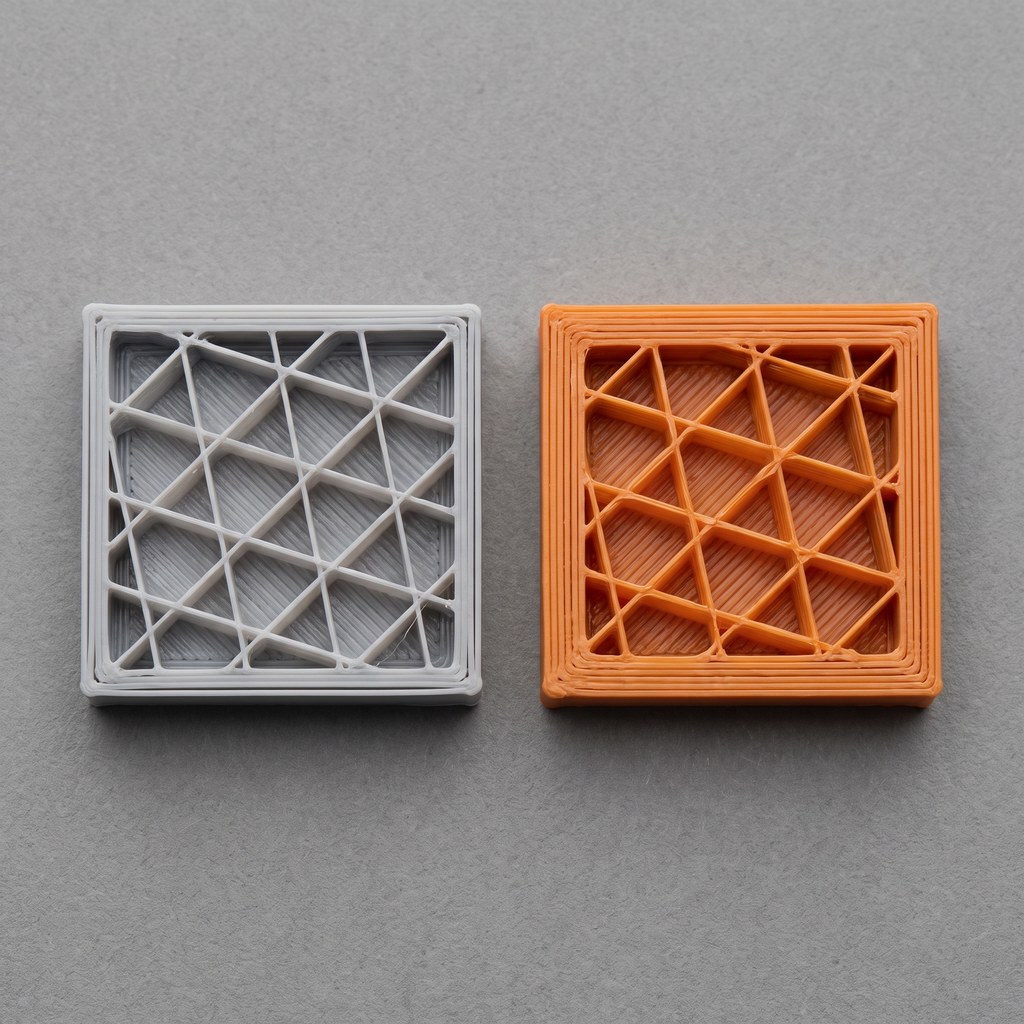
Quantas paredes usar na impressão 3D em cada tipo de peça
Não existe número universal. Existe ponto de partida por finalidade — e teste na sua máquina, com o seu material, antes de cravar.
| Tipo de peça | Paredes (ponto de partida) | Raciocínio |
|---|---|---|
| Miniatura, busto, peça decorativa | 2 | É o mínimo dos perfis padrão; a peça não recebe carga |
| Caixa, organizador, suporte leve | 3 | Ganho claro de rigidez com pouco filamento a mais |
| Peça funcional sob carga (gancho, braçadeira, suporte de parede) | 4–5 | A tensão vive na superfície; casca grossa é o que segura |
| Peça com furo roscado ou parafuso passante | 4–6 | O parafuso puxa a parede; casca fina rasga |
| Vaso / modo espiral | 1 | Contorno único é a própria proposta do modo |
Esses números não são chute. Convertidos em milímetros com bico de 0,4 mm, 3 paredes dão 1,2 mm — o mínimo que a Raise3D recomenda para FFF — enquanto 5 paredes dão 2,0 mm, o valor que eles apontam como melhor equilíbrio, e 6 paredes dão 2,4 mm, ainda dentro da faixa útil de 1,2 a 2,5 mm. A conta e a fonte estão na próxima seção.
Uma coisa importante: o ganho não é infinito. Cada parede extra rende menos que a anterior e, a partir de certo ponto, você está apenas imprimindo uma peça maciça pelo caminho mais lento.
Se a peça realmente precisa de tudo isso, engrossar a geometria no CAD costuma resolver melhor do que empilhar perímetros no fatiador.
Espessura de parede: a conta que importa
O número de paredes só significa alguma coisa quando você o converte em milímetros:
espessura da parede ≈ número de paredes × largura de extrusão
Com um bico de 0,4 mm e largura de linha de 0,4 mm:
- 2 paredes = 0,8 mm
- 3 paredes = 1,2 mm
- 4 paredes = 1,6 mm
O guia de espessura de parede da Raise3D recomenda, para FFF, um mínimo de 1,2 mm, uma faixa útil de 1,2 a 2,5 mm, e 2,0 mm como bom equilíbrio entre resistência e imprimibilidade. A regra prática que eles citam é direta: a espessura deve ser pelo menos o dobro do diâmetro do bico — com bico de 0,4 mm, no mínimo 0,8 mm, mas 1,2 mm ou mais dá resultado melhor.
Repare no atalho que isso abre. Trocar para um bico maior engrossa cada parede sem aumentar a contagem: três paredes com bico de 0,6 mm entregam 1,8 mm em três voltas, não em cinco.
Se você imprime peça funcional em série, o guia sobre qual bico usar na impressora 3D muda mais o seu resultado do que qualquer ajuste de preenchimento.
Topo e fundo: a casca que todo mundo esquece
Parede protege os lados. Se o topo afundar, não adiantou nada.
A wiki da Polymaker sobre camadas de topo e fundo dá valores concretos:
- Topo: mínimo de 1 mm — o que dá 5 camadas a 0,2 mm — para evitar pillowing, aquele afundamento com o padrão do infill aparecendo.
- Fundo: mínimo de 0,6 mm, ou 3 camadas a 0,2 mm, para adesão e estabilidade.
- Com infill de 15% ou menos, subir para 6 a 8 camadas de topo; com 30% ou mais, 4 a 5 já bastam.
A lógica é direta: quanto mais vazia a peça por dentro, mais casca ela precisa por cima — o topo está fazendo ponte sobre o vazio.
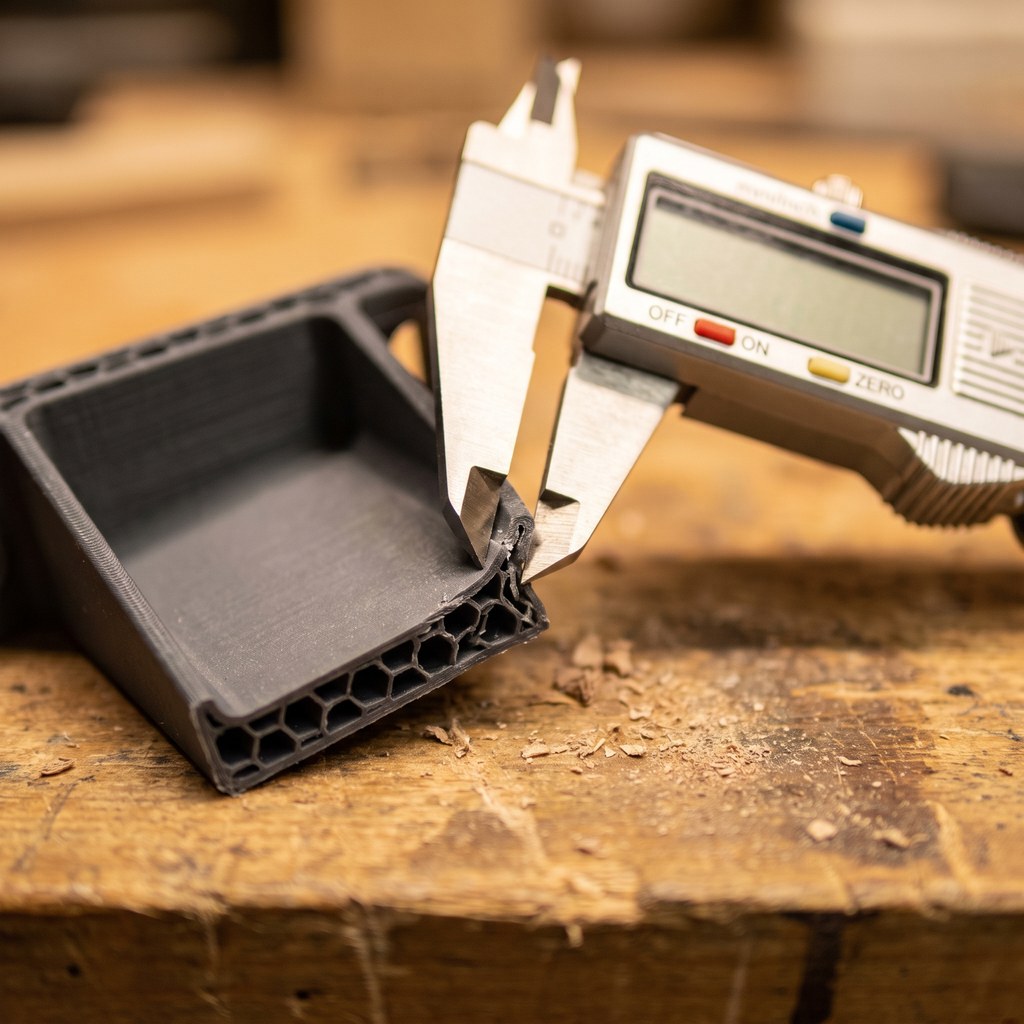
Onde definir quantas paredes usar na impressão 3D em cada fatiador
O caminho é curto nos três principais:
- OrcaSlicer / Bambu Studio: aba
Strength→ seçãoWalls→Wall loops. - UltiMaker Cura: seção
Walls→Wall Line Count(eraShellaté a versão 4.10). O campoWall Thicknessé o mesmo ajuste visto por outro ângulo: no arquivo de definição do próprio Cura,wall_thicknesstem valor padrão de 0,8 mm, e a descrição oficial diz que esse valor dividido pela largura da linha de parede é o que define o número de paredes — ou seja, 2 paredes com bico de 0,4 mm. - PrusaSlicer:
Print Settings→Layers and perimeters→Perimeters.
Se você ainda não decidiu onde vai fatiar, o comparativo entre Orca, Cura e PrusaSlicer ajuda a escolher.
Arachne, paredes finas e os ajustes que vêm junto
Aumentar a contagem sem olhar o resto costuma gerar efeito colateral. Três ajustes merecem atenção.
Gerador de perímetro Arachne. Desde a versão 2.5.0 ele é o gerador padrão do PrusaSlicer. Segundo a documentação da Prusa sobre o Arachne, ele produz perímetros de largura variável, alargando ou afinando os perímetros conforme necessário. Isso reduz o gap fill — aquelas linhas curtinhas de tapa-buraco entre perímetros — e, com isso, reduz também o tempo de impressão. O recurso foi portado do Cura e tem base acadêmica (Kuipers et al., 2020).
Detect thin wall. Quando uma parede é fina demais para caber duas linhas, essa opção manda imprimir uma linha única. A wiki do OrcaSlicer avisa que a parede sai com qualidade e resistência menores justamente por não ser um loop fechado — e recomenda usar o gerador Arachne no lugar.
Alternate extra wall. Adiciona uma parede extra em camadas alternadas, encunhando o infill verticalmente. A mesma wiki alerta que é preciso desativar o "ensure vertical shell thickness" para usar, e desaconselha combinar com infill lightning.
Tem ainda um efeito colateral que quase ninguém antecipa: mais paredes deixam a costura vertical mais evidente em algumas geometrias. Se isso incomodar, o guia de como esconder o Z-seam resolve.
O preço de aumentar as paredes (e quando não vale)
Nada disso é de graça:
- Tempo. Cada volta extra é uma volta a mais em toda camada. A própria wiki do Orca lista o aumento de tempo como contrapartida direta. Se prazo é o seu gargalo, o guia de 7 formas de imprimir mais rápido equilibra a conta.
- Encaixe. Casca mais grossa muda o comportamento de furos e encaixes apertados; revalide com o guia de tolerância na impressão 3D.
- Sub-extrusão. Paredes extras só somam se saírem cheias. Se o fluxo não acompanha, você imprime mais linhas ocas e a peça piora — o diagnóstico está no guia de sub-extrusão.
- União entre camadas. Parede resolve os eixos X e Y. A ruptura entre camadas é outro problema, tratado no guia de adesão entre camadas.
Quando não vale aumentar: peça decorativa, protótipo de forma, qualquer coisa que não recebe carga. Ali, duas paredes e pronto.
Perguntas frequentes
Quantas paredes usar na impressão 3D para peças resistentes?
Comece com 4 paredes em peças funcionais sob carga e 3 em peças de uso comum. A Prusa recomenda aumentar perímetros como primeiro caminho para ganhar resistência, e seus perfis usam no mínimo 2. Teste na sua máquina: o ganho por parede extra diminui conforme a casca engrossa.
Mais paredes deixam a peça mais forte do que mais infill?
Por unidade de material, sim. Testes de laboratório e da comunidade apontam a mesma direção: aumentar perímetros rende mais resistência por incremento do que aumentar a densidade de infill, porque a tensão se concentra na superfície externa da peça, não no miolo.
Qual a espessura de parede ideal com bico de 0,4 mm?
A Raise3D recomenda no mínimo 1,2 mm para FFF, com faixa útil de 1,2 a 2,5 mm e 2,0 mm como bom equilíbrio. Com bico de 0,4 mm, 1,2 mm equivale a 3 paredes. O padrão do Cura, 0,8 mm, corresponde a 2 paredes e serve bem para peça decorativa.
Aumentar o número de paredes aumenta muito o tempo de impressão?
Aumenta, de forma proporcional: cada parede extra é um contorno a mais em toda camada. A wiki do OrcaSlicer lista o tempo maior como contrapartida direta do ajuste. Em peças pequenas o impacto é discreto; em peças grandes e altas, pode ser bem significativo.
Conclusão: pare de encher, comece a engrossar
Se a sua peça está quebrando, subir o infill é o caminho mais caro para o menor ganho. A tensão mora na parede.
Fica o roteiro: 2 paredes para decorativo, 3 para uso geral, 4 ou 5 para peça funcional — sempre convertendo o número para milímetros e conferindo se o bico que você já usa entrega essa espessura em menos voltas.
Faça o teste hoje. Pegue aquela peça que já quebrou, reimprima com 2 paredes a mais e o mesmo infill de antes, e compare. Depois comenta aqui qual configuração aguentou — sua medição ajuda a comunidade maker brasileira inteira.
- quantas paredes usar na impressão 3D
- perímetros
- espessura de parede
- OrcaSlicer
- resistência
- impressão 3d
Publicado originalmente no Confia Maker.Ver o artigo original