Ghosting na Impressão 3D: Causas e Como Resolver
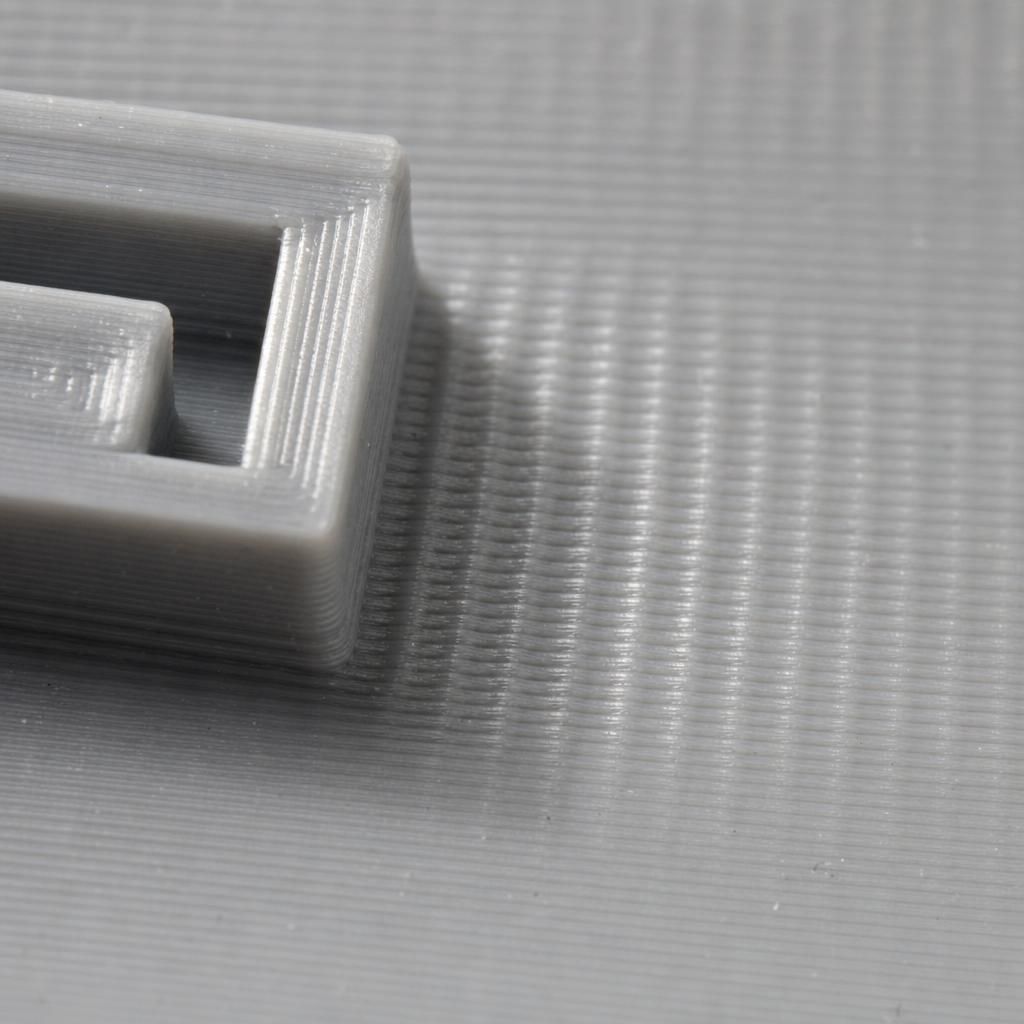
Aquelas ondinhas que ecoam depois de cada quina ou letra na parede da peça têm nome: ghosting (ou ringing). É vibração, não azar — e quase sempre se resolve com ajuste de velocidade, correia e input shaping.
 Equipe Confia Maker9 min de leitura
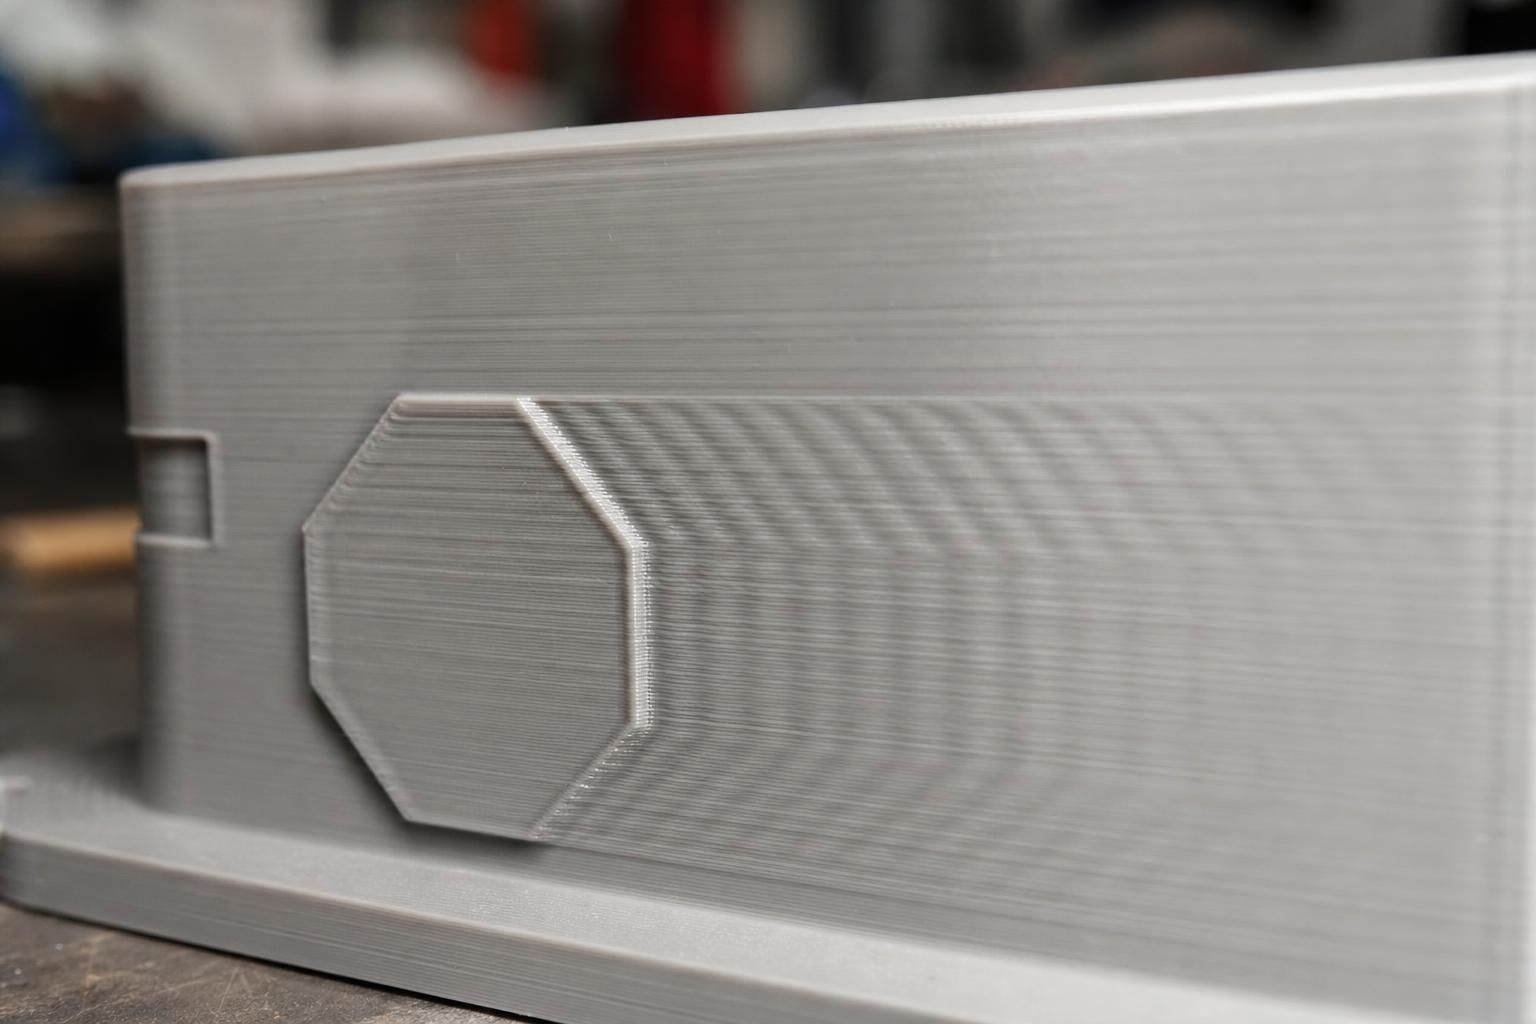
Você olha a peça recém-impressa e repara: logo depois de cada quina, cada letra em relevo, a parede tem umas ondinhas que vão sumindo — como um eco visual estampado no plástico. Esse é o ghosting na impressão 3D (também chamado de ringing ou efeito fantasma), e a boa notícia é que ele quase nunca é defeito de peça cara ou impressora ruim.
Ghosting é vibração pura. Quando o cabeçote muda de direção rápido demais numa quina, a estrutura da máquina balança por uma fração de segundo e imprime esse tremor na superfície. Neste guia você vai ver como identificar o ghosting, separar ele de outros defeitos parecidos, e a ordem certa pra testar cada causa — da mais comum (velocidade e correia) até a solução definitiva (input shaping).
O que é ghosting na impressão 3D (efeito fantasma)
O Simplify3D define ringing como "um padrão ondulado que pode aparecer na superfície da sua impressão por causa de vibrações ou balanço da impressora". Na prática, ghosting e ringing são o mesmo defeito: ringing enfatiza o mecanismo (a máquina que treme), ghosting enfatiza a aparência (o eco fantasma na peça).
O gatilho físico é sempre inércia. Quando o cabeçote está correndo e precisa parar ou inverter o sentido numa quina, as partes móveis não param instantaneamente — a máquina flexiona levemente e oscila por alguns milissegundos. Essa oscilação é depositada como ondas na parede logo depois do ponto onde a direção mudou.
É por isso que o ghosting aparece sempre no MESMO lugar: à frente de detalhes que forçam uma mudança brusca de direção, como quinas retas, texto em relevo e furos. Áreas de curva suave quase não mostram o efeito.
Ghosting, ringing ou outro defeito? Como identificar
Antes de sair mexendo em configuração, confirme que é ghosting mesmo — porque outros defeitos pedem correção completamente diferente.
- Ghosting/ringing: ondas suaves e repetidas que ECOAM depois de uma quina ou relevo e vão sumindo. A geometria da peça continua certa; é só a textura da superfície que ondula.
- Deslocamento de camadas: um degrau abrupto e permanente, como se a peça tivesse escorregado pro lado no meio da impressão. Se for esse o seu caso, o problema é mecânico de posição — veja o guia de deslocamento de camadas na impressão 3D, que trata correia patinando e grub screw solto.
- Empenamento: as bordas da peça levantam e curvam pra cima — é adesão e contração térmica, não vibração.
A regra prática: se as ondas aparecem só ATRÁS de detalhes e desaparecem gradualmente, é ghosting. Se há um salto seco que não volta, é outro problema.
Causa nº 1: velocidade e aceleração altas demais
A causa mais comum, de longe, é a máquina tentando se mover rápido demais. O Simplify3D é direto: "a causa mais comum de ringing é a impressora tentando se mover rápido demais". Quanto maior a velocidade na hora da inversão, maior a força do tranco — e maior a onda.
Mas atenção a um detalhe que muita gente erra: o vilão principal não é bem a velocidade, é a aceleração (a rapidez com que a máquina ganha e perde velocidade). Um cabeçote que acelera e freia de forma abrupta gera muito mais tranco do que um que faz isso de forma gradual, mesmo na mesma velocidade de ponta.
A Creality dá valores concretos de diagnóstico pra testar no fatiador:
- Velocidade de impressão: baixe pra 40-60 mm/s — segundo a Creality, é "o ganho mais rápido".
- Aceleração: reduza pra cerca de 500-1000 mm/s².
- Jerk: mantenha baixo, entre 5-10 mm/s, pra evitar mudanças bruscas de direção.
São valores conservadores de partida pra confirmar a causa, não uma regra fixa pra sempre. Se o ghosting sumir nesses números, você achou o culpado e pode subir aos poucos de volta até o ponto em que ele começa a reaparecer. Vale focar principalmente na velocidade da parede externa ("outer wall"), já que é ela que fica visível na peça.
Depois que estiver resolvido, se quiser recuperar velocidade sem trazer o fantasma de volta, o guia de impressão 3D mais rápida sem perder qualidade mostra como subir os parâmetros com segurança.
Correia frouxa ou mal tensionada
Se reduzir a velocidade ajuda mas não elimina o ghosting, o próximo suspeito é a correia. A correia GT2 é o elo mecânico entre o motor de passo e o cabeçote: quando ela está frouxa, vira uma mola. O motor manda parar, mas o cabeçote ainda balança um pouco por conta da folga — e esse balanço é exatamente o eco que aparece na peça.
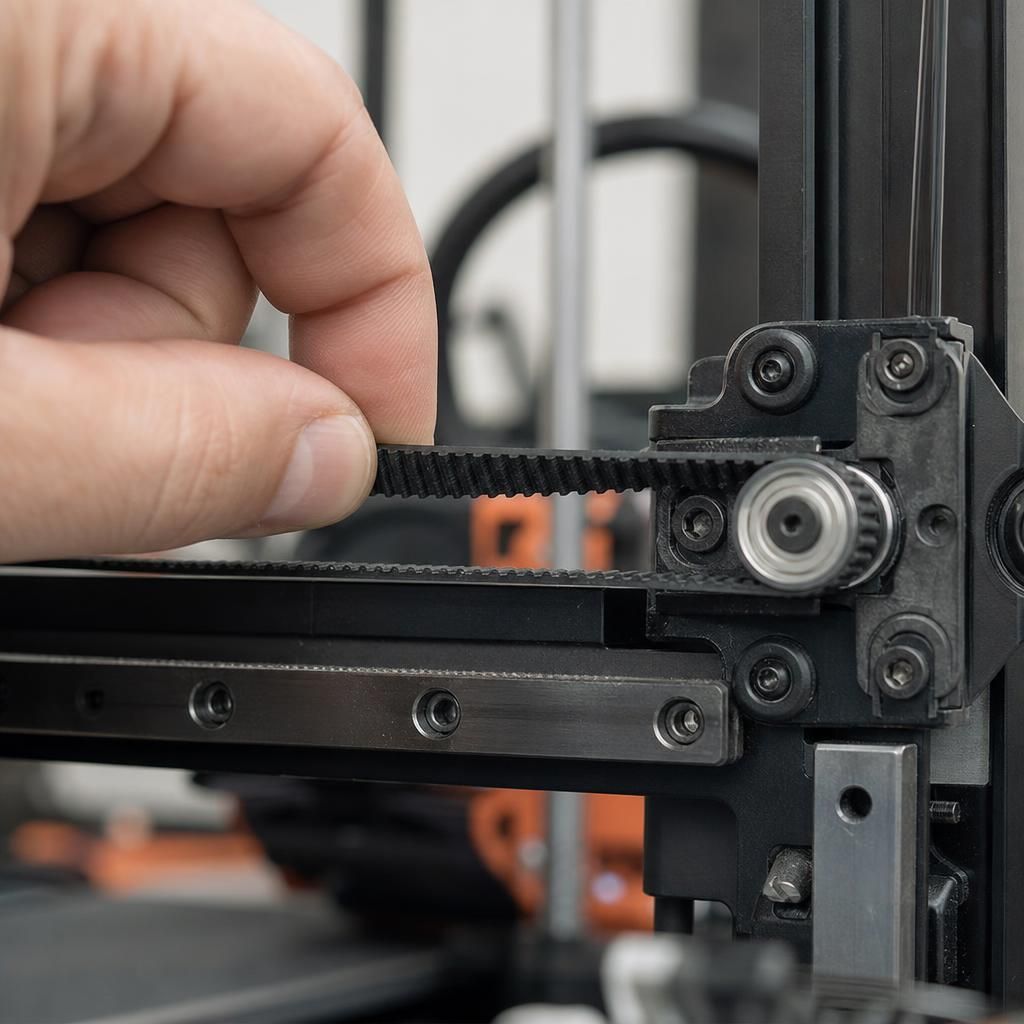
Tanto correia frouxa quanto apertada demais causam problema, mas para ghosting a folga é o culpado mais frequente. Como checar sem instrumento: dedilhe a correia dos eixos X e Y como uma corda de instrumento. Ela deve estar firme, nunca mole a ponto de balançar sozinha — mas também não esticada como corda de violão no talo. A Creality recomenda ainda conferir se as polias estão alinhadas e travadas no eixo do motor, porque uma polia patinando imita o mesmo efeito de folga.
Corrija apertando o tensionador do eixo (ou reposicionando o motor, dependendo do modelo) até a correia soar firme e você não sentir folga ao empurrar o cabeçote de leve com a mão.
Rigidez da máquina: parafusos, base e estrutura
Às vezes correia e velocidade estão em ordem e o ghosting continua — aí o problema é a estrutura toda tremendo. O Simplify3D recomenda inspecionar a máquina em busca de "um parafuso solto ou um suporte quebrado" permitindo vibração excessiva quando as outras soluções não resolvem.
Vale checar, com a impressora desligada:
- Parafusos do frame e do pórtico (gantry), especialmente nas impressoras do tipo Ender/bedslinger, que balançam mais na vertical conforme sobem.
- A mesa e os roletes: folga aqui vira vibração na hora da inversão.
- A superfície onde a impressora está apoiada. Uma bancada leve, bamba ou de MDF fino amplifica a vibração; uma base pesada e estável absorve. Colocar a máquina sobre uma laje de concreto ou uma placa pesada é um truque clássico e barato.
Manter esse tipo de folga sob controle também previne outros defeitos — dá uma olhada no guia de manutenção da impressora 3D pra saber quando reapertar parafusos, checar roletes e lubrificar os eixos antes que virem tremor na peça.
Input shaping: a solução definitiva pro ghosting
Reduzir velocidade funciona, mas tem um custo: a impressão fica mais lenta. A solução que ataca a raiz sem sacrificar velocidade se chama input shaping (ou compensação de ressonância). Em vez de só desacelerar tudo, ela modela o sinal enviado aos motores pra cancelar exatamente a frequência de vibração da sua máquina.
Segundo a documentação do Klipper, o input shaping reduz o ringing compensando as ressonâncias mecânicas do sistema de movimento — deixando as laterais mais lisas e as quinas mais nítidas mesmo em velocidade alta. Ele é suportado em firmwares como Klipper e algumas versões do Marlin.
Há dois caminhos pra calibrar:
- Com acelerômetro (ADXL345): o Klipper mede automaticamente a frequência de ressonância de cada eixo. É o método mais preciso e, segundo a documentação, leva cerca de 10 minutos.
- Ringing tower manual: você imprime um modelo de teste em L (uma parede pro eixo X, outra pro Y) em velocidade alta pra evidenciar as ondas, mede o espaçamento entre elas e calcula a frequência. Não precisa de hardware extra, mas é mais trabalhoso — o método manual leva perto de 2 horas.
Se a sua impressora roda Klipper, o input shaping é o passo que praticamente aposenta o ghosting. Em impressoras com Marlin sem esse recurso, o caminho continua sendo velocidade + aceleração + mecânica em dia.
Passo a passo pra eliminar o ghosting
Teste uma variável por vez, na ordem do mais provável pro menos provável:
- Confirme que é ghosting — ondas atrás de quinas/relevos que somem, não um degrau seco.
- Baixe velocidade e aceleração pros valores de diagnóstico (40-60 mm/s, 500-1000 mm/s², jerk 5-10 mm/s) e reimprima um cubo de teste.
- Cheque a correia dos eixos X e Y: firme, sem folga, polias travadas no eixo.
- Aperte a estrutura: parafusos do frame, roletes, e apoie a máquina numa base pesada e estável.
- Ligue o input shaping se sua impressora tiver Klipper (ou Marlin compatível) — a correção definitiva sem perder velocidade.
- Suba os parâmetros de volta aos poucos até achar o teto em que o fantasma não reaparece.
Perguntas frequentes sobre ghosting na impressão 3D
O que causa ghosting na impressão 3D?
Ghosting é causado por vibração quando o cabeçote muda de direção rápido demais. As causas mais comuns, em ordem: velocidade e aceleração altas demais, correia frouxa, e falta de rigidez da máquina (parafusos soltos, base instável). Segundo o Simplify3D, velocidade excessiva é a causa nº 1.
Ghosting e ringing são a mesma coisa?
Sim. São dois nomes pro mesmo defeito de superfície causado por vibração. "Ringing" descreve o mecanismo (a máquina oscilando após uma parada brusca) e "ghosting" descreve o resultado visual (o eco fantasma repetido na parede da peça).
Como saber se é ghosting ou deslocamento de camadas?
Ghosting são ondas suaves que ecoam depois de uma quina e vão sumindo, com a geometria da peça ainda correta. Deslocamento de camadas é um degrau abrupto e permanente, como se a peça tivesse escorregado pro lado. Ghosting é vibração; deslocamento é perda de posição mecânica.
Input shaping resolve o ghosting de vez?
Na maioria dos casos, sim — é a correção mais eficaz porque cancela a frequência de vibração da máquina sem obrigar você a imprimir devagar. Ele exige firmware compatível (Klipper ou algumas versões do Marlin) e uma calibração inicial, de preferência com acelerômetro.
Reduzir a velocidade sempre acaba com o ghosting?
Quase sempre reduz bastante, porque diminui a força do tranco na inversão. Mas se a correia estiver frouxa ou a estrutura bamba, o fantasma pode persistir mesmo devagar. Por isso a ordem certa é: velocidade primeiro, depois mecânica, e input shaping como solução definitiva.
Conclusão: ghosting é vibração, e vibração tem cura
O efeito fantasma assusta na primeira vez, mas a lista de causas é curta e testável: velocidade/aceleração, correia, rigidez da máquina e, pra fechar, input shaping. Siga a ordem, mude uma coisa por vez e reimprima o mesmo cubo de teste pra comparar — na maioria dos casos o ghosting some já nas primeiras tentativas.
Já pegou o seu fantasma? Conta nos comentários qual foi a causa no seu caso — velocidade, correia ou estrutura — pra ajudar quem está caçando o mesmo defeito. E se quiser deixar a impressora redonda de vez, passa nos outros guias do blog.
- ghosting na impressão 3D
- ringing impressão 3D
- efeito fantasma impressão 3D
- troubleshooting impressão 3D
- input shaping
Publicado originalmente no Confia Maker.Ver o artigo original