Filamento Fibra de Carbono Vale a Pena? Guia Honesto
Fibra de carbono não deixa a peça automaticamente mais forte. Veja o que os datasheets oficiais mostram sobre rigidez, impacto e o bico certo.
 Equipe Confia Maker10 min de leitura
Aquele rolo preto fosco com "CF" no rótulo promete peça de engenharia. Mas filamento fibra de carbono não deixa sua peça automaticamente "mais forte" — e, dependendo do bico que você usa, ele cobra caro por isso.
A parte boa é que dá pra decidir com número publicado, não com achismo de grupo de WhatsApp. Fabricantes como eSUN publicam a ficha técnica dos compósitos e do material base, e dá pra colocar os dois lado a lado.
Neste guia você vai ver o que os datasheets realmente mostram sobre rigidez, tração e impacto, por que a fibra destrói o bico de latão, qual bico usar, as temperaturas oficiais de PLA-CF e PETG-CF e quanto custa entrar nessa no Brasil hoje.
O que é filamento com fibra de carbono (e o que ele não é)
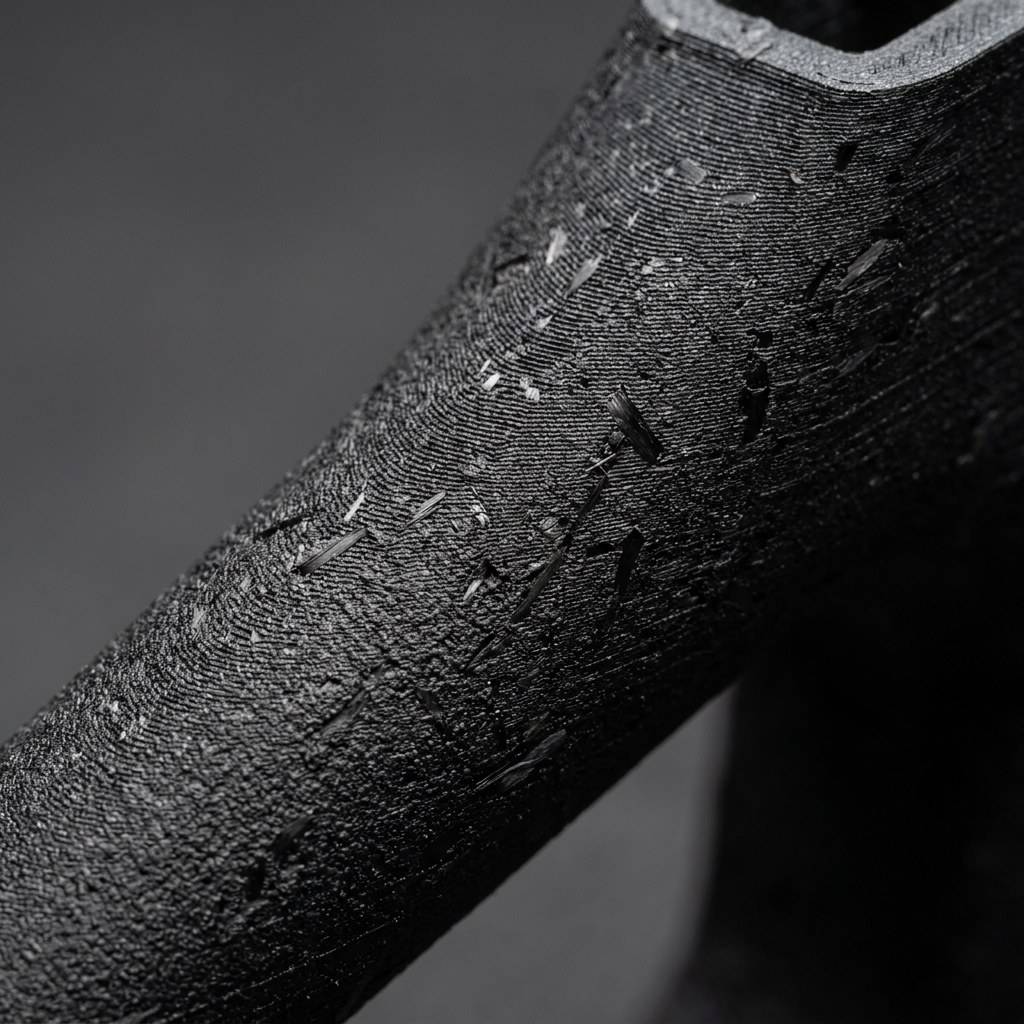
Um filamento CF é o plástico de sempre — PLA, PETG, ABS, náilon — com fibra de carbono picada misturada na massa. A eSUN, por exemplo, descreve o ePLA-CF como PLA com "fibras de carbono curtas impregnadas" incorporadas para aumentar resistência e módulo, segundo a ficha técnica oficial do ePLA-CF.
Repare na palavra: picada. Não é fibra contínua, não é laminado de fibra de carbono, não é aquele tecido trançado do capô de carro. São pedacinhos de fibra dispersos no plástico.
Isso muda tudo na hora de esperar desempenho. A Prusa é direta na base de conhecimento sobre compósitos com carbono, kevlar ou vidro: a fibra melhora estabilidade dimensional e resistência a temperatura, mas "normalmente reduz a resistência ao impacto Charpy e a adesão entre camadas".
O que você ganha de imediato, e que ninguém discute, é estética: a mesma ficha da eSUN cita a aparência fosca e a textura "jateada" característica. O CF esconde linha de camada melhor que qualquer PLA brilhante.
Fibra de carbono deixa a peça mais forte? O que os datasheets mostram
Depende do que você chama de "forte". E aqui dá pra comparar de verdade: a eSUN publica PETG e PETG-CF com o mesmo método de ensaio (corpo de prova impresso, eixo X-Y).
| Propriedade (eixo X-Y) | PETG | PETG-CF | Diferença |
|---|---|---|---|
| Resistência à tração | 34,77 MPa | 51,3 MPa | +48% |
| Resistência à flexão | 41,9 MPa | 77,2 MPa | +84% |
| Módulo de flexão (rigidez) | 1.228 MPa | 3.619 MPa | +195% |
| Impacto IZOD | 4,86 kJ/m² | 4,39 kJ/m² | −10% |
| Alongamento na ruptura | 5,15% | 4,2% | −18% |
Fonte: páginas oficiais do eSUN PETG e do eSUN ePETG-CF.
Leia a tabela de novo. O módulo de flexão quase triplica — a peça entorta muito menos. Já o impacto cai e o alongamento cai junto: a peça fica mais dura e menos tolerante a pancada.
Ou seja: fibra de carbono compra rigidez e paga com tenacidade. É exatamente o que a Prusa avisa no texto sobre compósitos.
Tem outro número que quase ninguém olha: no PETG-CF, a tração no eixo Z é de 32,91 MPa contra 51,3 MPa no X-Y. A peça é 36% mais fraca na direção das camadas. Se o esforço da sua peça puxa camada contra camada, o CF não te salva — a orientação na mesa importa mais que o material.
E o PLA-CF? Aqui é preciso honestidade: a ficha do ePLA-CF traz tração de 39 MPa, flexão de 103 MPa, módulo de flexão de 5.003 MPa e IZOD de 5,08 kJ/m² — mas o próprio documento diz que os valores vêm de corpo de prova injetado, enquanto a ficha do PLA+ reporta valores de peça impressa (X-Y 53,34 MPa de tração). São métodos diferentes. Comparar os dois números direto seria inventar conclusão, então não vamos: o que dá pra afirmar é que o módulo de flexão do PLA-CF é alto, e que o padrão "mais rígido, menos tenaz" se repete.
Por que a fibra de carbono destrói o bico de latão (e qual bico usar)
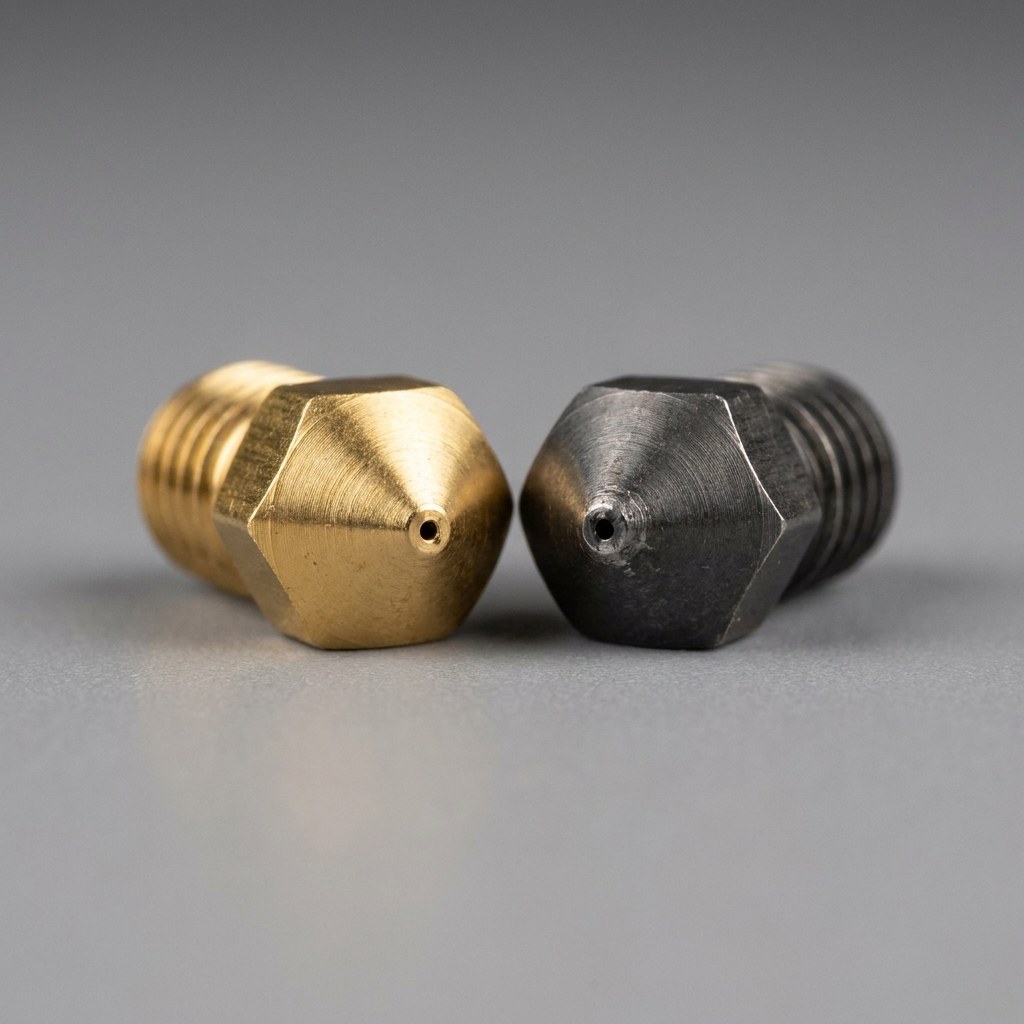
Essa é a parte que custa dinheiro. A Prusa não deixa margem: "fibras de carbono, vidro e kevlar são altamente abrasivas, então é necessário usar um bico endurecido".
O latão é mole de propósito. Como a própria Prusa explica no material sobre tipos de bico, o latão tem excelente condutividade térmica e dá conta da maioria dos filamentos comuns — mas com abrasivos ele "se desgasta rápido demais".
O desgaste não trava a impressora de uma vez. Ele alarga o furo aos poucos. Um bico que era 0,4 mm vira 0,42, 0,45, e a impressora continua achando que está extrudando 0,4. O resultado aparece como parede com espessura errada, sub-extrusão fantasma e calibração que "descalibra sozinha" do nada.
Quanto tempo isso leva? Você vai achar na internet números como "50 g" ou "100 horas". Nenhum deles vem de ensaio controlado publicado, e eles se contradizem entre si — então aqui não tem número. O que tem é a recomendação de fabricante, unânime: com CF, bico endurecido.
A Bambu Lab também recomenda bico de aço endurecido para o PLA-CF justamente porque a fibra desgasta o bico.
Ah, e tem o segundo efeito colateral: a Prusa lista "maior risco de entupimento" como desvantagem dos compósitos e sugere fazer um cold pull antes de começar. Se travar no meio, o caminho é o de sempre — veja como desentupir o bico da impressora 3D.
Aço endurecido, tungstênio ou rubi?
As opções, da mais comum à mais cara:
- Aço endurecido (hardened steel) — o recomendado por Prusa e Bambu Lab, e o que você acha em qualquer loja. Resolve para PLA-CF, PETG-CF e a maioria dos compósitos.
- Aço temperado / tungstênio — as opções vendidas como passo acima em resistência ao desgaste.
- Ponta de rubi — a mais cara das quatro. A 3DFila lista as quatro — aço endurecido, aço temperado, tungstênio ou rubi — como bicos válidos para o material.
Não existe ranking de durabilidade medido e publicado entre elas que dê pra citar aqui, então a escolha prática é simples: comece pelo aço endurecido, que é o consenso de fabricante e o mais barato dos quatro.
Sobre diâmetro: a Prusa aponta que quanto maior o bico e a altura de camada, menor a chance de entupir, e trata 0,4 mm / 0,2 mm de camada como o mínimo razoável. A eSUN recomenda 0,4 ou 0,6 mm para o ePETG-CF. Se você já pensou em subir de bitola, o raciocínio completo está em qual bico usar na impressora 3D: 0.4, 0.6 ou 0.8.
Um detalhe prático da troca: como o latão conduz calor melhor, é comum a extrusão mudar de comportamento ao migrar para o aço. Não chute compensação — depois de trocar, rode uma torre de temperatura seguindo o guia de calibração de temperatura e confirme o fluxo com o teste de flow rate.
Configurações de partida para PLA-CF e PETG-CF
Os valores abaixo são os oficiais da eSUN para os produtos dela. Outras marcas variam — sempre confira o datasheet do rolo que está na sua mão.
| Parâmetro | PLA-CF (ePLA-CF) | PETG-CF (ePETG-CF) |
|---|---|---|
| Temperatura do bico | 190–230 °C | 240–260 °C |
| Temperatura da mesa | 45–60 °C | 75–90 °C |
| Secagem antes de imprimir | 40 °C por mais de 4 h | 65 °C por mais de 8 h |
| Ventoinha | 100% | 100% |
| Velocidade | 50–300 mm/s (ficha técnica) | menos de 150 mm/s |
| Bico | aço endurecido | 0,4 ou 0,6 mm, endurecido |
Duas ressalvas honestas. Primeira: a ficha técnica do ePLA-CF fala em 50–300 mm/s, enquanto a página do produto na mesma eSUN indica menos de 200 mm/s — as próprias fontes divergem, então trate velocidade alta como algo a validar na sua máquina.
Segunda: secagem não é opcional aqui. O PETG-CF pede 65 °C por 8 horas ou mais, o que é bem mais agressivo que a maioria dos filamentos comuns. Se você ainda não tem rotina de secagem, comece por como secar filamento de impressão 3D.
Se aparecer sub-extrusão logo nas primeiras peças, não culpe o material de cara — o roteiro de diagnóstico de sub-extrusão vale igual para CF.
Quando o CF compensa (e quando é dinheiro jogado fora)
Compensa quando a peça não pode fletir. Suporte de câmera, gabarito de furação, braço de drone, base de sensor, carcaça que precisa manter esquadro. O ganho de módulo de flexão do PETG-CF (+195% sobre o PETG) é o argumento inteiro.
Compensa quando o visual importa. O acabamento fosco disfarça linha de camada sem lixar. Para quem vende peça, isso é tempo de pós-processamento economizado.
Não compensa em peça que leva pancada. O IZOD cai e o alongamento cai. Engrenagem de brinquedo, clipe que precisa flexionar, capinha que vai cair no chão: fique no material base. Se a dúvida for entre os dois básicos, o comparativo PLA ou PETG resolve.
Não compensa se você não vai trocar o bico. Imprimir CF em latão é trocar R$ 20 de bico por semanas de calibração perseguindo um fantasma.
Não compensa em peça carregada no eixo Z. Aqueles 32,91 MPa contra 51,3 MPa do PETG-CF são um lembrete: adesão entre camadas continua sendo o elo fraco, e a fibra piora esse elo, segundo a Prusa.
Quanto custa entrar no CF no Brasil
Preços consultados em 08/08/2026 — confira o valor atual, ele muda por loja, promoção e câmbio:
| Item | Preço consultado | Onde |
|---|---|---|
| Bico de aço endurecido MK8 0,4 mm | R$ 23,50 (de R$ 37,55) | Acelera3D |
| Bico de aço temperado 0,4 mm para Bambu Lab A1 / A1 mini | R$ 296,00 | 3D Prime |
| PLA-CF 1 kg | R$ 179,90 no PIX | 3DFila |
| PETG-CF 1 kg | R$ 187,79 (de R$ 420,00) | Voolt3D |
Repare na diferença entre um bico genérico MK8 e o bico proprietário de uma máquina de ecossistema fechado: mais de dez vezes. Não é opinião, são as duas páginas de produto acima. Se a sua impressora usa hotend proprietário, coloque isso na conta antes de comprar o rolo.
E se você imprime para vender, o bico vira custo de produção, não compra única. Jogue ele na sua planilha junto com material e energia — a lógica está em como precificar impressão 3D.
Perguntas frequentes
Filamento de fibra de carbono é mais forte que o filamento normal?
Depende do tipo de esforço. Nos dados da eSUN, o PETG-CF tem tração 48% maior e módulo de flexão 195% maior que o PETG, mas impacto IZOD 10% menor. Ou seja: mais rígido e mais resistente a dobrar, menos tolerante a pancada e queda.
Preciso trocar o bico para imprimir PLA-CF?
Sim. Prusa e Bambu Lab recomendam bico endurecido para compósitos com fibra, porque a fibra é abrasiva e alarga o furo do latão com o uso. O furo alargado gera parede fora de medida e erro de fluxo permanente, mesmo depois em filamentos comuns.
PLA-CF precisa ser seco antes de imprimir?
A eSUN recomenda pré-secagem a 40 °C por mais de 4 horas para o ePLA-CF, e 65 °C por mais de 8 horas para o ePETG-CF. Como as duas fichas oficiais pedem secagem antes de imprimir, trate isso como etapa obrigatória, não como opcional.
Qual bico é melhor para fibra de carbono: 0,4 ou 0,6 mm?
A eSUN indica 0,4 ou 0,6 mm para o PETG-CF. A Prusa observa que bico maior e camada mais alta reduzem a chance de entupimento, comum em compósitos. Se sua prioridade é confiabilidade e não detalhe fino, 0,6 mm endurecido é a escolha mais tranquila.
Vale a pena? O resumo sem enrolação
Filamento fibra de carbono vale a pena quando você precisa de peça rígida, dimensionalmente estável e com acabamento fosco — e quando você aceita trocar o bico antes do primeiro grama. Não vale quando a peça leva impacto, quando ela trabalha puxando camada contra camada, ou quando o orçamento não inclui um bico endurecido.
Antes de comprar o rolo, faça duas coisas: confira qual hotend a sua impressora usa e quanto custa o bico endurecido dela, e baixe a ficha técnica da marca que você vai comprar em vez de confiar na descrição do anúncio.
Já imprimiu com PLA-CF ou PETG-CF? Conta nos comentários qual bico você usou e quanto tempo ele durou — dado real de maker brasileiro vale mais que tabela de fabricante. E se quiser mais material sobre calibração e escolha de insumo, dá uma olhada nos outros guias do blog.
- filamento fibra de carbono
- PLA-CF
- PETG-CF
- bico de aço endurecido
- impressão 3d
Publicado originalmente no Confia Maker.Ver o artigo original