Direct Drive ou Bowden: Qual Extrusor Escolher
Direct drive ou bowden: entenda a diferença real entre os dois sistemas de extrusão, os números de retração que mudam entre eles e qual escolher para seu perfil de uso.
 Equipe Confia Maker10 min de leitura
Você tá pesquisando pra comprar sua primeira impressora, ou pensando em fazer upgrade na Ender clássica, e toda review menciona a mesma sigla: direct drive ou bowden. A dúvida é real — não é frescura de fórum.
O tipo de extrusor muda como sua impressora lida com retração, velocidade, ghosting e até quais filamentos você consegue imprimir sem drama. Neste guia a gente compara os dois sistemas na prática: o que muda no dia a dia da bancada, quais números você realmente precisa calibrar diferente, e — o mais importante — pra qual perfil de maker cada um faz mais sentido. Sem prometer vencedor único, porque não existe.
Direct drive ou bowden: a diferença em uma frase
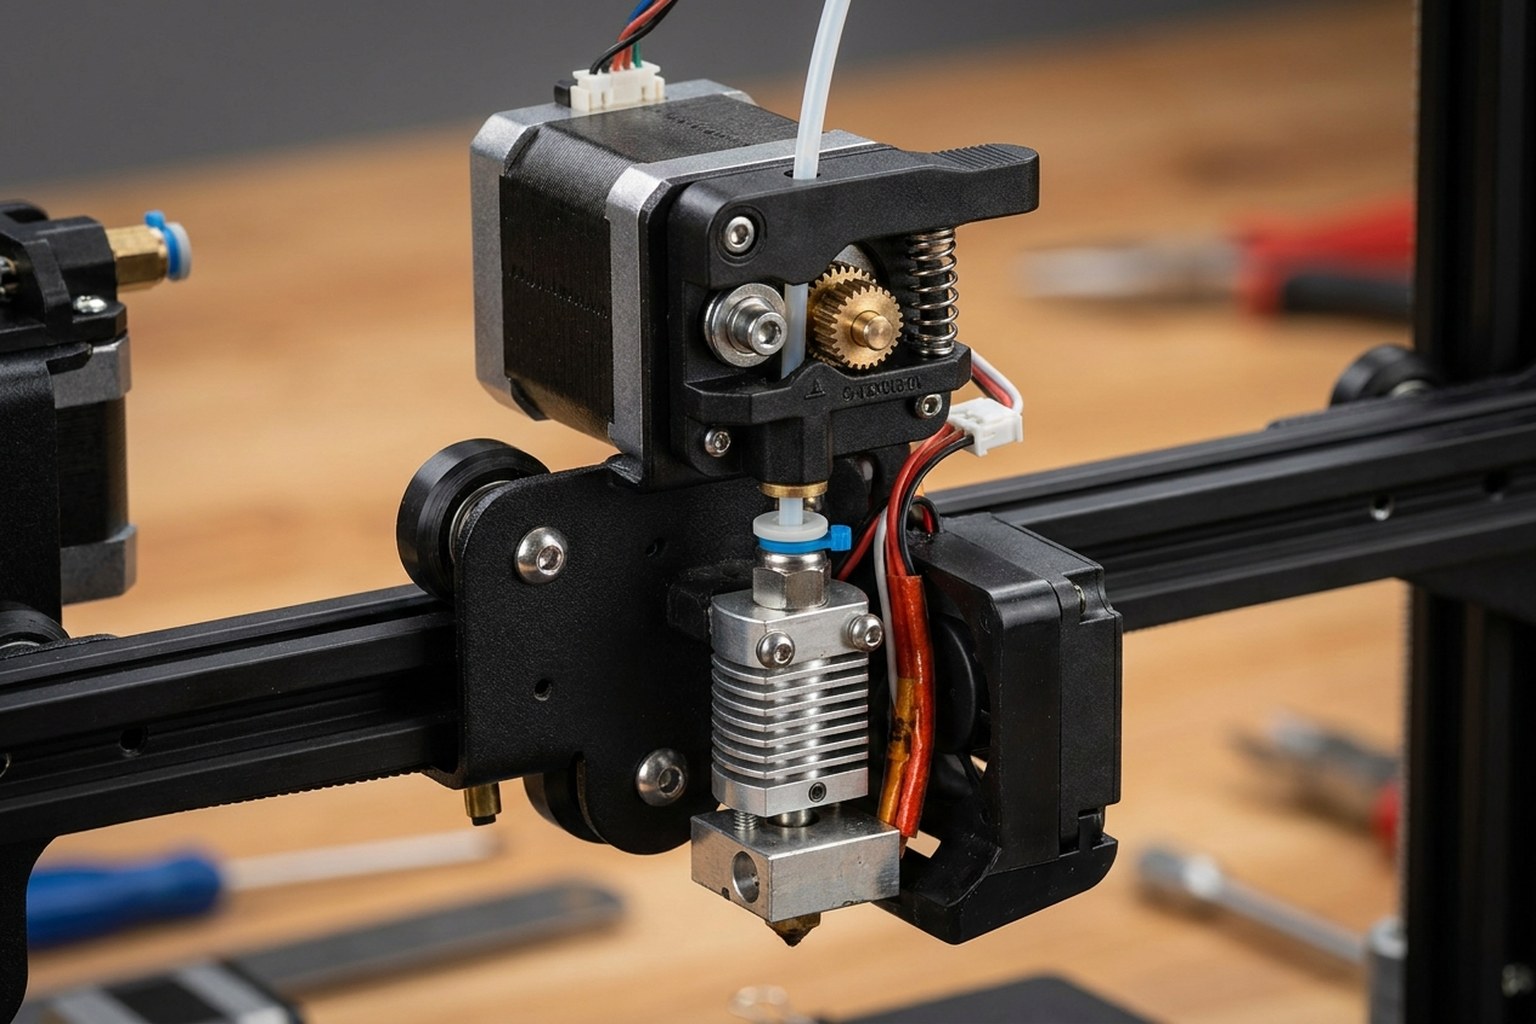
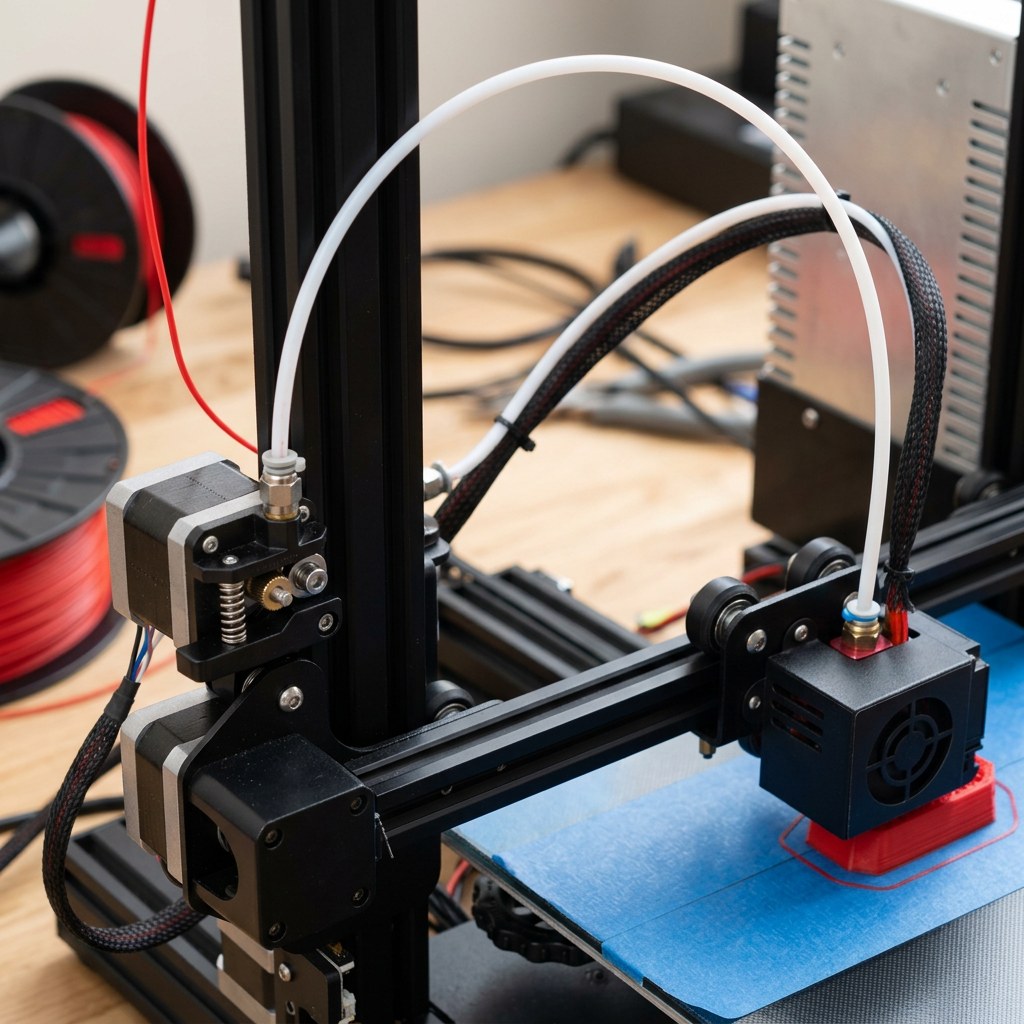
A diferença entre direct drive e bowden está na distância entre o motor que empurra o filamento e o bico que derrete ele.
No direct drive, o motor de extrusão fica montado direto em cima do hotend, no cabeçote móvel. No bowden, o motor fica fixo no chassi da impressora, e um tubo PTFE (o "tubo bowden") conduz o filamento até o hotend, que se move sozinho, mais leve.
Essa distância — curta versus longa — é a causa raiz de praticamente toda diferença prática entre os dois sistemas: retração, resposta a mudanças de direção, peso do cabeçote e até quais materiais imprimem bem.
| Critério | Direct Drive | Bowden |
|---|---|---|
| Posição do motor | Em cima do hotend, no cabeçote | Fixo no chassi, longe do hotend |
| Peso do cabeçote | Mais pesado | Mais leve |
| Retração típica | Até 2 mm (referência Prusa MK3) | Maior, ex. 3,2 mm (referência Prusa MINI) |
| Resposta a parar/retomar extrusão | Mais imediata | Efeito elástico do tubo, resposta mais lenta |
| Impressão de TPU/flexível | Caminho curto favorece o flexível (a Creality indica TPU no Sprite direct drive) | Possível, mas exige velocidade baixa e calibração cuidadosa |
| Massa em movimento | Maior: o motor viaja junto com o cabeçote | Menor: o motor fica parado no chassi |
| Tendência a ghosting | Massa maior favorece vibração, compensável com input shaping | Cabeçote leve joga a favor |
| Exemplos de máquinas | Ender-3 V3 SE, Bambu Lab A1 | Original Prusa MINI/MINI+ |
Como cada sistema empurra o filamento
Pense no filamento como uma mangueira de jardim. Se o motor está a poucos centímetros do bico, quando ele para de empurrar, o bico sente quase na hora.
Se o motor está no fim de um tubo bowden, mais distante, o filamento se comporta como uma mola comprimida — ele estica e relaxa antes de a pressão realmente parar no bico.
É esse "atraso elástico" que faz o sistema bowden precisar de mais folga na retração pra compensar. É a mesma razão pela qual o direct drive responde mais rápido, com menos filamento puxado, quando você manda parar de extrudar.
Do outro lado, o cabeçote do bowden é mais leve, porque carrega só o hotend, sem motor de extrusão em cima dele. Isso importa bastante pra próxima seção.
Retração: o número que separa os dois (2 mm x 3,2 mm)
Segundo a Knowledge Base oficial da Prusa sobre stringing e oozing, em impressoras direct drive como a MK2.5/S e a MK3/S/+, o comprimento de retração recomendado é de no máximo 2 mm.
Já nos presets da Original Prusa MINI/MINI+, que usa extrusor bowden, a retração padrão é bem maior — 3,2 mm — justamente por causa da distância entre motor e bico que o sistema bowden introduz.
É nesse campo do fatiador que a escolha entre direct drive ou bowden deixa de ser teoria e vira número na tela.
Na prática: se você troca de uma impressora direct drive pra uma bowden (ou o contrário) e importa a mesma retração calibrada, vai sobrar fio (stringing) ou vai puxar filamento demais e gerar falha. Retração não é um valor universal — depende do tipo de extrusor.
Se você ainda não calibrou a sua, vale seguir o passo a passo pra calibrar a retração na impressão 3D. E se o problema já apareceu como fios finos entre as peças, o guia de como resolver stringing na impressão 3D mostra o diagnóstico completo.
Velocidade e ghosting: a vantagem do bowden ainda existe?
Cabeçote mais leve — o do bowden — historicamente andava mais rápido sem vibrar, porque tem menos massa pra acelerar e desacelerar a cada troca de direção. Isso é mecânica básica, não é opinião.
Segundo a documentação da Klipper sobre compensação de ressonância, o ghosting (também chamado de ringing) é causado por vibração mecânica do equipamento nas mudanças rápidas de direção de impressão. Quanto maior a massa em movimento, menor a frequência de ressonância da estrutura — o que tende a piorar o efeito em velocidades altas.
Só que isso mudou de figura com o input shaping. A mesma documentação explica que o recurso permite usar acelerações mais altas sem ringing visível, calibrando o firmware pra cancelar a vibração — independente do peso do cabeçote.
Prova prática: a Creality Ender-3 V3 SE, que já vem com o extrusor Sprite em configuração direct drive, tem velocidade máxima de impressão especificada de fábrica em 250 mm/s e aceleração máxima de 2500 mm/s² — ou seja, carregar o motor no cabeçote deixou de ser um teto de velocidade em máquina de entrada.
Ou seja: o bowden ainda carrega a vantagem física do cabeçote mais leve, mas o input shaping fechou boa parte da distância. Se sua impressora estiver com ghosting, o problema provavelmente não é o tipo de extrusor — é calibração. O guia de ghosting na impressão 3D: causas e como resolver e o guia de pressure advance na impressão 3D atacam exatamente isso.
Sobre pressure advance: segundo a documentação da Klipper, valores típicos ficam entre 0,050 e 1,000, e a ponta alta dessa faixa normalmente só aparece em extrusores bowden — outro reflexo direto da distância entre motor e bico. Isso é coerente com o que vimos na seção de retração: o bowden precisa de mais compensação porque o caminho até o hotend é mais longo e mais elástico.
Filamento flexível (TPU): aqui o direct drive ganha feio
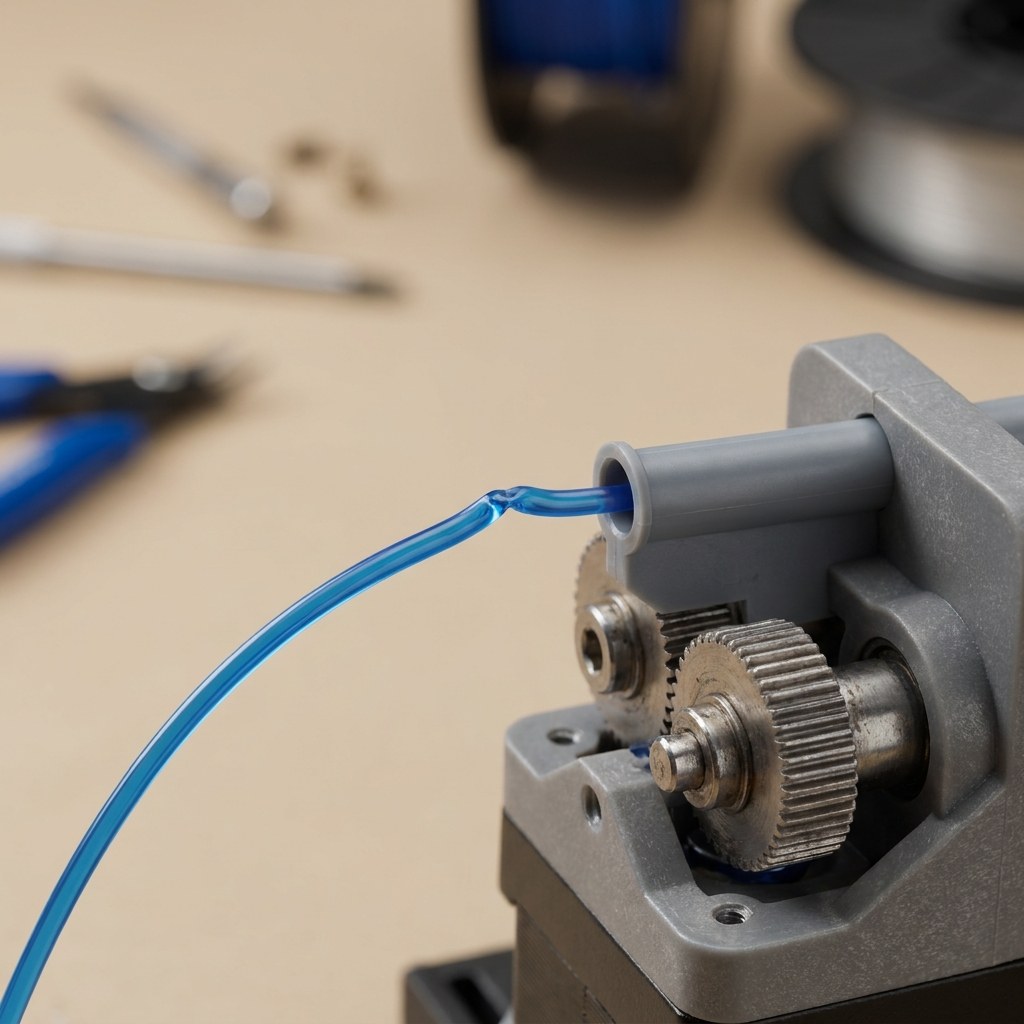
Se tem um material em que a distância motor-bico decide o jogo, é o flexível. Um filamento mole dobra dentro do próprio tubo bowden antes de chegar ao hotend — em vez de empurrar pra frente, ele se enrosca.
A Knowledge Base da Prusa sobre materiais flexíveis lista os problemas mais comuns: entupimento do bico, filamento enrolando nas engrenagens do extrusor, além de stringing e oozing — tudo agravado quando o caminho do filamento é longo, como no caso da Prusa XL, para a qual a própria documentação sugere considerar um bypass impresso que facilita a carga de filamento flexível.
A mesma documentação recomenda velocidade típica de 20 mm/s pra flexíveis, com máxima recomendada entre 30 e 40 mm/s, ventilação da peça desligada, e diz que é aceitável desligar a retração completamente e depois subir aos poucos — porque o TPU tende a se comportar mal com retrações agressivas.
Isso explica por que a própria Creality afirma, na página oficial do produto, que o extrusor Sprite — direct drive — da Ender-3 V3 SE funciona bem com PLA, PETG e TPU flexível. Não é força de marketing à toa: é o motor perto do bico eliminando o trecho onde o flexível mais falha.
Se você já tem uma impressora bowden e quer imprimir TPU nela, dá pra funcionar — com velocidade baixa e paciência —, mas o guia de como imprimir com TPU na impressão 3D: guia de configurações é leitura obrigatória antes de tentar.
Vale a pena converter sua Bowden para direct drive?
A pergunta "direct drive ou bowden" muda de tom quando você já tem a máquina na bancada. Aí depende do que está te incomodando hoje.
Se o problema é:
- Fios (stringing) que você já tentou resolver calibrando retração e temperatura sem sucesso
- Vontade de imprimir TPU com regularidade
- Retração que você nunca conseguiu deixar consistente, mesmo depois de calibrar pressure advance
... a conversão pode valer o investimento de tempo e peça.
Se o problema é:
- Ghosting em velocidade alta (calibre input shaping antes de trocar hardware)
- Sub-extrusão intermitente (o extrusor pode não ser a causa raiz)
- "Achei que ia melhorar tudo" sem um sintoma específico
... vale investigar a causa antes de converter. Trocar de extrusor é uma intervenção mecânica grande — novo cabeçote, fiação, recalibração completa de fluxo, retração e pressure advance do zero. Não é upgrade de plugar e usar.
Um sintoma clássico de causa raiz errada é sub-extrusão: se sua peça sai com falhas de camada mesmo com o fluxo calibrado, vale descartar outras causas primeiro — o guia de sub-extrusão na impressão 3D: diagnóstico e correção ajuda a isolar o problema antes de trocar hardware.
Vale lembrar: máquinas modernas, como a Ender-3 V3 SE e a Bambu Lab A1 — que também usa extrusor direct drive no cabeçote —, já saem de fábrica com esse sistema. Se você está comprando do zero, essa decisão de converter nem entra em jogo.
Veredicto por perfil: iniciante, intermediário e quem imprime pra vender
Não existe vencedor absoluto entre direct drive e bowden — existe o sistema certo pro seu uso.
Iniciante comprando a primeira impressora: direct drive é o caminho de menor atrito hoje. Menos calibração de retração pra acertar, melhor compatibilidade com TPU se você quiser experimentar, e é o que já vem de fábrica em modelos de entrada recentes como a Ender-3 V3 SE e a Bambu Lab A1. Veja o guia de melhor impressora 3D para iniciante em 2026 antes de decidir o modelo.
Intermediário com uma bowden que já funciona bem: não tem motivo pra converter só por converter. Se sua retração está calibrada, seu ghosting está sob controle com input shaping, e você não imprime flexível com frequência, sua bowden não é peça de museu — é uma máquina funcional. Invista em calibração fina antes de trocar hardware.
Quem imprime pra vender: o cálculo muda. Tempo parado recalibrando é dinheiro perdido, e clientes que pedem peça em TPU (protetor, suporte, junta flexível) são recorrentes nesse mercado. Aqui o direct drive costuma pagar o investimento mais rápido — menos ajuste fino a cada troca de filamento, mais previsibilidade pro catálogo.
Perguntas Frequentes
Direct drive ou bowden: qual é melhor pra iniciante?
Pra quem está comprando a primeira impressora hoje, direct drive costuma ser o caminho mais direto: menos calibração de retração, melhor compatibilidade com TPU e é o sistema que modelos de entrada recentes, como a Ender-3 V3 SE, já trazem de fábrica. Isso não torna o bowden ruim — só exige mais ajuste fino inicial.
Extrusor direct drive vale a pena converter?
Vale se você tem um sintoma específico sem solução, como stringing recorrente mesmo calibrado, ou vontade real de imprimir TPU com frequência. Se o problema é ghosting ou sub-extrusão, investigue a causa raiz antes — a conversão é uma intervenção grande de hardware e recalibração completa.
Por que a retração no bowden é maior que no direct drive?
Porque a distância entre motor e bico introduz um efeito elástico no filamento dentro do tubo PTFE: ele estica e relaxa antes da pressão parar no hotend. Por isso presets bowden usam retração maior (referência oficial: 3,2 mm) contra o teto de 2 mm do direct drive.
Direct drive imprime mais devagar que bowden?
Historicamente sim, porque o cabeçote é mais pesado e vibra mais em mudanças bruscas de direção. Mas o input shaping compensa boa parte disso: a Ender-3 V3 SE, que é direct drive, sai de fábrica com 250 mm/s especificados pela Creality.
Conclusão
Direct drive ou bowden não é uma guerra religiosa — é uma escolha de engenharia com trade-offs reais e mensuráveis: retração, peso do cabeçote, compatibilidade com flexível, tempo de calibração. Se você está comprando agora, direct drive tende a te dar menos dor de cabeça de largada. Se você já tem uma bowden rodando bem, não troque por moda — calibre fundo antes de decidir.
Qual é o seu caso hoje: comprando a primeira impressora ou pensando em converter a que já tem? Comenta aqui embaixo qual sintoma te trouxe até esse artigo — stringing, ghosting ou vontade de imprimir TPU — que a gente ajuda a decodificar antes de você desmontar o cabeçote.
- direct drive ou bowden
- extrusor
- impressão 3d
- bowden
- direct drive
- retração
- TPU
- upgrade de impressora
Publicado originalmente no Confia Maker.Ver o artigo original