Pressure Advance na Impressão 3D: Como Calibrar
Cantos estufados e blobs nas quinas? Aprenda o que é pressure advance e como calibrar no Klipper, Marlin e OrcaSlicer, com valores de partida e passo a passo.
 Equipe Confia Maker8 min de leitura
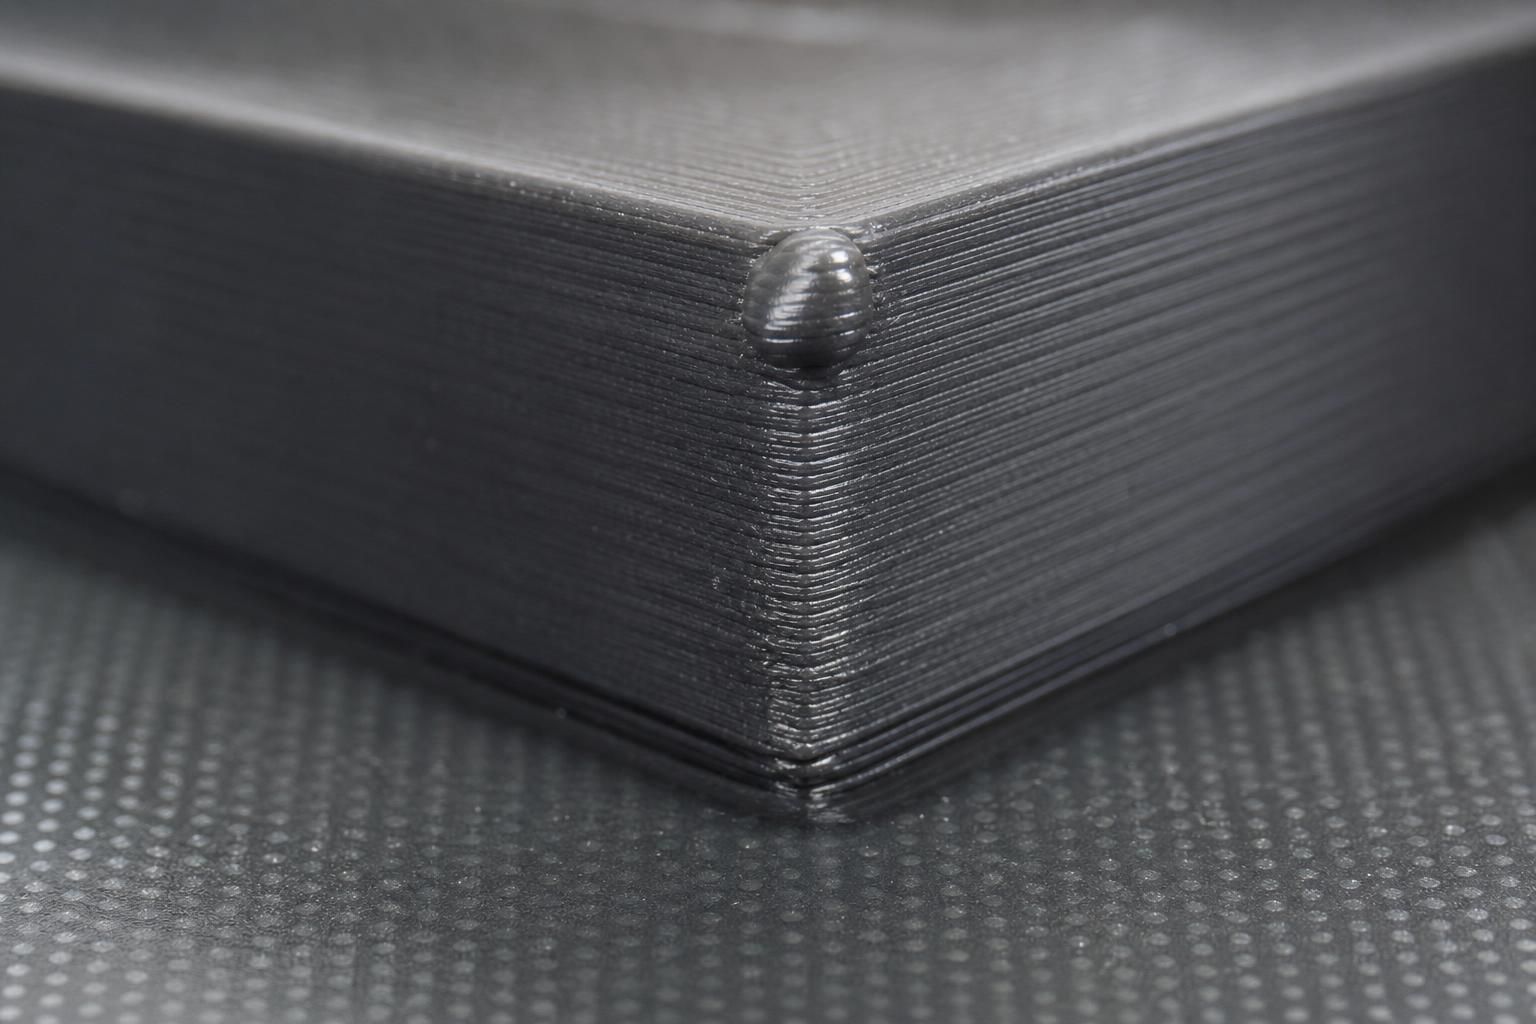
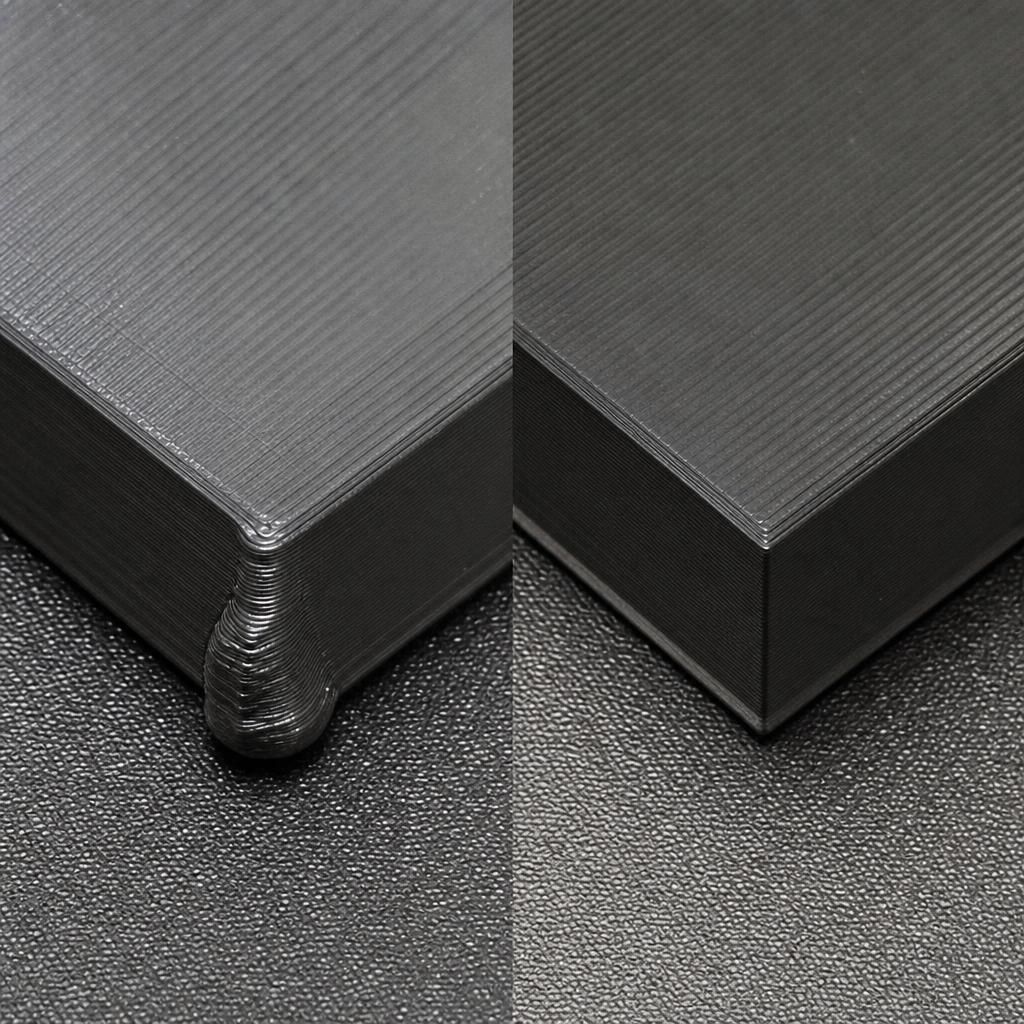
Seus cantos saem estufados, com uma bolinha de plástico bem na quina, e a peça fica com aquele acabamento "inchado" toda vez que o bico muda de direção? Esse defeito é exatamente o que o pressure advance foi feito para resolver — e aprender como calibrar pressure advance acaba com ele de vez. É um recurso do firmware que ajusta a pressão do filamento no bico quando a impressora acelera e freia, evitando material sobrando nas quinas e faltando no início das linhas.
Neste guia você vai entender o que é o pressure advance, a diferença entre Klipper e Marlin, por que direct drive e bowden pedem valores tão diferentes, e o passo a passo para calibrar em cada firmware. Tudo com fonte oficial, sem chute.
O que é pressure advance e o que ele corrige
Dentro do bico existe pressão. Quando a impressora está extrudando em velocidade constante, essa pressão fica estável. O problema aparece nas mudanças de velocidade: ao chegar num canto, a máquina desacelera, mas a pressão acumulada continua empurrando plástico — resultado, um blob na quina. Ao arrancar de novo, a pressão ainda está baixa e falta material no começo da linha.
O pressure advance modela esse atraso e antecipa o ajuste da extrusão. Segundo a documentação oficial do Klipper, ele "reduz o escorrimento (ooze) durante os movimentos sem extrusão e minimiza os blobs nos cantos".
Na prática, calibrar o pressure advance ajuda a corrigir:
- Cantos estufados (bulging) e blobs nas quinas.
- Falhas e buracos logo depois de um canto (subextrusão momentânea).
- Escorrimento que vira teia — o mesmo vilão do stringing na impressão 3D.
- Costuras (seams) mais salientes do que deveriam.
Um aviso importante: pressure advance é sobre pressão de extrusão, não sobre vibração mecânica. Se o seu problema são ondas fantasma repetidas nas paredes, isso é ghosting, que tem causas mecânicas (correias, rigidez do eixo) e se resolve de outra forma. São defeitos parecidos de olhar, mas de origem diferente.
Pressure Advance x Linear Advance: mesma ideia, nomes diferentes
A confusão mais comum de quem começa a calibrar: pressure advance e linear advance são a mesma técnica com nomes diferentes, dependendo do firmware.
- Klipper chama de
pressure_advance. O valor é baseado em tempo (segundos). - Marlin chama de Linear Advance, controlado por um "K-factor" e ajustado pelo comando
M900 K<valor>, conforme a documentação do Marlin Firmware. - Impressoras de ecossistema fechado (como as da Bambu Lab) trazem sua própria calibração automática de dinâmica de fluxo, feita pelo software da marca.
Como os sistemas medem coisas diferentes, os números não são intercambiáveis: um valor de Klipper não vira um K de Marlin. Cada firmware tem seu próprio processo, que veremos abaixo.
Direct drive x bowden: por que o valor muda tanto
O tipo de extrusor muda drasticamente o valor de pressure advance que você precisa. A razão é física: o quanto de filamento fica "comprimido" entre a engrenagem e o bico.
Num direct drive, o motor fica em cima do hotend, o caminho é curto e a resposta é quase imediata — então o valor é baixo. Num bowden, o filamento percorre um tubo longo e comprimível, que funciona como uma mola; para compensar essa folga, o valor precisa ser bem maior.
A documentação do Klipper indica uma faixa geral de pressure_advance entre 0.050 e 1.000, com a ponta alta normalmente reservada a extrusores bowden. No Marlin, valores de K típicos de ponto de partida ficam por volta de 0.03–0.05 para PLA em direct drive e 0.08–0.15 para PLA em bowden (PETG costuma pedir um pouco mais).
Trate esses números como ponto de partida, não verdade absoluta: o Klipper alerta que o valor varia com o tipo de extrusor, o bico, a marca do filamento e até o pigmento. É por isso que a próxima etapa é calibrar o seu.
Como calibrar pressure advance no Klipper
No Klipper, a calibração usa uma "torre de tuning" que muda o valor a cada altura. O passo a passo oficial:
- Reduza a aceleração e o square corner velocity para forçar o defeito a aparecer, com o comando:
SET_VELOCITY_LIMIT SQUARE_CORNER_VELOCITY=1 ACCEL=500 - Inicie a torre de acordo com o extrusor:
- Direct drive:
TUNING_TOWER COMMAND=SET_PRESSURE_ADVANCE PARAMETER=ADVANCE START=0 FACTOR=.005 - Bowden:
TUNING_TOWER COMMAND=SET_PRESSURE_ADVANCE PARAMETER=ADVANCE START=0 FACTOR=.020
- Direct drive:
- Imprima um cubo oco (ou modelo de teste) e observe em que altura os cantos ficaram mais limpos.
- Meça a altura com um paquímetro e calcule:
pressure_advance = START + altura_medida × FACTOR. - Grave o valor no seu arquivo de configuração e reinicie o firmware.
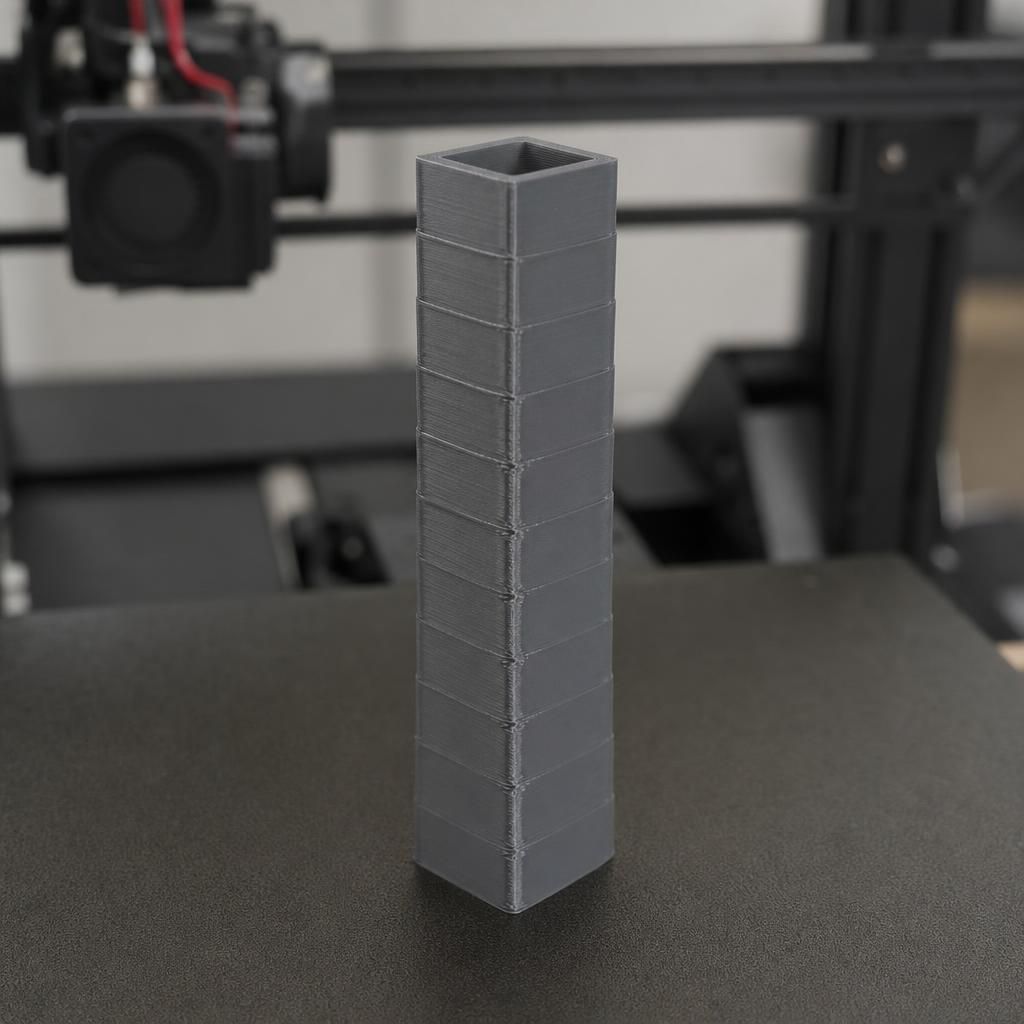
Feito isso, imprima de novo o mesmo teste com o valor fixo para confirmar que os cantos saíram limpos. É o mesmo espírito de quando você foi calibrar a retração passo a passo: mudar um parâmetro por vez e ler o resultado na peça.
Como calibrar Linear Advance no Marlin
No Marlin, o recurso precisa estar habilitado no firmware (a flag LIN_ADVANCE). Muitas placas já vêm com ele ligado, mas em algumas você precisa recompilar.
Com o Linear Advance ativo, o fluxo é:
- Gere um padrão de teste de K-factor (o site do Marlin oferece um gerador de G-code para isso).
- Imprima o padrão, que desenha linhas com valores de K crescentes, e identifique a faixa com a extrusão mais uniforme e os cantos mais nítidos.
- Defina o valor com
M900 K<valor>(por exemplo,M900 K0.04). - Salve na EEPROM com
M500para não perder o ajuste ao desligar. - Adicione o
M900 K<valor>ao seu G-code inicial no fatiador, garantindo que ele seja aplicado em toda impressão.
Assim como acontece ao calibrar o flow rate, o K ideal muda por material — vale refazer o teste ao trocar de tipo ou marca de filamento.
Como calibrar no OrcaSlicer (Linha, Padrão e Torre)
Se você usa o OrcaSlicer, ele tem um menu de calibração embutido que gera o teste de pressure advance para você — sem precisar caçar G-code na internet. Segundo o guia do Obico sobre calibração no OrcaSlicer, há três métodos:
- Linha (Line): desenha linhas paralelas com valores de PA diferentes. É rápido, mas depende muito da qualidade da primeira camada. Você escolhe a linha mais uniforme.
- Padrão (Pattern): imprime um teste em prisma com segmentos identificados por valor. Você escolhe o canto mais nítido, com menos falhas (gaps, saliências, buracos).
- Torre (Tower): calibração por altura, que incrementa o PA em 0.002 por milímetro no direct drive (0.02 no bowden). É indicado para velocidades acima de 120 mm/s.
O OrcaSlicer é uma boa escolha justamente por embutir esses testes — se você ainda está decidindo o fatiador, vale ver o comparativo entre OrcaSlicer, Cura e Prusa.
Erros comuns e como validar o resultado
Alguns tropeços fazem a calibração render menos do que poderia:
- Calibrar só uma vez e esquecer. O valor muda por filamento; refaça ao trocar de material ou marca.
- Exagerar no valor. Pressure advance alto demais causa subextrusão e buracos nos cantos; baixo demais deixa os blobs. O ponto certo é o meio-termo em que a quina fica limpa sem faltar plástico.
- Confundir com ghosting. Se as ondas se repetem ao longo da parede, o problema é mecânico, não de pressão.
- Não fixar o valor no G-code inicial (no caso do Marlin/OrcaSlicer), o que faz o ajuste "sumir" na impressão seguinte.
Para validar, imprima uma peça com cantos de 90° antes e depois e compare as quinas. A diferença costuma ser visível a olho nu.
Perguntas frequentes
O que é pressure advance na impressão 3D?
É um recurso do firmware que ajusta a pressão do filamento no bico durante as mudanças de velocidade. Ele antecipa o acúmulo e a queda de pressão ao entrar e sair dos cantos, reduzindo blobs nas quinas e falhas logo depois delas, deixando o acabamento mais limpo.
Qual valor de pressure advance devo usar?
Não existe valor universal. No Klipper, a faixa geral vai de 0.050 a 1.000 (a ponta alta quase só em bowden); no Marlin, um ponto de partida comum é K entre 0.03 e 0.05 para PLA em direct drive. O certo é calibrar o seu, pois muda por extrusor, bico e filamento.
Pressure advance é o mesmo que linear advance?
Sim, é a mesma técnica com nomes diferentes. O Klipper chama de pressure_advance (baseado em tempo) e o Marlin chama de Linear Advance (ajustado por K-factor com M900 K). Como os sistemas medem de formas distintas, os valores de um firmware não servem para o outro.
Pressure advance resolve stringing?
Ajuda a reduzir o escorrimento nas transições, mas não substitui a calibração de retração e temperatura. Trate o stringing de forma combinada: ajuste retração e temperatura primeiro e use o pressure advance para refinar os cantos e as costuras.
Toda impressora tem pressure advance?
Depende do firmware. Impressoras com Klipper têm pressure_advance nativo; com Marlin, é preciso ter o Linear Advance habilitado. Máquinas de ecossistema fechado, como as da Bambu Lab, fazem uma calibração automática equivalente pelo próprio software.
Conclusão
Aprender como calibrar pressure advance é o passo que transforma cantos estufados em quinas limpas, fechando o ciclo de calibração que começou na retração, no flow rate e na temperatura. Escolha o método do seu firmware — torre no Klipper, K-factor no Marlin ou o menu embutido do OrcaSlicer — calibre por filamento e valide na peça.
Rode o teste de pressure advance hoje na sua impressora, compare os cantos antes e depois e conte nos comentários qual valor funcionou para o seu setup.
- impressão 3d
- pressure advance
- linear advance
- calibração
- klipper
- marlin
Publicado originalmente no Confia Maker.Ver o artigo original